Конструирование металлорежущего оборудования
Тогда координаты профиля шаблона для проверки эвольвентой части профиля впадины прямозубого цилиндрического колеса и соответствующего участка дисковой модульной фрезы находят по формулам:
х =r *
sin
 (2.7)
у = r*
cos
-
r
где r
– радиус впадины
зубьев нарезаемого
колеса;
r
= r – (1+c)*m
где r – радиус делительной окружности колеса;
c – коэффициент радиального зазора зубчатой передачи,
с = 0,25
Найдем координаты точек профиля зуба фрезы из формулы (2.1)
х =
296 * sin 1,19 = 6,12
у=
296 * cos 1,19 =295,9
х =
300* sin 1,27 = 6,64
у=
300* cos 1,27 =299,9
х =
310* sin 1,73 = 9,35
у=
310* cos 1,73 = 309,8
х =
315* sin 2,04 = 11,23
у=
315* cos 2,04 =314,79
х =
320* sin 2,39= 13,3
у=
320* cos 2,39 =319,7
х =
330* sin 3,19 =18,4
у=
330* cos 3,19 =329,5
х =
340* sin 4,1 = 24,32
у=
340* cos 4,1 = 339,1
х =
360* sin 6,14 = 38,5
у=
360* cos 6,14 = 357,9
2.3 Выбор геометрических параметров зубьев фрезы
Передний
угол
 у чистовых
дисковых зуборезных
фрез обычно
принимают
равным нулю.
=
0
Задний
угол
 на наружном
диаметре фрезы
определяют
из выражения
tg=
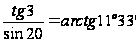
где
 =
3ч4 – задний
угол на боковой
стороне зуба;
 >
5ч10 –
угол наклона
профиля у наружного
диаметра фрезы.
Угол
=
11 33’<
15,
условие выполнено.
2.4 Определение конструктивных элементов фрезы
К конструктивным
элементам
относят наружный
диаметр фрезы
d ,
диаметр отверстия
под оправку
d, число
зубьев z
 ,
радиус закругления
 ,
угол V
и форма впадины
между зубьями,
а также ширина
зуба В.
Высота
зуба

=
h +K
 +
 = 33,5+11+5 =49,5
где h
– высота затылуемого
профиля
h
= h + (1…3) = 31,5+2 =33,5
h – высота зуба нарезаемого колеса,
h=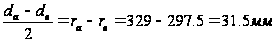 или
h=h +h=14+17,5
= 31,5 мм
 h=
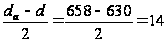 мм
h=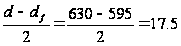 мм
К – величина затылования
К =
 =
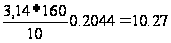
Значение К определяем в соответствии из ряда стандартных кулачков – К = 11.
Конструктивные элементы фрезы принимаем:
=160 мм;
z=10;
d=40 мм [2,
Т2, с. 191].
Радиус
закругления
дна впадины
,
играет существенную
роль для затылования
фрез. Он необходим
не только для
предохранения
фрезы от трещины
при термообработке,
но и для того,
чтобы обеспечить
достаточное
место для выхода
затыловочного
резца.
Приближенно радиус закругления дна впадины можно найти из соотношения:
=
 =
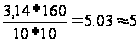 (4.4)
После выбора диаметров фрезы и отверстия, числа зубьев и величины затыловакия производят окончательное определение элементов зуба и впадины. Назначение последних связано с процессом затылования.
Ширину зуба у основания С находит не формуле:
С =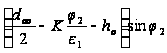 =
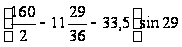 =
18,24 мм
где
 -
центральный
угол между
зубьями
= =

 – угол контакта
затыловочного
резца с зубом
фрезы
=–
(+
+
)
= 36 – (1+6)=29
– угол холостого
хода
= =

Врезание и перебег затыловочного резца характеризуется углами
и.
Величина их
обычно
+
=
(1…2)
Для обеспечения прочности зуба и возможности выполнения дестаточного количества переточек необходимо, чтобы ширина зуба у основания С находилась в пределах:
С = (0,75…1)
Угол
впадины между
зубьями V определяют
по формуле
V
=
+
+
+
= 2 + 6 + 18= 26
Обычно
принимают
=
 = 15…20
Тогда получим
V=
 +
(16…22) =
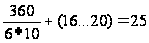
Ширина дисковой модульной фрезы
В = (0,1…1) b
* l
=(1,1…11)*15 = 16,5…165
Принимаем В= 40 мм
где l=13
– окружная
ширина впадины
нарезаемого
колеса по вершинам
его зубьев
b =11 – коэффициент увеличения ширины профиля, определяемый по графику (рис. 4.4 м/у).
3. Расчет метчика
Исходные данные: М36x3.5; поле допуска – 7G; материал заготовки – Сталь 35; отверстие глухое.
3.1 Общий расчет:
Для нестандартных внутренних резьб рассчитать средний и внутренний диаметры по зависимостям:
D2 = D – 0,64952·P = 36 – 0,64952·3,5 = 33.78 мм
D1 = D – 1,08253·P = 36 – 1,08253·3,5 = 32.26 мм
D = D = 36 мм
Предельные отклонения:
D1
= 32.26 ( )
мм D1max
= 33.023 мм D1min
= 32.313 мм
D2
= 33.78 ( )
мм D2max
= 34.188 мм D2min
= 33.833 мм
Число метчиков в комплекте: 3 штуки
Материал для изготовления метчиков: Р6М5
Назначаем геометрические параметры режущей части: a = 68°, g = 88°
Рассчитаем общую длину заборной части метчиков:
Lз
=
 =
 = 23.044 мм
где z=4 – число зубьев метчиков выбирается по приложению 1 ГОСТ 3266–81 [7];
Р = 3.5 мм – шаг резьбы;
S = Р = 3.5 мм – ход резьбы;
Н =
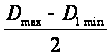 =
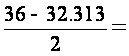 1,8435 мм
– наибольшая
фактическая
высота профиля
резьбы детали;
 =
m · S =
0,02 · 3,5 = 0,07 мм (где m
= 0,02) – толщина
среза на один
зуб.
Распределение нагрузки по метчикам в комплекте:
Кчерн = 0,6; Кср = 0,3; Кчист = 0,1
Распределение общей длины заборной части между метчиками в комплекте:
lз i = Кi · lз
lз черн = 0,6 · 23,044 = 14 мм
lз ср = 0,3 · 23,044 = 7 мм
lз чист = 0,1 · 23,044 = 3 мм
где lз черн, lз ср, lз чист – длина заборной части чернового, среднего и чистового метчиков
К черн, К ср, К чист – доля нагрузки чернового, среднего и чистового метчиков
Определим длину калибрующей части чернового метчика по зависимости:
lк черн = (6…12)·Р = (6…12)·3,5 = 35 мм
Определим длину рабочей части чернового метчика:
lр = lз черн + lк черн = 14 + 35 = 49 мм
Длина рабочей части метчиков в комплекте должна быть одинаковой, поэтому
длина калибрующей части среднего и чистового метчиков определяется как разность:
lк i = lр – lз I
lк ср = 49 – 7 = 42 мм
lк чист = 49 – 3 = 46 мм
Определим диаметр отсчета:
Dотс
=
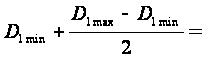 32,313
+
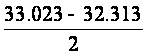 =
32,668 мм
3.2 Расчет резьбовых параметров метчиков
Средний диаметр рассчитывают по ГОСТ [8], используя зависимость:
d2 чист =(D2 ном esd2) – (es d2–ei d2)=(33,78 +0,165) – (0,165-0,118)=33,945-0,047 мм
где D2 ном – номинальный средний диаметр резьбы детали
Наружный диаметр метчика должен иметь запас на износ, поэтому расчет ведется по зависимости:
d
чист = (Dmin
+ 0,08 -
IT9 +T' d
чист)-Т'dчист
=(36 +0,08
 -0,052+
+0,248)-0,248 = 36,346 – 0,248 мм
IT9 = 0,052 мм – допуск по СТ СЭВ 145 – 75;
Тґdчист= 0,248 мм – допуск на изготовление наружного диаметра метчика, принимается по [8];
Dmin = 30 мм – наименьший диаметр резьбы.
Так как режущая кромка, расположенная на внутреннем диаметре метчика не должна резать, то у внутреннего диаметра устанавливается только наибольший диаметр без указания допуска на изготовление. Внутренний диаметр – d 1чист насчитывается по формуле:
d 1чист max = D1min – q = 32,313 – 0,1925 = 32,12 мм,
где q = 0,055 · 3,5 = 0,1925 – уменьшением внутреннего диаметра метчика по сравнению с внутренним диаметром нарезаемой резьбы.
D1min = 32,313 мм – наименьший внутренний диаметр резьбы детали.
Рассчитаем средний диаметр чернового метчика:
d
2черн
= (d 2чист
min–0,067 -IT10)-IT10
= (33,898–0,067-0,084)-0,084=33,688-0,0,84
мм.
Средний диаметр среднего метчика:
d 2
ср. = (d
2чист
min–0,067+IT10)-IT10
= (33,898–0,067+0,084)-0,084
=33,856-0,084
мм.
Рассчитать внутренние диаметры предварительных метчиков, которые должны быть не больше внутреннего диаметра чистового метчика. Так как изготовление резьбы всех метчиков комплекта ведется одним инструментом, то для каждого предварительного метчика внутренний диаметр делают меньше внутреннего диаметра чистового метчика на величину понижения средних диаметров. Эта величина определяется по формуле:
d i max = d 1чист – (d 2чист min- d 2 i min)
d черн max =32,12 – (33,898 – 33,604) = 31,826 мм
d ср. max = 32,12 – (33,898 – 33,772) = 31,994 мм
Рассчитать
радиус, на котором
располагаются
вершины теоретического
профиля резьбы:
R = 0,5·d
2чист +
 = 0,5·33,945 +
 = 18,488 мм
Рассчитаем полную площадку впадины резьбы FS:
FS
= [(R –
 )2
– (R –
 )2]·
tga/2
= [(18,488 –
 )2
–
– (18,488 –
 )2]·
tg30°
= 3,524 мм2
Наружный диаметр чернового метчика:
d
черн min
= 2А – 2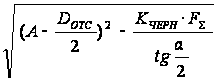 =
2·18,36- 2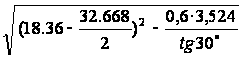 = 32,02 мм,
где А =
0,5·d2 ЧЕРН
+
 = 0,5·33,688 +
