Анализ технологичности и выбор метода изготовления детали "первичный вал"
10. Разработка конструкции штампов, деталирование
10.1 Выбор конструкции штампов
При конструировании ручьев штампов и их элементов следует пользоваться в качестве исходных данных расчетами по переходам штамповки. Штамповку поковки осуществляем в открытых ручьях. Высадку производим как в ручьях пуансона так и в ручьях матрицы.
При конструировании штампа проверяют возможность применения конструкции блоков матриц типа I [2] и только в случаях, когда не удается расположить все вставки в одном блоке, применяют другие конструкции блоков.
10.2 Конструктивная проработка штамповочных ручьев
10.2.1 Расчет размеров 1-го наборного ручья
Размеры зажимной части ручья -d=30 мм - диаметр заготовки,
I-173мм - длина зажимной части, d=0 мм , т.к. штамповку ведем с применением прижима. Такие же зажимные вставки применяем во всех ручьях при штамповке.
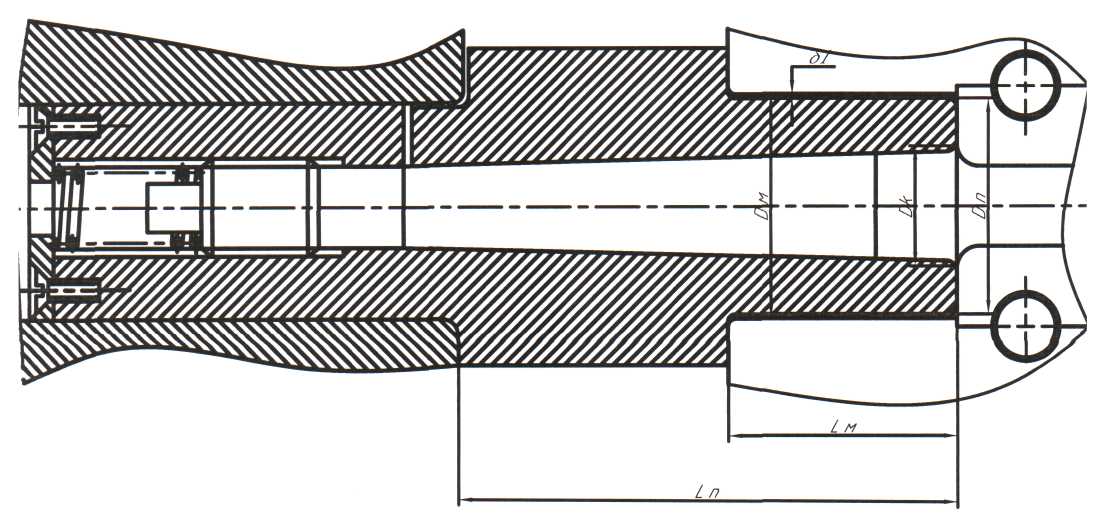
Рис. 11. Схема конструкции наборной части ручья.
Диаметр пуансона определяю по формуле:
Dn >DK+0,2-(DK+lK) + 5,
где DK, LK - размеры требуемого наборного перехода с учетом усадки,
Dn =40 + 0,2-(40 + 210) + 5 = 95 мм
Принимаю Dn = 95 мм
Диаметр матрицы: DM = Dn + 2 · δ1= 95 + 2 · 0,6 = 96.4 мм ,
где δ1 - радиальный зазор между пуансоном и блоком матриц
Длина матрицы: 1М > (1выс + 0,5·d1) - 1К,
где 1выс - длина высаживаемой части,
d1 - диаметр исходной заготовки.
1М ≥ (284.84 + 0,5 ·30) - 210 = 89.84 мм
Длина пуансона: ln =lz - (lp +S2);
lz =356 мм;
1П = 356-(174 + 2.5) = 176.5 мм
10.2.2 Расчет размеров 2-го наборного ручья.
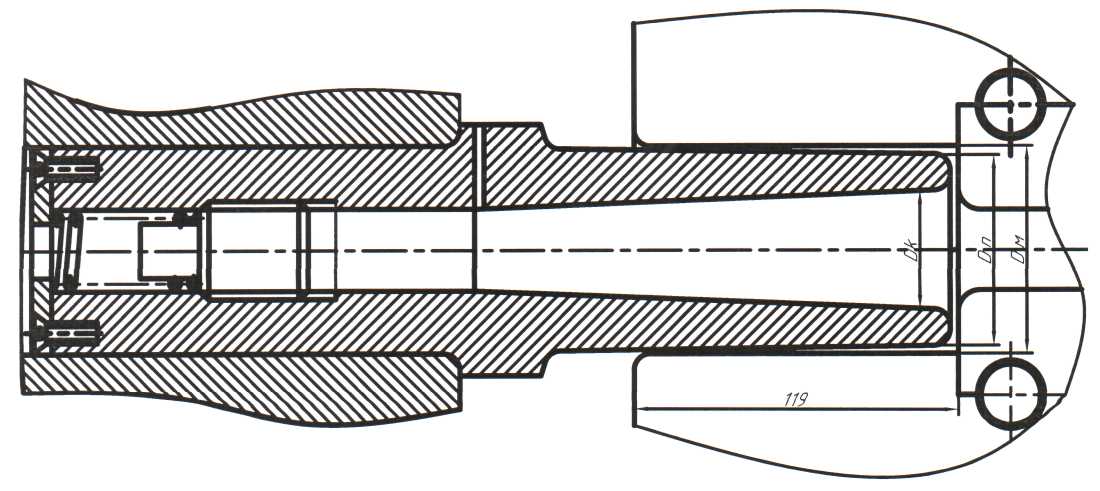
Рис.12. Схема конструкции наборной части 2-го ручья.
Диаметр пуансона: Dn =DK +0.2(DK +lK) + 5 = 44 + 0,2(44 +179) + 5 = 88,6 мм; Диаметр матрицы: DM =Dn+2·δ1 = 88.6 + 2· 0,6 = 89,8 мм ;
где δ = 0,6 [2]
Длина пуансона: ln=lz-(lp + δ3); lz = 356 мм ;
ln =356-(174+ 2.5) = 176.5 мм.
10.2.3. Расчет размеров 3-го ручья.
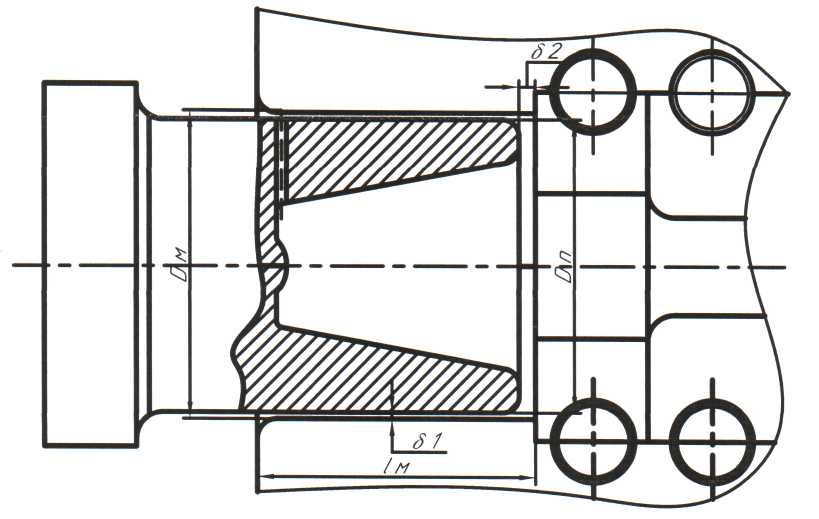
Рис.13. Схема конструкции наборной части 3-го ручья
Диаметр пуансона:
Dn =DK + 0.2(DK +lk) + 5 = 65 + 0,2(65 + 80) +5=99мм;
Диаметр матрицы:
DM = Dn + 2·δ = 99 + 2 ·0,7 = 100,4 мм;
где δ = 0,7 [2]
Длина пуансона:
1П =l7-(I,. +S2); lz =356 мм;
lп=356-(208 + 3) = 145 мм.
10.2.4 Расчет размеров 4-го ручья – формовочного
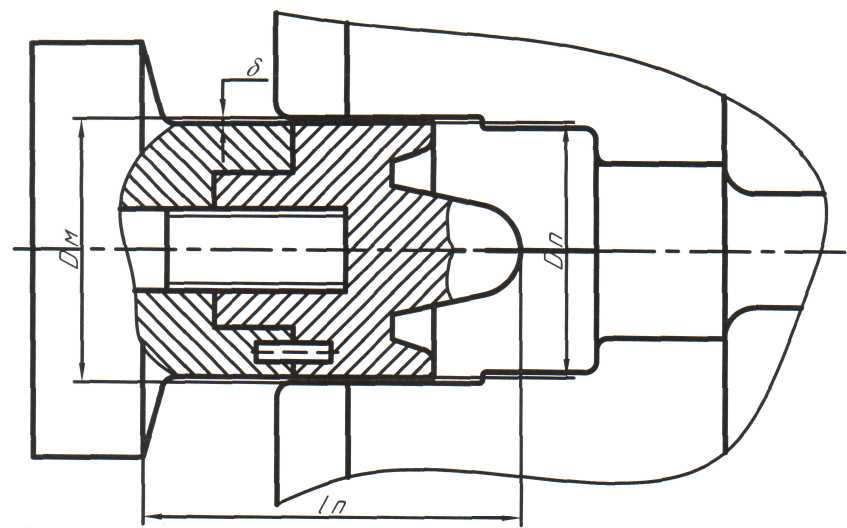
Рис.14. Схема 4-го ручья
Диаметр пуансона: Dn = Dф - 2δ = 69 - 2 ·0,35 = 68,3 мм ;
Диаметр матрицы: DM = Dф =69 мм;
Длина пуансона: ln =lz- (Ip + 1Ф); /z = 356 мм;
ln = 356 - (208 + 43) = 105 мм .
10.3 Конструктивные размеры штампа
Размеры вставок в блоке матриц по [2]
Размеры хвостовиков пуансонов по [2]
Размеры элементов формовочного пуансона [2]
Размер упор-клещей [2]
Нормирование детали штампа, их размеры LxBxH мм
Блок матриц
Блок пуансонов [2]
Определим штамповое пространство ГКМ и сопоставим конструктивно с размерами штампа.
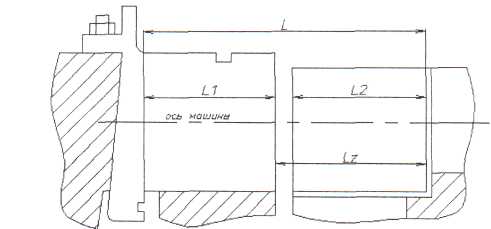
Рис.14. Схема размещения штампа на ГКМ.
Штамповое пространство ГКМ (L) состоит из размера матриц (L2), длины пуансонодержателя (L1),и свободного пространства, по которому определяют длину пуансонов. По размерам штампового пространства определяют габаритные размеры штампов.
Для конструирования штампа необходимо определить расстояние между торцом пуансонодержателя и опорной поверхностью матриц (lz):
Lz — L — L1
где L=1120mm [1].
1z= 1200-590 = 610 мм.
11. Планировка рабочего места
Планирование рабочего места необходимо для наиболее эффективного осуществления технологического процесса. Следуя рекомендациям и схемам источника [5], компонуем рабочее место для ГКМ.
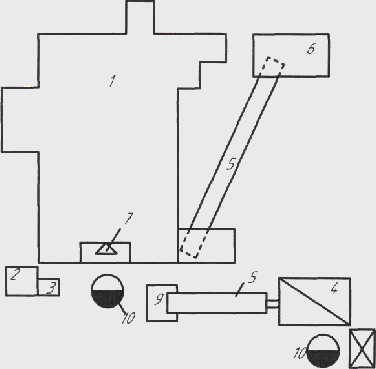
Схема организации рабочего места для агрегата ГКМ
Рис. 16. Организация рабочего места для ГКМ
Условные обозначения:
1-ГКМ
2-Пульт управления и показаний
3-Механизм включения (педальный)
4- Индукционный нагреватель
5-Транспортёр
6-Тара для поковок
7-Манипулятор
8-Стол оснастки и инструментов
9-Тара для заготовок
10-рабочее место
Список литературы
Ковка и штамповка: Справочник. T.I. /Под ред. Е. И. Семёнова. -М.Машиностроение, 1985, 567с.
Ковка и штамповка: Справочник, Т.2. /Под ред. Е- И. Семёнова. -М. Машиностроение, 1986, 592с.
Составление чертежа штампованной поковки: Методические указания /Сост.Ю. Н. Берлет, -Ульяновск 1993, 60с.
Методические указания по курсу «Горячая штамповка» для студентов специальности 0503/Сост. Б.А. Наумчев, Ю.Н. Берлет,- Ульяновск 1979, 217с.