Технология изготовления первичного вала раздаточной коробки автомобиля
6.2 Расчет операционных размеров статистическим методом
Расчет припусков табличным методом выполним на поверхность №7. Результаты расчета промежуточных припусков на каждой операции сведем в таблицу 6.2 [13].
Таблица 6.2 – Расчет операционных размеров для поверхности №7
| № операции | Технологические операции | Допуск, мм | Значения припусков, мм | Операционные размеры, мм | ||
| Td | 2Zmin | 2Zmax | dmin | dmax | ||
| 005 | Заготовительная | 2,2 | - | - | 63,8 | 66 |
| 015 | Токарная черновая | 0,25 | 3,4 | 5,35 | 60,44 | 60,69 |
| 020 | Токарная чистовая | 0,062 | 0,3 | 0,49 | 60,14 | 60,2 |
| 050 | Шлифовальная | 0,02 | 0,15 | 0,192 | 60 | 60,010 |
7. Определение режимов обработки
7.1 Расчет режимов обработки расчетно-аналитическим методом
Расчет режимов резания будем осуществлять для операции 025 Фрезерная.
Определяем структуру технологической операции
Технологическая операция является одноместной, одноинструментальной.
Определим глубину резания t=8,5 мм т.к. обработка осуществляется за один проход.
Назначим величину подачи на зуб Sz=0,029 мм/зуб[14].
Рассчитаем скорость резания по эмпирической формуле:
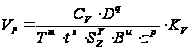 ,
(7.1)
Где
 ,
- поправочный
коэффициент;
=12
[8];
D – диаметр фрезы; D=28мм;
Т – период стойкости инструмента; Т=20мин [14];
q, m, x, y, u, p – показатели степеней;q=0.3x=0.3, m=0.33, y=0.2, u=0, p=0 [14];
 -
поправочный
коэффициент
на скорость
резания;
Поправочный коэффициент на скорость резания равен:
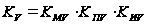 ,
(7.2)
 -
коэффициент,
учитывающий
качество обработки
материала;
 -
коэффициент,
учитывающий
состояние
поверхности
заготовки=0,8
[8];
 -
коэффициент,
учитывающий
материал
инструмента=1,0
[8];
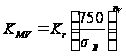 ,
(7.3)
Где
 -
коэффициент,
характеризующий
группу стали
по обрабатываемости=
1,0 [8];
nv–показатель степени nv=0,9 [8];
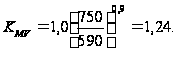
=1,24*0,8*1,0
=0,992
Тогда
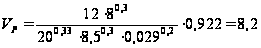 м/мин.
Рассчитаем частоту вращения фрезы:
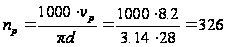 мин-1,
(7.4)
где d – диаметр фрезы;
Корректировка частоты вращения фрезы n по паспорту станка
Принимаем частоту вращения шпинделя n=320 мин-1.
Рассчитаем действительную скорость резания
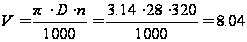 м/мин
(7.5)
Рассчитаем окружную силу резания
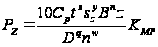 (7.6)
где z – число зубьев фрезы; z=2 [11];
n – частота вращения фрезы; n=320мин-1
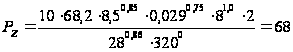 Н
Рассчитаем потребную мощность резания
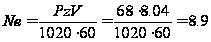 Вт
(7.7)
Проверяем, достаточна ли мощность привода станка. У станка 6Р11МФ3 Nшп=Nд*η=5,5*0,85=4,67кВт, 2,9Вт < 4,67кВт, т.е обработка возможна.
7.2 Определение режимов обработки статическим методом
Статическим методом определим режим обработки для операции 015 Токарная черновая.
Определяем структуру технологической операции:
Технологическая операция является одноместной, одноинструментальной.
Определим глубину резания t=1,5 мм
Назначим величину подачи Sо=0,4 мм/об [14].
Рассчитаем скорость резания по формуле:
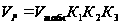 (7.8)
где
 - табличная
величина скорости
резания;
=
95 м/мин [14];
 - коэффициент,
зависящий от
обрабатываемого
материала [14];
=0,75;
 -
коэффициент,
зависящий от
стойкости и
марки обрабатываемого
материала [14];
=1,0;
 - коэффициент,
зависящий от
вида обработки
[14];
=
1,2;
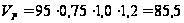 м/мин.
Рассчитаем частоту вращения заготовки:
 ,
(7.9)
где
 -
расчетная
скорость резания,
м/мин;
Тогда
Переход 1: Точение ∅50;
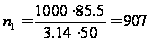 мин-1;
Переход 2: Точение ∅60;
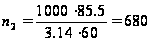 мин-1;
Переход 3: Точение ∅65;
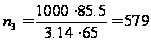 мин-1.
Корректировка частоты вращения фрезы n по паспорту станка
Фактическая частота вращения шпинделя:
 =
800 мин-1;
 =
630 мин-1;
 =
500 мин-1.
Рассчитаем действительную скорость резания
 (7.10)
Тогда
Переход 1: Точение ∅50;
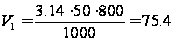 м/мин;
Переход 2: Точение ∅60;
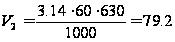 м/мин;
Переход 3: Точение ∅65;
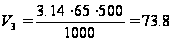 м/мин.
Рассчитаем силу резания
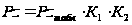 ,
(7.11)
где
- коэффициент,
зависящий от
обрабатываемого
материала [14];
=0,85;
-
коэффициент,
зависящий от
скорости резания
и переднего
угла при точении
сталей твердосплавным
инструментом
[14];
=1,1;
 - табличная
величина силы
резания [14];
=
350;
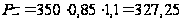 Н
Рассчитаем потребную мощность резания
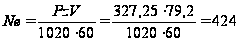 Вт
(7.12)
Проверяем, достаточна ли мощность привода станка. У станка 16К20Ф3 Nшп=Nд*η=11*0,85=9,35кВт, 424Вт < 9,35кВт, т.е обработка возможна.
8. Нормирование технологических операций
Проведем определение технологических норм времени на технологическую операцию 025 Фрезерование. Т.к. производство является среднесерийным рассчитывается штучно-калькуляционное время
Рассчитаем основное технологическое время по формуле
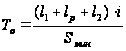 ,
(8.1)
где
 -
длина участка
врезания;
=11мм;
 -
длина обрабатываемой
поверхности;
=29мм;
 -
длина участка
перебега;
=6мм;
 -
число рабочих
ходов;=1;
 -
минутная подача
инструмента.
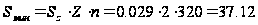 мм/мин
(8.2)
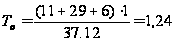 мин.
Определяем величину вспомогательного времени на выполнение операции
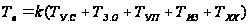 ,
(8.3)
где
 -
время на установку
и снятие заготовки
[6];=0,063;
 -
время на закрепление
и открепление
заготовки
[6];=0,024;
 -
время на управление
станком [6];=0,01;
 -
время на измерение
и контроль
детали [6];=0,4;
 -
время холостых
ходов [6];
=0,14;
k – коэффициент, зависящий от типа производства [6]; k=1,85;
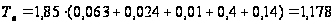 мин.
Оперативное время
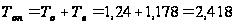 мин
(8.4)
Время организационно-технического обслуживания и перерывов
 ,
(8.5)
где
 -
коэффициент,
зависящий от
типа оборудования
и типа производства
[6]; П=8;
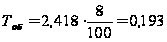 мин.
Рассчитаем величину штучного времени
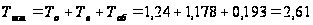 мин
(8.6)
Рассчитаем величину штучно-калькуляционного времени
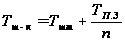
где
 -
подготовительно-заключительное
время на обработку
партии заготовок
[6];
=23
мин;
n – количество заготовок в партии запуска; n =273 шт.
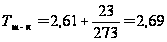 мин
Заключение
1. В данной курсовой работе был проведен анализ служебного назначения детали в узле, анализ технологичности, сделан вывод, что деталь в целом технологична.
2. Проведено сравнение двух методов получения заготовки: методом горячей объемной штамповки и из проката. Выбрана заготовка, полученная методом штамповки, т.к. этот метод дешевле
3. Был разработан технологический маршрут обработки детали.
4. Была разработана операционная технология, рассчитаны припуски и операционные размеры детали и заготовки,
5. Определены режимы резания и нормы времени на все операции.
6. Разработаны МК, ОК и КЭ на все операции.
Список использованных источников литературы
1. Ходоревский М.Г. Технология автотракторостроения. Курсовое проектирование: [Учеб. Пособие для вузов]. – Х.: Изд. «Основа», 1992. – 120с.
2. Горошкин А.К. Приспособления для металлорежущих станков. Справочник. Изд. 6-е. М.: Машиностроение, 1971.
3. Марочник сталей и сплавов (Под общ. Редакцией В.Г. Сорокина. –М.: Машиностроение, 1989. -640с.
4. ГОСТ 7505-89. Поковки штампованные. Допуски, припуски, кузнечные напуски. –М.: Изд-во стандартов, 1993.
5. Технология конструкционных материалов: Учебник для машиностроительных специалностей вузов/ А.М. Дальский, И.А. Арутбнова, Т.М. Барсукова и др.; Под общ. Ред. А.М. Дальского. – 2-е изд., перераб. И доп. – М.: Машиностроение, 1985. – 448 с., ил.
6. Горбацевич А.Ф. Курсовое проектирование по технологии машиностроения. –Мн.: Выш. школа, 1983.
7. Данилевский В.В. Технология машиностроения –М.: Высш. школа, 1984 -416с.
8. Справочник технолога – машиностроителя. В 2-х т. Т.1./Под ред. А.Г. Косиловой – М.: Машиностроение, 1985. -685.
9. Справочник технолога – машиностроителя. В 2-х т. Т.2./Под ред. А.Г. Косиловой – М.: Машиностроение, 1985. -496.
10. Станочные приспособления: Справочник. В 2-х т./Под ред. Б.Н. Вардашкина, 1984
11. Справочник инструментальщика./Под. Ред. П.Н. Орлова. М.: -Машиностроение, 1987. -846с.
12. Контрольно-измерительные приборы и инструменты./С.А. Зайцев –М.: Академия, 2003. -464с.
13.Косилова А.Г. Точность обработки и припуски в машиностроении: Справочник технолога. – М.: Машиностроение, 1976. -288с.
14. Общемашиностроительные нормативы режимов резания: Справочник. В 2-х т./Под ред. А.Д. Локтева. – М.: Машиностроение, 1991.