Технология конструкционных материалов
S= 4,87мм
Так как мы
используем
штамповку в
открытом штампе,
то величина
заусенца
 на поковке по
контуру обрезки
облоя будет
равняться
0,8мм.
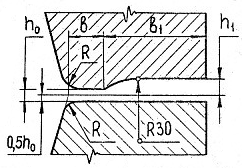
Рис.6. Облойная канавка прессового штампа.
Толщину облоя рассчитаем по формуле:
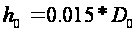 ;
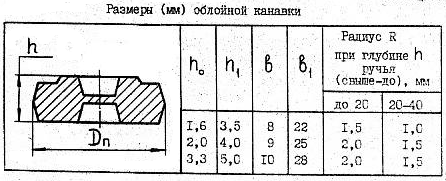
=1,8мм
Из таблицы возьмем остальные размеры облойной канавки:
Допустимое наибольшее отклонение от концентричности пробитого отверстия = 0,8мм
Размер полости штампов с учетом величины усадки горячей поковки:
Все размеры + 1,5%
6. Обработка поковки резанием
Она нужна для того, чтобы:
добиться желаемой точности и шероховатости поверхности детали
изготовить 4 отверстия, которые нельзя получить при штамповке
Для получения желаемой точности и шероховатости поверхности и требуемых размеров, деталь обрабатываем на фрезерном станке.
Отверстия получаем сверлением. Для сверления используем сверла соответствующих диаметров, а затем зенкеры для достижения нужной точности и шероховатости поверхности.
Заключение
В данной курсовой работе был разработан технологический процесс изготовления детали по чертежу. Он состоит из нескольких этапов:
сначала была получена заготовка способом горячей штамповки. Выбор этого способа оправдывает себя, так как производство детали получается недорогим.
Затем заготовку обрабатывали резанием, сверлением, и затем зенкерованием.
Список литературы:
Технология конструкционных материалов. Под редакцией А. М. Дальского. М.: «Машиностроение», 1985, 448 с
Технология конструкционных материалов. 2-е издание, переработанное и дополненное. Под редакцией А. М. Дальского. М.: «Машиностроение», 1990, 352 с
Савинская В.Г. Проектирование литых и штампованных заготовок.
Учебное пособие к курсовой работе по дисциплине «Технология конструкционных материалов» – Челябинск: Издательство ЮУрГУ, 2006. – 160 с.
Справочник технолога, часть первая. «Машиностроение» 2000.