Внепечная обработка стали
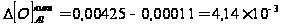 %
масс, а количество
докристаллизационных
неметаллических
включений типа
Al2O3
составит:
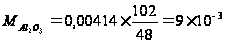 %
масс.
Рассчитаем общее количество и состав образующихся докристаллизационных неметаллических включений при условии, что процессы взаимодействия растворенного кислорода и элементов-раскислителей проходят последовательно с достижением состояния равновесия между кислородом и введенным элементом-раскислителем до ввода последующего раскислителя. Расчёт проводится на 1 т стали:
 (
 +
 +
 )
 10=
(0,053+0,027+0,009)
10=0,89
кг неметаллических
включений на
1 т стали
Состав образовавшихся докристаллизационныч неметаллических включений следующий:
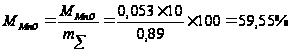
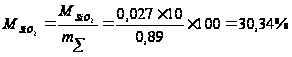
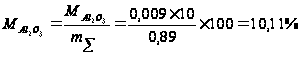
Б Определяем количество посткрнсталлизацпонных неметаллических включении.
Рассчитаем
количество
и состав количество
посткрнсталлизацпонных
неметаллических
включении. При
температуре
ликвидус минимальный
уровень концентрации
кислорода
определяется
равновесием
с 0,03% Al
и составляет
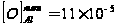 % масс. В двухфазной
области между
Тликв
и Тсол
изменение
концентрации
кислорода будет
определяться
разницей:

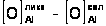
Рассчитаем
значение
 по уравнению
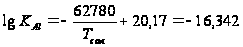 ,
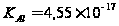 ;
при этом
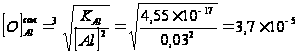 %масс
В двухфазной области между Тликв и Тсол изменение концентрации кислорода составит:
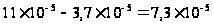
т.е. исключительно малую величину, находящуюся на пределе чувствительности измерения с помощью кислородных зондов и анализаторов на кислород типа "ЛЕКО". Количество посткристаллизационных неметаллических включений, состоящих только из Al2O3 ,составит:
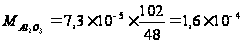 %
масс
2.5 Расчет модифицирования неметаллических включений
В качестве модификатора используем силикокальций СК30 (30% Са).
Способ присадки: порошковая проволока диаметром 10-15 мм, присаживается с помощью трайб аппарата, скорость ввода 70-200 мм/мин.
Хорошая разливаемость может быть. получена при отношении
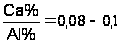
В нашем случае содержание алюминия в металле [А1] = 0,03 %. следовательно, кальция нужно ввести в металл не менее 0,003 %.
Таким образом, на 130 тонный ковш потребуется кальция:
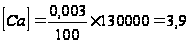 кг/130
т
Количество
СК30 необходимого
для модифицирования
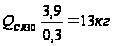
Наполнение
проволоки
265-315 г/м, следовательно,
на обработку
понадобится
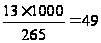 метров проволоки.
2.6 Расчет подогрева металла
Расчет мощности трансформатора и времени нагрева металла в печь-ковше
Расчет .мощности трансформатора
Задаем,
что скорость
нагрева
 =4 0С/мин.;
в этом
случае при
нагреве Mст
= 116,87 т потребуется
подведение
мощности, равной
W
= 0,53
116,87
4
= 247,76 кВт ч/мин
Соответственно
необходима
установка
трансформатора
мощностью W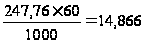 МВА
Выбираем трансформатор мощностью 15 МВА
Расчет времени нагрева металла в печь-ковше
Заданное
значение нагрева
металла, которое
необходимо
достигнуть
при работе
печь-ковша:
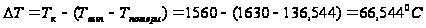 '
Количество тепла, необходимое для нагрева Mст = 116,87 т на 660С, составит
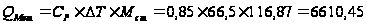 МДж
Для подведения этого количества тепла к металлу, находящемуся в печь-ковше потребуется электроэнергии:
q.эл
=6610,45/3,6=1836,24 кВтч,
а с учетом
 =0,45
величина q
 = 1836,24/0,45 = 4140,53 кВт ч.
Время, необходимое для нагрева металла в печь-ковше, ч:
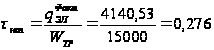 ч или 16,56 минут
2.7 Расчет параметров продувки стали в печь-ковше инертным гамм
Расчет времени продувки
На
основании
исследования
поведения
металла при
продувке в
различных
агрегатах
предложена
следующая
зависимость
для расчета
времени
 (с), необходимого
для достижения
95 %-ной гомогенизации:
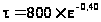
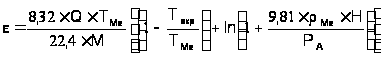
где
 - функция диссипации
(рассеяния)
энергии, Вт/т;
 - расход газа,
л/с;
 - температура
металла, 0К;
 - температура
окружающей
среды, 0К;
М – масса металла, т;
 - плотность
металла,7000 кг/м3;
Н – высота металла в ковше, 2,7 м;
РА - атмосферное давление,101325 Па.
Принимаем
= 0,5 м3/мин = 30 м3/ч
= 8,33 л/с,
=1903 0К,
=293
0К.
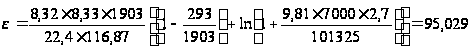 Вт/т.
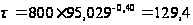 с
Для достижения наиболее полного перемешивания принимаем время продувки 3 минуты
Расчет дегазации при продувке инертным газом
В процессе продувки пузырьки нейтрального газа экстрагируют из жидкой стали растворенные в ней газы (водород и азот) Снижение содержания растворенных газов описывается уравнением Геллера, в упрощенной форме имеющего вид:
V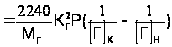
где V
– расход нейтрального
газа, м3/т(
в нашем случае
 );
МГ
- молекулярная
масса удаляемого
газа ( = 2,
 = 28);
КГ – константа равновесия газа;
Р – давление над расплавом, 0,1 МПа.
При температуре 1903 0К :
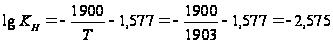 ,
 = 0,0027,
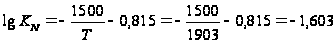 ,
 = 0,0249.
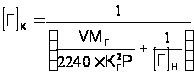
Подставляя
к уравнение
Геллера значения
начальной
концентрации
в металле водорода
и азота равные
 = 0,0004 % и [N]Н
= 0,004% находим содержание
в металле водорода
и азота после
продувки - |Н|к
= 0,00039 %, |N|К=0,00397
%.
2.8 Расчет вакуумирования
В данном курсовом проекте для наиболее эффективной дегазации металла применяем обработку вакуумом в порционном вакууматоре.
Для порционной вакуумной обработки стали, ковш с металлом на сталевозной тележке подают под вакуум-камеру. Патрубок вакуумной камеры погружают в металл; порция металла засасывается в камеру. По одному из патрубков начинают подавать инертный газ, в результате чего металл по нему направляется вверх, в вакуум-камеру, а по-другому – стекает в ковш.
Определение основных параметров вакуумной камеры порционного типа.
Рабочий объем вакуум-камеры:

где М1 – порция металла, засасываемого в камеру, 19 т.
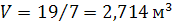
Площадь поперечного сечения вакуум-камеры:

где h – высота металла в камере, м.
Принимаем h=400 мм.
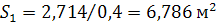
Диаметр камеры:
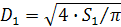
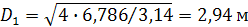
Диаметр патрубка:
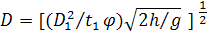
где t1 – время полуцикла, 12 с,
φ = 0,9.
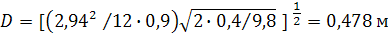
Объем конической части вакуум-камеры:
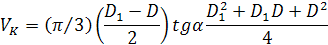
где α – угол наклона днища камеры, 10о.
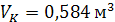
Высота конической части камеры:
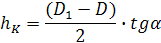
hk= 0,217 м
Объем цилиндрической части камеры:
Vц = V - Vк
Vц= 2,714 – 0,584 = 2,13 м3.
Высота цилиндрической части камеры:

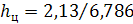
Уточняем h:
h = hц + hK = 0,314 + 0,217 = 0,531м
Уточняем время полуцикла:
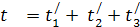
где t1/ - время, необходимое на подъем и опускание камеры до высоты 0,531м, с,
t2/ - время вытекания металла с установившегося уровня до уровня hк, с,
t3/ - время вытекания металла из конической части, с.

где ω – скорость подъема (опускания) камеры, 10 м/мин.
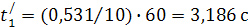
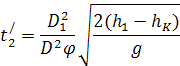
t2/ = 8,02 с.
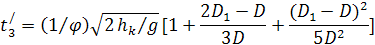
t3/ = 2 с.
t = 3,186 + 8,02 + 2 = 13,206 с.
Проведение процесса вакуумирования
А. Продувка металла инертным газом (аргоном)
Найдем общее количество удаляемого аргона при продувки металла:
МАr
=
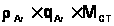
где
 - плотность
аргона, 1,785 кг/м3
;
 - удельный
расход аргона,
0,0011 м3/т мин;
 - масса металла,
116, 87.
МАr
=
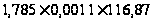 = 0,229 кг/мин
Найдем количество аргона приведенного к сухому воздуху:
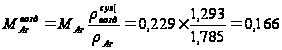 кг/ мин
Б. Дегазация металла по водороду
Водород из металла удаляется по реакции:


Найдем общее количество удаляемого водорода:
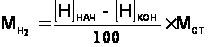
где
 =0,00039
% - начальное
содержание
водорода в
металле;
 =0,0002
% - содержание
водорода в
металле после
вакуумирования;
- масса стали
в ковше.
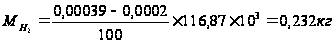
Найдем количество водорода приведенного к сухому воздуху:
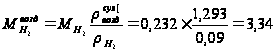 кг за весь
процесс
Найдем количество удаляемого водорода за 1 минуту, для этого примем продолжительность этапа вакуумирования 10 минут:
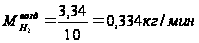
В. Дегазация металла по азоту
Азот
из металла
удаляется по
реакции 2[N]
{N2}
Найдем общее количество удаляемого азота:
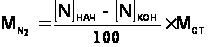
где
 =0,00397
% - начальное
содержание
азота в металле;
 =0,002
% - содержание
азота в металле
после вакуумирования;
- масса стали
в ковше.
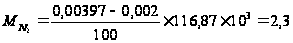 кг за весь
процесс.
Найдем количество азота приведенного к сухому воздуху за весь процесс:
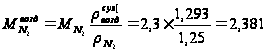 кг
Найдем количество удаляемого азота за 1 минуту, для этого примем продолжительность этапа вакуумирования 18 минут:
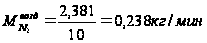
Г. Дегазация металла по углероду
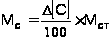 ,
 принимаем
равным 0,01, тогда
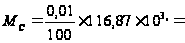 11,687
кг.
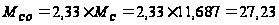 кг за весь
процесс.
Найдем количество СО приведенного к сухому воздуху за весь процесс:
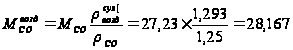 кг
Найдем количество удаляемого СО за 1 минуту, для этого примем продолжительность этапа вакуумирования 10 минут:
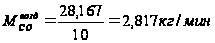
Найдём суммарное количество газов удалённых за период вакуумирования.
 МАr
+
 +
 +
 = (0,166 + 0,334 + 0,238 + 2,817)60=213,3кг/час
Расчет дегазации при вакуумировании доказывает необходимость обработки металла вакуумом, так как дегазация во время продувки инертным газом дает незначительное снижение концентрации азота и водорода в металле.
3. Технологические особенности внепечной обработки стали марки 15Х
3.1 Обработка металла на установке «печь-ковш»
сталь обработка внепечной десульфация
Поступивший на участок внепечной обработки стали (ВОС) сталеразливочный ковш устанавливается на сталевоз установки «печь-ковш» и он подается в позицию обработки.
Продолжительность обработки металла на установке «печь-ковш»
должна составлять, минут:
- для марок стали обыкновенного качества 25 -40
- для марок стали предназначенных для производства колес, колец, бандажей осей 30-40
- для производства рельсов 40 - 50
- для марок стали с повышенным требованием по содержанию серы и фосфора 40-50
На ковш опускается крышка установки «печи-ковша», зазор между крышкой и краем сталеразливочного ковша должен быть не более 50 мм. подсоединяется шланг для подачи аргона (азота) и после трехминутного перемешивания металла производится первый замер температуры.
При наличии донной продувки на открытое зеркало металла вводится углеродосодержащий материал для получения содержания углерода на нижнем пределе. Необходимое количество углеродсодержащих материалов, вводимых на открытое зеркало металла, определяется с учетом химического анализа ковшевой пробы металла, взятой после его слива из конвертера.
Опускаются электроды и начинается электроподогрев металла на четвертой ступени в течение 2-5 минут с вводом 300 кг извести и 100-350 кг разжижителей шлака с целью гомогенизации расплава по химическому составу, температуре и для разжижения шлака.
Шибер фурмы аварийной продувки во время эксплуатации печи ковша должен находиться в закрытом состоянии.
В процессе обработки необходимо следить за температурой отходящих газов перед рукавным фильтром и не допускать превышения температуры более 130 С0
После первоначального подогрева электроды поднимаются. Открывается заслонка крышки и проверяется пропускная способность пористой аргонной фурмы оценивается жидкоподвижность шлака и его количество по высоте над зеркалом металла, замеряется температура металла.
Раскисление шлака производится в начале обра6отки. после ввода двух навесок твердой шлакообразующей смеси мелким (фракция до 20 мм) ферросилицием в количестве от 0,70 до 1,0 кг на тонну стали и кусковым силикокальцием в количестве 0.15 кг на тонну стали. Допускается (за исключением транспортного металла) раскисление шлака алюминиевой дробью в количестве от 0,3 до 0,4 кг на тонну стали.
Затем заслонка закрывается, опускаются электроды и продолжается нагрев металла. В зависимости от жидкотекучести шлака по ходу нагрева добавляется шлакообразующая смесь с различным соотношением извести и разжижителей. Производится предварительное раскисление металла алюминиевой проволокой и через 5-7 минут отбирается первая проба металла, замеряется температура. Замер температуры по ходу доводки производится не ранее одной минуты после подъема электродов. Определяется время и скорость дальнейшего нагрева.
При проведении процесса десульфурации металла и предотвращения восстановления фосфора из шлака, в ковше должен быть наведен высокоосновный жидкоподвижный, белый шлак. Рекомендуемое содержание закиси железа (FеО) в шлаке в конце обработки не должно превышать 1% для всех марок сталей, кроме сталей с индексом «Ю».
После получения химического анализа первой пробы металла добавляются легирующие элементы в необходимом количестве и через 5-7 минут после ввода последней порции ферросплавов и легирующих, отбирается проба металла.
При присадке материалов в ковш происходит снижение температуры металла. Ориентировочное снижение температуры , 0С / кг: ферромарганца – 31 ферросилиций – 1 известь – 2,5 плавиковый шпат – 2,0 шлакообразующей смеси 15.
Усвоение базовых элементов при доводке плавки на установке «печь-ковш» принимается следующим, масс. %: - марганец 100 - кремний 80 - алюминий 60-80 - ванадий 100 - титан до 70.
После получения химического анализа второй пробы производится корректировка химического состава металла с добавлением необходимого количества раскислителей и легирующих элементов с последующей продувкой металла аргоном (азотом) не менее трех минут.
Количество присаживаемого ванадийсодержащего шлака, ферросилиция и порошкового силикокальция поддерживать в соотношении 1:(0.1-0.4):(0.1-0.3).
После получения заданной температуры и требуемого химического состава стали, в зависимости от остаточного содержания алюминия и содержания кальция в пробе металла в сталеразливочном ковше, содержания алюминия в промежуточном ковше предыдущей плавки, производится ввод в металл со скоростью от 3 до 4 метра в секунду алюминиевой проволоки и не менее чем трехминутной продувки аргоном (азотом) металла вводится со скоростью от 3 до 4 метра в секунду порошковая силикокальциевая или алюмокальциевая проволока.
При отсутствии алюминиевой проволоки на установке печь-ковш допускается (кроме транспортного металла) вводить на открытое зеркало металла кусковой алюминий в количестве, обеспечивающем требуемое содержание алюминия.
Порошковая силикокальциевая проволока вводится в металл не ранее, чем после ремонтной продувки от отдачи в ковш кускового алюминия
При отсутствии порошковой силикокальциевой проволоки допускается ввод кускового силикокальция марки СК-15 в количестве до 4 кг на тонну стали.
Продолжительность продувки металла после ввода силикокальциевой проволоки (кускового силикокальция) должна быть не менее трех минут. Продувка производится с расходом газа, обеспечивающего перемешивание металла в ковше без оголения зеркала металла.
Не разрешается производить подогрев металла в ковше после ввода порошковой силикокальциевой проволоки при окончательном раскислении.
Если МНЛЗ или вакууматор не готовы к приему металла, то указанная в приложении В температура поддерживается в ковше периодическим подогревом металла на 4 - 5 ступени трансформатора.
Порошковая и алюминиевая проволока в этом случае вводится при полной готовности МНЛЗ к работе.
Доводку металла по химическому составу, подлежащего вакуумированию, допускается производить в процессе вакуумирования.
После окончания доводки стали по температуре и химическому составу отбираются пробы металла и шлака, сталеразливочный ковш выдается из позиции обработки в позицию крана.
Передача металла на МНЛЗ без данных химического состава и без окончательного замера температуры запрещается.
При передаче металла на МНЛЗ на поверхность шлака в сталеразливочный ковш для утепления металла равномерно подается утепляющая смесь.
Расход утепляющей смеси не менее шести мешков на ковш не менее 60-100 кг на ковш.
При передачи сталеразливочного ковша на вакууматор утепляющая смесь в ковш не присаживается.
После отдачи утепляющей смеси на ковш устанавливается крышка и ковш подается на МНЛЗ.
3.2
Технология
обработки