Разработка операционного технологического процесса изготовления детали типа вал
t=0,5(D-d)=0,5(56-20)=18 мм
Подачу назначаю руководствуясь приложением 5
S=0.8 мм/об
Назначенная подача должна быть скорректирована по паспорту выбранного станка. При этом необходимо выдержать условие: Sст <S, где Sст - окончательно установленное по паспорту значение подачи.
Scт=0,8 мм/об
Скорость резания, м/мин, определяется:
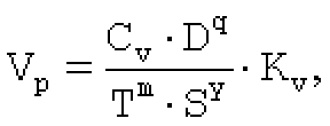
где D - диаметр сверла, зенкера или развёртки, мм; Kv - общий поправочный коэффициент.
Общий поправочный коёффициент на скорость резания, учитывающий фактические условия резания определяется по формуле:
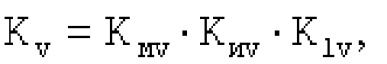
где Кмv - коэффициент на обрабатываемый материал; Киv - коэффициент на инструментальный материал; Кlv - коэффициент, учитывающий глубину сверления; коэффициент Kмv рассчитывается следующим образом:
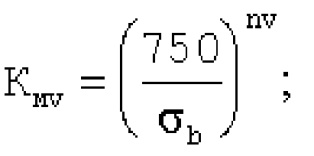
при обработке стали
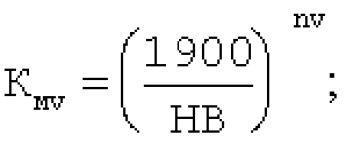
при обработке серого чугуна
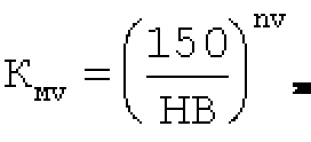
при обработке ковкого чугуна
Коэффициент, учитывающий глубину отверстия Кlv при сверлении принимается в зависимости от диаметра сверла.
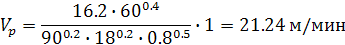
После определения скорости резания, рассчитывается частота вращения шпинделя станка np, 1/мин:
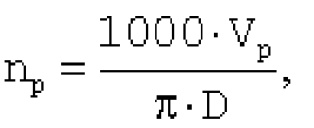
где D - диаметр инструмента, мм.
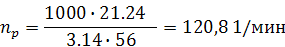
Полученное значение np корректируется по паспорту станка и принимается ближайшая меньшая ступень nст
ncт=100 1/мин
Крутящий момент, Нм и осевая сила, Н, рассчитываются по следующим формулам:
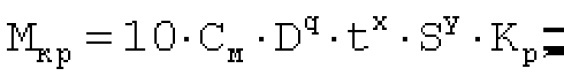
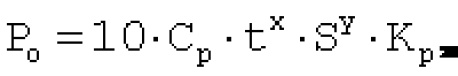
где См и Ср - коэффициенты, учитывающие условия резания.
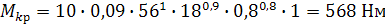
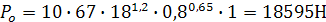
Эффективная мощность резания определяется по формуле:
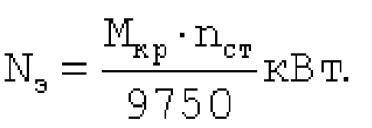
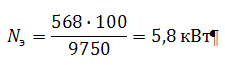
Потребная мощность резания:
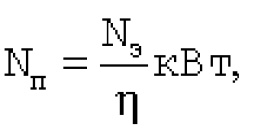
Nп=Nэ/0,9=6,4 кВт
9. Анализ размерной цепи
Размерной цепью называется последовательный ряд взаимосвязанных линейных размеров, образующих замкнутый контур и непосредственно участвующих в решении поставленной задачи. Каждая размерная цепь содержит исходное и несколько составляющих звеньев. Под размерной технологической цепью понимают размерные цепи, звенья которых являются операционными размерами и припусками.
Замыкающим размером в размерной цепи называется размер, который в детали получается последним в процессе ее обработки.
Из схемы размерной цепи можно определить уравнение замыкающего звена
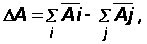 (9.1)
где
 -
сумма увеличивающих
составляющих
звеньев цепи;
 -
сумма уменьшающих
составляющих
звеньев цепи.
Связь между допусками составляющих и замыкающих размеров определяется правилом суммирования допусков Тi :
 (9.2)
Проведем размерный анализ для установочного размера при сверлении отверстия. Замыкающим звеном будет являться размер А1, для него составим размерную схему.
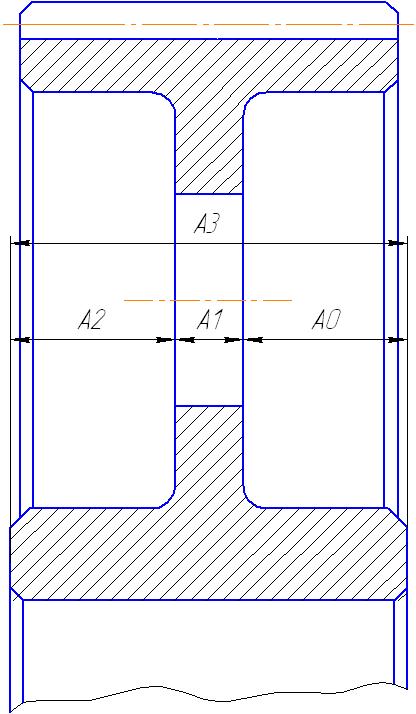
Рисунок 9.1 Размерная схема сверления отверстия
Где конструкторский размер А1 – замыкающий размер;
А1=18-0,4
А2=43,5-0,15
А3=105-0,22
А0=43,5
Определим А0MAX и А0MIN, решив уравнения:
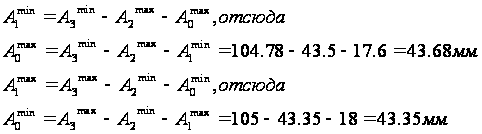
Допуск Т на размер A0 будет равным
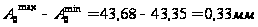
Полученный
размер
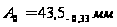
10. Нормирование технологического процесса
Для нормирования технологического процесса выбираю операцию с наибольшим количеством переходов – токарно-револьверную операцию .
Основное время обработки определяем по формуле [4]:
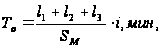 (9.1)
где l -
длина врезания
инструмента
на рабочей
подаче, мм;
l -длина
рабочего хода,
мм;
l -длина
перебега, мм;
i-число проходов инструмента;
S -минутная
подача инструмента,
мм/мин
Формула для расчета вспомогательного времени:
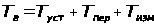 ,
мин; (9.2)
где Т -
время на установку
и снятие заготовки,
мин,
Т -время,
связанное с
переходом,
Т -время
на измерение,
мин.
Оперативное время находим как сумму основного и вспомогательного:
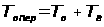 ,
мин; (9.3)
Формула для определения подготовительно-заключительного времени:
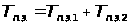 , мин; (9.4)
где Т -
время на наладку
станка, инструмента,
приспособлений,
мин;
Т -время на получение
инструмента
до начала обработки
и сдачу после
окончания, мин;
Штучное время находим по формуле:
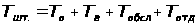 , мин (9.5)
где Т =
0,03 Т
 -
время на обслуживание
оборудования,
мин;
Т =0.04
Т-
время нормированного
отдыха, мин;
Штучно-калькуляционное время находим по формуле:
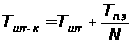 ,
мин; (9.6)
где N - размер партии, шт;
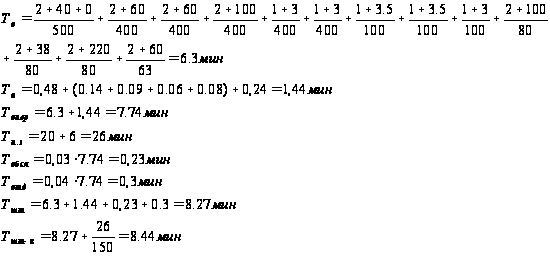
Используя
формулы (9.1)-(9.6), для
определения
Т,
Т,
Т,
Т,
Т,
находим Т для каждой
операции.
11. Экономическое сравнение технологического процесса
Выбор наилучшего варианта технологического процесса из всех возможных, может быть осуществлен разными способами. Если из всех возможных вариантов имеется такой, на внедрение которого требуется наименьшие капитальные вложения и который обеспечивает самую низкую себестоимость единицы продукции, этот вариант является наилучшим. Однако на практике чаще варианты с большими удельными капитальными вложениями обеспечивают при внедрении меньшую себестоимость единицы продукции. В этих случаях технологический вариант определяется с помощью нормативного коэффициента эффективности или приведенных затрат.
При определении рациональности замены действующего варианта техники, технологии, способа организации производства новым рассчитывают коэффициент сравнительной эффективности.
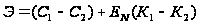
Здесь С – себестоимость продукции, а К – капитальные вложения, Ен - нормативный коэффициент эффективности, Ен = 0,15; N – количество деталей производимых в год.
Сравним такие варианты технологического процесса (операция 020):
1. Обработка детали на токарно-револьверном станке.
2. Обработка детали на станке с ЧПУ.
Себестоимость продукции определяется путем сложения всех затрат, а именно:
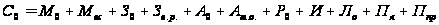 ,
где
 - стоимость
основных и
вспомогатльных
материалов,
для обоих видов
обработки
величина
одинакова и
постоянна;
Зо – затраты, связанные с заработной платой основного рабочего;
Зв.р. – затраты, связанные с заработной платой вспомогательного рабочего (наладчика) с учетом всех видов доплат и начислений;
Ао – амортизационные отчисления от стоимости оборудования;
Ат.о. – амортизационные отчисления от стоимости технологического оснащения, приходящегогся на одну деталь;
Ро – затраты, связанные с ремонтом и обслуживанием оборудования;
И – затраты, связанные с инструментом;
Ло – расходы на технологическую электроэнергию;
Пл – затраты, связанные с амортизацией производственных площадей;
Ппр – расходы на ремонт и обслуживание управлящих устройств и программ.
Затраты, связанные с заработной платой основных рабочих определяются по формуле:
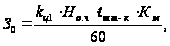
где Нчс – норматив часовой заработной платы станочника соответ-ствующего разряда;
Км – коэффициент станочного обслуживания.
При обработке на универсальном оборудовании:
Нои=12,5 грн. /час. – для станочника 3-го разряда;
 =1,
так как многостаночное
обслуживание
недопустимо
при данном
производстве.
На основании этого получаем:
- заработная плата основного рабочего для токарно-револьверной операции для серийного типа производства:
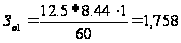 грн.
- заработная плата основного рабочего для токарно-револьверной с ЧПУ для среднесерийного типа производства (при использовании оператора 3-го разряда Нои= 8,4 грн/час и Кт=0,7):
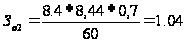 грн.
Затраты, связанные с заработной платой вспомогательных рабочих определяются по формуле:
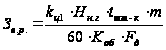 ,
где Нчс – норматив заработной платы наладчика соответствуещего разряда;
m – число смен работы станка;
Кон – число станков, обслуживаемых наладчиком за смену: Кон=7;
Fд – действительный годовой фонд времени работы оборудования.
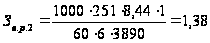 грн;
Затраты, связанные с амортизационными отчислениями на оборудование:
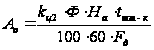 ,
где Ф – стоимость оборудования;
На – норма амортизационных отчислений.
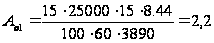 грн;
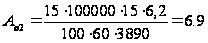 грн;
Затраты, связанные с амортизационными отчислениями на технологическое оснащение:
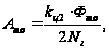
где Фто – стоимость технологического оснащения;
Nг – годовая программа выпуска изделий.
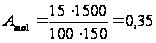 грн;
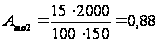 грн;
Затраты, связанные с ремонтом и обслуживанием оборудования
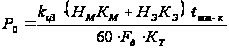 ,
где Нм, Нэ – нормативы годовых затрат на ремонт электрической и механической частей оборудования;
Км, Кэ – коэффициенты сложности ремонта электрической и механической частей оборудования;
Кт – коэффициент запаса точности оборудования (Кт =1).
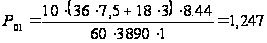 грн;
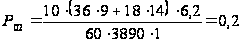 грн.
Затраты, связанные с инструментом:
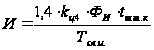 ,
де Фи – стоимость инструмента;
Тсл.и. – срок службы инструмента.
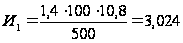 грн;
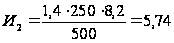 грн.
Расходы на технологическую электроэнергию:
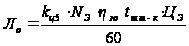 ,
где Nэ – мощность электродвигателя;
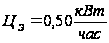 – тариф
электроэнергии.
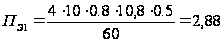 грн;
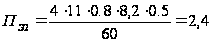 грн.
Затраты, связанные с амортизацией производственных площадей:
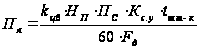 ,
где Нп – годовые издержки;
Пс – площадь в плане;
Кс.у – коэффициент учитывающий площадь системы управления.
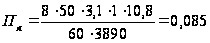 грн;
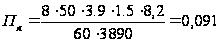 грн.
Расчет экономической части ведем методом полной себестоимости с учетом капитальных вложений. Согласно этому, полная себестоимость по расходам на одну деталь:
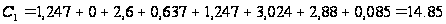 грн;
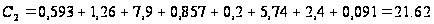 грн;
В капитальные вложения включаются расходы на производственное оборудование, инструменты и приспособления.
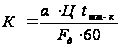 грн;
где
 - коэффициент,
учитывающий
дополнительные
затраты на
установку
оборудования;
Ц – цена оборудования.
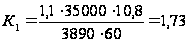 грн;
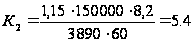 грн.
Коэффициент сравнительной эффективности:
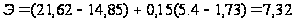
Применение обработки на станке с ЧПУ является более приемлимо.
Заключение
В курсовом проекте был составлен технологический процесс для обработки детали типа зубчатое колесо с детальной разработкой документации технологии её изготовления с помощью современных САПР "ВЕРТИКАЛЬ" и "КОМПАС 3D". В курсовом проекте проведен анализ базового техпроцесса, определен тип производства, выбран тип заготовки, разработан маршрутно-операционный и операционный техпроцессы. Рассчитаны режимы резания для обработки нескольких поверхностей. Разработаны карты наладок, произведено нормирование технологического процесса и экономическое сравнение вариантов технологического процесса.
В данном курсовом проекте для детали зубчатое колесо были произведены: анализ технологичности, определение типа производства, определение вида заготовки, выбор и анализ выбранного оборудования для осуществления процесса механической обработки изделия. Также были рассчитаны минимальные величины припусков на механическую обработку, произведен размерный анализ устанвочного размера при сверлении, расчет режимов резания, нормирование технологического процесса, экономическое сравнение вариантов технологического процесса. Были сформированы маршрутные карты, операционные карты, карты эскизов и карты наладки на изготовление детали типа зубчатое колесо.
Список литературы
1. Горбацевич А. Ф., Шкред В. А. Курсовое проектирование по технологии машиностроения: [Учеб. пособие для машиностроительных спец. вузов]. – 4-е изд., перераб. и доп. – Мн.: Выш. школа, 1983. – 256 с., ил.
2. Справочник технолога-машиностроителя. В2-х т. Т.2 / Под ред. А.Г. Косиловой, Р.К. Мещерякова. 4-е изд., перераб. и доп. – М: Машиностроение, 1985. – 496с.
3. Справочник технолога-машиностроителя. В2-х т. Т.1 / Под ред. А.Г. Косиловой, Р.К. Мещерякова. 4-е изд., перераб. и доп. – М: Машиностроение, 1985. – 457с.
4. Справочник инструментальщика /И.А. Ординарцев, Г.В. Филиппов, А.Н. Шевченко и др.: Под общ. ред. И.А. Ординарцева. – Л.: Машиностроение, Ленингр. отд-ние, 1987. – 846с.
5. Общемашиностроительные нормативы вспомогательного, на обслуживание рабочего места и подготовительно-заключительного для технического нормирования станочных работ. Серийное производство. М.: Машиностроение, 1974, 422с.
6. Технология машиностроения / Под общ. ред. С.А. Картавова. - Киев: Техника, 1965. –527с.
7. Общемашиностроительные нормативы времени вспомогательного, на обслуживание рабочего места и подготовительно-заключительного для технического нормирования станочных работ. Серийное производство, Издание 2, Москва, Машиностроение, 1974 г.