Технологія виконання підставки під парасолю із дзеркалом
Коловорот (в) складається зі стального колінчастого валика 3, посередині якого вільно насаджена ручка 4; внизу патрон 7 для кріплення свердла і тріскача 6; на верхньому кінці натискна головка 1.
Свердлилка (г) складається зі стального стержня з різьбою 11, патрона для свердла 12, вільно обертаючої головки 9 і металевої ручки-гайки 10. Застосовують його для свердління неглибоких отворів діаметром до 5 мм.
Шестеренчастий дриль (д) складається зі стержня (вала, шпинделя) з патроном 15 для свердла 16 і конічної зубчатої передачі 14. Обертанням ручки можна надати стержню через зубчату передачу однобічний обертальний рух. Натискають на дриль під час роботи безпосередньо верхньою ручкою.
Тріскачка застосовується в тих випадках, коли коловоротом неможливо робити повного оберту, або коли коловорот не підходить по висоті. На робочий вал тріскачки зверху нерухомо насаджений храповик з нахиленими зубцями, який обертається за допомогою бокової ручки. Внизу робочого вала розміщається патрон, в який вставляють свердло. Щоб не застосовувати тріскачку окремо, використовують коловорот із тріскачкою (е).
Прийоми роботи коловоротом показані на рис. 1. Якщо просвердлюють наскрізні отвори, то на місці виходу свердла під деталь підкладають брусок, щоб запобігти виколюванню. Центр свердла ставлять точно в центр позначеного отвору.
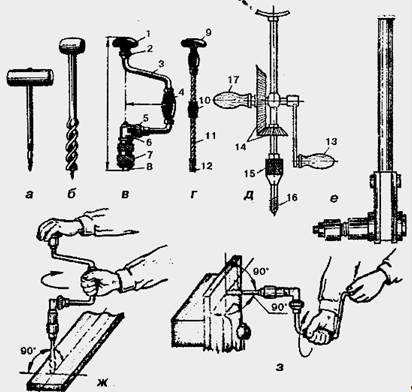
Рис. 6. Пристосування для ручного свердління і прийоми роботи ними: 4,17 - ручки, 2 - натискна головка, 3 - стержань колінчастий, 5 - кільце перемикач, 6 - механізм зчеплення, 7,12,15 - патрон, 8 - кулачки патрона, 9 - головка-грибок, 10 - ручка нарізна, 11 - спіральний стержень, 13 - ручка приводу, 14 - зубчата передача, 16 - свердло.
Технологія виконання довбання різних отворів
Довбання виконують за розміткою, для чого деталь міцно закріплюють на верстаку , а при довбанні наскрізних гнізд (див. рис. 7, а) розмітку роблять з двох боків і підкладають дошку, щоб не пошкодити кришку верстака. Наскрізні отвори довбають спочатку до половини з одного боку, а потім з другого. Щоб заглибити долото в деревину, по його ручці ударяють киянкою (див. рис. 7 г), внаслідок чого волокна перерізуються впоперек (див. рис. 7, в). Потім здійснюють удар по долоту, поставленого під кутом до площини в напрямку перерізання волокон, при цьому відділяється перша стружка. Далі повторюють цей процес роботи, тримаючи долото фаскою до середини гнізда.
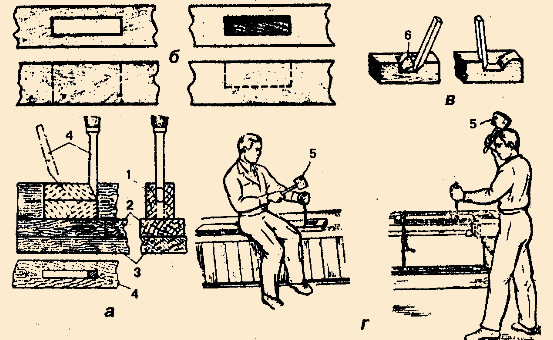
Рис. 7 Прийоми довбання долотом
Підготовка ручних рубанків до роботи
Перед початком роботи стругальний інструмент потрібно налаштувати - вийняти ножі, загострити їх, вмонтувати з урахуванням подальшої обробки.
Для загастрення ніж рубанка виймають з лотка, притримуючи великим пальцем, і ударяючи киянкою по затилку колодки (див. рис. 9, а,б), в фуганку легкими ударами по кнопці. При заточуванні ножів на точилі з природнього каменю або на накладному крузі, круг обертається проти леза, при цьому ніж тримають під необхідним кутом без перекосів, рівномірно притискаючи до мокрого круга (до утворення задирів на передній грані ножа) (див. рис. 8). Правлять ніж на мармуровому бруску коловими рухами змочуванням водою або краплями гасу. Кут загострення перевіряють шаблоном, а правильність заточування фаски і леза ножа - кутником і лінійкою або "на око" (див. рис. 8).
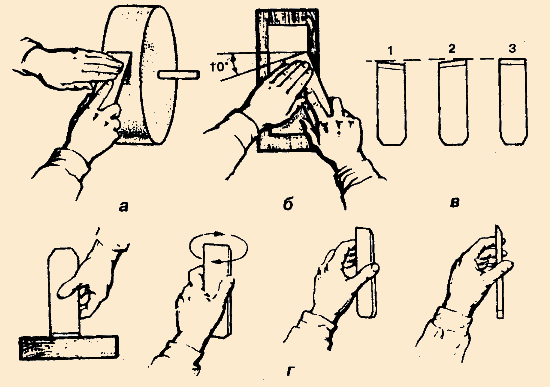
Рис. 1. Заточування ножів рубанка: а - положення ножа при заточуванні на точилі, б - положення ножа при заточуванні на мармуровому бруску, в - перевірка заточування фаски, г - перевірка леза ножа "на око"; 1-2 - невірно, 3 - вірно.
Профільні ножі заточують на фігурних брусках або напилках відповідного профілю, а правлять на мармурових фігурних брусках або наждачним порошком з олією, накидаючи його на відрізок твердої деревини відповідного профілю.
Нагострений ніж встановлюють у лоток колодки, щільно притискають до ложа (кута присадки) і закріплюють клином (див. рис. 9, д). Тоді подають ніж вперед (див. рис. 9, в,г), щоб лезо виступало з підошви колодки без перекосу на 0,2-0,3мм, а в шерхебеля до 3мм. При зберіганні струга лезо ножа не повинно виступати з підошви.
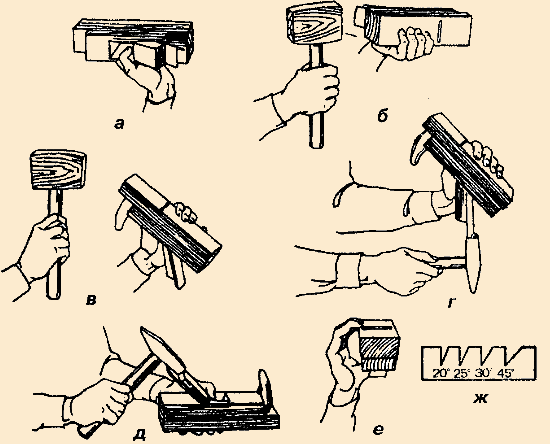
Рис. 2. Прийоми розбирання на налаштування рубанків
Прийоми стругання
Перед початком роботи потрібно визначити лицьовий бік і напрямок волокон, щоб стругати за їх напрямком. Заготівки кріплять на верстаку за допомогою гребінок або в лещатах (див. рис. 10).
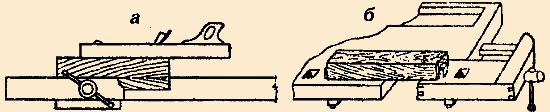
Рис. 10 Закріплення заготівок на верстаку для стругання: а - переднім затискним гвинтом, б - задньою затискною коробкою.
При струганні робітник повинен стояти в півоберта до верстака (див. рис. 11, г), корпус трохи нахилений вперед. Струг потрібно переміщувати тільки рухом на повний розмах рук. На початку стругання більше натискають на передню частину (колодки ) (див. рис. 11, а), а в кінці на задню.
При русі інструмента назад частину колодки трохи піднімають, щоб не затупляти лезо. Торці і сучковиті місця стругають подвійним рубанком, шліхтиком, тримаючи їх під кутом "від себе" (див. рис. 11, в) і "на себе" (див. рис. 11, д).
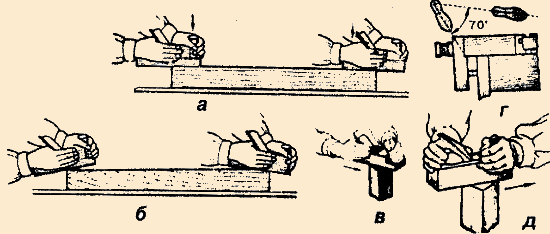
Рис. 11. Прийоми стругання: а - вірно, б – невірно
Перевірка якості стругання
Після стругання можуть виникнути такі дефекти: ворсистість - результат роботи тупими ножами; повздовжні смуги - при роботі з ножами, які мають викришені місця на лезі; шорсткість, задири, виколи; не прямокутні грані брусків (див. рис. 12, а) і торців (див. рис. 12, б), які перевіряють кутником. Якщо спочатку стругання натискати на задню частину колодки, а в кінці на передню, то одержимо спочатку і в кінці "заовалення". Якість обробки перевіряють "на око" (див. рис. 12, в) і за допомогою лінійки (див. рис. 12, г). Якість профільних деталей перевіряють шаблонами.
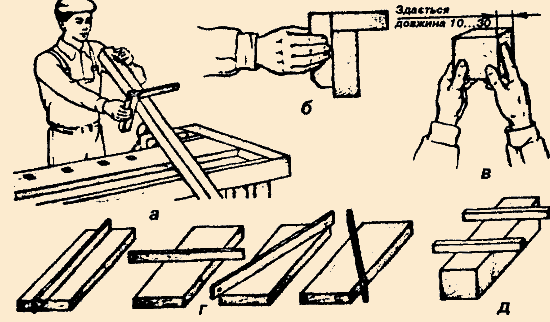
Рис. 12. Перевірка якості стругання
Процес стружко утворення
Процес різання полягає в тому, що під впливом зовнішніх сил різець, який має форму клина, проникає в деревину, перерізає волокна і відділяє їх у вигляді стружки. Зовнішні сили потрібні для того , щоб подолати опір деревини проникненню різця, для видалення стружки, для подолання сили тертя.
Необхідну для різання силу прийнято називати силою різання. За напрямком різання поділяють на: різання поперек волокон перпендикулярно їх напрямку (в торець) (а);різання вздовж волокон в площині повздовжнього розрізу стовбура (б); різання поперек волокон в площині повздовжнього розрізу стовбура (в). Проте крім основних трьох випадків може використовуватися і різання під різними кутами до волокон
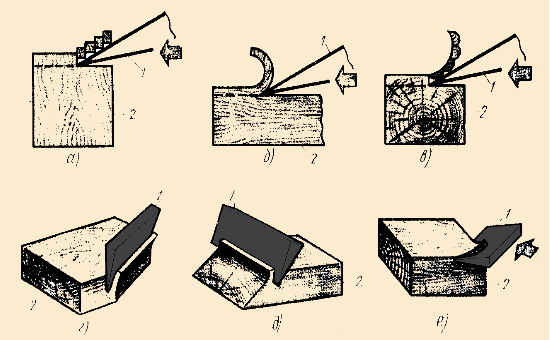
Рис. 13 Види різання: а) в торець; б) вздовж волокон; в) поперек волокон; г) торцево-поперечне; д) торцево-повздовжне; е) повздовжно-поперечне; 1-різець, 2-деревина
4. Охорона праці. Безпека праці
Загальні правила організації робочого місця:
• на робочому місці повинні бути матеріали, інструменти і приспосіблення тільки ті, які необхідні для даної роботи;
• площа робочого місця не повинна викликати додаткових рухів, перепон в роботі;
• інструменти на робочому місці потрібно розміщувати в найбільш зручному, завжди однаковому порядку, щоби не тратити час на їх пошук;
• кожне приспособлення повинно знаходитися на постійному місці – поблизу працюючого;
• всі інструменти і приспосіблення повинні бути справними;
• основні матеріали повинні розміщуватися так, щоби можна було їх брати для подальшої обробки не тільки без переходів, а й без лишніх рухів;
• робоче місце повинно мати нормальне освітлення, опалення та вентиляцію.
Правила безпечної роботи діляться на загальні для всіх працівників і спеціальні, складені для кожної групи спеціальностей.
При організації робочого місця слід звертати увагу на правильному розміщенні інструментів та пристроїв на робочому місці (інструменти повинні знаходитися в робочій зоні, розміщення їх повинне бути зручне у використанні).
Найбільш небезпечним моментом в роботі ручними пилами є запил. При роботі викружною пилою можливий розрив її полотна. При пилянні не можна тримати пальці лівої руки поблизу пропилу. Особливу увагу звернути на спецодяг (не повинно бути звисаючих частин).
При ручному струганні деревини слід дотримуватись таких правил безпеки праці:
1. Оброблювальний інструмент слід міцно закріплювати у верстак або інший пристрій.
2. Не слід класти інструмент лезом догори, до себе.
3. Всі інструменти мають бути добре загострені.
4. Заточувати інструмент на точилі можна лише в захисних окулярах. Заточувальний інструмент надійно закріплювати.
5. Наждачний круг і різальні інструменти мають бути закритими захисними кожухами.
6. Інструмент необхідно зберігати в спеціально відведених місцях.
7. Не можна залишати інструмент на краю верстака, настилу.
8. При вибиванні ножа рубанка необхідно підтримувати його великим пальцем.
9. Прибирати стружку з боку підошви рубанка забороняється.
10. Під час стругання не допускається, щоб перед оброблюваною деталлю знаходився інструмент чи побічний матеріал.
При ручному свердлінні слід дотримуватись таких правил безпеки праці :
1. Оброблювальні заготівки слід міцно закріплювати у верстак або інший пристрій.
2. Передавати інструмент з рук в руки лише ручкою вперед.
3. Всі інструменти мають бути добре нагострені.
4. Заточувати інструмент на точилі можна лише в захисних окулярах. Заточувальний інструмент надійно закріплювати.
5. Наждачний круг і різальні інструменти мають бути закритими захисними кожухами.
6. Інструмент необхідно зберігати в спеціально відведених місцях.
7. Не можна залишати інструмент на краю верстака, настилу.
8. Наприкінці свердління обертання свердла слід сповільнити, щоб не пошкодити нижній край отвору.
9. Висвердлюючи горизонтальні отвори, ручку-головку впирають у кортус, притискаючи її рукою, а не грудьми.
10. Свердлильний інструмент слід тримати так, щоб свердло не було направлено в бік робітника.
Вимоги безпеки перед початком роботи
Провірити гостроту заточки, рівномірність розведення зубів пили, упевнитись в відсутності тріщин, зламаних зубів, згину полотна пили. Дискові пили не допускається експлуатувати при відсутності хоча б одного зуба.
Провірити правильність установки і кріплення пильного диска. Короткочасним включенням провірити напрям обертання пили. Пильний диск повинен обертатись назустріч подаваному матеріалу.
В станку з нижнім розміщення пильного валу вершини зубів пили повинні виступати над площиною стола на відстань, рівну висоті пропилу плюс не менше 10 мм, а в станках з верхнім розміщенням пильного вала повинен бути не нижче площини стола на 3...5 мм.
Провірити наявність і справність огородження пильних дисків і приводу стола. Пильні диски не повинні дотикатись огородження.
Упори повинні бути гострими, не прокручуватись в напрямі, зворотному подачі матеріалів. Зазор між нижніми кромками упорів і поверхнею подаючого пристрою станка повинен бити не більше 2 мм; зазор між пластинками упорів—не більше 1 мм.
Провірити стан дерев’яного вкладиша в столі станка. Ширина щілини пили в дерев’яному вкладиші, виготовленого з деревини твердолистяних порід, не повинен перевищувати 10 мм. Вкладиш повинен щільно входити в отвір станка, а робоча поверхня його—лежати в одній площині з робочою поверхнею стола. Пильний диск не повинен дотикатись кромок вкладиша.
Провірити наявність і правильну установку розклинюючого ножа. Розклинюючий ніж установлюють за диском пили на відстані між ножем і пилою не більше 10 мм по всій його довжині.
Висота ножа повинна бути не менше висоти робочої частини пили.
На багатопильних станках розклинюючі ножі установлюють позаду крайніх пил, а напрямні ножі—позаду пил, розміщених між крайніми пилами.
Провірити щоб пили, установлені на одному валу, мали однаковий діаметр, товщину, профіль зуба, розвід, плющення, пайку. Допускається установлювати пили діаметром, відрізняючимся не біль чим на 5 мм.
Провірити короткочасним включенням дію блокіровочних пристроїв: огородження ріжучого інструменту і приводу станка; аспіраціонної системи; механізму для підйому завіси з упорів; механізму подачі. Провірити дію тормозних пристроїв.
Впевнитись в справності дії місцевих відсосів.
Вимоги безпеки під час роботи
Перед включенням станка попередити лиць, працюючих одночасно.
Подачу пиломатеріалів виконувати рівномірно, без товчків. Зменшити зусилля подачі при наявності в дошці тріщин, гнилі і сучків. Допилювання заготовок при ручній подачі проводити за допомогою штовхача.
Слідкувати, щоб в станок не поступали дошки з цвяхами і іншими інородними включеннями.
На станках з механічною подачею оброблювати деталі тільки по товщині заданого розміру, на висоту якого встановлено притискні ролики.
Слідкувати, щоб довжини оброблювального матеріалу була більшою відстані між осями передніх і задніх посилочних роликів, дисків не менше ніж на 100 мм.
На станках з ручною подачею оброблювати пиломатеріали коротше 400 мм і вужче 30 мм тільки з допомогою спеціальних шаблонів.
Вилучати обрізки, застрявші в щілині, тільки при повній зупинці пили за допомогою спеціального крючка.
Не тормозити пили, нажимаючи яким-небудь предметом на поверхню диска чи зубів.
Не знаходитись в площині працюючої пили в зоні можливого викиду оброблювального матеріалу.
Не заглядати під огородження пильного валу до повної зупинки його в випадку попадання обрізків в щілину.
Не розпилювати одночасно декілька заготовок без спеціального пристрою, забезпечуючого прижим їх до напрямної лінійки.
Не оброблювати в станку обледенілі дошки.
Обзор, очистку, обтирку, провірку точності обробки деталі, закріплення огорожі, ручну прибирання обрізків і опилків з стола станка виконувати тільки при повній зупинці пильного вала.
При появі стуку, вібрації, зміни характеру шуму, перегріві ріжучого інструменту потрібно виключити станок і повідомити майстру.
5. Висновок
Деревина як матеріал застосовується в усіх галузях народного господарства, але значна кількість деревини використовується в будівництві. Дякуючи своїм якостям - порівняно високої механічної міцності, малої теплопровідності, не великої щільності, легкості обробки, стійкості до кислот, солей, масел-деревину широко використовують для виготовлення несучих і обгороджуючих елементів будівель спорудження ферм, арок, балок, прогонів, стійок, панелей, лаг, підлоги, вікон, дверей та ін:
Великий, розвиток отримують дерев'яні клеєні конструкції, використання яких цілеспрямовано в усіх видах будівництва і в першу чергу в сільськогосподарських будовах у вигляді арок, прогонів, а також при спорудженні підприємств з хімічноагресивним середовищем. Застосування клеєних конструкцій дозволяє використовувати маломірні відходи деревини шляхом їх склеювання в елементи будівельних конструкцій.
В наш час при виконанні столярнобудівельних робіт застосовують ручний механізований інструмент, який був створений спеціально для кожного виду робіт. Сучасний інструмент сьогодні дуже урізноманітнений. Інвентар може поміститися в ручному чемаданчику для столяра будівельника, тесляра, паркетника і інших будівельних робіт.
Столярно-будівельні деталі і вироби виготовляють на деревообробних підприємствах поточним способом із застосуванням напівавтоматичних і автоматичних ліній. На будівельній площадки столярні вироби, фрезеровальні деталі, елементи паркетних підлог, ферми, напівферми, балки поступають в готовому вигляді. Віконні і дверні блоки на будівництво привозять з навішеними стулками, фрамугами і полотнами, пофарбованими і заскленими, тому роботи по заповненню пройомів значно спрощуються і виконується встановлення готових віконних і дверних блоків.
Обробка дерева - одне з перших ремесел, яким оволодівала людина. Багато що, що оточує нас в побуті - меблі, двері, вікна, підлоги - зроблено з дерева, все це робить майстер столярних робіт. Важливий розділ столярного мистецтва - уміння вибирати матеріал і правильно його обробити, аби виріб приносив естетичну насолоду людям.
6. Список використаної літератури
Крейндлин Л.Н. Плотничные работы.-М.:Высшая школа, 1996
Крейндлин Л.Н. Столярные работы.-М.:Высшая школа, 1996
Григорьев М.А. Материаловедение для столяров и плотников.-М.: Высшая школа, 1991
Розміщення продуктивних сил України: Піручник /Е.П. Качан, М.О. Ковтонюк і інші/ - К.: Вища школа, 1998
Рига В.В., Гушулей И.М. Справочник по обработке древесины: Пособие для учащихся учеб.-произв. комб. и цехов.-К.:Радянська школа, 1994.
Коротков В.И. Деревообрабатывающие станки, 2007
Амалицкий В.В. Деревообрабатывающие станки и инструменты, 2008
Клюев Г.И. Мастер столярного и мебельного производства, 2008
Клюев Г.И. Справочник мастера столярного и мебельного производства, 2007
Степанов Б.А. Справочник плотника и столяра, 2004
Клюев Г.И. Столяр (повышенный уровень), 2007
Столярно-плотничные и паркетные работы. Иллюстрированное учебное пособие, 2004
Клюев Г.И. Столярно-плотничные, стекольные и паркетные работы повышенной сложности, 2007
Степанов Б.А. Материаловедение (деревообработка), 2007
Соколова Е.Н. Материаловедение (металлообработка): Рабочая тетрадь, 2008
Степанов Б.А. Материаловедение для профессий, связанных с обработкой дерева, 2009
Рыкунин Н. Технология деревообработки, 2008
Клюев Г.И. Технология столярно-плотничных и паркетных работ: Рабочая тетрадь, 2007
Технологія деревинної маси [Текст] : навч. посіб. / Р.О.Козак, П.А.Козакєвич. За ред. Бехти П.А. ; Укр.держ. лісотехн. ун-т. - К. : Основа, 2004
Сучасні теоретичні розробки в деревообробному і меблевому виробництвах [Текст] : зб. наук.-техн. праць. - Л. : [б. и.], 2002
Дереворежущий инструмент [Текст] : каталог / Інтекс. - Каменец-Подольский : [б. и.], 2003
Діагностика властивостей деревини в технологічних процесах деревообробки [Текст] : монографія / І.М. Озарків, Є.В. Басалига, Я.Ф. Кулешник та ін. ; Укр. держ. лісотехн. ун-т. - Л. : Панорама, 2003
Методологія наукових досліджень технологічних процесів [Текст] : підручник для студентів вищ. навч. закладів / П.В. Білий, М.Г. Адамовський, Я. М. Ханик та ін. - Л. : Панорама, 2003
Калібрування-шліфування деревностружкових плит жорсткими абразивними інструментами [Текст] : моногр. / О.А. Кійко ; Укр. держ. лісотехн. ун-т. - Л. : Панорама, 2005
Каталог фрез [Текст] : каталог / ИБЕРИУС-Киев ТМ. - К. : [б. и.], 2005