История и развитие сварочного производства
В 1982 г. цикл работ по диффузионной сварке был удостоен Ленинской премии.
Диффузионная сварка основана на нагреве деталей до повышенной температуры с одновременным сдавливанием их. Протекающие при этом явления можно условно разделить на две основные стадии. Для первой характерно (как и при холодной сварке) установление межатомных связей по всей площади соединяемых поверхностей, вследствие протекающей под действием сжатия пластической деформации металла, удаления поверхностных пленок окислов, газов и других загрязнений, мешающих формированию таких связей. Вакуумная же среда, в которой протекает процесс сварки, предупреждает новое образование окислов и адсорбированных газов на соединяемых поверхностях. Явления, протекающие в зоне соединения деталей на второй стадии диффузионной сварки, обусловлены нагревом и сводятся к взаимной диффузии атомов свариваемых металлов, усиливаемой давлением, оказываемым на детали. Этот процесс, заканчивающийся формированием структуры в зоне соединения, в большинстве случаев влияет упрочняющим образом на сварное соединение. Схема процесса диффузионной сварки показана на рис. 2.18.
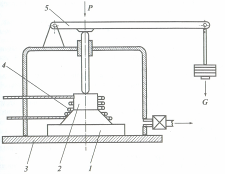
Рис. 2.18. Схема диффузионной сварки в вакууме
Свариваемые
детали 1, 2 помещают
в вакуумную
камеру 3 и слегка
поджимают друг
к другу. После
откачки воздуха
из камеры и
создания необходимого
вакуума ( мм рт. ст.) детали
нагревают
обычно токами
высокой частоты
до соответствующей
температуры
(0,7 — 0,8
 ),
после чего к
ним механизмом
нагружения
5 установки
прикладывают
усилие сжатия
 и в таком состоянии
детали выдерживают
в течение некоторого
времени, зависящего
от свойств
свариваемых
материалов,
величины давления
и других факторов.
После сварки детали охлаждают либо в камере, либо на воздухе.
К достоинствам диффузионной сварки в вакууме следует отнести следующие:
получение соединений высокого качества при любых сочетаниях материалов — металлов, сплавов и неметаллов (керамические и металлокерамические сплавы);
отсутствие расплавления, а значит и резкого различия в структурах в зоне соединения и прилегающих к ней участках;
незначительная или нулевая деформация сваренных деталей, позволяющая сваривать их после окончательной обработки;
безопасность, простота обслуживания установок, отсутствие вредных выделений в окружающую среду (лучистой энергии, газов, пыли и пр.).
К недостаткам процесса относится:
необходимость предварительной механической обработки заготовок, чтобы уменьшить неровности и микровыступы на соединяемых поверхностях;
повышенная трудоемкость процесса из-за сборки, нагрева и сварки деталей в герметичной вакуумной камере, что усложняет задачу комплексной автоматизации процесса;
большая продолжительность формирования сварного соединения.
Этот способ сварки нашел промышленное использование в производстве электровакуумных приборов, инструмента, различных деталей из биметаллических материалов и др. Диффузионная сварка в вакууме относится к весьма перспективным процессам и найдет дальнейшее значительное применение в электронной, космической, авиационной и других важнейших отраслях техники.
В заключение отметим, что в настоящее время получили широкое распространение и другие разнообразные способы сварки давлением, такие, например, как ультразвуковая, индукционная, магнитно-импульсная и т.д.
Многие из них являются единственно возможными способами соединения специальных деталей. Из-за ограниченности объема книги здесь не рассматриваются специфические особенности названных и других способов сварки давлением, однако студенты достаточно подробно знакомятся с ними при изучении специальных дисциплин.
3 4 Газовая сварка и резка
Газовая сварка основана на использовании для расплавления металла пламени сжигаемых в специальных горелках горючих газов.
Родиной этого способа является Франция. В конце XIX века была создана газовая горелка, работающая на смеси водорода и кислорода. Однако эксплуатировать такие горелки было опасно из-за возможности проникновения пламени в резервуар с водородно-кислородной смесью и ее взрыва.
В последующем, такая горелка была усовершенствована французским химиком Сент-Клер Девилем, разместившим водород и кислород в разные резервуары со смешением этих газов уже в самой горелке. Однако получаемое при этом пламя имело недостаточную температуру (-2200 °С) для сварки.
Развитие промышленного способа газовой сварки стало возможным благодаря двум обстоятельствам: во-первых, открытию метода получения горючего газа ацетилена из карбида кальция, во-вторых, — получению в 1895 г. французским химиком Анри Луи Ле Шателье высокотемпературного пламени при сжигании смеси ацетилена и кислорода.
Позже, в 1901 г., французскими инженерами Эдмоном Фуше и Шарлем Пикаром была сконструирована газосварочная горелка, работающая на ацетилено-кислородной смеси. Предложенная ими конструкция газосварочной горелки практически не изменилась до настоящего времени.
Изобретатели газовой сварки назвали ее автогенной, т.е. «самопроизводящейся». Это не столь удачное название употребляется иногда и в настоящее время.
В начальный период развития газовой сварки на предприятиях Москвы, Санкт-Петербурга, Киева и других городов действовало небольшое число газосварочных постов, в основном в ремонтных железнодорожных мастерских и на некоторых машиностроительных заводах. После создания в 1931 г. Московского автогенного завода, выпускавшего аппаратуру для газовой сварки и резки металлов, применение этого способа соединения деталей значительно расширилось.
Большую роль в развитии газовой сварки, а точнее сказать, газопламенной обработки, сыграл Всесоюзный научно-исследовательский институт автогенной обработки — ВНИИавтоген (впоследствии ВНИИавтогенмаш), который наряду с совершенствованием технологии и оборудования для этого процесса достиг значительных успехов в развитии кислородной резки, нанесении газопламенных покрытий, поверхностной закалки и пр.
Для
успешной газовой
сварки подавляющего
большинства
материалов
и сплавов температура
сварочного
пламя должна
быть не менее
3000 °С. Из многочисленных
горючих газов
этому условию
удовлетворяет
только ацетилен
 ,
получаемый
в специальных
ацетиленовых
генераторах,
в которых протекает
взаимодействие
карбида кальция
 с водой по реакции
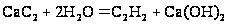 (2.5)
Карбид кальция — твердое и тугоплавкое кристаллическое вещество, образуется при сплавлении извести (СаО) с углем (С) в дуговых электрических печах:
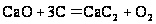 (2.6)
Для достижения наивысшей температуры при сгорании ацетилена используется почти чистый кислород (97 — 98 % кислорода), который получают из атмосферного воздуха на специальных установках и поставляют потребителю в стальных баллонах под давлением 15 МПа (150 кг/см2).
В практике газовой сварки нашли широкое промышленное применение сварочные горелки инжекторные или низкого давления. Схема такой горелки показана на рис. 2.19.
По шлангу через ниппель 1 и регулировочный вентиль 2 в инжектор 3 горелки поступает кислород под давлением 0,3 — 0,4 МПа (3 — 4 кг/см2). Струя кислорода, выходя с большой скоростью из узкого канала инжектора, инжектирует (подсасывает) ацетилен, подводимый к горелке по шлангу через ниппель 10 под небольшим давлением — менее 0,05 МПа. В смесительной камере 4 кислород смешивается с ацетиленом, откуда смесь по смесительной трубке 5 движется к наконечнику 6 горелки.
При выходе из канала наконечника смесь поджигается, Зуя сварочное пламя сложной структуры. Нормальное чное пламя имеет три характерных зоны; первая зона 7 Со средней температурой 1500 °С, где происходит распад ацетилена (С2Н2 = 2С + Н?}, вторая зона 8, где ацетилен взаимодействует с кислородом, поступающим из горелки (по реакции С2Н2 + О2 = 2СО + Н2). В результате температура пламени возрастает до 3100 °С, причем продукты сгорания обладают восстановительными свойствами. Наконец, в третьей зоне — факел пламени 9 — идет процесс сгорания водорода и окисления СО (по реакции СО + Н2 + 3/2 О2 = = 2СО2 + НаО) за счет кислорода атмосферного воздуха. Температура факела — около 1200 °С. Обычно газосварщик работает на второй зоне пламени (восстановительной), имея возможность следить за характером пламени, корректировать состав смеси ацетиленовым вентилем горелки.
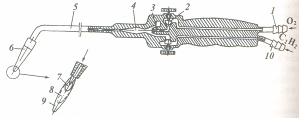
Рис. 2.19. Конструктивная схема инжекторной горелки и строение сварочного пламени.
Газовую сварку можно выполнять в любом пространственном положении, однако, в отличие от дуговой сварки, нагрев металла пламенем замедленный, «мягкий». Для формирования шва используется присадочный пруток.
К несомненным достоинствам газовой сварки относятся:
простота образования высокотемпературного пламени и легкость его регулирования;
универсальность способа, позволяющая использовать его везде, в том числе и в полевых условиях.
К числу существенных недостатков газовой сварки можно отнести следующие:
низкая производительность процесса;
значительный разогрев металла вблизи шва, создающий большую зону термического влияния с крупным зерном, что снижает прочностные свойства сварных соединений.
Одновременно с развитием газовой сварки совершенствовались и способы кислородной резки металла. При кислородной резке металл нагревается в начальной точке газокислородным пламенем до температуры воспламенения, а затем сгорает в струе кислорода, в результате образуется сквозной разрез.
Таким образом, резка осуществляется за счет сгорания металла в струе кислорода. Образующиеся при этом продукты сгорания – окислы, удаляются кинетическим действием – струи режущего кислорода.
Процесс кислородной резки схематически показан на рис. 2.20.
Для
успешного
осуществления
кислородной
резки необходимо,
чтобы температура
воспламенения
металла в кислороде
была ниже температуры
его плавления.
Этому условию
удовлетворяют
многие марки
сталей. Так,
например, температура
воспламенения
низкоуглеродистой
стали равна
1150 °С, а температура
плавления —
1540 °С. Второе важное
условие кислородной
резки — температура
плавления
металла должна
быть выше температуры
плавления
образуемых
в процессе
резки окислов,
иначе тугоплавкие
окислы препятствуют
контакту металла
с кислородом.
Это условие
не удовлетворяется
при резке алюминия,
магния и их
сплавов, а также
в сталях с большим
содержанием
хрома и никеля
(нержавеющие
стали), Так,
например, температура
плавления
алюминия составляет
всего 660 °С, а его
окислов ( )
— 2050 °С.
Все материалы с ограниченной разрезаемостью или неразрезаемые приходится разрезать с использованием порошково-кислородной (флюсокислородной) резки, заключающейся в том, что вместе с кислородной струей в зону реза подаются порошки, химически взаимодействующие с окислами соответствующих металлов или механически воздействующие на окисную пленку.
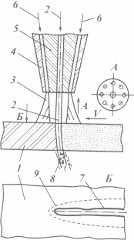
Рис. 2.20. Схема процесса кислородной резки:
1 - разрешаемый металл; 2 — струя кислорода: 3 — подогревающие пламя; 4 — мундштук горючей смеси; 5 - мундштук кислорода; К — горючая смесь для подогревающего пламени; 7 — поверхность реза с окислами; 8 – шлаки, выносимые струей кислорода; 9 — изотерма подогретого металла; V — вектор резки.
Однако более эффективно для резки таких металлов использовать высокотемпературную дуговую плазму, температура факела которой может достигать 15 — 25 тыс. °С, или газолазерную резку.
В связи с большим объемом разделительной резки металлов важное значение приобретает механизация и автоматизация процесса резки. В последнее время в промышленности используются высокопроизводительные координатные машины для кислородной резки консольного или портального типа, управляемые по специальным программам с помощью ЭВМ. Они позволяют производить вырезку деталей любой конфигурации с высокой точностью и производительностью.
3.5 Лучевые виды сварки
Ученые и инженеры разных стран, занимающиеся сварочными проблемами, не могли не обратить внимания на новые виды источников нагрева — лучевые. Задача использования их для целей сварки облегчалась фундаментальными исследованиями физиков в области оптики, квантовой механики, ускорительной техники для электронных и ионных пучков.
В результате интенсивных поисков и исследований специалисты-сварщики разработали новые виды сварки, основанные на энергии интенсивных электронных, ионных и фотонных лучей. Уже первые исследования показали, что лучевые источники нагрева обладают уникальными свойствами, открывающими большую перспективу их использования в области сварки.
Электронно-лучевая сварка
Способ электронно-лучевой сварки (ЭЛС) возник во Франции и СССР почти одновременно в 1957—1958 гг. и связан с именами французского ученого Д.А. Стора (Французская комиссия по атомной энергии) и русского ученого Н.А. Ольшанского (Московский энергетический институт). У истоков появления ЭЛС стояли также К.Г. Штайгервальд (ФРГ) и Б.А. Мовчан (ИЭС им, Е.О. Патона).
Для осуществления нагрева и расплавления металлов при ЭЛС используется энергия быстродвижущихся в глубоком вакууме направленных электронов. Процесс сварки реализуется в специальной установке, принципиальная схема которой изображена на рис. 2.21.
Совершенствование
ЭЛС диктовалось
растущим
производством
большой группы
изделий из
трудносваривающихся
тугоплавких
и химически
активных металлов,
обладающих
ценными свойствами
( — молибден,
 — цирконий,
 — вольфрам,
 — ниобий,
 — тантал,
 — бериллий,
 — титан и др.).
Эти металлы, как и сплавы на их основе, широко используются в химическом машиностроении, реакторостроении, электронном приборостроении, корпусных узлах летательных и космических аппаратов и других областях.
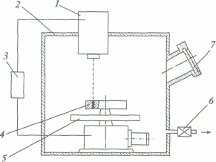
Рис. 2.21. Схема установки электронно-лучевой сварки:
1 — электронная пушка; 2 — герметичная камера; 3 — высоковольтный источник питания; 4 — свариваемое изделие; 5 — манипулятор; 6 — вакуумная система; 7 — смотровое стекло.
Сварка изделий из таких металлов связана с большими трудностями, из-за их способности даже при небольшом нагреве жадно поглощать из окружающей среды кислород, азот, водород, что приводит к хрупкости и потери пластичности сварными соединениями.
До
появления ЭЛС
такие изделия
сваривались
с помощью дуги
в среде инертных
газов, преимущественно
в аргоне, к которому
предъявлялись
жесткие требования
по содержанию
примесей ( < 0,01 %,
 < 0,003 %). Однако в
техническом
отношении
процесс отличается
сложностью,
малоэффективен
и малопроизводителен.
При учете стоимости
затрачиваемых
при этом электроэнергии,
инертного газа,
транспортных
расходов, контроля
газовой среды
создание вакуума,
в котором протекает
сварка электронным
лучом, по данным
французских
специалистов
оказывается
в 35 раз дешевле.
За
сравнительно
короткий срок,
прошедший с
момента возникновения
ЭЛС, она получила
широкое практическое
использование,
хотя еще многие
теоретические
и физические
ее стороны до
настоящего
времени остаются
не выяснены.
Это связано
со сложностью
протекающих
процессов при
взаимодействии
электронного
луча со свариваемым
металлом, высокой
концентрацией
энергии в пятне
нагрева ( Вт/см2)
и другими явлениями.
Поток электронов создается важнейшей частью такой установки — электронной, пушкой, в которой излучателем электронов является нагреваемый до высокой температуры (~2500 °С) вольфрамовый или металлокерамический катод (рис. 2.22).
Для ускорения движения электронов к ускоряющему электроду и изделию подводится положительный полюс (анод) высоковольтного источника питания. В зависимости от назначения установки ЭЛС и типа электронной пушки величина ускоряющего напряжения меняется в широком диапазоне - от 10 до 200 кВ.
Для
формирования
интенсивного
электронного
пучка с высокой
плотностью
энергии и малым
углом сходимости
 (см. рис. 2.22,
 рад)
используется
специальная
фокусирующая
система, так
называемые
магнитные
«линзы», Направление
пучка в заданную
точку свариваемого
изделия осуществляется
специальной
магнитоотклоняющей
системой (подобно
отклонению
электронного
луча в кинескопе
телевизора).
При
соударении
электронов,
собранных в
пучок малого
диаметра
 (
— диаметр пятна
электронного
пучка в фокусе),
с изделием
происходит
их торможение
с преобразованием
кинетической
энергии в тепловую,
что вызывает
нагрев металла
в месте сварки
до высокой
температуры
вплоть до температуры
кипения (испарения).
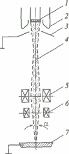
Рис. 2.22. Схема электронной пушки с комбинированной системой формирования и управления электронным пучком.
1 - катод; 2 - прикатодный электрод; 3 - ускоряющий электрод (анод); 4 - электронный пучок; 5 - фокусирующая магнитная линза; 6 - система отклонения пучка; 7 - свариваемое изделие.
По мере перемещения луча по направлению сварки или, что чаще, изделия относительно луча, расплавленный металл затвердевает, и образуется сварной шов.
Для
обеспечения
свободного
движения электронов
от катода к
изделию (аноду)
необходим
вакуум не ниже
 мм рт. ст., создаваемый
с помощью вакуумного
оборудования.
Острая
фокусировка
электронного
луча на малую
площадь изделия
(пятно нагрева
может иметь
величину до
 см2)
приводит к
получению очень
высокой плотности
энергии (до
 Вт/см2,
в то время как
электрическая
дуга имеет
плотность
энергии
 Вт/см2),
что приводит
к значительному
повышению
температуры
поверхности
жидкого металла
в зоне сварки
и к образованию
характерной
формы проплавления
металла — узкому
и глубокому,
получившему
название кинжальное
проплавление.
Электронный луч с высокой плотностью энергии обычно используется для сварки тугоплавких и теплопроводных металлов и деталей больших толщин (до 200 мм). При сварке же легкоплавких и легкоиспаряющихся металлов (например, алюминия, магния) и деталей небольшой толщины целесообразнее применять луч с малой плотностью энергии, а иногда с импульсным нагревом, когда действие луча на изделие чередуется с паузами.
Основные параметры режима ЭЛС складываются из выбора силы тока сварки (мА), ускоряющего напряжения (кВ), скорости сварки (см/сек).
Преимущества ЭЛС
К несомненным преимуществам ЭЛС относятся следующие:
получение наиболее совершенного, очень узкого с глубоким проплавлением шва, что обеспечивает значительную экономию металла;
большая сосредоточенность вводимого в изделие тепла, малое его количество (в 4 —5 раз меньше, чем при дуговой сварке) позволяют получить небольшую зону термического влияния и минимальное изменение формы изделия (коробление);
благодаря вакууму, в котором происходит сварка, отсутствует насыщение металла шва газами, имевшиеся лее в нем газы успевают выделиться (всплыть), в результате достигается весьма высокое качество сварных соединений;
для сварки характерен пониженный расход электроэнергии, применение же вакуума не требует использования дорогостоящих инертных газов.
Недостатки ЭЛС
К числу недостатков ЭЛС можно отнести следующие:
создание вакуума в рабочей камере, загрузка и выгрузка изделий из нее требуют значительного времени, что не только снижает производительность процесса, но и затрудняет осуществление комплексной автоматизации всего процесса изготовления сварных изделий;
вследствие торможения скоростных электронов в свариваемом металле, особенно при большом ускоряющем напряжении (>100 кВ), возникает жесткое рентгеновское излучение, что требует дополнительной биологической защиты обслуживающего персонала и, кроме того, усложняет и без того достаточно сложное оборудование для ЭЛС.
Лазерная сварка
В истории развития науки и техники бывают случаи, когда отдельные открытия и изобретения дают мощные средства для решения ряда практических, в том числе и важных задач.
К числу подобных работ в области квантовой электроники относится открытие в 1952 г. физиками Н.Г. Басовым, А.М. Прохоровым (СССР) и Ч. Таунсоном (США) нового принципа генерации и усиления света, получивших за это открытие Нобелевскую премию.
На основе этих работ в начале 60-х годов XX в, в США был создан для сварки первый оптический квантовый генератор — лазер* на рубине. Лазер получил свое название по первым буквам английской фразы — «Light-Amplification by Stimulated Emission of Radiation» («Усиление света Путем стимулированного излучения»).
Активные разработки лазерных устройств во многих странах привели к появлению в семидесятых годах как твердотельных (рубин, неодимовые стекла и др.). так и газовых лазеров, использующих в качестве излучателей газы и газовые смеси (инертные газы, углекислый газ, смесь СО2 — N2 — Не и др.).
В настоящее время лазерное технологическое оборудование успешно применяется для целей сварки, резки и пробивки отверстий в металлах и неметаллических материалах (керамика, стекло и др.), поверхностной термической обработки ряда изделий и т.д.
Лазерный луч нашел применение в медицине (диагностика, хирургия, терапия и др.), в средствах связи и телевидении, в военно-космической области и т.д.
Основными элементами лазерной сварочной установки на твердотельном лазере являются стержень активной среды 1 (рис. 2,23), мощная импульсная спиралевидная лампа накачки 2, преобразующая электрическую энергию заряжаемых конденсаторов 3 в световую, два зеркала-резонатора 4, 5, система фокусирования излучения 7, 8 на свариваемые детали 9.
Каким
же образом
формируется
световой луч
в твердотельном
лазере? Рассмотрим
это на примере
рубинового
лазера. Рубин
— это искусственный
кристалл корунда
(),
в котором часть
атомов алюминия
(до 0,5 %) заменена
атомами хрома.
При импульсной вспышке лампы накачки атомы хрома в рубине переходят в возбужденное состояние, т.е. их электроны переходят на более высокие энергетические уровни. Если количество возбуждаемых атомов за одну вспышку лапы достигает некоторого критического уровня, то под воздействием фотонов стимулируется лавинный процесс перехода возбужденных атомов в обычное состояние с испусканием при этом фотонов, соответствующих красному свету.
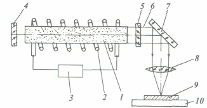
Рис. 2.23. Схема лазерной сварочной установки
Лавинный поток фотонов, движущихся в осевом направлении, мгновенно умножается за счет многократного отражения от зеркал резонатора, пока не окажется достаточным, чтобы прорваться через полупрозрачное зеркало 5 (см. рис. 2.23) наружу в виде когерентного импульсного пучка красного света 6 с очень малым углом расходимости.
Направляя световой пучок зеркалом 7 через длиннофокусную линзу 8, можно достичь очень большой степени его фокусировки, с диаметром светового пятна вплоть до нескольких микрон, что позволяет получить наивысшую плотность тепловой мощности на поверхности свариваемого изделия — более 109 Вт/см2.
В таких условиях все известные материалы не только плавятся, но и испаряются, что и используется реально для целей сверления тончайших отверстий в материале любой твердости и температуры плавления.
Однако для сварки используется лазерный луч с меньшей плотностью энергии (~105-107 Вт/см2) из-за возможности интенсивного испарения и выплеска металла в зоне сварки, что приведет к существенным дефектам сварных швов.
Первые лазерные сварочные установки с твердотельным активным стержнем работали в импульсном режиме (длительность импульса 0,5 — 5 мс) и имели максимальную энергию излучения не выше 2 Дж. Поэтому они использовались для сварки и сверления металлов толщиной 0,1—0,2 мм.
Замена рубиновых кристаллов итрий-алюминиевым гранатом, легированным неодимом, позволила значительно увеличить энергию излучения лазеров и, в конечном счете, разработать и создать серию промышленных лазерных установок типа «Квант», осуществляющих точечную или шовную сварку.
В дальнейшем были разработаны газовые лазеры, позволившие значительно поднять мощность излучения и коэффициент полезного действия (до 20 %). Активный газ или газовая смесь заключается в трубке, ограниченной с двух сторон строго параллельными зеркалами, как в твердотельных лазерах. Возбуждение газовых молекул осуществляется с помощью электрического разряда. Такие лазеры могут работать в непрерывном режиме и позволяют сваривать изделия значительной толщины. Имеются сведения о сварке сталей толщиной 50 мм и более при мощности непрерывного излучения в несколько десятков киловатт.
Преимущества лазерной сварки
К основным преимуществам лазерной сварки в сравнении с другими сварочными процессами можно отнести следующие:
высокая локальность нагрева позволяет осуществлять сварку вблизи хрупких материалов (например, стеклоспаев полупроводниковых элементов) без их разрушения и изменений формы деталей;
минимальное время воздействия лазерного луча на свариваемый металл обеспечивает малые размеры зоны термического влияния и хорошие ее свойства, что особенно важно для тугоплавких металлов и их сплавов;
возможность сварки световым лучом в любой среде, пропускающей свет, — в вакууме, в инертных газах, на воздухе, а также деталей, заключенных в герметические стеклянные оболочки.
Недостатки лазерной сварки
Важнейшими недостатками лазерной сварки являются следующие:
низкий КПД лазеров (~10 %);
из-за неспособности лазерного луча проникать в металл, теплопередача происходит только с поверхности. Поэтому попытки достичь глубокого проплавления за счет повышения тепловой энергии в пятне нагрева приводит к появлению дефектов сварного шва (рыхлость, бугристость, поры) вследствие вытеснения жидкого металла световым давлением и давлением паров испаряемого металла.
Наибольшее применение лазерная сварка нашла в производстве изделий электронной, радиотехнической промышленности, в точном приборостроении, при получении микроминиатюрных элементов (приварка выводов к тонкопленочным схемам, микромодулям, полупроводниковым устройствам и др.).
Сварка лучистым нагревом
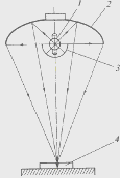
В конце 60-х годов XX в. ряд сотрудников Московского авиационно-технологического института им. К.Э. Циолковского, руководимых проф. Г.Д. Никифоровым, разработали процесс сварки и пайки сфокусированной лучистой энергией от мощных источников света. Принципиальная схема процесса весьма проста (рис. 2.24) и сводится к следующему.
Мощная дуговая ксеноновая лампа сверхвысокого давления / помещается в фокусе эллипсоидного отражателя 2. Для более полного использования лучистого потока лампы служит контротражатель 3. Отраженные лучи света от эллипсоидного отражателя, фокусируются на нагреваемом (свариваемом) изделии 4, образуя так называемое фокальное пятно. Оптическую схему можно несколько усложнить, если на пути движения отраженных лучей поставить линзовый объектив, позволяющий уменьшить диаметр фокального пятна.