Проектування технологічного оснащення та вимірювального інструменту
Рисунок 3.3 – Ескіз установки заготовки у пристрої.
3) допуск непаралельності обробляємих поверхонь між собою за рекомендаціями вибирається – 0,04мм на 100мм довжини.
Виконуємо перевірочний розрахунок на точність.
Маємо пристрій з установом, за допомогою якого швидко налагоджується різальний інструмент відносно заготовки і пристрою. Тому розрахунок на точність виконується за формулою:
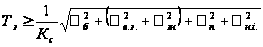
де Тз=0,16мм (з креслення де талі),
Кс=0,6 [2,с.59].
похибка базування ωб=0, тому що пристрій самоцентруючий і самозатискний;
похибка встановлення заготовки ωв.з.
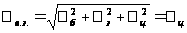
де похибка центрування заготовки ωц, здійснюється самоцентруючими призмами:
ωц=0,02мм за рекомендаціями [2,с.179].
Враховуємо допуск на зношування установчих елементів призм ωзн:
ωзн = 0,02мм за рекомендаціями [2,с.59].
похибка пристрою ωп складається з двох частин:
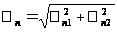
де ωп1 – відхилення на розмір m, який визначає положення установа відносно установчих призм:
ωп1=0,04мм;
ωп2 – розраховується згідно умови непаралельності осі шпонки пристрою відносно установчих елементів пристрою. Приймаємо цю величину з умови, що а=0,02мм на 100мм довжини.
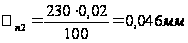
тоді
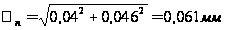
похибка встановлення інструмента ωн.і.:
ωн.і.=0,03мм за рекомендаціями [2,с.75].
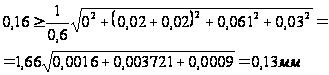
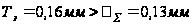
Отже, умова точності обробки в даному верстатному пристрої виконується.
3.4 Силовий розрахунок пристрою
Технологічна схема встановлення і закріплення заготовки є самоцентруючий пристрій у вигляді призм.
Розрахуємо режими різання для фрезерування чотирьох лисок:
Глибина фрезерування 8мм, ширина фрезерування 2,5мм, довжина фрезерування 12,45мм.
Діаметр фрези D=100мм
Кількість
зубів:
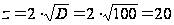
Подача
на зуб:
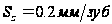 [1,т.34,с.283]
Стійкість фрези: Т=120хв [1,т.40,с.290]
Швидкість різання:
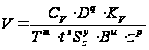 ;
де КV=0,75;
Коефіцієнт CV=259; [1,т.39,с286]
Показники степеня [1,т.39,с.286]:
q=0,25
x=0,3
y=0,2
u=0,1
p=0,1
m=0,2
Швидкість різання:
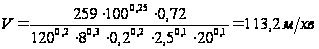
Частота обертання шпинделя:
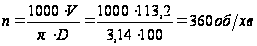
Частоту обертання шпинделя вибираємо за паспортом верстату:
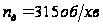 ;
Дійсна швидкість різання:
 ;
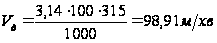
Сила різання:
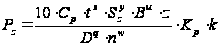 ;
де k – коефіцієнт, k=0,25 [1,т.41,с.291]
Коефіцієнт Ср=68,2 [1,т.41,с.291]
Показники степеня [1,т.41,с.291];
x=0,86
y=0,72
u=1
q=0,86
w=0
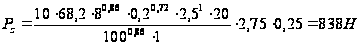
Так як
обробляється
одночасно
чотири лиски,
то сила різання
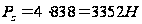
Радіальна
сила
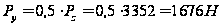
Осьова
сила
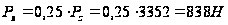
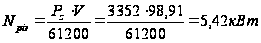
Побудова розрахункової схеми
Рисунок 3.4 – Розрахункова схема сил.
Розрахункова схема – це ескіз заготовки в потрібній кількості проекцій або в аксонометрії, зображеної в системі координат X,Y,Z, на якій позначають сили та моменти, що діють на заготовку, а також їх прикладання із зазначенням відстаней. На розрахунковій схемі відображають сили та моменти різання, затискні зусилля, реакції опор і сили тертя. На розрахунковій схемі спрощено позначають установчі та затискні елементи пристрою із зазначенням їх основних розмірів і розмірів між ними.
Складання рівняння рівноваги
Зусилля закріплення визначають шляхом розв’язання системи рівнянь рівноваги заготовки, одержаних на основі розрахункової схеми.
Рівняння рівноваги заготовки згідно з прийнятими умовами можна записати у вигляді:
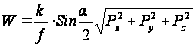
де k – коефіцієнт
запасу,
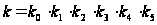
k0=1,2 – гарантований коефіцієнт запасу при віх видах обробки;
k1=1,0 – коефіцієнт, який залежить від поверхневого шару заготовки;
k2=1,2 – коефіцієнт, що враховує збільшення сили різання через зношування інструменту;
k3=1,0 – коефіцієнт, що враховує збільшення сили різання при обробці переривчатих поверхонь;
k4=1,1 – коефіцієнт, що враховує неоднорідність затискних зусиль, прикладених до заготовки;
k5=1,0 – коефіцієнт, що враховує зручність розташування рукояток ручних затискачів.
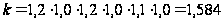
f – коефіцієнт
тертя,
 [2,с.22]
Визначення потрібних сил затиску W:
Затискні зусилля – це сили, які безпосередньо діють на заготовку і забезпечують незмінність її положення під час обробки відносно установчих елементів пристрою.
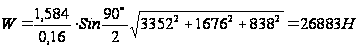
Сумарна сила затиску заготовок:
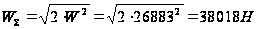
Визначення початкової сили Q:
Початкова сила – це сила на приводі, яка через передавальний механізм створює на заготовці затискне зусилля.
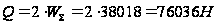
Визначення основних параметрів пневмоциліндра:
- діаметр мембрани D=125мм;
- діаметр штока d=63мм;
- хід штока L=35…45мм;
- тиск у мережі рп=4кгс/см2;
Визначаємо дійсний робочий хід штока:
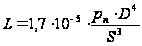
де S – товщина діафрагми. Визначаємо по формулі:
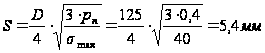
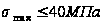 - пружність
діафрагми
Приймаємо S=5,5мм.
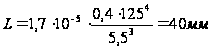
Сила на штоці для затислої діафрагми:
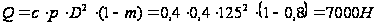
де с=0,4 – коефіцієнт, що вибирається з відношення D/d, [1,с.211,т.4.6];
m=0,8 – переміщення штоку від початку положення на якусь величину ходу L;
Сила в кінці ходу штока:
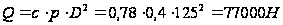
С=0,78 [1,с211,т.4.6]
Приймаємо стандартний пневмоциліндр діаметром D=125мм. Пневмоциліндр7020-0273 по ГОСТ 21821-76.
3.5 Розробити загальний вигляд пристрою з технічними вимогами
1) Розміри для довідок
2) H14; h14;
 .
3) Площинність установчої поверхні А не більше 0,01 мм.
4) Перпендикулярність осей призми до поверхні А не більше 0,01 мм.
5) Маркувати:
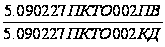 .
3. Міри безпеки.
_______________________________________________________________________________________________________________________________
4. Правила зберігання
1. Збереження пристрою:
Стелаж__________; Полиця ______________; Гніздо _______________.
2. Після закінчення роботи пристрій протерти, змастити протикорозійним мастилом,покласти в тару.
3. Зберігати пристрій в приміщенні з плюсовою температурою і вологістю повітря не більше 80% з дотриманням всіх норм промсанітарії.
5. Свідоцтво по прийому пристрою.
1. Даний пристрій відповідає кресленню та техвимогам, пройшов випробування в цеху
№ _____підприємства ___________________________ і є придатним для експлуатації.
Акт №______ від „______” ___________________ 2009р.
Конструктор ________________ (________________________________________)
Технолог ________________ (__________________________________________)
Начальник цеха ______________ (__________________________________________)
Майстер інструментальної дільниці ____________ (____________________________)
2. Гарантійний строк експлуатації - 12 місяців.
6. Перевірка оснащення на технологічну точність.
Після обробки 500 штук деталей, але не пізніше 3-х місяців використання в роботі пристрій перевірити на технологічну точність. Дані перевірки занести в таблицю.
Таблиця 1. Перевірка пристрою на технологічну точність.
| Параметр пристрою | Допустимі відхилення | Метод перевірки | Вимірювальний інструмент |
7. Ремонт оснастки
| Дата | Зміст ремонту | Підпис ВТК | Підпис отримувача | Дата |
Паспорт склав: _______________________________________________
_____________________________________________________________
_________________ „___________” _______________________ 2009р.