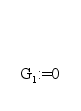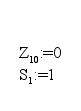Управление сложными системами


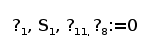



При наличии детали в ячейке Я8 конвейера К2 и отсутствии брака ТО1 в двух предыдущих циклах подряд, φ11φ1 = 1, маркер через переход t27 попадает в позицию р30, инициируя работу TO1/ УК1.
После
отработки
TO1/УК1
анализируется
наличие сбоя
и качество
операции. При
отсутствии
сбоя и удовлетворительном
качестве S1X12=1,
маркер через
t29
проходит в р31,
при этом в СМ
производится
запись а8:=α21
(годная деталь).
Если качество
операции
неудовлетворительное,
то S1 12=1,
маркер попадает
в позицию р32,
где производится
запись а8=α20
(брак), далее –
на выход сети.
В
случае сбоя
( 1=1)
открывается
переход t31,
и маркер попадает
в позицию р33.
При этом оператору
выдается сигнал
А1
об аварии в ТО1
и значения
переменных
S1
и φ11,
а также в СМ
производится
запись а8:=0
(при ремонте
деталь удаляется
из ячейки
наладчиком).
После устранения
неисправности
оператор дает
сигнал I0=1,
и маркер через
t35 попадает
на выход сети.
Если
перед началом
работы TO1/УК1
обнаружен
двойной брак
ТО1
(в двух предыдущих
циклах),
 11
= 1, то
маркер через
открытый переход
t32
попадает в р33,
инициируя
действия, описанные
для случая
сбоя, без запуска
агрегата ТО1/УК1.
Если
перед началом
работы TO1/УК1
обнаружено
отсутствие
детали в Я8
конвейера К2,
и не было двойного
брака ТО1
в предыдущих
циклах,
маркер
через t28
(φ11=1)
пропускается
на выход сети
без запуска
TO1/УК1.
Сеть N6 (II уровня) для управления ТО2:
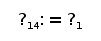


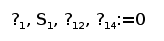






При наличии детали в ячейке Я14 конвейера К3 брака ТО2 в двух предыдущих циклах подряд, φ12φ2 = 1, маркер через переход t36 попадает в позицию р36, инициируя работу TO2.
После отработки TO2 анализируется наличие сбоя. При отсутствии сбоя S1=1, маркер через t37 проходит в р37, при этом в СМ производится запись а8:=α1.
В
случае сбоя
(1=1)
открывается
переход t40,
и маркер попадает
в позицию р39.
При этом оператору
выдается сигнал
А1
об аварии в ТО2
и значения
переменных
S1
и φ12,
а также в СМ
производится
запись а14:=0
(при ремонте
деталь удаляется
из ячейки
наладчиком).
После устранения
неисправности
оператор дает
сигнал I0=1,
и маркер через
t41 попадает
на выход сети.
Если
перед началом
работы TO1/
обнаружен
двойной брак
ТО1
(в двух предыдущих
циклах),
12
= 1, то
маркер через
открытый переход
t37
попадает в р33,
инициируя
действия, описанные
для случая
сбоя, без запуска
агрегата ТО1/УК1.
Если
перед началом
работы TO1/УК1
обнаружено
отсутствие
детали в Я14
конвейера К2
маркер
через t39
(φ12 =1)
пропускается
на выход сети
без запуска
TO2.
 Сеть
N7 (II уровня)
для управления
УК2:



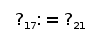









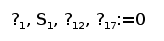




При наличии годной детали в ячейке Я17 конвейера К3 и отсутствии брака ТО2 в двух предыдущих циклах подряд, φ12φ3 = 1, маркер через переход t42 попадает в позицию р41, инициируя работу УК2.
После
отработки УК2
анализируется
наличие сбоя
и качество
операции. При
отсутствии
сбоя и удовлетворительном
качестве S1X15=1,
маркер через
t44
проходит в р42,
при этом в СМ
производится
запись а17:=α21
(годная деталь).
Если качество
операции
неудовлетворительное,
то S115=1,
маркер попадает
в позицию р43,
где производится
запись а17=α20
(брак), далее –
на выход сети.
В
случае сбоя
(1=1)
открывается
переход t46,
и маркер попадает
в позицию р44.
При этом оператору
выдается сигнал
А1
об аварии в ТО1
и значения
переменных
S1
и φ12,
а также в СМ
производится
запись а17:=0
(при ремонте
деталь удаляется
из ячейки
наладчиком).
После устранения
неисправности
оператор дает
сигнал I0=1,
и маркер через
t50 попадает
на выход сети.
Если
перед началом
работы УК2
обнаружен
двойной брак
ТО2
(в двух предыдущих
циклах),
12
= 1, то
маркер через
открытый переход
t47
попадает в р44,
инициируя
действия, описанные
для случая
сбоя, без запуска
агрегата УК2.
Если
перед началом
работы УК2
обнаружено
отсутствие
детали в Я17
конвейера К3,
и не было двойного
брака ТО1
в предыдущих
циклах,
маркер
через t28
(φ12=1)
пропускается
на выход сети
без запуска
УК2.
Сеть N14 (III уровня) для описания простейших действий ТО1/УК1:
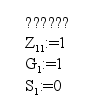
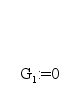
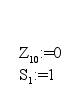










Сеть N15 (III уровня) для описания простейших действий ТО2: