Пошив женского пальто
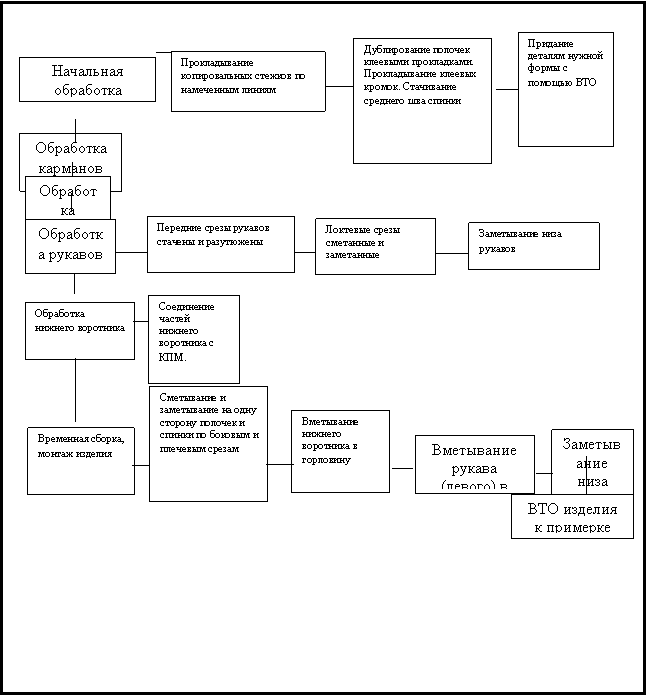
Изделие, подготовленное к примерке должно дать заказчику полное представление о форме, размерах деталей и отделочных элементах. В условиях производства одежды по индивидуальным заказам возможны три степени готовности:
-минимально необходимая;
-максимально возможная;
-высокая.
Учитывая, категорию предприятия изготовления проектируемого изделия (ателье I разряда), простоту конструкции модели, ее технологичность и легкость в обработке материала, проектируемою модель можно изготавливать с одной примеркой максимально возможной степени готовности (схема 4).
Подготовка верхней одежды к
| Схема 4 |
степени ее готовности.
5. Выбор методов обработки изделия и оборудования
5.Выбор методов обработки и оборудования
Детали одежды обрабатывают различными методами в зависимости от применяемых операций, машин, инструментов и приспособлений. Методы обработки деталей одежды — это различные сочетания операций, выполняемых в определенной последовательности и применяемых для соединения, формования, обработки краев и отделки деталей.
При разработке технологических процессов для производства изделий, для каждой операции устанавливают следующие технологические параметры и режимы обработки в соответствии с видом, моделью, конструкцией изделия и применяемыми материалами.
Основной задачей выбора методов обработки изделия, является обеспечение высокого качества обработки основных узлов и деталей одежды при максимальной экономичности и максимальной степени использования оборудования, что и является показателем эффективности технологических процессов.
Высокие требования, предъявляемые к качеству изделий изготовленных по индивидуальным заказам, возможно, удовлетворить, постоянно совершенствуя технологию пошива одежды. При этом повышение качества и эффективность процессов изготовления изделий может быть достигнуто не только за счет использования прогрессивных методов обработки, но и благодаря научно–обоснованному выбору материалов. Прогрессивная технология предусматривает широкое применение клеевых материалов и механизированного труда вместо ручного при обработке деталей и узлов.
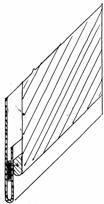
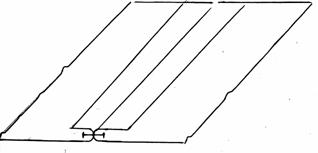
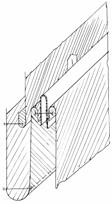
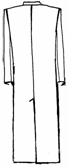
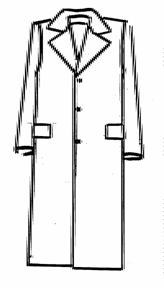
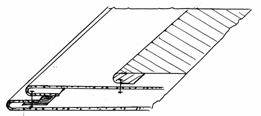
Методы поузловой обработки представлены в виде сечения основных сборочных единиц изделия, с указанием последовательности выполнения операций путем цифровой нумерации. Результаты выбора методов обработки основных узлов изделия представлены инструкционной картой (рис. 2).
| Рис. 2 |


| В-В |
 |
| А-А |
 |
| 5 |
| 4 |
| 3 |
| 2 |
| 1 |
| Ж-Ж |
| 2 |
| 1 |
| Г-Г |
| 5 |
| 4 |
| 3 |
| 2 |
| 1 |
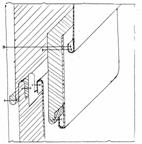
| Б-Б |
| 3 |
| 1 |
| 2 |
| Д-Д |
| 1 |
| 1 |


 |


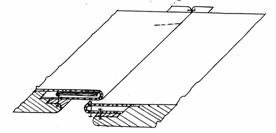
На заданный узел изделия одежды выполняется детальный анализ по ряду факторов. На три способа обработки узла составляется технологическая последовательность (табл. 5).
Таблица 5
Технологическая последовательность
обработки данного узла изделия (1 вариант)
| Номера неделимых операций | Наименование неделимых операций | Вид работы | Разряд | Затраты времени, мин. | Оборудование, приспособление, инструменты |
| 1 | 2 | 3 | 4 | 5 | 6 |
| 1 | Стачать части нижнего воротника (две части) | М | 3 | 0,97 | JUKI DDL-5550 ножницы |
| 2 | Разутюжить шов стачивания частей нижнего воротника | У | 5 | 0,808 |
Утюг весом 6 кг, Пульвилизатор |
| 3 | Подрезать неровности нижнего по стойке | Р | 3 | 0,608 | Ножницы |
| 4 | Соединить нижний воротник с К.П.М. | У | 5 | 0,892 |
Утюг весом 6 кг, Пульвилизатор |
| 5 | Обмелить и обрезать неровности нижнего воротника по отлету и концам | Р | 4 | 1,33 |
Вспомогательное лекало, мел |
| 6 | Высечь прокладку нижнего воротника по отлету и концам | Р | 3 | 0,988 | Ножницы |
| 7 | Наметать верхний воротник на нижний по отлету и концам, складывая их лицевыми сторонами внутрь, посаживая воротник в углах | Р | 4 | 3,35 |
Игла, наперсток, ножницы |
| 8 | Обмелить углы нижнего воротника для обтачивания | Р | 3 | 0,710 | Вспомогательное лекало, мел |
| 9 | Обтачать воротник по отлету и концам со стороны нижнего воротника с одновременным вкладыванием клеевой паутинки | М | 4 | 2,82 |
JUKI DDL-5550 Ножницы |
| 10 | Удалить нитки наметывания верхнего воротника | Р | 2 | 0,782 |
Колышек Ножницы |
| 11 | Разутюжить шов обтачивания воротника | У | 5 | 2,10 |
Утюг весом 6 кг, спецколодка, Пульвилизатор |
| 12 | Подрезать шов обтачивания воротника | Р | 3 | 1,69 | Ножницы |
| 13 | Вывернуть воротник на лицевую сторону, выправляя углы | Р | 3 | 1,22 | Колышек |
| 14 | Выметать воротник одной строчкой | Р | 4 | 4,37 |
Игла, наперсток, ножницы |
| 15 | Приутюжить готовый воротник | Пр | 6 | 2,08 | Пресс ПСП-1 |
| 16 | Удалить строчку выметывапия | Р | 2 | 0,984 |
Колышек, Ножницы |
| 17 | Уточнить линию втачивания нижнего воротника по горловине, обрезать неровности горловины и излишек подбортов по линии раскепов | Р | 5 | 2,20 |
Манекен, сантиметровая лента, мел, ножницы |
| 18 | Вметать нижний воротник в горловину, одновременно сметывая подборта с верхним воротником по линии раскепов | Р | 3 | 5,11 |
Игла, наперсток, ножницы |
| 19 | Втачать нижний воротник в горловину, одновременно стачивая подборта с верхним воротником по линии раскепов | М | 4 | 2,57 |
JUKI DDL-5550 ножницы |
| 20 | Удалить нитку вметывания воротника и сметывания подбортов с верхним воротником по линии раскепов | Р | 2 | 1,32 |
Колышек, Ножницы |
| 21 | Разутюжить шов втачивания нижнего воротника, одновременно разутюживая швы стачивания подбортов с верхним воротником по линии раскепов | У | 5 | 3,14 |
Утюг весом 6 кг, спецколодка, Пульвилизатор |
| 22 |
Высечь швы втачивания нижнего воротника и стачивания подбортов с верхним воротником по линии раскепов в углах |
Р | 3 | 0,630 | Ножницы |
| 23 | Стачать раскепы и шов втачивания нижнего воротника | М | 4 | 0,94 | Ножницы |
| 24 | Приутюжить готовый воротник | Пр | 6 | 2,14 | Пресс ПСП-1 |
Технологическая последовательность обработки данного узла изделия (2 вариант)
| Номера неделимых операций |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |