Производство одноразовой посуды экструзионным процессом
2.2 Линия термоформования
Термоформование – это изменение формы плоских заготовок (листов или плёнок) из термопластичного полимерного материала при повышенных температурах в объемные формированные изделия.
При термоформовании различают следующую последовательность процессов:
нагревание формируемого материала до температуры, при которой он способен изменять форму, то есть до температуры высокоэластичного состояния;
формование на специальной оснастке для термоформования;
охлаждение в форме до температуры, при которой конфигурация отформованного изделия приобретает стабильные размеры;
извлечение из формы изделия со стабильными размерами.
В большинстве случаев необходима та или иная последующая обработка отформованного изделия, а именно:
отделка (обрезка);
сварка;
соединение (склеивание);
горячее запаивание;
печать;
металлизация.
Термоформование в настоящее время стало наиболее распространенным наименованием этого технологического процесса.
Рис. 9. Схема линии термоформорания.
3. Анализ структуры системы автоматизации
3.1 Общее управление процессом
В экструзионной промышленности все явственнее наблюдается тенденция к объединению различных контролирующих устройств под управлением одного общего устройства, осуществляющего полный контроль и управление всеми механизмами экструзионной линии. Следует отметить, что может быть реализовано множество ступеней контроля экструдера, находящихся в иерархической зависимости. Наиболее распространены устройства, объединяющие контроль температурного режима в различных зонах. Чаще всего в задачу таких систем входит поддержание заданных параметров расплава путём управлением нагревом первых двух или трёх зон, которые наиболее близки к зоне, где происходит плавление полимера. Изменение температуры в таких зонах осуществляется автоматически каскадной системой контроля. Однако таким образом можно осуществлять регулировку с довольно низкой скоростью, поскольку отклик зон рабочего объема на изменении температурных параметров происходит очень медленно. Также часто встречаются системы контроля давления, действие которых основано на плавном изменении скорости вращения шнека, чтобы поддержать постоянное давление расплава полимера.
Новейшие типы экструдеров часто оборудованы микропроцессорной системой, позволяющей осуществлять одновременный контроль и управление температурой и давлением расплава, а также толщиной и шириной экструдата и другими параметрами экструзии. Некоторые системы контроля могут быть объединены в систему общего управления производством. Например, они позволяют, кроме контроля экструдера, осуществлять также контроль систем, подготавливающих материал для загрузки в экструдер, параллельным экструдером при соэкструзии, приводом и температурой зубчатого насоса, системой контроля прочности и обрезания краев экструдата и многими другими параметрами.
3.2 Истинное полное управление процессом экструзии
При анализе литературы становится понятно, что истинно полный контроль экструзионным процессом на практике не достигается. Для того чтобы системы можно было назвать системой истинно полного контроля, она должна осуществлять контроль следующим образом: контролируемый процесс должен рассматриваться как система из многих переменных, взаимосвязь которых полностью известна и учитывается в системе контроля. Однако большинство микропроцессорных систем контроля, управляющих параметрами расплава полимера экструдата, более напоминают набор несвязанных обратных связей, каждая из которых регулирует только один параметр. Таким образом, подобное устройство является простым объединением нескольких регуляторов в одном корпусе без изменения их сути. Такие регуляторы могут обеспечить меньшую цену, но не обеспечивают улучшения адекватности контролируемой схемы.
Для построения системы истинно полного управления необходимо провести построение динамической модели процесса. При этом адекватность управления будет напрямую зависеть от точности построенной модели. Однако построение такой модели на практике составляет очень сложную задачу.
3.3 Функциональные возможности системы управления
Экструзионная линия предназначена для производства плёнки глубокой вытяжки. Технологическая схема типовой экструзионной линии показана на рис. 10.
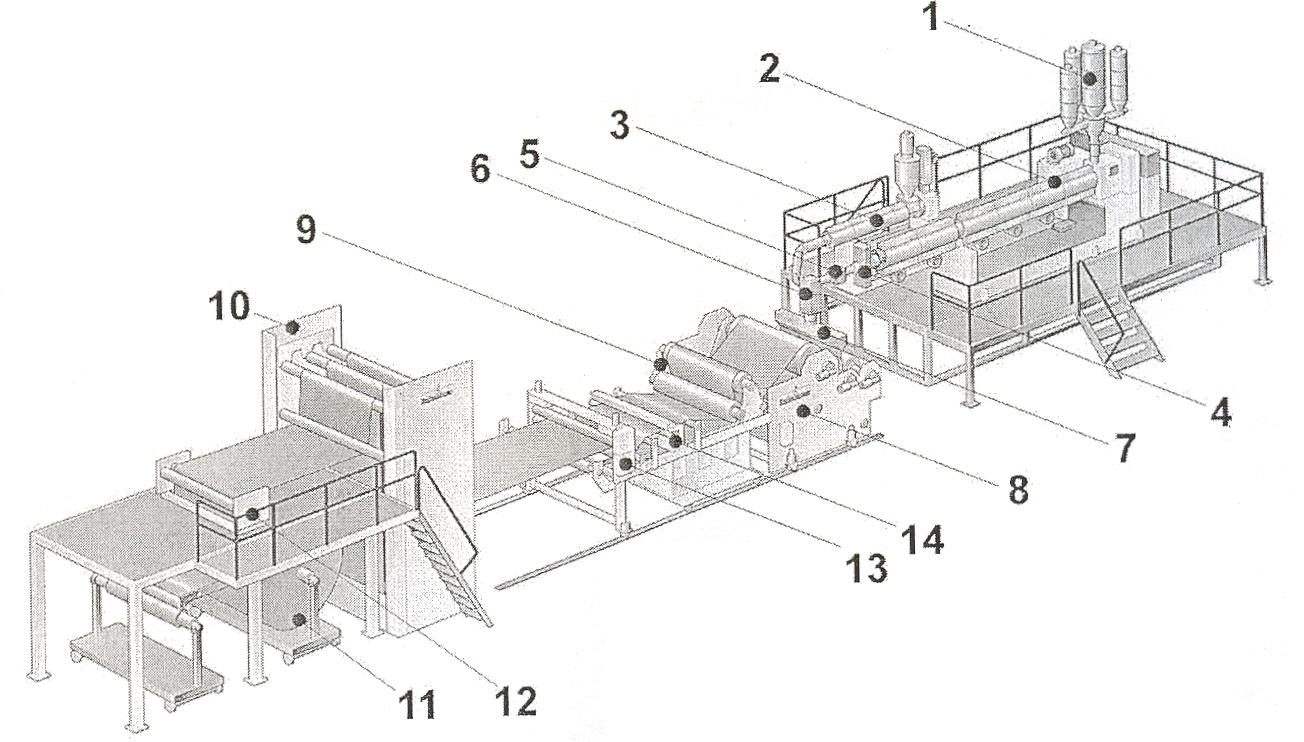
Рис. 10. Линия для производства плёнок глубокой вытяжки.
| 1 | Дозатор | 9 | Рама с валками доохлаждения |
| 2 | Экструдер | 10 | Пленочный накопитель |
| 3 | Соэкструзионный блок | 11 | Намотчик |
| 4 | Ситообменник | 12 | Устройство поперечной резки |
| 5 | Насос для расплава | 13 | Тянущий механизм |
| 6 | Система соэкструзии | 14 | Измерение толщины |
| 7 | Плоскощелевая головка | 15 | Агрегат термостатирования (не показан на рисунке) |
| 8 | Каландр | 16 | Устройство удаления кромок (не показано на рисунке) |
К процессу предъявляются жёсткие требования по надёжности, вытекающие из того обстоятельства, что запущенная линия может быть остановлена только после завершения всей рабочей длины изготавливаемой пленки. Остановка на промежуточной длине недопустима по причине невозможности прерывистого управления расходом пластиката, поступающего из шнека.
Система управления линией должна решать следующие основные задачи:
•оперативный сбор информации о состоянии технологического процесса в виде цифровых и аналоговых сигналов (цифровыми, или дискретными сигналами в данном случае являются сигналы с кнопок и переключателей, индуктивных датчиков, а также сигналы готовности частотных регуляторов; аналоговые входные сигналы для экструзионных линий — это, как правило, сигналы термопар и датчиков давления);
•выдача управляющих воздействий функциональным узлам линии в цифровом и аналоговом виде (цифровые выходы системы служат для вывода дискретных сигналов управления реле, контакторами, частотными регуляторами, сигнальными приборами; через аналоговые выходы осуществляется управление заданиями частотных регуляторов исполнительных двигателей линии а также, мощностью нагревательных элементов);
•отображение на рабочем месте оператора рис. 11 информации, позволяющей ему не только вести слежение за технологическим процессом, но и оперативно вмешиваться в него (при этом система должна обеспечивать иерархию прав доступа к изменению параметров технологического процесса);
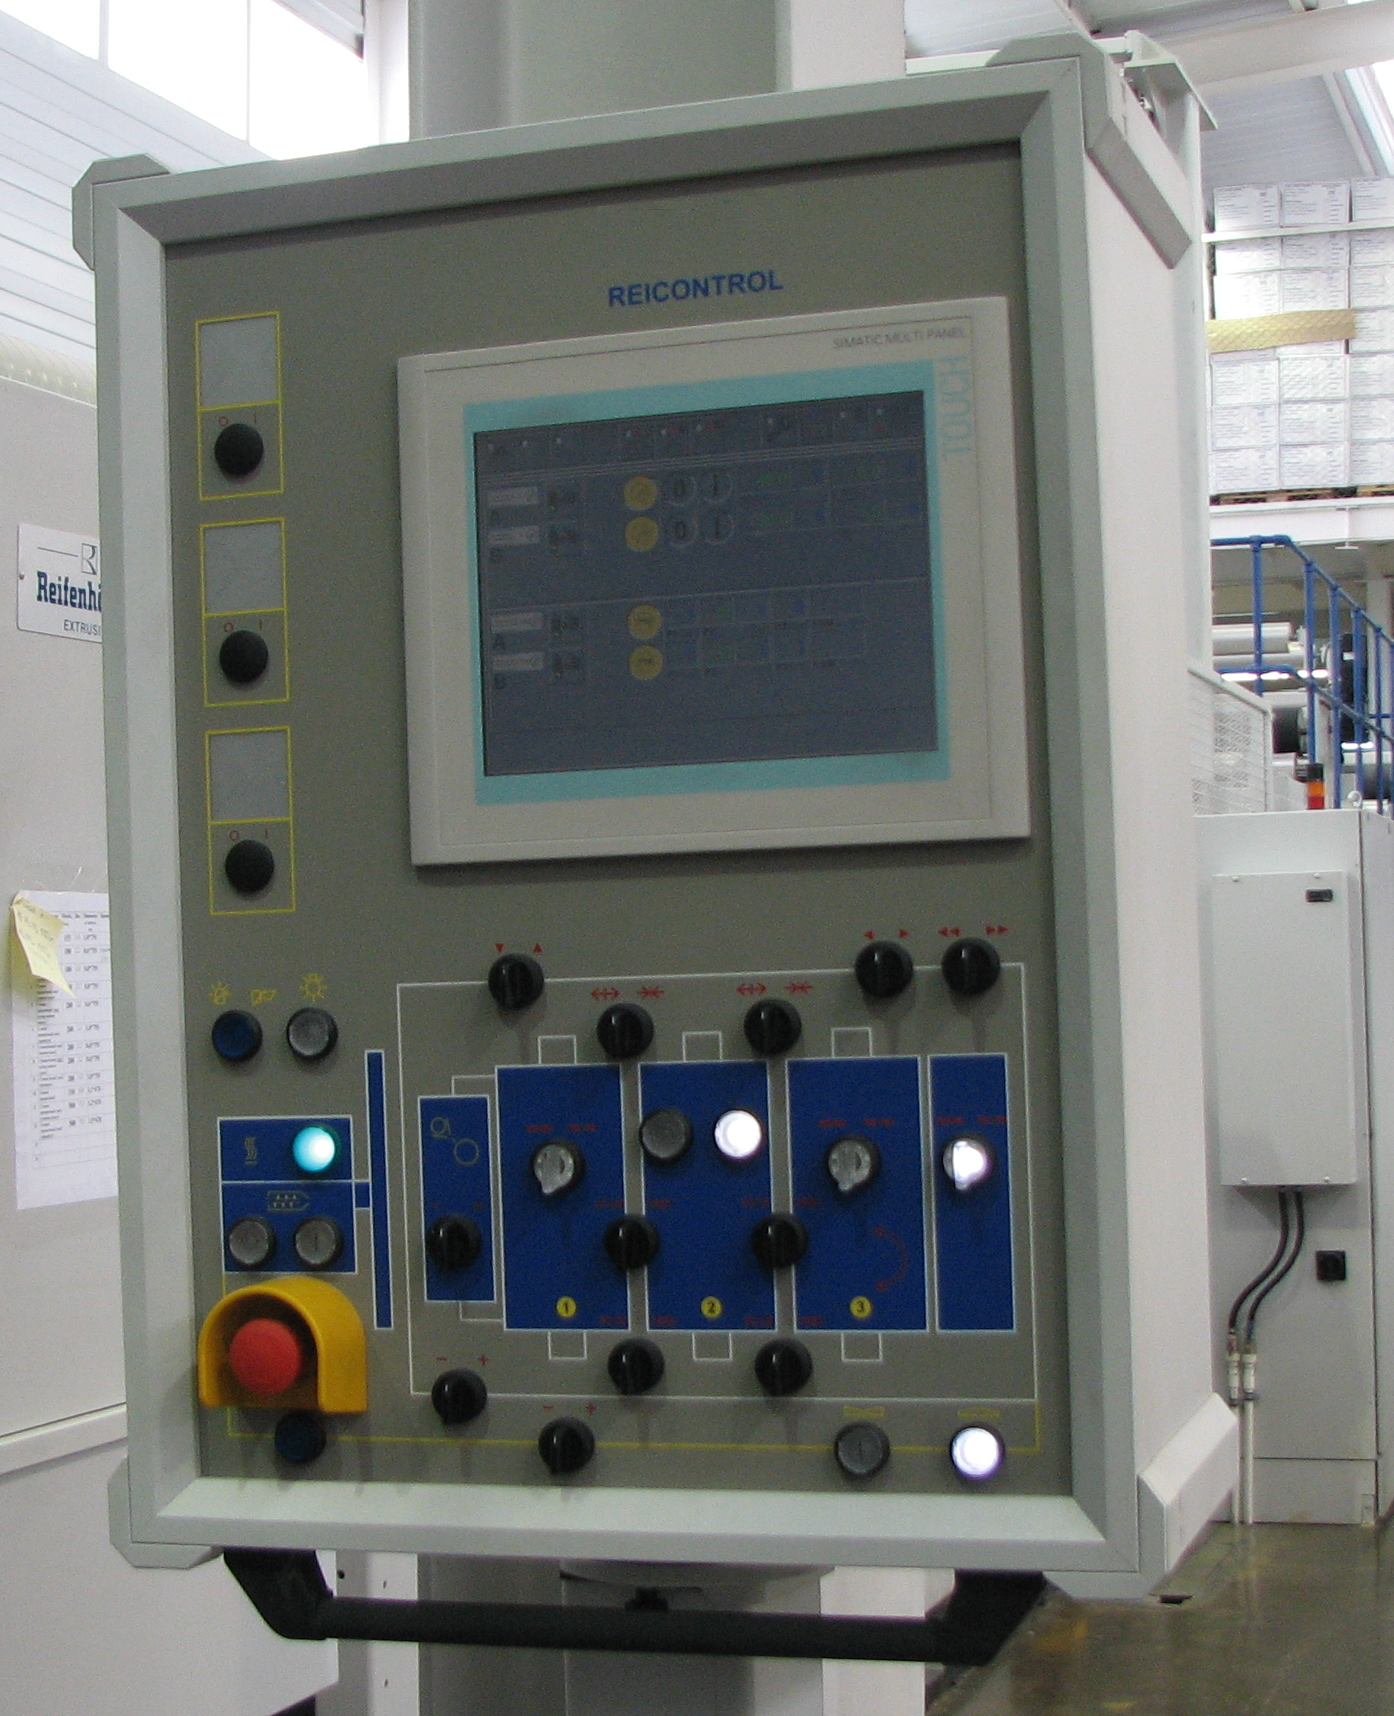
Рис. 11. Рабочее место изолировщика
•обеспечение безопасности и надёжности процесса посредством блокировки недопустимых ситуаций и выдачи аварийных сообщений (тревог);
•протоколирование в реальном времени параметров технологического процесса с последующей их обработкой и преобразованием в удобную для восприятия форму.
Кроме того, для всех экструзионных линий существуют общие технологические задачи, решение которых не обходится без систем управления:
•поддержание в заданных технологических пределах температур зон нагрева шнеков и валков;
•обеспечение целостности изготавливаемой пленки;
•поддержание точных геометрических размеров экструдата;
•контроль усилий, действующих на изделия в технологической линии;
•измерение длины изготавливаемой пленки.
Эти задачи во многом взаимосвязаны, поэтому более подробно рассмотрим только отдельные из них.
3.4 Наиболее важные параметры
Наиболее важными параметрами процесса экструзии являются давление и температура. Они наиболее точно показывают, насколько правильно функционирует экструдер. Именно датчики давления и температуры первыми откликаются на изменения в ходе процесса.
3.4.1 Контроль давления
Контроль давления расплава важен по двум основным причинам: контроль и наблюдение за технологическим процессом, а также с точки зрения техники безопасности. Давление в экструзионной головке определяет характеристики экструдата. Именно это давление необходимо для преодоления сопротивления, создаваемого потоку фильерой. Если входное давление непостоянно во времени, то также непостоянными окажутся геометрические размеры экструдата. Таким образом, следя за изменением давления, мы можем точно установить, является ли экструзионный процесс стабильным или нет.
Необходимость контроля давления также диктуется соображениями безопасности на производстве в целях предотвращения несчастных случаев от взрыва при возникновении избыточного давления. При развитии избыточного давления возможны разрыв цилиндра экструдера или головки. Оба явления очень опасны и ни в коем случае не следует допускать их возникновения. На всех экструдерах должны быть установлены устройства защиты от избыточного давления, такие как разрушающийся диск или срезной штифт на хомуте, удерживающем головку. Но даже при наличии подобных устройств экструдер следует оборудовать хотя бы одним датчиком давления, что позволит с большей вероятностью избежать критической ситуации, особенно в случае неисправности устройств защиты от избыточного давления. Давление может подниматься очень быстро, без каких-либо симптомов и вызвать катастрофические последствия.
Удачным решением является использование автоматического выключателя экструдера при достижении критического уровня давления. При измерении давления необходимо знать его средний уровень, но также важно, а в некоторых случаях и необходимо, фиксировать колебания давления во времени, поскольку обычно изменение размеров экструдата четко коррелирует с изменением давления. Обычно перепады давления имеют период менее секунды, поэтому следует использовать достаточно быстродействующие датчики.
3.4.2 Контроль температуры
Контроль температуры проводится в различных частях экструдера: по всей длине цилиндра, в расплаве полимера, а также в экструдате, при выходе из головки. Выбор метода измерения температуры зависит от положения и целей измерения.
Измерение температуры цилиндра экструдера.
Для управления нагревающими и охлаждающими элементами цилиндра экструдера необходимо знать аксиальный профиль температуры в цилиндре. Поскольку наибольший интерес представляет температура расплава, а не стенок цилиндра, температуру следует измерять как можно ближе к внутренней поверхности цилиндра экструдера.
3.4.3 Другие параметры
Давление и темпратура – наиболее важные параметры экструзионного процесса, однако нельзя игнорировать измерения некоторых других параметров:
1. Измерение потребления электроэнергии;
2. Частоты вращения шнека;
3. Толщины экструдата;
4. Качества поверхности экструдата.
4.Система автоматизации на различных участках технологического процесса
4.1 Принцип работы управляющей системы
4.1.1 Общие сведения
Управляющая система представляет собой автоматическую систему управления рабочими процессами на установке для получения пленки глубокой вытяжки. С устройств измерения, управления и регулирования на установке получают данные, используемые для управления технологическими процессами.
Работа, управление и визуализация всех агрегатов осуществляется с поста управления. Визуализация и ввод технологических параметров производится через подменю на дисплеях управляющей системы.
Автоматизированная система работает на основе заданных значений технологических параметров.
Управление и контроль для всех агрегатов возможны с панели управления. Все агрегаты (приводы, обогреватели) можно включать и выключать через сенсорный дисплей. Задаваемые параметры также можно вводить через окошки ввода на дисплее. Ответная сигнализация производится как через сигнальные лампочки, так и через статусную информацию на дисплее. Дисплей показывает все действительные значения параметров (число оборотов, силу тока и т.п.). Происходящие сбои (предупредительные сигналы и сигналы отключения) сопровождаются звуковым сигналом или миганием на дисплее. Список аварийных сигналов на дисплее показывает все актуальные сбои. Эти сбои протоколируются текстуально в закольцованном буфере. Шунтирования защитных блокировок при выполнении операций протоколируется.
4.2 Управляющая система на разных участках технологического цикла
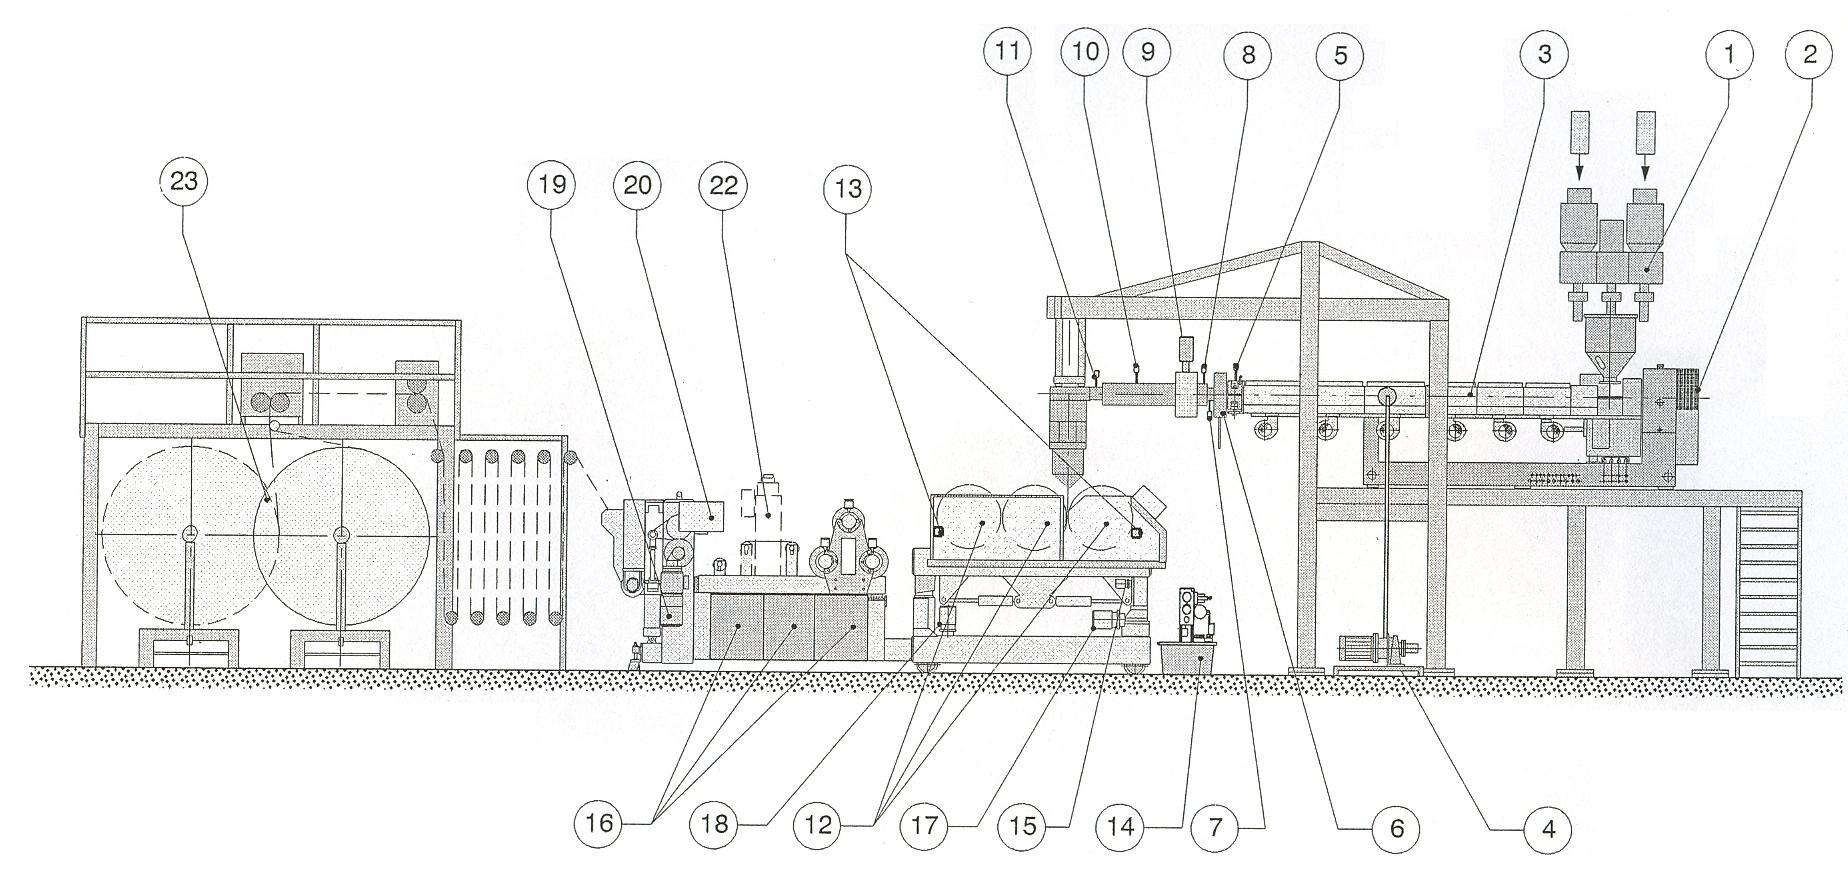
Рис. 12. Узлы управляющей системы на экструзионной линии.
| 1 | Дозатор | 13 | Датчик зазора валков |
| 2 | Привод экструдера | 14 | Гидроагрегат подвода валков |
| 3 | Обогрев экструдера | 15 | Привод регулировки зазора валков |
| 4 | Вакуум-насос | 16 | Агрегат термостатирования валков |
| 5 | Датчик давления расплава на экструдере (MP1) | 17 | Привод перестановки каландра по высоте |
| 6 | Ситообменник | 18 | Привод шасси каландра |
| 7 | Термодатчик для расплава | 19 | Привод тянущего механизма |
| 8 | Датчик давления расплава на входе насоса для расплава (MP2) | 20 |
Пневмоподача Вытяжка |
| 9 | Насос для расплава | 21 | Намотчик/измельчитель обрезаемых кромок (на рис. не показаны) |
| 10 |
Датчик давления расплава на выходе Насос для расплава (MP3) |
22 | Толщиномер |
| 11 | Датчик давления расплава на фильере (MP4) | 23 | Намотчик |
| 12 | Приводы валков |
Далее следует описание технологических участков.
4.2.1 Дозаторный блок
Дозаторный блок включает в себя всасывающий транспортер и многокомпонентный дозатор. Через всасывающий транспортер к многокомпонентному дозатору подаются отдельные компоненты сырья. Автоматическая система управления дозатором должна обеспечивать стабильный состав сырья.
Дозатор регулирует подачу материала в соответствии с числом оборотов на экструдере. В случае неполадок на дозаторном блоке управляющая система должна выдать сообщение об ошибке и включать аварийный сигнал. В случае аварийной остановки дозаторный блок отключается.
4.2.2 Привод экструдера
Привод экструдера приводит во вращение экструдерный шнек через редуктор. Скорость вращения экструдерного шнека должна задаваться через управляющую систему. Скорость вращения экструдера устанавливается контуром регулирования числа оборотов по давлению с учетом данных от насоса для расплава и датчика давления в фильере.
4.2.3Обогрев экструдера
Обогрев экструдера обеспечивает предварительный прогрев экструдера. Температура устанавливается регулятором раздельно для каждой отдельной зоны. При работе проверяются такие неполадки, как обрыв на датчиках, перемыкание датчиков, срабатывание токовой и тиристорной защиты, а также аварийные отклонения температуры в ту или иную сторону.
4.2.4Вакуум-насос
Вакуум-насос служит для отсасывания газов, выделяющихся при расплавлении сырьевых материалов в экструдере.
Включение вакуум-насоса производится соответствующим тумблером на панели управления. После подачи команды на включение сначала включается внутренний нагрев в вакуум-насосе. После достижения рабочей температуры насос запускается в работу.
4.2.5 Датчик давления расплава на экструдере
Датчик давления для расплава на экструдере расположен перед ситообменником. При превышении допускаемого предела система должна подавать предупредительный сигнал. Если давление расплава продолжает нарастать, то при превышении пороговой величины экструдер автоматически отключается.
4.2.6Ситообменник
В системе предусмотрен гидравлический ситообменник. Автоматическая система следит за сигналами с датчиков давления находящихся до и после ситообменника (вернее за разностью показаний с этих датчиков). При достижении определенной величины рассогласования система автоматически выдаёт сигнал на смену фильтра.
4.2.7Термодатчик для расплава
Температура в расплаве измеряется термодатчиком на выходе ситообменника и отображается как дополнительная информация.
4.2.8Датчик давления расплава на входе насоса для расплава (MP2)
Датчик давления находится на выходе ситообменника. При превышении допускаемого предела (макс. 80 бар) подается предупредительный сигнал. Если давление в расплаве продолжает нарастать, то при превышении пороговой величины (макс. 100 бар) экструдер и насос для расплава отключаются. Равным образом и при выходе за нижний предел (15 бар) насос для расплава и экструдер по недостатку материала спустя некоторое время отключаются. При нарастании давления выше указанного нижнего предела при пуске насоса для расплава и экструдера система включает контур регулирования давления/оборотов.
4.2.9Насос для расплава
Посредством насоса для расплава обеспечивается его непрерывная подача и одновременно достигается уменьшение нагрузки на привод экструдера. Скорость привода задается через соответствующие сервисные подменю управляющей системы. Также система должна согласовывать скорости вращения приводов насоса и шнека экструдера, для поддержания оптимального режима работы.
4.2.10 Датчик давления расплава на выходе насоса для расплава (MP3)
Этот датчик давления находится на выходе насоса для расплава. При превышении допускаемого предела подается предупредительный сигнал. Если давление в расплаве продолжает нарастать, то при превышении пороговой величины управляющая система отключает экструдер и насос для расплав.
4.2.11Датчик давления расплава на фильере (MP4)
Это давление расплава измеряется датчиком давления на фильере. При выхода ниже допускаемого предела подается предупредительный сигнал. Если давление в расплаве продолжает падать, то при опускании его ниже пороговой величины и активированной блокировке валков происходит отвод каландрирующих валков.
4.2.12 Приводы валков
Система задает скорость вращения валков в зависимости от режима работы. Также производится синхронизация работы валков и экструдера, для обеспечения нужного качества выпускаемой продукции.
4.2.13 Датчик зазора валков
Посредством датчика перемещений (через расстояние между осями валков) определяется величина зазора между валками 1 и 2 либо же валками 2 и 3. Непосредственно зазор валков не замеряется.
Система постоянно отслеживает температуру термостатирования, зазор в опорах валков, прогиб осей валков и в зависимости от этого выдаёт сигнал на приводы регулировки зазора валков.
Индикация зазора валков производится на дисплее управляющей системы.
4.2.14Гидроагрегат подвода валков
Система обеспечивает необходимый уровень давления в гидроагрегате для замыкания зазора валков.
4.2.15Приводы регулировки зазора валков
Посредством этих приводов переставляются электростопоры для зазора валков. Система отслеживает сигналы поступающие с датчика зазора валков и посредством приводов регулировки обеспечивает прддержание постоянной величины зазора.
4.2.16Агрегаты термостатирования валков
Автоматическая система должна обеспечивать работу агрегатов термостатирования таким образом, чтобы они поддерживали заданные температуры для того или иного валка каландра. Мощность насосов агрегатов термостатирования регулируется индивидуально.
4.2.17Привод перестановки каландра по высоте
Перестановка по высоте нужна, чтобы поднять каландр и выставить его в наиболее выгодную для экструзии позицию. Регулировка высоты должна осуществляться через соответствующее меню управляющей системы.
4.2.18 Привод шасси каландра
В случае падения давления на фильере, система должна включать привод шасси и отодвигать каландр из-под фильеры, для предотвращения его порчи.
4.2.19Привод тянущего механизма
Управляющая система синхронизирует скорость привода тянущего механизма со скоростью работы всей системы, тем самым обеспечивая нужный уровень натяжения плёнки.
4.2.20 Пневмопривод тянущего механизма
Отведение/подведение прижимного валка на тянущем механизме осуществляется пневматически. Система следит и регулирует нужный уровень прижатия валков. Необходимость в этом обуславливается тем, что процесс не допускает проскальзывания плёнки между валками
4.2.21Намотчик/измельчитель обрезаемых кромок
В измельчителе обрезаемых кромок они наматываются либо измельчаются и непосредственно возвращаются к дозаторному блоку. Скорость работы измельчителя кромок связана с рабочим параметром тянущего механизма. Включение измельчителя производится на самом устройстве либо с помощью управляющей системы.
4.2.22Толщиномер
Измерение толщины проводится для оптимирования профиля пленки. От тянущего механизма поступает синхронизирующий сигнал на управление скоростью считывания.
4.2.23Намотчик
С помощью намотчика выделанная пленка наматывается на картонные сердечники. Скорость работы намотчика задается синхронизирующим сигналом от тянущего механизма. Управление намотчиком находится непосредственно на нем.
4.3Выбор аппаратных средств
Существующая система управляется промышленными контролерами фирмы Siemens. При помощи данных контроллеров осуществляется достаточно полное и точное управление всеми процессами. В данной главе будет предложена альтернатива существующей системе, разработанная самим автором курсового проекта.
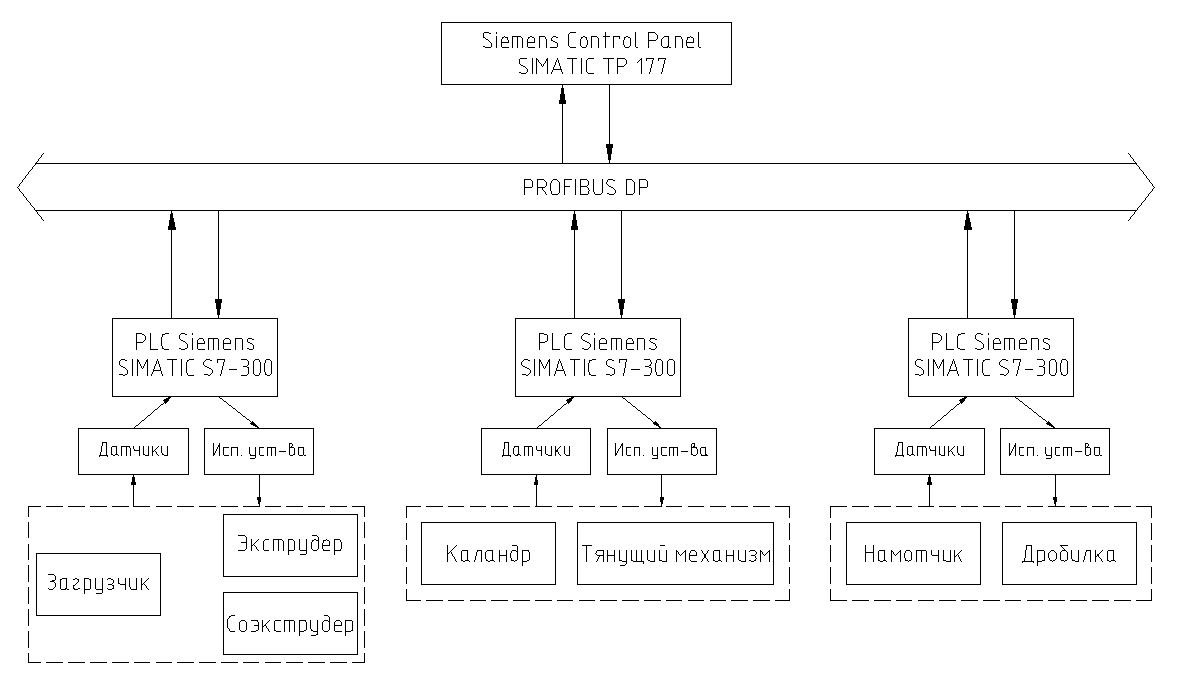
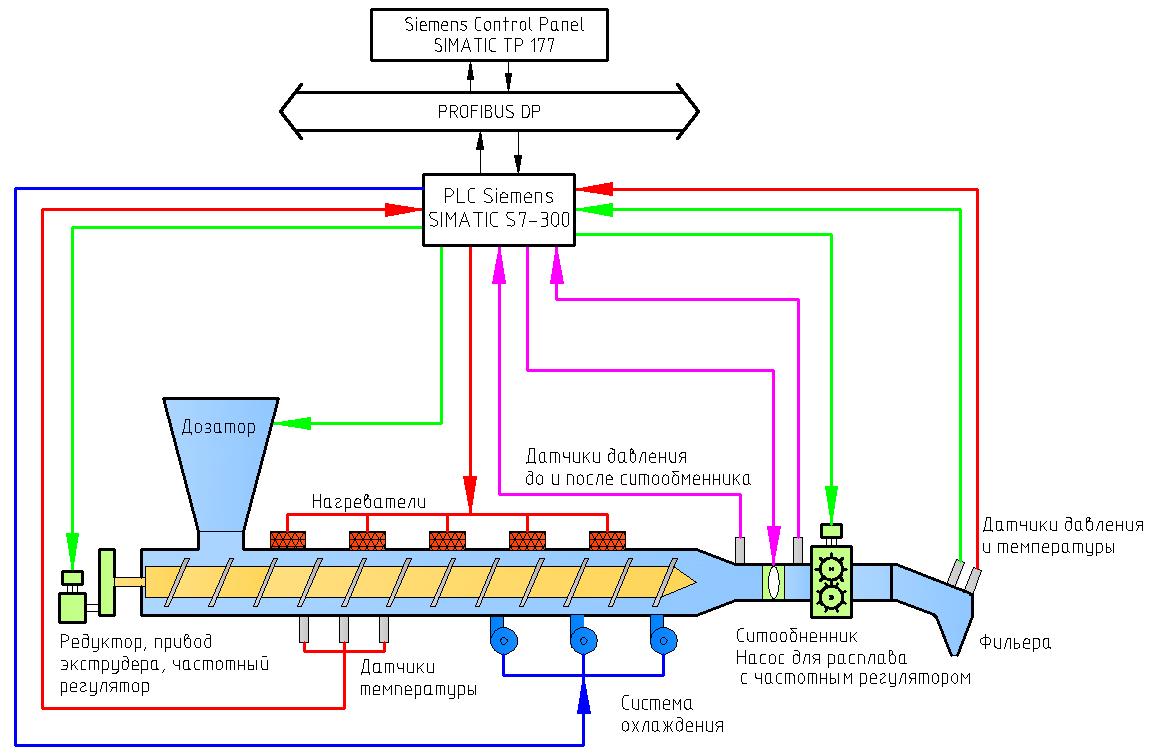
Рис. 13. Существующая система управления.
Автоматизация на базе ПК
В чем причина успеха автоматизации на основе PC? Успех основан на быстром прогрессе самих PC, в быстром росте их производительности, памяти и относительно невысокой цене компонентов. С другой стороны успех основан на большом опыте накопленном в использовании PС - как различной периферии, так и программного обеспечения.
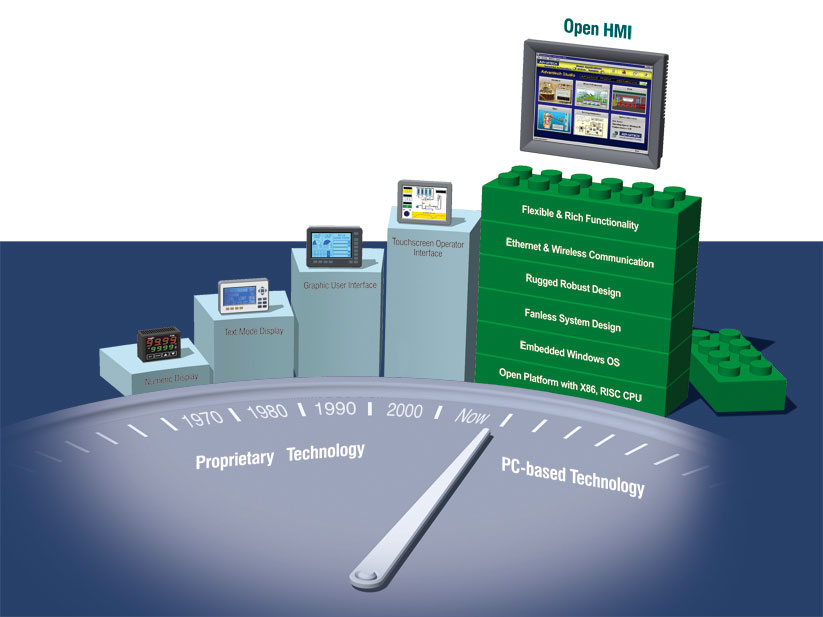
Рис. 14. Развитие систем автоматического управления.
Преимущества PC-based Автоматизации:
Интеграция на одной платформе функций управления и визуализации;
Непрерывные инновации в PC технологию;
Интеграция различных коммуникаций с разных коммуникационных портов;
Простая интеграция программного обеспечения, такого как MS Office и специального написанного на C++, VB, Delphi.
Преимущества PC-based Автоматизации от Advantech
Advantech предлагает целый спектр продуктов на основе PC технологии и концепции интегрированной автоматизации. Сюда входят промышленные PC, мониторы, принтеры, сетевые платы и программное обеспечение для управления процессом на PC.
Промышленные компьютеры и Мониторы/
Промышленные компьютеры Advantech предназначены для эксплуатации в промышленных условиях и могут круглосуточно работать в агрессивных средах, под действием влажности, пыли и вибрации. Промышленные компьютеры Advantech имеют три базовых варианта исполнения:
Компьютеры боксового исполнения.
Компьютеры 19" стоечного исполнения.
Компьютеры панельного исполнения.
Промышленные компьютеры Advantech имеют следующие особенности:
Материнская плата собственной разработки и изготовления.
Современная архитектура, базирующаяся на использовании микропроцессоров Intel.
Промышленное исполнение, соответствующее современным PC стандартам.
Благодаря перечисленным особенностям промышленные компьютеры Advantech способны:
Работать в условиях воздействия вибрации и тряски, а также в тяжелых температурных режимах.
Непрерывно выполнять возложенные на них функции в течение 24 часов в сутки.
Работать под управлением операционных систем Windows 3.11/95/98/NT/2000, MS-DOS, SCO UNIX, OS/2, REAL/32 и RMOS.
Обеспечивать защиту от несанкционированного доступа.
Промышленные мониторы имеют целый ряд преимуществ по сравнению с офисными мониторами. К этим преимуществам можно отнести:
Длительный срок службы.
Хорошая стойкость к вибрационным и ударным нагрузкам.
Хорошие показатели электромагнитной совместимости, отсутствие рентгеновского излучения.
Низкая потребляемая мощность.
В качестве основы аппаратной части системы управления экструзионной линией выбраны промышленный компьютер и платы ввода-вывода фирмы Advantech, а так же частотные регуляторы фирмы Siemens.
Структурная схема системы управления приведена на рисунке 15.
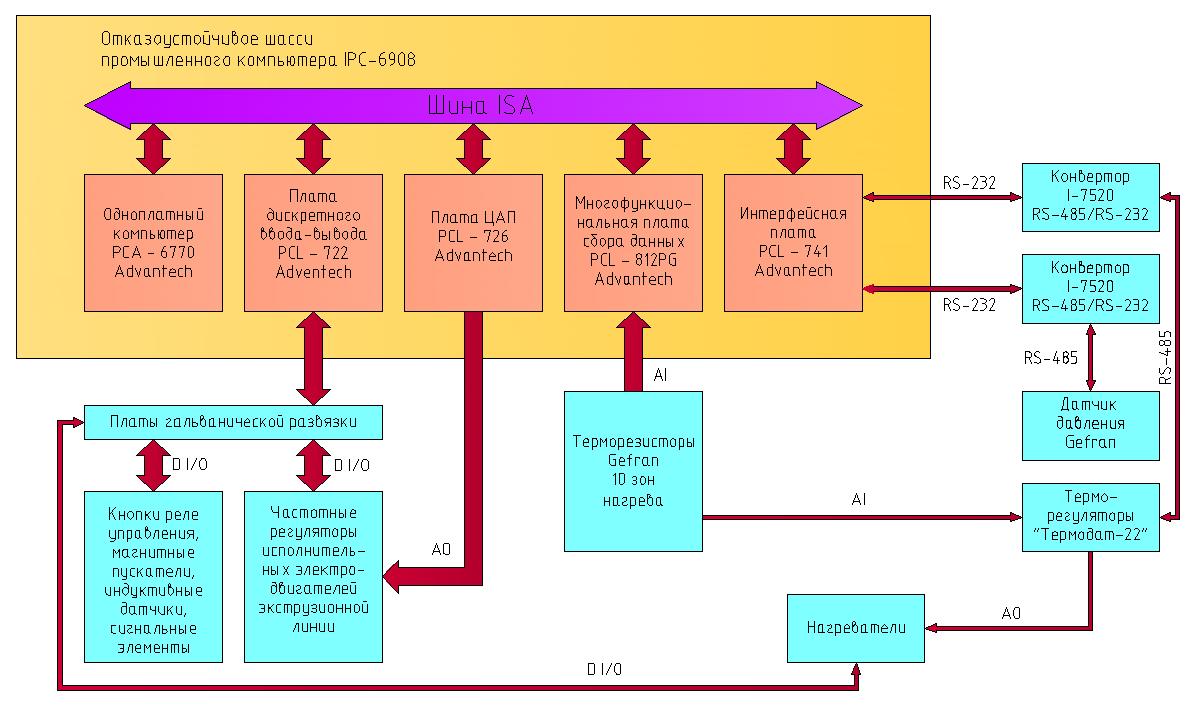
Рис. 15. Структурная схема системы управления.
4.3.1 Подсистема регулирования температуры
Ввиду того что данная работа носит обучающий характер, я постарался реализовать в системе два варианта регулирования температуры зон нагрева экструдера.
В первом варианте предполагается использование терморегуляторов типа «Термодат-22» фирмы «Системы контроля». В данных приборах реализован пропорционально–интегрально-дифференциальный (ПИД) алгоритм регулирования температур. Коэффициенты ПИД-регулирования задаются на панели прибора. Терморегуляторы имеют последовательный интерфейс RS-485 с протоколом обмена ASCII, что позволило включить их в обмен с центральным компьютером, задавать уставки и выводить значения на экран монитора.
Во втором варианте подсистема регулирования температур построена с применением многофункциональной платы PCL-812PG фирмы Advantech. В этом варианте будет тоже осуществляться ПИД алгоритм регулирования температуры.
4.3.2 Подсистема регулирования давления в фильере
Для управления давлением в фильере, точность задания которого влияет на многие параметры получаемой пленки, была синтезирована замкнутая подсистема датчик давления – исполнительные электродвигатели шнеков. В основе которой так же предполагается использовать алгоритм ПИД-регулирования. Предполагается что компьютерная программа по ряду измеренных значений давления будет вычислять пропорциональную, интегральную и дифференциальную ошибки. Управляющий аналоговый сигнал на частотные регуляторы шнеков будет вычисляться пропорционально суммарной ошибке ПИД-регулирования.
4.3.. Основные характеристики узлов входящих в систему управления
Отказоустойчивое шасси Advantech IPC-6908
IPC-6908 - отказоустойчивое шасси для применения в промышленных условиях эксплуатации. IPC-6908 допускает установку до 8 полноразмерных карт и 260 ваттного источника питания. Отсек для установки дисководов может поддерживать два устройства половинной высоты и одно 3.5" устройство, доступных с передней панели и одно внутреннее 3.5" HDD устройство.
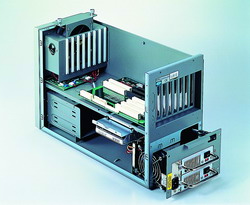
Рис. 16. Шасси Advantech IPC-6908.
Одноплатный компьютер PCA-6770
Серия PCA-6770 - это процессорные платы на основе Intel Celeron с Intel 440BX PCI чипсетом.
CPU содержит кеш второго уровня объемом 128 Кб, исключающий необходимость во внешнем SRAM чипе. Плата имеет PCI EIDE интерфейс (для двух устройств) и FDD интерфейс (для двух устройств). Также среди особенностей платы два RS-232 последовательных порта (16C550 UART с 16-byte FIFO или подобный), один улучшенный параллельный порт (с поддержкой SPP/EPP/ECP) и два USB порта. PCI IDE контроллер поддерживает Ultra DMA/33 и PIO 4 режимы. Это позволяет передавать данные на скорости более 33 Мб/сек. BIOS поддерживает загрузку с IDE CD-ROM и LS-120.
Резервный CMOS хранится во Flash памяти, которая защищает данные даже после сбоя в работе батареи питания. Также плата имеет 62-уровневый сторожевой таймер, который генерирует сброс CPU или прерывание в случае, когда программа не может работать в обычном режиме. Это обеспечивает стабильную работу системы в автоматизированных условиях.
Серия PCA-6770 имеет несколько особенностей, таких как VGA (AGP) контроллер, 10/100Base-T сетевой контроллер, два SODIMM разъема для установки максимум 256 Мб RAM. Также серия PCA-6770 поддерживает твердотельный диск (SSD), используя CompactFlash, что является идеальным решением для применения в условиях промышленной эксплуатации.
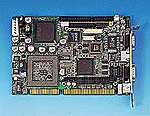
Рис. 17. Одноплатный компьютер PCA-6770.
Многофункциональная плата сбора данных PCL-812PG.
Универсальная плата сбора данных
АЦП 12 бит, 30 кГц
16 потенциальных входов
Режимы опроса: программный, по прерываниям и DMA
Программируемое усиление
Два канала ЦАП, 12 бит
16 цифровых входов-выходов
Плата дискретного ввода/вывода PLC-722.
Плата дискретного ввода-вывода: 144 канала дискретного ввода-вывода; 6 разъёмов, cовместимых с Opto-22
Плата ЦАП PCL-726.
Плата 6-канального ЦАП
6 каналов, 12 разрядов
Выходные сигналы: ±5, ±10, 0...5, 0...10 В
Токовая петля 4-20 мА
16 линий цифрового ввода-вывода
Интерфейсная плата PCL-741.
Плата интерфейсов RS-232/токовая петля с гальванической изоляцией: Два независимо конфигурируемых порта RS-232/токовая петля; Скорость передаци до 115,2 кбит/с; Напряжение изоляции: 2500 В пост. тока
Конвертор I-7520.
I-7520 - конвертер RS-232 в RS-485 с автоматическим контролем за направлением передачи данных для RS-485, гальваническая изоляция 3кВ по RS-232
4.3.4 Датчики давления
Сравним существующие типы датчиков давления. Результаты сравнения занесём в таблицу:
| Тип манометра | Выносливость | Чувствительность к температуре | Время отклика | Погрешно-сть, % |
| Пневматический | Хорошая | Высокая | Большое | Около 1,5 |
| Капиллярный с тензодатчиком | Отличная | Очень слабая | Удовл. | 0,5-3 |
| Стержневой с тензодатчиком | Отличная | Высокая | Удовл. | Около 3 |
| Пьезоэлектрический | Хорошая | Высокая | Малое | 0,5-1,2 |
| Пьезорезистивный | Хорошая | Низкая | Малое | 0,2-0,5 |
| Оптический | Хорошая | Низкая | Малое | Около 0,5 |
Проанализировав преимущества и недостатки представленных датчиков можно сделать вывод, что наиболее оптимальным вариантом, подходящим для нашей системы, является пьезорезистивный тип датчиков.
Пьезорезистивные датчики обладают широким набором преимуществ по сравнению с манометрами других типов. Относительно большая толщина диафрагмы делает такой датчик весьма надёжным. Кроме того, он обладает в 1000 раз большим быстродействием, чем тензодатчики. Отсутствие жидкостных наполнителей позволяет исключить возможность загрязнения расплава полимера при использовании пьезорезистивных датчиков.
Пьезорезистивный датчик давления Gefran
Серия “IMPACT” - преобразователи давления без передающей жидкости для использования в высокотемпературной среде (350°C).
Среднее давление передается напрямую на чувствительный силиконовый элемент через толстую диафрагму. Передача происходит по силиконовой микроструктуре (MEMS). Рабочий принцип - пьезорезистивный. Основная характеристка серии “IMPACT” - отсутствие передающего флюида. Чувствительный элемент, установленный сразу за контактной мембраной, выполнен из силикона с помощью микропроцессорных технологий. Микроструктура включает в себя измерительную мембрану и пьезорезисторы.
• Диапазоны давлений до 3000 bar для динамического применения
• Точность 0,5%
• Дистанционная электроника
• Возможне выходы: 0-10 V (N) или CAN Open (D)
Терморегулятор «Термодат-22»
Многоканальный регулятор температуры “Термодат-22” предназначен для управления температурой до десяти объектов независимо на каждом канале. Прибор может быть оборудован архивной энергонезависимой памятью и интерфейсом для связи с компьютером.
Входы: Приборы имеют один из следующих типов входов для работы с термопарами ХА,ХК,ПП,ПР,МК,ЖК,ВР для работы с термосопротивлениями Pt, Cu, Ni (трехпроводная схема подключения) для измерения постоянного напряжения 0…80 мВ и тока (с внешним шунтом) 0…5 мА или 4…20 мА. Количество входов 10 для термосопротивлений, 10 или 12 для термопар.
Выходы: для управления нагревателями – релейный (выход типа R, реле - 8А, 220 В) или для управления симисторами (тип S). При ПИД регулировании выход S обеспечивает плавное управление мощностью по методу равномерного распределения рабочих сетевых периодов. Если ПИД регулирование реализовано на реле, период срабатывания реле (период ШИМ) задается пользователем в диапазоне от 2 до 600 сек. Дополнительные реле предназначаются для включения охлаждения (вентиляторов) или для аварийной сигнализации.
Количество выходов: для управления нагревателями используется 10 реле, 6…10 реле для включения вентиляторов, 10 выходов для управления симисторами, 8 аналоговых выходов.
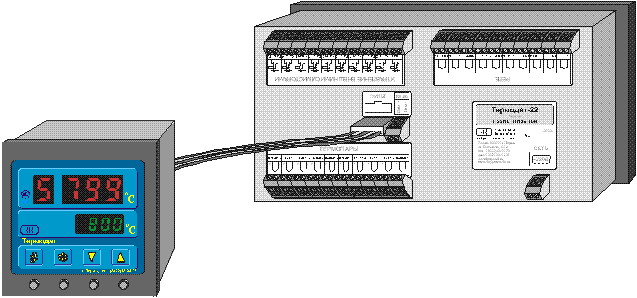
Рис. 18. Терморегулятор «Термодат-22»
4.3.5 Датчики температуры
Измерения температуры в экструзионной промышленности производится как при помощи терморезисторов, так и с использованием термопар и радиационных пирометров.
Произведём сравнение различных датчиков температуры:
| Термопара | Терморезистор | Термистор | |
| Воспроизводимость | 1-8оС | 0,03-0,05оС | 0,1-1оС |
| Стабильность | 1-2оС за год | <0,1% за 5 лет | 0,1-3оС за год |
| Чувствительность | 0,01-0,05 мВ/оС | 0,2-10 Ом/оС | 100-1000 Ом/оС |
| Взаимозаменяемость | Хорошая | Отличная | Плохая |
| Рабочий диапазон | -250…2300оС | -250…1000 оС | -100…280оС |
| Линейность | Отличная | Отличная | Низкая |
| Время отклика | Высокое | Хорошее | Высокое |
| Особые свойства | Очень экономична, широкий диапазон измерений | Высокая очность и стабильность | Высокая чувствительность |
Терморезистор Gefgan TR5N.
Предназначен для измерения температуры на экструдерах.
• Температурные пределы: -40 ... + 350° C
5.Контроль температурного режима
5.1 Теоретические сведения
Контроль температуры цилиндра и формующего инструмента (фильеры) экструдера необходим для обеспечения постоянства вязкости полимера. Отклонения вязкости материала могут привести к ухудшению его свойств, возникновению недопустимых нагрузок на шнеке и приводе экструдера.
Для обеспечения стабильности размеров формируемой пленки и ее механических свойств температура расплава полимера на выходе зоны дозирования и давление расплава в формующей головке должны поддерживаться в узких пределах.
Температура формующего инструмента обычно влияет только на качество поверхности пленки, так как материал находится в формующей головке в течение относительно короткого промежутка времени.
Теоретически
регулирование
температуры
расплава полимера
и его давления
может выполняться
путем изменения
параметров
в двух последних
зонах нагрева
цилиндра экструдера.
Но значительные
искажения
температурного
поля по длине
цилиндра экструдера
могут привести
к негативным
последствиям,
таким как нарушение
однородности
материала и
ухудшение
качества поверхности.
Отмечается,
что заметное
изменение
производительности
экструдера
наблюдается
только в том
случае, когда
изменение
мощности на
нагрев происходит
в зоне загрузки.
При изменениях
мощности на
нагрев в зонах,
находящихся
вблизи от конца
шнека, производительность
изменяется
в пределах
точности измерений,
т.е. регулирование
температуры
расплава полимера
в зонах вблизи
от конца шнека
не оказывает
никакого влияния
на производительность
экструдера.
Кроме того,
отмечается,
что в стационарном
режиме работы
экструдера
наблюдается
линейная зависимость
изменения
температуры
расплава полимера
 от изменения
мощности на
нагрев
 ,
подводимой
к i - зоне цилиндра
экструдера.
Влияние подводимой
мощности на
нагрев тем
сильнее, чем
ближе к концу
шнека находится
рассматриваемая
зона цилиндра
экструдера.
Регулирование температуры расплава полимера на экструдерных прессах осуществляется путем стабилизации температуры по зонам нагрева экструдера с управлением температурой последней зоны цилиндра экструдера.
Для построения системы автоматического регулирования температурой расплава полимера на выходе зоны дозирования экструдера необходимо тем или иным образом найти адекватную динамическую модель объекта управления. В подавляющем большинстве случаев используется метод экспериментального получения переходных характеристик объекта управления с их последующей идентификацией. В частности, объект регулирования, выходом которого является температура расплава полимера, а входом - мощность нагревательных элементов, описывается как апериодическое звено первого порядка, параметры которого - коэффициент передачи и постоянная времени - определены по экспериментально снятой переходной характеристике.
Объект управления рассматривается и описывается как объект управления с сосредоточенными параметрами. Существующая зависимость регулируемой величины - температуры расплава полимера от пространственных координат (в первую очередь, от продольной координаты шнека) игнорируется.
Динамическое поведение экструдера в значительной степени определяется системой контроля его температурного режима. Поэтому важно понимать основные характеристики различных систем температурного контроля. Большинство таких систем обладают обратной связью, то есть измеренные величины поступают в блок управления, которые на их основе выдаёт сигналы исполнительным устройствам.
Существуют два принципиально разных метода управления исполнительными устройствами: импульсный метод и метод плавной подстройки.
Импульсный метод управления
Рабочий цикл в импульсном методе выглядит следующим образом. Если температура экструдера ниже заданного уровня, нагреватели работают в полную мощность, а как только температура превысит порог, нагреватели выключаются полностью.
Однако при таком типе управления возникает серьезная проблема в виде термического запаздывания, которое представляет собой разницу во времени между моментом посылки нагревателю сигнала на включение и моментом достижения термометра тепловым потоком (аналогичная ситуация возникает при выключении нагревателей).
В результате такого способа регулирования температура будет колебаться около нужного значения, причём амплитуда и частота колебаний определяется временем запаздывания конкретного аппарата. Кроме того, возникает проблема, связанная с электрическими шумами и неравномерностью температуры в экструдате, что может вызвать высокочастотные переключения в схеме, когда температура близка к установленной.
Пропорциональное управление
Недостатки обратной связи описанного выше типа проистекают из её ступенчатости, то есть из-за того что возможны два режима работы нагревателя: полностью включен или полностью выключен. При этом в большинстве случаев для поддержания заданной температуры нагреватели должны работать не в полную мощность. Таким образом, использование импульсного управления с неизбежностью приведёт к возникновению пульсаций температуры. Следовательно, необходима схема, позволяющая автоматически плавно подстраивать мощность подаваемую на нагреватель, тогда станет возможным исключить пульсации.
Только пропорциональное управление
Итак, устройство пропорционального управления позволяет осуществлять плавную подстройку подаваемой на нагреватель мощности (от 0 до 100%). Диапазон температур, при котором мощность меняется от 0 до 100%, называют областью пропорциональности и выражают в процентах от рабочего диапазона прибора. Обычно нужное значение температуры лежит в середине области пропорциональности, хотя иногда и на верхней его границе. Например, если устройство имеет рабочий диапазон 500 оС, то 5%-ная область пропорциональности будет представлять собой зазор в 25