Системы технологий
г) использование физического тепла материалов в установках испарительного охлаждения металлургических печей, при этом, наряду с использованием теплоты, обеспечивается надежная работа агрегатов. При производстве черных металлов за счет испарительного охлаждения экономится до 1,5 млн. тонн условного топлива.
Технологические мероприятия, связанные с использованием физического тепла отходящих газов, реализуются путем установки котлов-утилизаторов, нагревательных печей, рекуператоров, экономайзеров.
Могут быть рекомендованы мероприятия по защите технологического оборудования от нагрева, по введению рационального графика разливки металлов, установки паровых, водных аккумуляторов.
В последние десятилетия большое внимание уделяется реконструкции отдельных цехов, действующих производств, модернизации машин, аппаратов.
Под реконструкцией понимают технологические мероприятия, ведущие к переустройству отделения, участка, цеха, производства. Реконструкция позволяет наращивать производственные мощности, находить внутренние резервы предприятия без увеличения производственных площадей.
Модернизация включает технологические мероприятия, связанные с заменой отдельных узлов, механизмов оборудования с целью приближения эксплуатируемого оборудования к техническому уровню современных видов машин, аппаратов, реакторов, теплообменной аппаратуры.
В результате модернизации оборудования могут быть решены следующие вопросы:
а)повышение производительности машин, аппаратов;
б)расширение технологических возможностей оборудования;
в)повышение качества продукции;
г)увеличение срока службы оборудования;
д)увеличение
межремонтного
пробега оборудования,
а также
уменьшение
длительности
ремонта и его
стоимости;
е)уменьшение массы, энергоемкости и стоимости оборудования;
ж)улучшение условий труда и повышение общей культуры производства.
При описании мероприятий, посвященных реконструкции производства и модернизации оборудования, приводят планировки цехов, эскизы, схемы оборудования. Иллюстрационный материал в пояснительной записке располагают непосредственно в описании технологической части или выносят в приложения дипломного проекта.
5. Рекомендации к технологической части дипломных проектов и
работ, выполняемых по данным машиностроительных
предприятий
5.1 Структура технологической части дипломных проектов и работ
Пояснительная записка по технологической части должна включать следующие параграфы:
а)общую
характеристику
производственного
процесса
цеха,
завода;
б)выбор и обоснование технологического процесса механической обработки деталей;
в)обоснование заготовок для получения деталей;
г)определение припусков на механическую обработку;
д)выбор и характеристику оборудования, станочного приспособления;
е)обоснование применения режущего инструмента, измерительного инструмента, контрольно-измерительных приспособлений;
ж)выбор режимов резания;
з)определение штучного, штучно-калькуляционного времени обработки деталей;
и) определение необходимого (потребного) количества оборудования;
к) оценку эффективности технологических мероприятий;
л) выводы и предложения.
5.2 Общая характеристика производственного процесса
предприятия
В общей характеристике производственного процесса указывают: существующую организацию производства в цехе, на заводе; годовую программу, нормы времени и годовую трудоемкость; характеристику деталей; определение или характеристику типа производства, величины партии деталей для серийного производства, такта выпуска для массового производства, маршрутную карту обработки деталей.
Описание существующей организации производственного процесса включает: режим работы предприятия (число смен, продолжительность смен, количество рабочих дней в неделю и др.); метод организации производственного процесса (позаказный, партионный, поточный); вид движения детали в производственном процессе, (последовательный, параллельный, последовательно-параллельный); длительность технологического цикла; многостаночное обслуживание и совмещение профессий (на каких станках, операциях); снабжение рабочих мест заготовками; способы перемещения заготовок, деталей от станка к станку (транспортные, грузоподъемные средства); обеспечение рабочих мест режущим, измерительным инструментом, приспособлениями; порядок выдачи задания и приема его выполнения; технический контроль; требования охраны труда и техники безопасности.
Годовая программа и нормы времени на обработку могут быть представлены в виде табл. 11 - 13.
Таблица 11
Годовая программа цеха, завода
| № п/п | Наименование изготавливаемых деталей | Номер чертежа | Годовая программа, шт. | Примечание |
| 1 | Вал ведущий | |||
| 2 | Вал ведомый |
Таблица 12 Нормы времени на обработку
| № п/п | Наименование изготавливаемых деталей | Нормы времени в минутах по видам обработки | Всего, мин. | |||
| токарная | фрезерная | шлифовальная | и т. д. | |||
| 1 | Вал ведущий | 10 | 7 | 15 | 32 | |
Таблица 13 Годовая трудоемкость
|
№ п/п |
Наименование изготавливаемых деталей | Годовая программа, шт. | Трудозатраты по видам обработки |
Всего годовой объем работ, ч |
||
| токарная | фрезерная | |||||
|
норма времени на 1 шт./мин |
годовой объем работ, ч |
|||||
| 1 | Вал ведомый | 2000 | 13 | 300 | ||
Определение или характеристика типа производства приводятся потому, что разработка технологического процесса механической обработки, выбор оборудования, приспособления зависят от типа производства.
Для ориентировочного определения типа производства нужно исходить из годовой программы выпуска деталей, их номенклатуры, массы, времени обработки на основных операциях.
Следует отметить, что при массовом производстве на одном станке обрабатывается одна деталь, при серийном - несколько деталей,
В механическом цехе могут быть станки с различным количеством прикрепленных деталей. Тип производства определяется, исходя из того, какой характер загрузки преобладает. Если большая часть станков имеет массовую загрузку, то и цех относится к массовому производству. Если большая часть станков имеет крупносерийный характер загрузки, то и цех относится к крупносерийному производству.
Характер загрузки станков определяется по операциям технологического процесса. Например, штучная норма времени одной детали на данной операции равна 0,1 ч, годовая программа 38 000 деталей, тогда станок на выполнение данной операции будет загружен 3800 ч. При двухсменной и 41-часовой рабочей неделе станок будет работать 4015 ч. Значит, работа станка при достаточно высоком коэффициенте загрузки будет относиться к массовому производству.
Если же прикрепление одной детали к станку не обеспечивает достаточной его загрузки, то к нему прикрепляется еще несколько деталей, чтобы добиться более полного его использования.
Принято, что работа станков считается крупносерийной при закреплении за ними до 10 деталей, серийной - от 10 до 20 деталей, мелкосерийной - более 25 деталей. Основным показателем, характеризующим тип производства, является его специализация, определяемая по коэффициенту серийности (К):
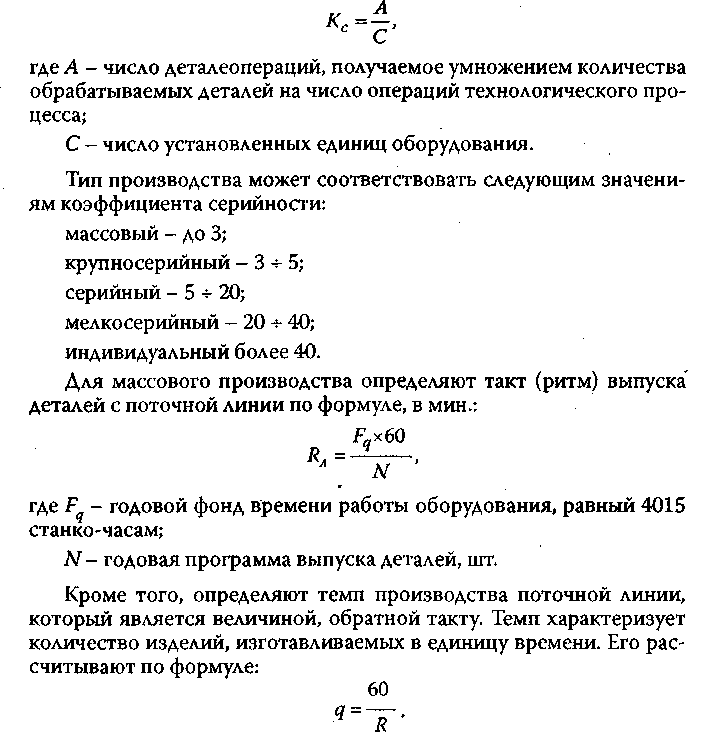
Количество рабочих мест или станков на поточной линии составляет:
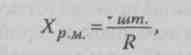
где тшт - штучное время обработки, мин.
Эта величина определяется по каждой операции в отдельности.
Величину партии деталей для серийного производства определяют по выражению:
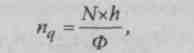
где N - годовая программа выпуска деталей с учетом запасных частей, шт.,-
h - необходимый запас деталей на складах, в дн.;
Ф - число рабочих дней в году.
Для выбора числа дней запаса деталей нужно руководствоваться данными табл. 14.
Таблица 14
| Размер деталей | Единица измерения | Число дней запаса деталей на складе (Ь) |
| Крупные детали | дни | 2-3 |
| Мелкие детали | ДНИ | 5-10 |
При выборе числа дней запаса деталей на складах нужно учитывать коэффициент (степень) серийности выпуска.
Определенный размер партии h нужно откорректировать так, чтобы он был кратен полунедельной, недельной потребности (р). Суточную, полунедельную, недельную, месячную потребность определяют по выражению:
N Р=—, т
где N- годовая программа выпуска деталей, шт.;
т - число рабочих дней (305), полунедель (104), недель (52), месяцев (12).
При определении длительности производственного цикла партии деталей и характера вида движения заготовки учитывают, что в единичном и мелкосерийном производствах применяется последовательный вид движения заготовок. В серийном и крупносерийном производствах применяется последовательно-параллельный вид движения деталей. На поточных линиях применяется параллельный вид движения заготовок, деталей.
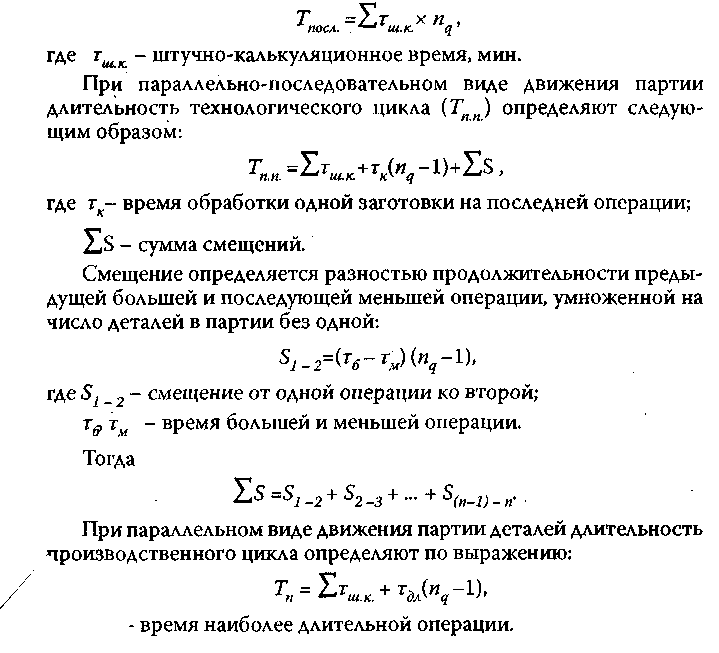
В случае последовательного вида движения деталей длительность технологического цикла (Тпосл) обработки партии деталей находят по выражению:
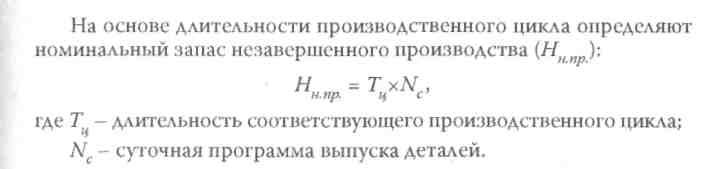
Выбор и обоснование технологического процесса механической
обработки деталей
Изученный во время преддипломной практики действующий технологический процесс механической обработки заготовок и деталей представляют в виде маршругной карты обработки. В маршрутной карте указывают краткое содержание и основные данные всех операций обработки заготовок деталей в порядке их последовательности. Приводятся также наименования обрабатываемых поверхностей деталей, метод обработки, применяемые приспособления, режущие инструменты, нормы времени, контрольно-измерительные средства.
В общем, технологический процесс механической обработки может быть представлен в виде табл. 15, которая по структуре подобна маршрутной карте.
Таблица 15
Технологический процесс изготовления деталей
| № п/п | Наименование и краткое содержание операций | Тип и модель станка и основные размеры станка | Применяемые приспособления, режущий инструмент, контрольно-измерительные средства | Норма времени на 1 деталь, мин | Примечание |
Основываясь на маршрутной карте, дается оценка совершенства технологического процесса, соответствие его современному уровню обработки деталей, проводится выбор баз, выявляются узкие места, где возможно провести технологические мероприятия.
Если технологическая часть дипломного проекта предусматривает разработку технологического процесса обработки деталей или некоторое совершенствование отдельных его операций, то, прежде всего, исходят из рабочих чертежей деталей.
Проектирование технологического процесса обработки деталей идет в следующей последовательности:
а) анализируют технологичность деталей для механической обработки с учетом масштаба производства и типа производства;
б) разрабатывают технологический маршрут механической обработки деталей, то есть последовательность операций с предварительным подбором оборудования;
в) обосновывают возможность применения существующего способа получения заготовок или выбирают новые способы;
г) определяют припуски на обработку для 1-3 поверхностей деталей;
д) устанавливают содержание каждой операции при расчленении ее на установки, переходы;
е) для каждой операции выбирают оборудование по каталогу;
ж) для каждого перехода операции выбирают режущий, измерительный и вспомогательный инструмент;
з) по нормативам выбирают режимы резания;
и) определяют расчетно-технические нормы времени на каждую операцию, а также нормы выработки.
В случае введения в действующий технологический процесс новых операций или существенного изменения уже имеющихся операций в технологической части проекта раскрываются следующие вопросы:
а) указывают порядковый номер операции, ее цель, назначение;
б) наименование операции и краткое ее содержание;
в) указывают поверхности детали, являющиеся в данной операции установочными базами, их характеристику в соответствии с принятой классификацией этих баз;
г) структуру операции, то есть количество установок, позиций, переходов, их содержание;
д) обосновывают требуемые станки для данной операции;
е) выбирают
и обосновывают
станочное
приспособление
для
данной
операции;
ж) выбирают режущие инструменты для данной операции;
з) выбирают средства операционного контроля;
и) определяют режимы резания;
к) устанавливают нормы времени на данной операции;
л) определяют разряд работы, что может быть использовано для установления расценок.
Следует отметить, что наименование операции определяется по справочникам технолога. От правильного выбора технологической базы зависит качество обработки деталей. При выборе стремятся к совмещению баз, их постоянству.
Структура операции зависит от типа производства, точности и чистоты резания, числа обрабатываемой поверхности, режимов резания, числа обрабатываемых поверхностей, принятого оборудования, приспособлений, режущего инструмента.
На каждую разрабатываемую операцию составляют операционную карту механической обработки и термообработки. Такие карты имеются и но другим операциям.
Операционные карты механической обработки и термовбработ-ки являются основным технологическим документом (табл. 16). На карте изображают операционный эскиз с указанием обрабатываемых поверхностей. Положение заготовки на эскизе должно соответствовать положению заготовки на станке со стороны рабочего места. На эскизе отмечают установочные базы и места прижимов.
Каждая операция записывается в графах подробно по установкам, позициям, переходам. Содержание перехода включает указание метода обработки, наименование и условный номер обрабатываемой поверхности. Указывается количество одновременно обрабатываемых деталей и одновременность выполнения переходов (при совмещении переходов во времени). В соответствующих графах приводятся также данные о размерах обрабатываемых поверхностей, о расчетной длине обработки, сведения о станке, технологической оснастке, режимах резания, нормах времени, которые обосновываются далее в соответствующих подразделах.
Таблица
Операционная карта
| 1 | |||||||||||||||
| Операционная карта | Колесо зубчатое | ||||||||||||||
| 4 см Наименование операции опер | |||||||||||||||
| 010 Токарно-револьверная | |||||||||||||||
| Оборудование Приспособление | Токарный | ||||||||||||||
| Токарно-револьверный 1Г340П | Планшайба 393 2602 | СОЖ-2 | |||||||||||||
| №№ опер, п/п | Содержание перехода | Инструмент | Расч. размер | t | i | Режимы обработки | |||||||||
| всомогательныи | режущий | измерительный | Высота, ширина | Длина | S | h | V | Тс | Тп | ||||||
| 1 | Вставить, закрепить и снять деталь | Схема наладки 200-465Г | 0,791 | ||||||||||||
| Револьверная | |||||||||||||||
| 2 | Подрезать торец мато-чины, выдерживая размеры 1 | Обламывание 210-2742 |
Резец 21001-0058 ГОСТ 18819-13 (Т5К10) |
Скоба 325В15 119-13248 | 34 | 14 | 1 | 1 | 0 3 5 |
1 8 8 |
2 0 2 | 03 13 0 2 | |||
| 3 |
Точить поверхности, выдерживая размеры 2,4,5 |
Облямывание 210-2743 |
Резец про- ход.2100- 0051-03 ГОСТ 1ЙЯ7Я-73 |
||||||||||||
Таблица 17
| Маршрутная карта | Втулка | |||||||||
| Материал | Масса детали | заготовка | ||||||||
| код и вид | размеры | масса | ||||||||
| Сталь ШХ15 ГОСТ 801-78 | 0,66 | поковка | 088> | 49 | 1,7 | |||||
| Номер | Наименование операции | Оборудование (код, наименование) | Разряд рабочих | Кол-во рабочих | Кол-во обраб. детал | Тпз | ||||
| цеха | участка | операции | Тшт. | |||||||
| 01 | 000 | Заготовительная | ||||||||
| 01 | 001 | Перемещение | ||||||||
| 01 | 005 | Токарно-револьверная | Ток.-револ. 1425 | 3 | 3,131 | |||||
| 01 | 010 | Токарная | Ток.-м.-резц. 1Н713 | 3 | 2,034 | |||||
| 01 | 015 | Вертикально-протяжная | В-прот. 7В66Н054 | 4 | 0,544 | |||||
| 01 | 020 | Токарная | Ток.-м.-резц. 1Н713 | 3 | 3,81 | |||||
| 01 | 025 | Зачистка. | Верстак | 2 | ||||||
| 01 | 030 | Технический контроль | Стол, контр. | |||||||
| Т2 | 035 | Термообработка | ||||||||
| 01 | 040 | Хонинговальная | Хонинт.ЗМ82С153 | 4 | 1 | 1 | 1,119 | |||
| Разработал | Иванова | 24.05.05 | Листов | |||||||
| Проверил | 2 | |||||||||
| Лист | ||||||||||
| 1 | ||||||||||
Операционные карты подписываются дипломником. На основе данных операционных карт составляются маршрутные карты обработки деталей (табл. 17).
5.4 Обоснование заготовок для получения деталей
Прежде всего, дают характеристику конфигурации детали, указывают ее массу, материал, масштаб производства, размеры, точность и качество поверхности детали.
При обосновании заготовок необходимо раскрыть следующие вопросы:
а)описать возможные варианты производства заготовок и обосновать выбранный метод получения заготовок, причем выбор того или иного вида заготовок (поковка, штамповка, прокат, отливка при штамповке по металлическим моделям, в кокилях); дать краткое технико-экономическое обоснование. Метод получения заготовок имеет большое значение, поскольку от него зависит экономичность процесса механической обработки, расход материала, трудоемкость изделия, себестоимость изготовления изделия;
б) выбрать величину общего припуска на механическую обработку на поверхностях заготовок;
в) произвести выбор допусков на размеры заготовок;
г) определить размеры заготовок с учетом размеров деталей, припусков на механическую обработку, допусков на размеры заготовок;
д) определить массу заготовки по объему элементов заготовки;
е) привести чертеж заготовки; на чертеже положение заготовки должно быть таким, какое она будет занимать в процессе изготовления.
При характеристике заготовки учитывают также коэффициенты использования материалов для получения заготовки, готового изделия и общий коэффициент использования материала. Коэффициент использования материала определяют как отношение массы готового изделия к массе заготовки.
Следует отметить, что чем больше размер и форма готовой детали, тем меньше затрачивается при обработке материала времени и средств.
По коэффициенту использования материала можно дать оценку эффективности применения заготовки. Уменьшение расхода металла (кг) на заготовку, программу позволяет снизить затраты на материалы. Расчет количества металла, требуемого в год, ведут путем умножения массы заготовки на годовую программу.
Далее определяют припуски на механическую обработку с помощью табличного или расчетно-аналитического методов.
5.5 Определение припусков на механическую обработку
При использовании табличного метода выбор припусков ведут по справочникам. Выбор общих припусков на механическую обработку устанавливает маршрут обработки по каждой поверхности. Припуски для каждой операции, определяемые по справочникам, заносят в табл. 18.
Таблица 18
Межоперационные и общие размеры заготовки, мм
| Наименование операций | Расчетные величины | Литература | ||
| Припуск | Окончательный размер | Допуск на предварительную обработку | ||
| Поверхность А | ||||
| 1. Чистовое точение | ||||
| 2. Черновое точение | ||||
Выбор допусков и посадок на размеры осуществляется с помощью ГОСТов на все размеры обрабатываемых деталей.
Окончательные размеры заготовки получаются на основе составления межоперационных размеров и общих размеров заготовки.
Расчетно-аналитический метод определения припусков на обработку используют для определения припусков на 1 - 3 обрабатываемых поверхностях. На остальных поверхностях припуски берутся по нормативам с использованием коэффициента приведения.
Припуски на обработку измеряются по нормам к обработанной поверхности и задаются в миллиметрах на сторону. При обработке поверхностей вращения, а также при одновременной обработке параллельных плоскостей припуски задаются на диаметр или толщину, то есть на обе стороны. На каждый переход или операцию технологического процесса механической обработки определяются как минимальные припуски, так и максимальные.
В общем виде формула для расчета припусков имеет вид:
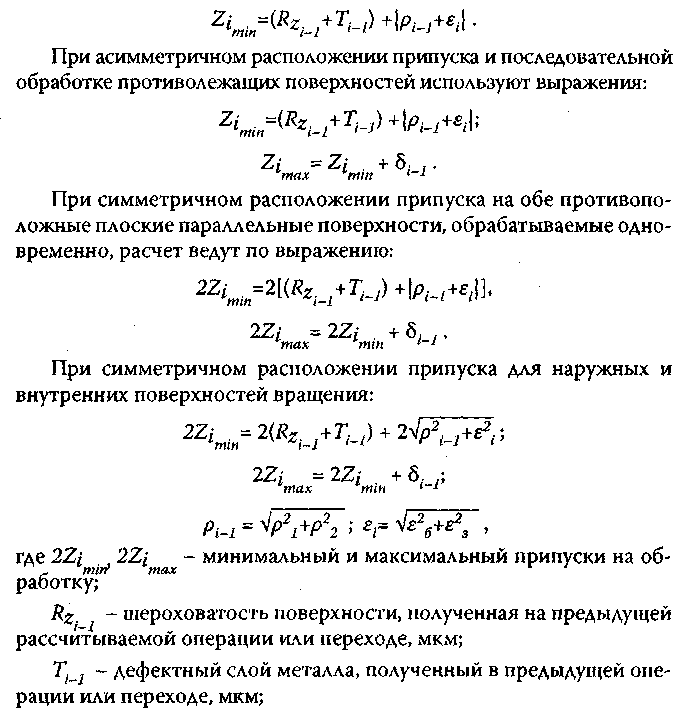
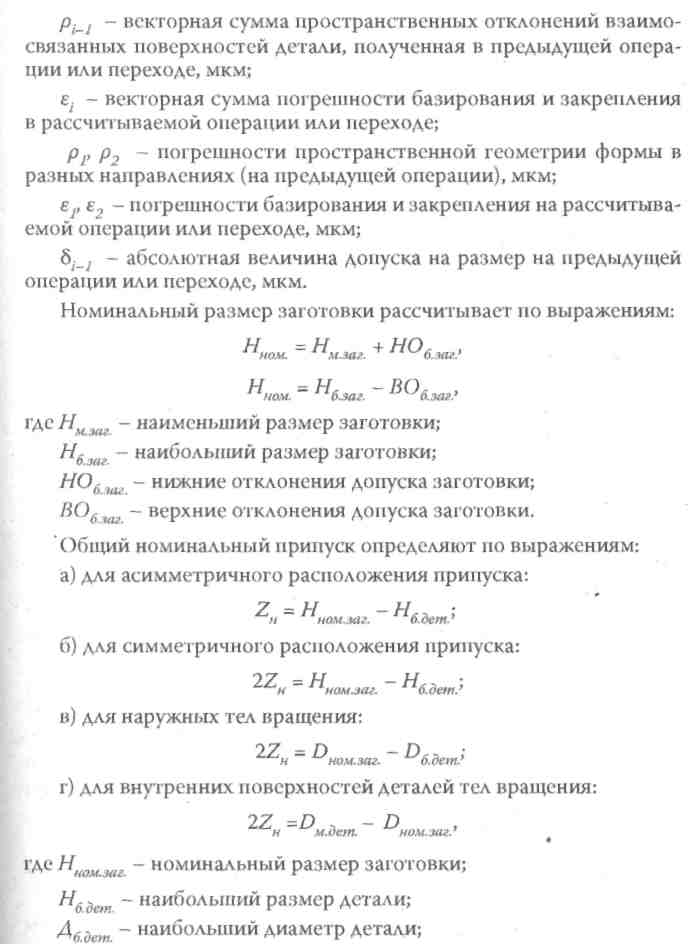
Дждет - наименьший диаметр детали; Дн0Мзаг - номинальный диаметр заготовки. Далее рассчитывают коэффициент приведения с помощью выражения:
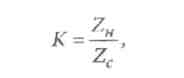
где Z - табличный припуск на сторону; для всех случаев максимальный припуск на сторону находят по выражению:
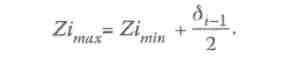
Следует отметить, что для заготовок верхнее и нижнее отклонение допуска определяет по ГОСТам.
Используя коэффициент приведения, находят для других поверхностей припуски обрабатываемой детали. Для этого припуски, взятые из справочников, умножают на коэффициент приведения. Схемы расположения припусков и допусков представлены на рис. 3 и 4.
В процессе расчета припусков на обработку следует придерживаться следующей последовательности:
а) в зависимости от заданной точности и чистоты обрабатываемой поверхности устанавливают необходимое количество технологических операций или переходов для достижения требуемого размера детали;
б) определяют наибольшую и наименьшую величину припуска на каждый технологический переход и выбирают по таблицам допуск на каждый технологический переход;
в) находят значения предельных размеров детали (наибольший и наименьший), а также заготовки по всем технологическим переходам;
г) определяют номинальный размер заготовки;
д) определяют номинальный припуск на заготовку и коэффициент приведения;
е) строят
схему расположения
припусков и
допусков по
всем
технологическим
переходам;
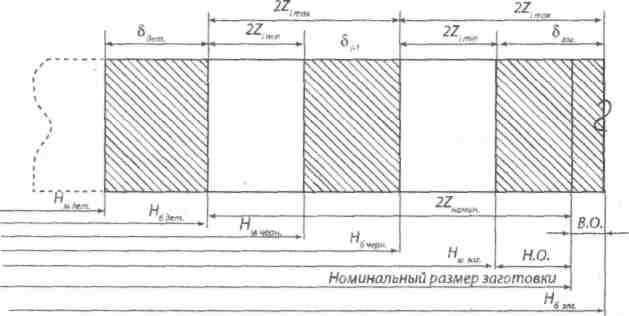
Рис. 3. Схема расположения межоперационных припусков и допусков на наружную поверхность
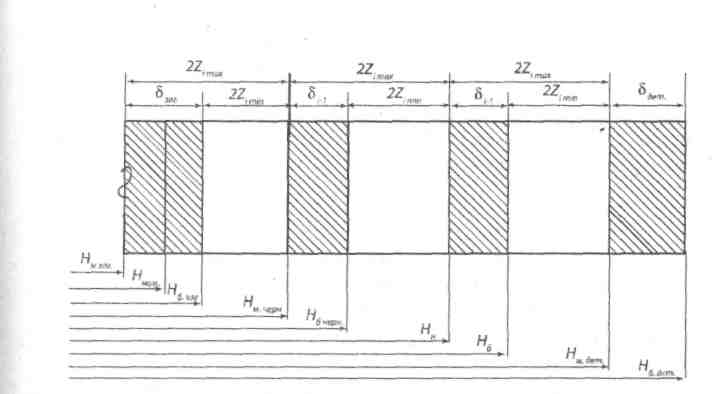
Рис. 4. Схема расположения припусков и допусков на отверстие
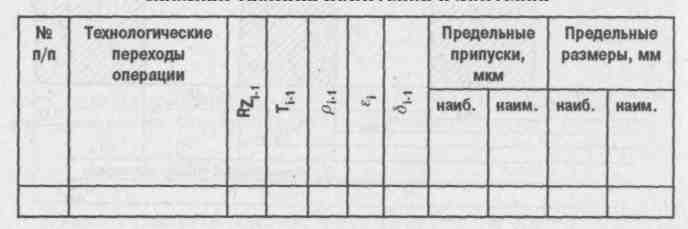
ж) все данные расчета припусков и допусков по всем технологическим переходам от заготовки до готовой детали заносят в табл. 19.
Таблица 19
Сводная таблица припусков и допусков
з) для проверки правильности произведенных расчетов припусков и допусков должно выполняться равенство:
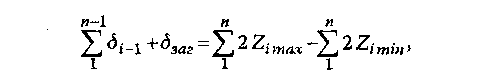
где п - число операций или переходов на рассчитываемую поверхность. Следует помнить, что допуск на обработанную поверхность по чертежу не учитывается.
Выбор и характеристика оборудования, станочного
приспособления, режущих инструментов, средств технического контроля
При выборе станков руководствуются технико-экономическими соображениями.
Выбранные станки должны соответствовать типу производства, размерам обрабатываемой детали, содержанию операций, размеру программы выпуска деталей. Выбор станков производится по каталогам оборудования, справочникам на металлорежущие станки, материалам завода. По каждому станку дается краткая характеристика с указанием типа, модели станка.
Выбор станочных приспособлений проводится в зависимости от характера операции, модели станка, типа производства. Правильный выбор станочных приспособлений может дать значительный экономический результат. Выбор универсальных приспособлений, принадлежностей производится по справочникам, каталогам; нормалям ведомств, предприятий. Специальные приспособления выбираются по альбомам, материалам предприятий. В описании приспособлений указывают: название приспособлений, принцип их работы, устройство (основные элементы), установочные элементы, зажимы, привод приспособлений.
Выбор режущих инструментов должен обеспечивать высокие показатели механической обработки заготовок. Выбирают высокопроизводительные инструменты, обеспечивающие наиболее полное использование возможностей станков. Для выбора нормальных режущих инструментов используют ГОСТы, технологические справочники. В описании инструмента указывают наименование инструмента, номер ГОСТа, материал режущей части, основные геометрические параметры, основные конструктивные размеры.
В тех операциях, где обойтись нормальным инструментом нельзя, применяют специальные режущие инструменты.
Для шлифовальных работ производится выбор абразивных кругов. Принимают форму, размеры кругов соответственно паспортным данным, а также сорт абразивного материала, его зернистость, твердость, материалы связки. Могут быть использованы алмазные круги, пасты.
В каждой операции механической обработки деталей нужно проводить проверку размеров обработанной поверхности, степени ее чистоты, отдельных пунктов технических требований. Для этого выбирают средства технического контроля. Применяют нормальные, универсальные, специальные измерительные средства. Нормальные измерительные инструменты берут по ГОСТам, из технологических справочников, справочников производственного контроля, данных предприятия. Средства контроля должны соответствовать типу производства.
В тех случаях, когда нормальные и универсальные средства недостаточны, применяют специальные, контрольные приспособления. Основные данные, касающиеся характеристики оборудования, станочных приспособлений, режущих инструментов, средств технического контроля механической обработки деталей заносят в операционные карты, а далее - в маршрутные карты обработки деталей.
Для подробно разрабатываемой операции устанавливают режимы резания. С использованием справочной литературы ведут определение наиболее выгодного режима резания для двух переходов. Режим резания устанавливают в следующем порядке:
а) по технологическому переходу определяют глубину резания;
б) в зависимости от материала детали, режущего инструмента, глубины резания, шероховатости поверхности (в случае чистового точения) выбирают подачу;
в) по паспорту станка принимают наименьшую подачу;
г) определяют скорость резания на станке;
д) рассчитывают число оборотов (двойных ходов);
е) по паспорту станка устанавливают ближайшую скорость резания;
ж) определяют
мощность резания,
коэффициент
использования
мощности
станка.
Далее в разработке операции рассчитывают нормы времени на механическую обработку деталей.
Техническое нормирование операций технологического
процесса
Определение норм времени ведут расчетно-аналитическим методом. При этом учитывают оптимальные режимы резания, своевременное снабжение рабочего места всем необходимым.
Расчет технических норм времени ведут в следующей последовательности. Определяют машинное время обработки деталей (основное время) (тм ) на основе выбранных режимов резания для каждого перехода операции. Далее определяют время на установку, снятие детали, переходы. Это время называют вспомогательным временем (тв). Его берут по нормативам для каждой установки, переустановки, перехода.
От суммы машинного и вспомогательного времени в процентах находят время на техническое и организационное обслуживание рабочего места (смену инструмента, регулирование приспособлений, наладку оборудования, смазку, раскладывание инструмента) (ттам, т ) и отдых рабочих (тшпд). Величину процента берут по справочнику.
Путем суммирования времени по всем указанным элементам находят штучное время обработки деталей (Тшт):
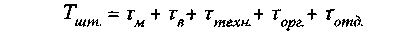
Штучно-калькуляционное время (Тшк) на операцию определяют суммированием штучного времени и подготовительно-заключительного времени (тп.) делением на количество деталей в партии (пд) (для кассового и крупносерийного производства не определяют).
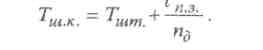
Для серийного производства далее составляют таблицу(табл. 20), куда заносят штучно-калькуляционное время, установленное в проекте или полученное на предприятии.
Таблица 20
Нормы времени по технологическому мероприятию проекта и по предприятию
| № п/п | Наименование операций | По технологическому мероприятию |
Штучно-калькуляционное время предприятия, ш.к.пред. МИН |
|||
|
Штучное время, Тшт, мин |
Подготовительно-заключительное время, мин |
Размер партии, пд, шт |
Штучно-калькуляционное время, 1,.. мин |
|||
| 1. | Токарная | |||||
| 2. | ||||||
| 3. | ||||||
| Итого: | Ј шх | 2-1 ш.к.поел. | ||||
На основе данных табл. 20 рассчитывают коэффициент сокращения заводских норм времени (К ) в связи с усовершенствованием операций технологического процесса
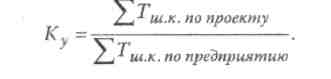
Далее корректируют годовой объем времени по видам работ на участке, в цехе.
Уточнение годового объема времени по видам работ для мелкосерийного, серийного производства ведут по штучно-калькуляционному времени, а для массового производства - по штучному времени.
Результаты уточнения годового объема времени по видам работ представляют в виде таблицы (табл. 21).
Таблица 21
Годовой объем времени по видам работ
|
№ п/п |
Наименование деталей | Виды работ | Всего | |||
| Токарные | Фрезерные | |||||
|
Нормы времени на 1 деталь, ш.к. |
Годовая программа штук, N |
Годовой объем работ, ч, год |
||||
Для расчета годового объема времени по видам работ используют выражение:
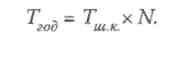
5.8 Уточнение потребности количества единиц оборудования
Для расчета количества оборудования необходим фонд времени работы оборудования.
Фонд времени работы оборудования может быть номинальный и действительный.
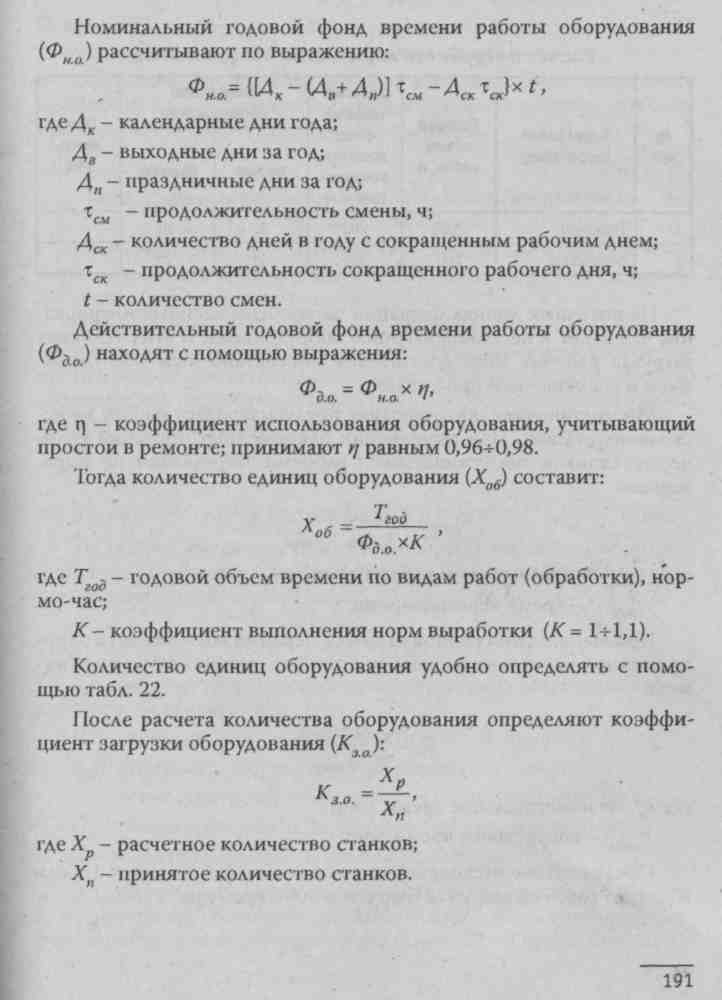
Таблица 22 Расчет потребного количества оборудования
| №
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |