Разработка электромеханического привода подачи станка модели 6С12Ц
МИНИСТЕРСТВО ОБРАЗОВАНИЯ И НАУКИ УКРАИНЫ
ДОНЕЦКИЙ НАЦИОНАЛЬНЫЙ ТЕХНИЧЕСКИЙ УНИВЕРСИТЕТ
Механический факультет
Кафедра Металлорежущие станки и инструменты
КУРСОВОЙ ПРОЕКТ
по дисциплине: «Металлообрабатывающее оборудование»
на тему: «Разработка электромеханического привода подачи станка модели 6С12Ц»
Выполнил
студент гр. МС 05-н Плетенец А.В
Консультант Молчанов А.Д.
Нормоконтролер Мирошниченко А.В
Донецк 2008г.
реферат
Курсовой проект: 42 страницы, 14 рисунков, 8 таблиц, 6 источников, 3 приложения.
В курсовом проекте необходимо спроектировать коробку подач вертикально-фрезерного станка модели 6С12Ц определить область применения данного типа станков, задаться режимами резания, провести кинематический расчет привода, провести силовой расчет привода.
В графической части привести общий вид станка, кинематическую схему развертку коробки подач.
СОДЕРЖАНИЕ
Введение
1. Характеристика и назначение вертикально-фрезерных станков
2 Выбор предельных режимов резания и электродвигателя
2.1 Размеры заготовок и инструментов
2.2 Выбор предельных режимов резания
2.3 Предварительное определение мощности электродвигателя движения подачи
3. Определение диапазона скорости вращения двигателя подач
4. Расчет и разработка кинематической схемы привода станка
5. Передача винт-гайка качения
5.1 Выбор винта
5.2 Выбор гайки
5.3 Способы смазывания шарико-винтового механизма и защиты от загрязнений
5.4 Расчет передачи винт-гайка качения
6. Расчет передачи зубчатым ремнем
6.1 Расчет передачи
6.2 Расчет вала
6.3 Выбор шпоночных соединений
6.4 Проверочный расчет подшипников вала
7. Расчет динамических характеристик привода подач
8. Система смазки
Заключение
Перечень ссылок
введение
Основной задачей инженера является проектирование оборудования, способного обеспечить максимальную производительность и экономичность. Чаще всего таких результатов можно добиться минимизировав участие человека в процессе производства, то есть автоматизируя оборудование.
Главной задачей данного курсового проекта является спроектировать коробку подач для фрезерного станка с бесступенчатым регулированием. Расчет включает в себя выбор передачи винт-гайка качения, выбор электродвигателя, соединительной муфты, опор, кинематический и динамический расчеты привода.
Желательным условием работы является получение коробки подач по качествам превосходящей коробку подач станка – прототипа (больший диапазон подач, меньшие габариты).
1. Характеристика и назначение вертикально фрезерных станков
Станки вериткально-фрезерной подгруппы предназначены для обработки плоскостей, пазов различного профиля, фасонных деталей, а с применением делительных головок – зубчатых колес методом единичного деления и винтовых канавок. Обработка деталей производится торцовыми, пальцевыми, концевыми фрезами. Согласно заданию в качестве базового станка принимаю станок модели 6С12Ц. Станок используется в условиях единичного и серийного производства. Достаточная мощность привода и диапазон скоростей скоростей и подач позволяет вести обработку как быстрорежущими фрезами, так и фрезами, оснащенными пластинками из твердого сплава.
Главное движение на фрезерных станках – вращение фрезы, движение подачи – перемещение стола с заготовкой. Фреза закрепляется в шпинделе при помощи оправки, имеющей конический хвостовик с конусностью 7:24 и шомпола. Заготовка закрепляется на столе при помощи различных приспособлений.
Основные характеристики вертикально-фрезерных консольных станков:
- размеры стола, задаваемого его номером;
- наибольшее перемещение стола в вертикальном, горизонтальном и поперечном направлениях;
- пределы изменения частоты вращения и подач.
2. ВЫБОР ПРЕДЕЛЬНЫХ РЕЖИМОВ РЕЗАНИЯ И ЭЛЕКТРОДВИГАТЕЛЯ
2.1 Размеры заготовок и инструментов
Размеры заготовок и инструментов, подлежащих обработке на универсальных станках, определяют из экономических соображений, связывая их с одной из размерных характеристик станка. В таблице 2.1 приведены ориентировочные значения предельных размеров заготовок и инструмента, которые принимаются при проектировании универсальных станков.
Таблица 2.1 Рекомендуемые значения предельных размеров
| №п/п | ТИП СТАНКА | Диаметр заготовки или инструмента, мм | |
|
|
|
||
| 1 | 2 | 3 | 4 |
| 2 |
Горизонтально-фрезерные
со столом шириной
|
(0,4-0,5) |
(0,1-0,2)
|
| 3 |
Вертикально-фрезерные
со столом
|
(0,6-0,8) |
(0,1-0,2)
|
Ширина
стола =320;
 =0,8*320=256мм
 =0,2*320=64мм
2.2 Выбор предельных режимов резания
Выбор предельных режимов резания, которые должны осуществляться на станке, рассчитывают при выполнении различных видов работ и на основе анализа полученных результатов.
Глубину резания и подачи выбирают из нормативных документов [1] и в зависимости от работ, которые предполагается выполнять на станке. Как правило, расчет ведут по основной (ведущей) операции, для которой спроектирован станок. В нашем случае это фрезерование торцовой фрезой, при котором возникают наибольшие силы резания.
Выбор предельных скоростей резания для расчета характеристик универсальных станков производят при следующих условиях [3]:
Для
фрезерных
станков наибольшую
скорость резания
 определяют
при условии
обработки
стальной
заготовки с
 =500
МПа фрезой
наименьшего
диаметра;
материал режущей части пластинка из твердого сплава Т15К6.
подача на зуб фрезы, стойкость, глубина резания и ширина фрезерования берутся минимальными.
При
определении
минимальной
скорости резания
 :
глубину резания, подачу на зуб, ширину фрезерования, диаметр фрезы и стойкость принимают максимальными;
материал
фрезы - быстрорежущая
сталь; материал
заготовки -
легированная
сталь с
=
750 МПа.
В качестве расчетной принимают ширину фрезерования
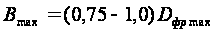 ,
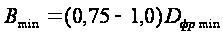 ,
где
 ,
 - наибольшая
и наименьшая
ширина фрезерования;
 ,
- наименьший
и наибольший
диаметр фрезы.
При фрезерной обработке, где материал режущей части фрезы твёрдый сплав, для наибольшей скорости резания Vmax имеем [1]:
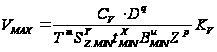
где
СV=332, m=0.2, y=0.4, x=0.1, р=0, u=0.2, q=0.2 – коэффициент и показатели степени.[1.стр.262]
tMIN=0,5 мм – минимальный припуск.
SZMIN=0.09 мм/зуб – минимальная подача на зуб.
Т=180 минут – стойкость инструмента.
Кv – произведение ряда коэффициентов.
Кv =Кmv КиvКпv
Кmv=Кг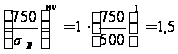 - коэффициент,
учитывающий
качество
обрабатываемого
материла.
Киv=1,0 – коэффициент, учитывающий качество материала инструмента
Кпv=1,0 – коэффициент, отражающий состояние поверхности заготовки.
Таким образом:
Кv =КmvКиvКпv=1,511,0=1,5
Z=6, DMIN=63мм – параметры режущего инструмента
ВMIN=0,75*60=45мм – ширина фрезерования
Рассчитываем скорость:
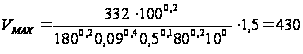 м/мин.
При фрезерной обработке, где материал режущей части фрезы быстрорежущая сталь, для наименьшей скорости резания Vmin имеем:
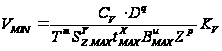
Где СV=41, m=0.2, y=0.4, x=0.1, р=0, u=0.15, q=0.25 – коэффициент и показатели степени.[1,стр.262]
tMAX=3 мм – максимальный припуск.
SZMАХ=0,3 мм/зуб – максимальная подача.
Т=240 минут – стойкость.
Кv =Кmv*Киv*Кпv=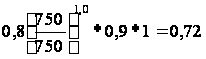 .
Z=26, DMАХ=250мм – параметры режущего инструмента
ВMАХ=1.0*250=250мм – ширина фрезерования
Рассчитываем скорость:
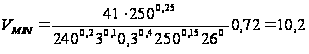 м/мин.
Проведём расчет составляющих сил резания по следующей формуле:
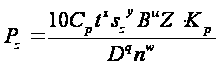
Для силы Рz , при материале режущей части резца – твердый сплав, имеем:
t=0.5 мм – припуск.
Sz=0.09 –подача, мм/зуб.
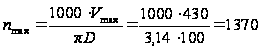 – частота
вращения шпинделя,
об/мин.
Ср=825, x=1.0, y=0.75, u=1.1, q=1.3, w=0.2 – коэффициент и показатели степени.
Кмр=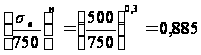 - поправочный
коэффициент,
учитывающий
влияние качества
обрабатываемого
материала на
силовые зависимости.
Z=10, DMIN=100мм – параметры режущего инструмента
ВMIN=0,8*100=80мм – ширина фрезерования
Рассчитываем составляющую Рz :
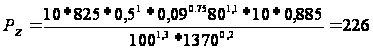 Н.
Для силы Рz , при материале режущей части резца – быстрорежущая сталь, имеем:
t=3 мм – припуск.
Sz=0,3 –подача, мм/зуб.
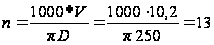 – частота
вращения шпинделя,
об/мин.
Ср=82,5, x=0,95, y=0.8, u=1.1, q=1.1, w=0
Кмр=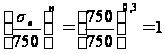
Z=26, D=250мм – параметры режущего инструмента
В=250мм – ширина фрезерования
Рассчитываем составляющую Рz :
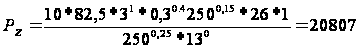 Н.
2.3 Предварительное определение мощности электродвигателя движения подачи
Мощность, потребляемую на подачу, определяют по формуле
 ,
где
 - КПД цепи подачи;
 эффективная
мощность подачи,
кВт
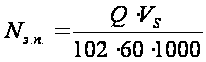
где
 тяговая сила
подачи, кгс;
Vs=Sz*z*13=0.3*26*13=94.6 скорость подачи, мм/мин.
Тяговую силу можно определить по следующим формулам.
Для столов фрезерных станков
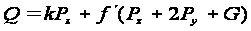
где
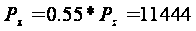 составляющая
силы резания
в направлении
подачи, кгс;
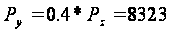 составляющая
сил резания,
прижимающая
каретку суппорта
или стола к
направляющим,
кгс;
 масса
перемещаемых
частей, кг;
 приведенный
коэффициент
трения на
направляющих;
 коэффициент,
учитывающий
влияние опрокидывающего
момента.
Для
столов фрезерных
станков
=1,4
и
=0,2;
Масса перемещаемых частей определяется приблизительно по формуле:
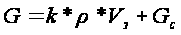 ,
где Gc=80 кг – приведенная масса стола станка;
к=0,2-0,5 – коэффициент, учитывающий обьем пустот в обрабатываемой заготовке;
Vз=a*b*c=1,25*0,32*0,4=0,16 м3 – объем обрабатываемой заготовки;
 =7800
кг/м3 – плотность
обрабатываемого
материала.
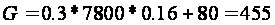 кг
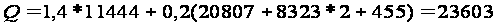 кгс
Определим эффективную мощность подачи:
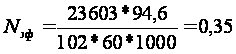 кВт
КПД цепи подачи приближенно определим по формуле:
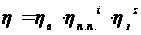 ,
где
 КПД
передачи винт-гайка
качения;
 КПД
подшипниковой
пары;
 КПД
пары зубчатых
колес;
i=8 – количество подшипниковых пар
z=8 - количество пар зубчатых колес
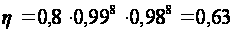
Мощность, потребляемая на подачу:
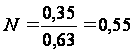 ,
кВт.
3. Определение диапазона скорости вращения двигателя подач
Частота двигателя рассчитывается по формуле:
 ,
где
 скорость
подачи, согласно
паспорту станка
(табл. 3.1), мм/мин,
р=6мм – шаг винта передачи винт-гайка качения,
i – передаточное число механизма подачи.
Табл.3.1. Механика привода подач станка 6С12Ц
| Характер подачи | Подачи стола, мм/мин | ||
| Продольная | Поперечная | Вертикальная | |
| Минимальная | 20 | 20 | 8 |
| Максимальная | 1000 | 1000 | 400 |
| Ускоренная | 2500 | 2500 | 1000 |
Рассчитаем передаточные числа согласно кинематической схеме механизма подач:
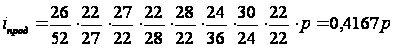
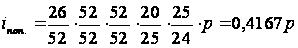
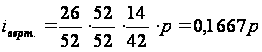
Определим максимальную частоту вращения двигателя, которая необходима для быстрого перемещения органов станка:
- для продольной и поперечной подач
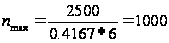 ,
об/мин
- для вертикальной подачи
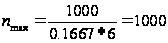 ,
об/мин
Рассчитаем необходимый момент на валу двигателя по формуле [3]:
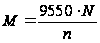 ,
где N – мощность двигателя, кВт
n – частота вращения двигателя, об/мин
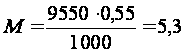 Н*м
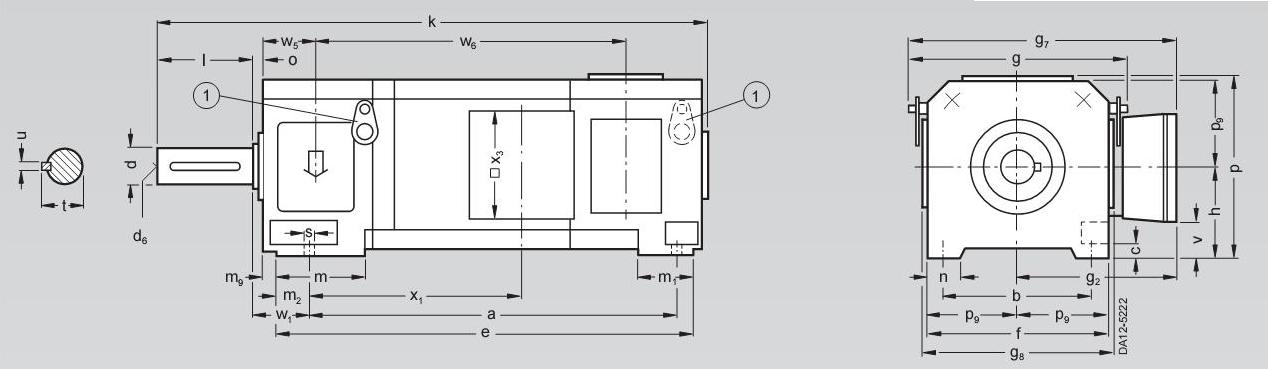
Принимаю двигатель 1G . 5 100–0EC 4 . –6VV1 с параметрами [2] (табл. 3.2)
nN PN M N IN nmec h J
мин –1 кВт Н*м % A мин –1 кг/м 2 кг
1410 1.24 7.5 61 4.3 5 7000 0.011 33


4. Расчет и разработка кинематической схемы привода станка
Расчет диапазонов регулирования привода
Определяем диапазон регулирования привода:
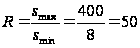 .
Определяем диапазон регулирования двигателя:
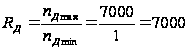
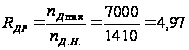 .
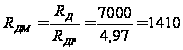 .
Определяем диапазон регулирования выходного звена при постоянной мощности:
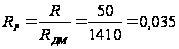 .
Для обеспечения бесступенчатого регулирования частоты вращения шпинделя при постоянной мощности знаменатель ряда передаточных отношений передач коробки скоростей φ1 принимаю равным RдР. Требуемое число ступеней коробки скоростей:
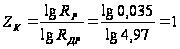 .
СИЛОВОЙ РАСЧЕТ ПРИВОДА СТАНКА
Расчетный крутящий момент на любом валу привода подач станка равен:
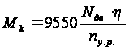 Н·м,
где Nдв – номинальная мощность главного электродвигателя, кВт;
η – КПД механизма от вала электродвигателя до рассматриваемого вала;
n – частота вращения вала на предельных режимах резания, мин-1.
На первом валу:
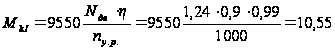 Н·м,
5. ПЕРЕДАЧА ВИНТ-ГАЙКА КАЧЕНИЯ
Свойства передачи. Передача винт — гайка качения обладает свойствами, позволяющими применять ее как в приводах подач без отсчета перемещений (универсальных станков, силовых столов агрегатных станков), так и в приводах подач и позиционирования станков с ЧПУ. Для передачи характерны высокий коэффициент полезного действия (0,8—0,9), небольшое различие между силами трения движения и покоя, незначительное влияние частоты вращения винта на силу трения в механизме, полное отсутствие осевого зазора. Недостатками являются высокая стоимость, пониженное демпфирование, отсутствие самоторможения.
5.1 Выбор винта
Устройство и размеры передачи. Передача состоит из винта 1 (рис. 4.1), гайки 2, шариков 3 и устройств для возврата шариков (на рисунке не показаны). Обычно применяют передачи с наиболее технологичным полукруглым профилем резьбы. Для снижения контактных напряжений предусматривают rв=rг=(1,03...1,05)r1. Предварительный натяг, повышающий точность и жесткость передачи, создают осевыми проставками между гайками, винтами, сдвоенной дифференциальной гайкой.
За номинальный размер передачи принимают диаметр d0 условного цилиндра, на котором расположены центры шариков. Размеры передачи по ГОСТ 25329 — 82 приведены в табл. 4.1.
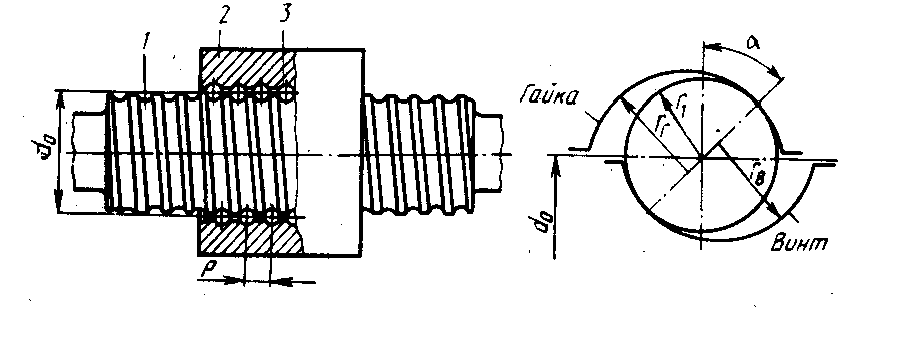
Рис. 5.1. Схема передачи винт-гайка качения.
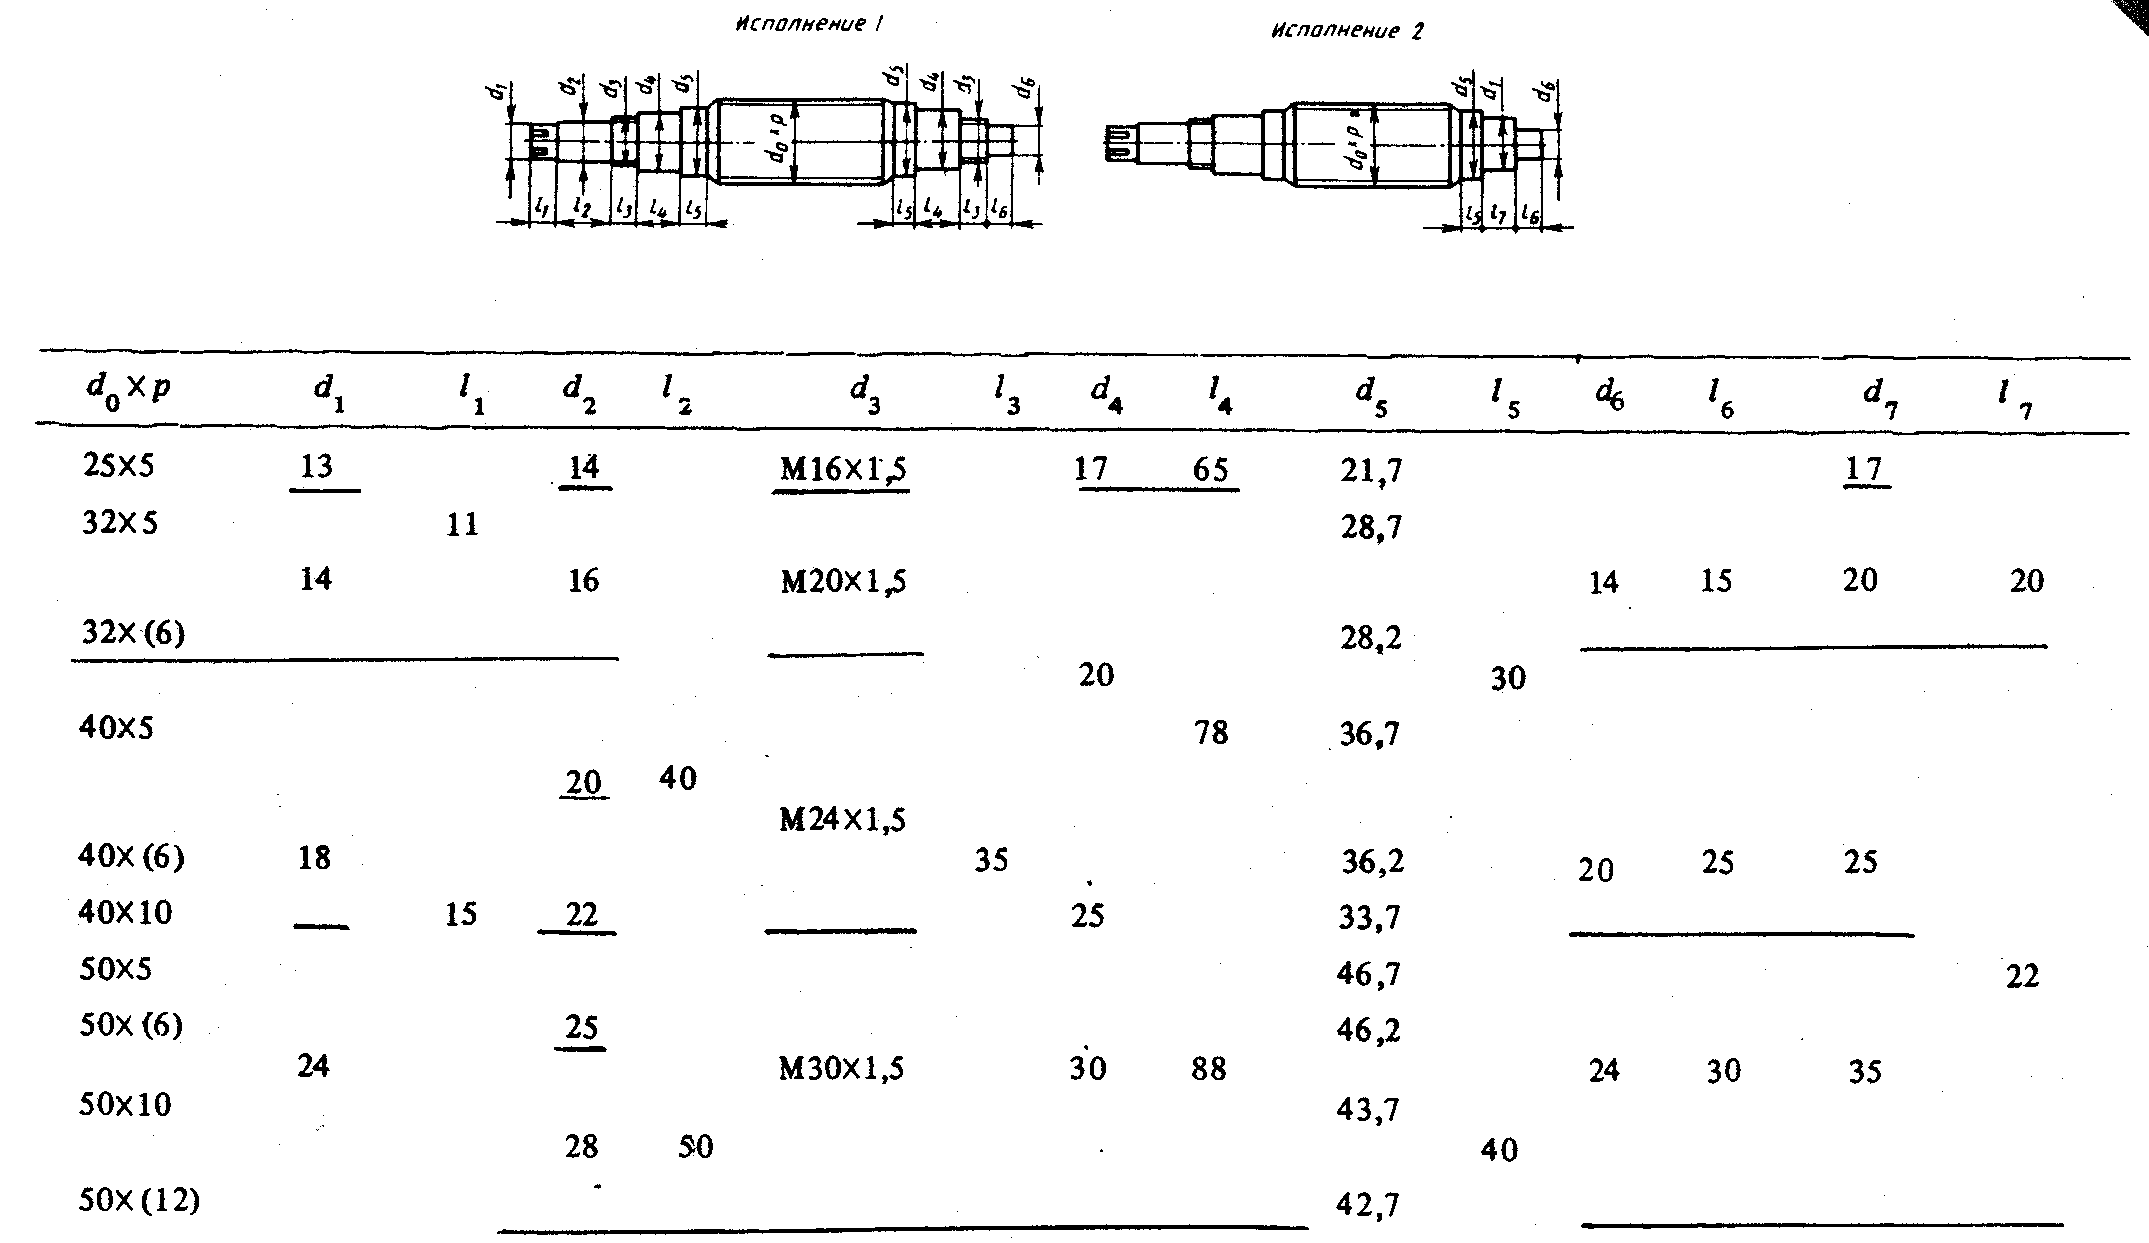
Для заданного шага р=6мм выбираю винт с d0=40 мм.
Табл. 5.1. Основные и присоединительные размеры винтов.
5.2 Выбор гайки
Принимаю передачу с двумя гайками, снабженными зубчатыми венцами. В шарико-винтовой механизм входят винт 2 (рис. 4.2), две гайки 4 и 6, комплект шариков 5, корпус 1.
Устройства для возврата шариков 3 выполнены в виде вкладышей, вставленных в три окна каждой гайки. Вкладыши соединяют два соседних витка винтовой канавки, сдвинуты друг относительно друга в осевом направлении на один ее шаг и разделяют шарики в каждой гайке на три циркулирующие группы. Для тонкого регулирования натяга гайки снабжены зубчатыми венцами на фланцах, которые входят во внутренние зубчатые венцы корпуса. На одном фланце число зубьев на единицу больше, чем на другом. Если венцы обоих фланцев вывести из корпуса, повернуть гайки в одну сторону на одинаковое число зубьев (на неравные углы) и снова соединить зубчатые венцы, можно благодаря небольшому осевому сближению профилей резьбы гаек создать заданный натяг.
В этом механизме, как и в других с возвратом шариков через вкладыши, рабочее число шариков в одном витке
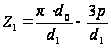
расчетное число шариков в одном витке

где
