Организация изготовления деталей корпуса судна в условиях корпусообрабатывающего цеха
КУРСОВАЯ РАБОТА
тема: «Организация изготовления деталей корпуса судна в условиях корпусообрабатывающего цеха»
Содержание
Введение
I. Проектирование производственного участка при изготовлении тонколистовых деталей
1.1 Методологические основы создания производственного участка
1.2Разработка укрупненного технологического процесса выполнения
работ на проектируемом производственном участке
1.3 Определение трудоемкости выполнения работ по изготовлению
тонколистовых деталей
1.4 Расчет численности персонала, обеспечивающего изготовление
тонколистовых деталей
1.4.1 Расчет численности производственных рабочих по профессиям,
занятым на проектируемом производственном участке
1.4.2 Расчет численности вспомогательных рабочих занятых на
проектируемом производственном участке
1.4.3 Расчет численности руководящих работников и специалистов,
обеспечивающих функционирование производственного участка
1.4.4 Расчет численности служащих, обслуживающих
производственный участок
1.5 Расчет количества необходимого технологического оборудования
проектируемого производственного участка и анализ его загрузки
1.6 Планировка проектируемого производственного участка
1.7 Обоснование производственной структуры проектируемого
производственного участка
1.8 Обоснование организационной структуры проектируемого производственного участка
1.9 Обоснование формы организации труда на проектируемом
производственном участке
1.10 Обоснование формы, системы оплаты труда рабочих, проектируемого участка
1.11Разработка мероприятий по обеспечению качества изготовляемых деталей
II. Разработка графика технологической подготовки производства в условиях корпусообрабатывающего цеха
III. Расчет технико-экономических показателей функционирования производственного участка
Заключение
Литература
ВВЕДЕНИЕ
Целью курсовой работы является углубление и закрепление теоретических знаний, и усвоение приемов технико-экономических расчетов при решении вопросов организации, планирования и управления в условиях судостроительного предприятия.
Курсовая работа в области организации, планирования и управления производством направлена на реальное проектирование процессов хозяйственной деятельности. С учетом этого, курсовая работа сводится, с одной стороны, к точному описанию и точным расчетам процессов и показателей деятельности предприятия в их взаимосвязи с другими направлениями функционирования предприятия, а с другой, к прогнозным (оценочным) расчетам, носящим вероятный характер - в условиях вновь создаваемого участка.
Процессы организации, планирования и управления различных направлений деятельности и создания соответствующего производства отражаются в принципах, методах, описаниях последовательности действий, результатах хозяйствования. Последние, при этом, строятся в форме расчетов, графиков, показателей и т.д.
Количественная и качественная оценки явлений и прогнозов, рассматриваемых в курсовой работе и характерных для реального судостроительного предприятия (цеха), основываются на используемых в его условиях нормативно-методических документах, нормативах, подкрепленных соответствующими производственными ресурсами и производственными мощностями. При выполнении курсовой работы, с одной стороны, всесторонне рассматривалось одно из направлений деятельности по обеспечению функционирования судостроительного производства, а с другой - проводились технико-экономические расчеты по определению организационных характеристик производства, выбору организационных форм и организационной структуры участка, по определению экономических показателей производимой продукции и участка в целом.
I. Проектирование производственного участка при изготовлении тонколистовых деталей
1.1 Методологические основы создания производственного участка
Производственный участок по изготовлению тонколистовых деталей входит в состав корпусообрабатывающего цеха, являясь специализированным производством. Участок является предметно-замкнутым, что означает, что все работы по изготовлению данных деталей выполняются в пределах данного проектируемого участка. В основе производственного процесса изготовления данных деталей лежит сочетание во времени и пространстве основных, вспомогательных и обслуживающих процессов с целью наиболее корректного использования всех видов ресурсов производственного цеха и участка, основных производственных фондов и оборотных средств, персонала и т.д. Производственный процесс изготовления тонколистовых деталей включает в себя множество технологических операций с применением современных средств технического оснащения, инструмента, приспособлений и т.д. Также следует отметить, что при осуществлении производственного процесса широко используются наработанные принципы организации производства. Прежде всего такие принципы как точность, ритмичность, кроме того на производственном участке используются принципы разделения труда, корректирования труда и т.д. Особое внимание обращается на соблюдение принципов экологичности производства, культуры производства и т.д. При проектировании производственного участка особое внимание обращается на его обслуживание, ремонтное, энергетическое, инструментальное, транспортное и т.д. При этом должно широко применяться планово-предупредительное обслуживание рабочих мест, не исключая этих работ в ночное время или в период междусменных перерывов. Что касается характеристики типа производства проектируемого участка, то его следует отнести к единичному и мелкосерийному производству. Квалификация персонала на участке средняя и высокая, что позволяет использовать наиболее прогрессивные производственные приемы и методы выполнения работ. Весь персонал производственного участка перед началом выполнения работ проходит квалификационный технологический инструктаж, где особое внимание обращается на строгое соблюдение технологической дисциплины и на высокое качество выполнения работ. Условия труда на рабочих местах должны быть максимально комфортными, а вид и напряженность труда обеспечивать хранение работоспособности на протяжении всей рабочей смены. При изготовлении данных деталей используется последовательный метод – сначала лист железа проходит правку, очистку и грунтовку, потом разметка и маркировка, затем резка на гильотине, далее зачистка, правка и проверка.
1.2 Разработка укрупненного технологического процесса выполнения работ на проектируемом производственном участке
Технологический процесс – это часть производственного процесса, непосредственно связанная с изменением размера, формы или свойств материала, обрабатываемой заготовки, выполняемая в определенной последовательности. Техпроцесс изготовления тонколистовых деталей включает в себя: правка, очистка листа, грунтовка, разметка и маркировка, резка на гильотине, зачистка, правка, проверка.
Таблица 1.2.1.Перечень технологических операций при изготовлении тонколистовых деталей
| Код (шифр) операций | Краткое содержание технологической операции |
| 01 | Правка листа |
| 02 | Очистка листа |
| 03 | Грунтовка листа |
| 04 | Разметка и маркировка |
| 05 | Резка на гильотине |
| 06 | Зачистка |
| 07 | Правка |
| 08 | Проверка |
Поступающий листовой металл необходимо подвергнуть первичной обработке прежде чем приступить к изготовлению деталей. Существует поточная линия первичной обработки проката, где сначала осуществляется правка металла в листоправильных машинах, потом очистка и грунтовка. Применение поточной линии позволяет уменьшить время на первичную обработку проката, т.к. лист движется по линии и по порядку проходит каждую операцию. Правка осуществляется на листоправильных машинах. На растяжных машинах портятся кромки листов от зажимных устройств, на прессах – не удобно, а листогибочные машины главным образом предназначены для гибки, поэтому правка в листоправильных машинах является наименее трудоемкой. Химический способ очистки проката является наиболее подходящим, т.к. дробемет используется для толстолистового проката (портит тонколистовой металл). Нанесение грунта защищает металл на срок до 9 месяцев. Дальше металл размечается и маркируется пневмокерном, которое способствует более быстрому и менее трудоемкому выполнению данной операции. Детали вырезаются на гильотине. Это позволяет сократить время резки и энергозатраты. После резки металл зачищается от заусенцев и др. При резке детали получают деформации, следовательно, требуется повторная правка. Крупные детали правят в листоправильных машинах, а мелкие – на прессах. Затем детали проверяются. Проверяются форма и размеры детали. При выполнении технологических операций используется самые прогрессивное и новое оборудование, современные материалы и современные средства и методы контроля.
1.3 Определение трудоемкости выполнения работ по изготовлению тонколистовых деталей
Трудоемкость – это затраты рабочего времени на производство единицы продукции. Трудоемкость выполнения работ по изготовлению тонколистовых деталей характеризуется нормой затрат труда. Нормы труда в судостроении являются нормами времени. Кроме норм труда в судостроении есть нормы численности, обслуживания и т.д. Как на судостроительных, так и на судоремонтных заводах есть 2 вида норм:
а) расчетные (технически обоснованные);
б) опытно-статистические
- определяются по формулам, исходя из работы технологического оборудования, определены на основании хронометражных наблюдений за затратами труда на выполнение технологических операций;
- определяются на основании опыта работы специалистов по нормированию (производственного мастера, технолога). Расчетная норма времени должна учитывать трудоемкость технологического процесса выполнения работ техники, технологии и организации.
- Выполнение работ квалифицированными рабочими, имеющих опыт выполнения анологично нормируемых заданий.
Эти нормы времени рассчитываются исходя из нормативов времени.
Опытно-статистические нормы рассчитываются на основе действующей технологии применяемого технологического оборудования и инструмента. В рамках выполняемой курсовой работы применяются расчетные технически обоснованные нормы времени. По принятой в судостроении терминологии индексации элементов затрат труда расчетная (технически обоснованная) норма времени на каждую технологическую операцию содержит в себе следующие элементы затрат труда – время подготовительно-заключительной работы (мин.) – в целом на изделие или партии изделий; штучное время (мин.) – на все изделие. Штучное время в свою очередь состоит из времени основной и оперативной работы, включающее технологическое и вспомогательное время. При этом вспомогательное время принимается равным 15% от основного технологического времени. Штучная норма времени включает в себя:
- время обслуживания рабочего места (к оперативному времени 10%);
- время на отдых и личные надобности (к оперативному времени 10%).
Таким образом штучная норма времени может быть определена по формуле:
ТШТ = ТО + ТВ + ТОБС. + ТОТЛ.
ТШТ = ТОП ( i + α/100 – β/100), где
α, β – затраты времени на обслуживание рабочего места и личные надобности в процентах.
Иногда: ТШТ = ТОП * к, где
к – коэффициент, учитывающий затраты труда на обслуживание рабочего места и личные надобности.
к = 1,15 – 1,20.
После теоретического обобщения расчета трудоемкости производим расчет норм времени на каждую операцию, результаты оформляем таблицей 2.3.2.
На проектируемом производственном участке изготовляются следующие тонколистовые детали:
1) полоса (0,2*2,5 м; Р = (0,2+2,5)*2 = 5,4 м);
2) кница равнобокая (0,5*0,5 м; P = 500*2+30*2+665 = 1,725 м);
3) кница неравнобокая (0,5*0,8 м; P = 30*2+500+800+902 = 2,262 м).
Таблица 1.3.1 Длительность технологических операций по изготовлению тонколистовых деталей
| Номер технологической операции | Наименование технологической операции | Длительность технологической операции на 1 м длины детали, н-ч | |||
| Полоса | Кница равнобокая | Кница неравнобокая | |||
| 01 | Правка листа | 0,20 | 0,20 | 0,20 | |
| 02 | Очистка листа | 0,15 | 0,15 | 0,15 | |
| 03 | Грунтовка листа | 0,15 | 0,15 | 0,15 | |
| 04 | Разметка и маркировка | 0,19 | 0,22 | 0,22 | |
| 05 | Резка на гильотине | 0,21 | 0,34 | 0,34 | |
| 06 | Зачистка | 0,05 | 0,05 | 0,05 | |
| 07 | Правка | 0,02 | 0,02 | 0,02 | |
| 08 | Проверка | 0,03 | 0,05 | 0,05 | |
ТШК = Т*К
К = 1,2 – коэффициент, учитывающий время на отдых.
1) Полоса 1) Кница равнобокая 1) Кница неравнобокая
ТШК 01 = 0,20*1,2 = 0,24 н-ч.ТШК 01 = 0,20*1,2 = 0,24 н-ч.ТШК 01 = 0,20*1,2 = 0,24 н-ч.
ТШК 02 = 0,15*1,2 = 0,18 н-ч.ТШК 02 = 0,15*1,2 = 0,18 н-ч.ТШК 02 = 0,15*1,2 = 0,18 н-ч.
ТШК 03 = 0,15*1,2 = 0,18 н-ч.ТШК 03 = 0,15*1,2 = 0,18 н-ч.ТШК 03 = 0,15*1,2 = 0,18 н-ч.
ТШК 04 = 0,19*1,2 = 0,23 н-ч.ТШК 04 = 0,22*1,2 = 0,26 н-ч.ТШК 04 = 0,22*1,2 = 0,26 н-ч.
ТШК 05 = 0,21*1,2 = 0,25 н-ч.ТШК 05 = 0,34*1,2 = 0,41 н-ч.ТШК 05 = 0,34*1,2 = 0,41 н-ч.
ТШК 06 = 0,05*1,2 = 0,06 н-ч.ТШК 06 = 0,05*1,2 = 0,06 н-ч.ТШК 06 = 0,05*1,2 = 0,06 н-ч.
ТШК 07 = 0,02*1,2 = 0,02 н-ч.ТШК 07 = 0,02*1,2 = 0,02 н-ч.ТШК 07 = 0,02*1,2 = 0,02 н-ч.
ТШК 08 = 0,03*1,2 = 0,04 н-ч.ТШК 08 = 0,05*1,2 = 0,06 н-ч.ТШК 08 = 0,05*1,2 = 0,06 н-ч.
С учетом периметра деталей:
Т = ТШК *Р
Т01 = 0,24*5,4 = 1,30 н-ч. Т01 = 0,24*1,725 = 0,41 н-ч.Т01 = 0,24*2,262 = 0,54 н-ч.
Т02 = 0,18*5,4 = 0,97 н-ч. Т02 = 0,18*1,725 = 0,31 н-ч.Т02 = 0,18*2,262 = 0,41 н-ч.
Т03 = 0,18*5,4 = 0,97 н-ч. Т03 = 0,18*1,725 = 0,31 н-ч.Т03 = 0,18*2,262 = 0,41 н-ч.
Т04 = 0,23*5,4 = 1,24 н-ч. Т04 = 0,26*1,725 = 0,45 н-ч.Т04 = 0,26*2,262 = 0,59 н-ч.
Т05 = 0,25*5,4 = 1,35 н-ч. Т05 = 0,41*1,725 = 0,71 н-ч.Т05 = 0,41*2,262 = 0,93 н-ч.
Т06 = 0,06*5,4 = 0,32 н-ч. Т06 = 0,06*1,725 = 0,10 н-ч.Т06 = 0,06*2,262 = 0,14 н-ч.
Т07 = 0,02*5,4 = 0,11 н-ч. Т07 = 0,02*1,725 = 0,03 н-ч.Т07 = 0,02*2,262 = 0,05 н-ч.
Т08 = 0,04*5,4 = 0,22 н-ч. Т08 = 0,06*1,725 = 0,10 н-ч.Т08 = 0,06*2,262 = 0,14 н-ч.
NГОД = 1 000 шт.
Таблица 1.3.2 Затраты труда на выполнение работ по изготовлению тонколистовых деталей
| Номер технологической операции | Наименование технологической операции |
Норма времени, н-ч |
Трудоемкость на годовую программу, н-ч |
Разряд работы |
| 01 | Правка листа | 2,25 | 2 250 | 3 |
| 02 | Очистка листа | 1,69 | 1 690 | 3 |
| 03 | Грунтовка листа | 1,69 | 1 690 | 3 |
| 04 | Разметка и маркировка | 2,28 | 2 280 | 2 |
| 05 | Резка на гильотине | 2,99 | 2 990 | 4 |
| 06 | Зачистка | 0,56 | 560 | 4 |
| 07 | Правка | 0,19 | 190 | 3 |
| 08 | Проверка | 0,46 | 460 | 3 |
| Итого | - | 12,11 | 12 110 | - |
1.4 Расчет численности персонала, обеспечивающего изготовление тонколистовых деталей
Персонал – все работники, учитывающиеся в списочном составе, включенные и не включенные в среднюю численность. В нашем случае рассматриваем промышленный персонал. Промышленно – производственный персонал – лица занятые основной деятельностью предприятия (изготавливающие продукцию, занятые в промышленном управлении и т.д.). В состав промышленно – производственного персонала входят:
- рабочие;
- служащие;
- другие служащие.
Рабочие обеспечивают изготовление продукции и обслуживание производства (создание нормальных условий для его эффективного функционирования). Рабочие подразделяются:
- производственные;
- вспомогательные.
Служащие – это руководители, специалисты и др.
К другим служащим относятся – служащие обеспечивающие специалистов и руководителей, копировщики чертежей и т.д. Учитывая, что численность персонала в определенной степени зависит от режима работы предприятия, характера применяемых технологических производств, условий эксплуатации технологического оборудования считаем, что режим работы основной массы рабочих – односменный. Расчет численности персонала ведем по отдельным категориям.
1.4.1 Расчет численности производственных рабочих по профессиям, занятым на проектируемом производственном участке
Расчет численности производственных рабочих
Чpi = Тi год / Вi р год
Тi год – трудоемкость по i-ой операции на годовую программу (чел.-ч)
Вi р год – годовая выработка на одного рабочего (н-ч).
Вi р год = Фр вр год* Квых*αi
Фр вр год – годовой фонд рабочего времени (час)
Квых – коэффициент, учитывающий нахождение рабочего в очередном отпуске, потери на выполнение гособязанности (Квых = 0,83)
αi – средний планируемый коэффициент выработки (αi = 1,15-1,30).
Фр вр год = Фэф год* Тсм
Фэф год – эффективный фонд рабочего времени (дни)
Тсм – продолжительность рабочей смены (Тсм = 8 час).
Фэф год = Фгод – (Фв + Фп + Фо)
Фгод = 365 дней
Фв – количество выходных дней (104 дня)
Фп – количество праздничных дней (12 дней)
Фо – количество дней очередного отпуска (52 дня).
Фэф год = 365 – (104 + 12 + 52) = 197 дней.
Фр вр год = 197*8 =1576 час.
Вi р год = 1576*0,83*1,25 = 1635 н-ч.
Чpi 01 = 2250/1635 = 1,376 чел.
Кз р i - коэффициент загрузки рабочих i-ой операции, профессии
Кз р i = Чpi / Чпрi
Кз р i 01 = 1,376/2 =0,688.
Результаты расчетов численности производственных рабочих оформляем таблицей 1.4.1.1.
Таблица 1.4.1.1. Численность рабочих по профессиям
| N П/П | Наименование технологической операции | Трудоемкость на годовую программу, н-ч | Наименование профессии | Расчетная численность рабочих, Чpi |
Принятая численность рабочих, Чпрi |
Коэффициент загрузк рабочих Кз р i |
| 01 | Правка листа | 2 250 | Гибщик | 1,376 | 2 | 0,688 |
| 02 | Очистка листа | 1 690 | Маляр | 1,034 | 2 | 0,517 |
| 03 | Грунтовка листа | 1 690 | Маляр | 1,034 | 2 | 0,517 |
| 04 | Разметка и маркировка | 2 280 | Размет чик | 1,394 | 2 | 0,697 |
| 05 | Резка на гильотине | 2 990 | Резчик | 1,829 | 2 | 0,915 |
| 06 | Зачистка | 560 | Рубщик | 0,343 | 1 | 0,343 |
| 07 | Правка | 190 | Гибщик | 0,116 | 1 | 0,116 |
| 08 | Проверка | 460 | Провер щик | 0,281 | 1 | 0,281 |
| Итого | - | 12 110 | - | 7,407 | 13 | 0,570 |
Рассчитываем средний коэффициент загрузки рабочих
Кз р i = (Кз р i1 + Кз р i2 + Кз р i3) / n
n – число технологических операций
Кз р i = (0,688 + 0,517 + 0,517 + 0,697 + 0,915 + 0,343 + 0,116 + 0,281) / 8 = 0,509.
Коэффициент Кз р i = 0,509 мал, но без рабочих этих профессий участок функционировать не может. Что касается полной загрузки рабочих, то в этом случае осуществляется маневр рабочих по отдельным профессиям с учетом их загрузки другими работами. Например гибщик осуществляющий правку выполняет и гибку, т.к. он не загружен работой по правке.
1.4.2 Расчет численности вспомогательных рабочих занятых на проектируемом производственном участке
Вспомогательные рабочие – это рабочие, обеспечивающие нормальное протекание производственного процесса, его средствами труда, видами энергии, средствами технического оснащения. Основная роль вспомогательных рабочих это обеспечение готовности средств производства и исполнения производственных заданий, при этом не исключая осуществление работ с обеспечением протекания производственного процесса в рамках системы планового обслуживания рабочих мест. Следует отметить, что на вспомогательных рабочих возложены функции дежурного по обслуживанию коммуникаций, систем кондиционирования, обеспечивающих нормальное протекание логического процесса изготовления тонколистовых деталей. Для этого устанавливается численность вспомогательных рабочих, обслуживающих участки. В современных условиях с учетом изношенности основных производственных фондов при расчете основных производственных рабочих принимаем соотношение числа вспомогательных и производственных рабочих в пределах 0,35-0,45:1. Конкретная численность вспомогательных рабочих устанавливается штатным расписанием вспомогательных рабочих с учетом норм обслуживания, специфики производства, организационно-технических условий производства.
NВСПОМ. РАБ. = 0,4* NОСН. РАБ
NВСПОМ. РАБ. = 0,4*13 = 5,2 чел. Принимаем: NВСПОМ. РАБ. = 6 чел.
1.4.3 Расчет численности руководящих работников и специалистов, обеспечивающих функционирование производственного участка
К руководящим работникам и специалистам относятся:
- руководители цеха, которые непосредственно обеспечивают руководство участков;
- начальники участка;
- старшие мастера;
- производственные мастера.
К специалистам относятся: конструктора, технологи, экономисты, нормировщики, которые непосредственно закреплены за участком с точки зрения технологии норм труда, осуществляемых на основе экономических расчетов. При расчете численности руководящих работников и специалистов в целом по предприятию численность рассчитывается на основании укрупненных графиков по соответствующим функциям управления. В рамках курсовой работы численность руководящих работников и специалистов принимаем 0,08-0,25 от численности производственных и вспомогательных рабочих. Но практика показывает, что на предприятиях Северодвинска численность руководящих работников и специалистов должна быть не менее 18% от вспомогательных и производственных рабочих.
NРУКОВОД. РАБ. И СПЕЦ. = 0,2* (NПР. РАБ + NВСПОМ. РАБ) = 0,2*(13 + 6) = 3,8 чел. Принимаем: NРУКОВОД. РАБ. И СПЕЦ. = 4 чел.
1.4.4 Расчет численности служащих, обслуживающих производственный участок
К этой категории относятся работники, обеспечивающие офисные работы, учетные, множительные и другие (кладовщики, секретари, чертежники).
К младшему обслуживающему персоналу относятся работники, обслуживающие бытовые помещения (гардеробщики). Численность младшего обслуживающего персонала устанавливаем 2 % от численности основных и вспомогательных рабочих.
Численность служащих устанавливаем 2 % от численности руководящих работников и специалистов.
NМОП = 0,02*(NПР. РАБ + NВСПОМ. РАБ) = 0,02*(13 + 6) = 0,58 чел.
Принимаем: NМОП = 1 чел.
NСЛУЖ. = 0,02*NРУКОВОД. РАБ. И СПЕЦ. = 0,02*4 = 0,08 чел.
Принимаем: NСЛУЖ. = 1 чел.
Результаты расчета численности персонала, обеспечивающих выполнение работ по изготовлению тонколистовых деталей оформляются в таблице 1.4.4.1.
Таблица 1.4.4.1. Численность персонала, обеспечивающего выполнение работ по изготовлению тонколистовых деталей.
| Категория персонала | Принятая численность | Удельное значение в общей численности, % |
| Производственные рабочие | 13 | 52 |
| Вспомогательные рабочие | 6 | 24 |
| Руководящие работники и специалисты | 4 | 16 |
| Служащие | 1 | 4 |
| Младший обслуживающий персонал | 1 | 4 |
| Всего | 25 | 100 |
1.5 Расчет количества необходимого технологического оборудования проектируемого производственного участка и анализ его загрузки
При расчете числа необходимого технологического оборудования принимаем во внимание то, что и при расчете численности персонала, учтем трудоемкость работ по изготовлению деталей исходя из годовой программы, календарный фонд времени, фонд времени работы оборудования.
Календарный фонд времени ТК = 365 дней. Номинальный фонд времени (ТН) равен числу рабочих дней (часов работы) оборудования в зависимости от установленного режима его работы без учета простоев.
ТН = ТК – (ТВЫХ + ТПРАЗД.) = 365 – (104 + 12) = 249 дней (по 8 часов - при односменной работе).
Фонд времени работы оборудования ТР = ТН – (ТРЕМ + ТОБСЛУЖ ), где
ТРЕМ – время простоя оборудования в технологическом ремонте, определяется по планам предупредительного ремонта.
ТОБСЛУЖ – время оперативного текущего обслуживания.
Принимаем: ТРЕМ + ТОБСЛУЖ = 30 дней.
ТР = 249 – 30 = 219 дней.
Далее рассчитываем число единиц основного оборудования по каждому виду оборудования отдельно, используя для этого формулу:
АРАСЧ i = Тi ГОД / (FЭФ* ri * КСМ)
Тi ГОД – трудоемкость работ, выполненных за 1 смену на проектируемом производственном участке на годовую программу, н-ч;
FЭФ – эффективный годовой фонд времени в одну смену, ч;
ri – численность рабочих, закрепленных за i-ым видом оборудования;
КСМ = 1 – коэффициент сменности оборудования.
FЭФ = ТН*(1- КП)
КП =0,15 – коэффициент, учитывающий перерывы на технологические остановки и ремонт.
Результаты расчета оформляем таблицей 2.5.1.
FЭФ = 249*(1-0,15) = 211,65 ч.
АРАСЧ 01 = 2250 / (211,65*2*1) = 5,315
АРАСЧ 02 = 1690 / (211,65*2*1) = 3,992
АРАСЧ 03 = 1690 / (211,65*2*1) = 3,992
АРАСЧ 04 = 2280 / (211,65*2*1) = 5,386
АРАСЧ 05 = 2990 / (211,65*2*1) = 7,063
АРАСЧ 06 = 560 / (211,65*1*1) = 2,646
АРАСЧ 07 = 190 / (211,65*1*1) = 0,898
Таблица 1.5.1. Количество необходимого оборудования и коэффициент его загрузки
| Код операции | Вид оборудования | Расчетное число единиц основного оборудования | Принятое число единиц основного оборудования | Коэффи циент загрузки оборудо вания |
| 01 | Листоправильные вальцы | 5,315 | 6 | 0,886 |
| 02 | Камера химической очистки | 3,992 | 4 | 0,998 |
| 03 | Камера грунтовки | 3,992 | 4 | 0,998 |
| 04 | Пневмокерно | 5,386 | 6 | 0,898 |
| 05 | Гильотина | 7,063 | 8 | 0,883 |
| 06 | Машинка зачистная | 2,646 | 3 | 0,882 |
| 07 | Листоправильные вальцы | 0,898 | 1 | 0,898 |
| Итого | - | 29,292 | 32 | 0,915 |
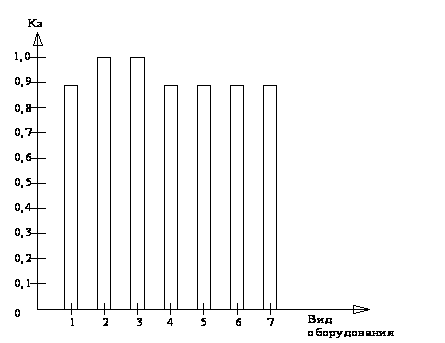
Рис. 1.5.1. Диаграмма оборудования.
Таблица количества необходимого оборудования и диаграмма оборудования показывают, что все оборудование имеет коэффициент загрузки больше, чем 0,6 что свидетельствует о хорошем распределении работ по данным направлениям.
1.6 Планировка проектируемого производственного участка
Производственный участок – это структурная производственная единица судостроительного предприятия при бесцеховой структуре. Основу производственного участка составляет группа обособленных рабочих мест. Обособление происходит по организационно-производственным и административно-кадровым признакам. Организационно-производственные признаки характеризуют специализированность производственного участка: предметную, технологическую или предметно-технологическую. Административно-кадровые признаки характеризуют подчиненность персонала участка, его численность, структуру. Практика показывает, что наиболее эффективной является предметная или предметно-технологическая, для которой характерно изготовление однотипных деталей, со схожими технологическими маршрутами. В этом случае исходя из предметной специализации формируется предметно-замкнутый участок. Преимущество такого типа заключается в том, что детали движутся по рабочим местам, до завершения всех работ и все технологические операции выполняются на конкретном рабочем месте. Это позволяет наиболее рационально проложить на участке коммуникации, разместить необходимое вспомогательное оборудование, создав таким образом наилучшие условия труда. Исходя из этих предпосылок выбираем предметно-технологическую форму специализации участка и осуществляем его планировку. Планировка производственного участка – это план размещения на рассчитанной производственной площади технологического, подъемно-транспортного и другого оборудования, а также инженерных сетей, коммуникаций, проездов, мест хранения проката, основных изделий и т.д. При планировке производственного участка учитываем как технологическую, так и пространственную планировку. Технологическая планировка – это планировка, связанная с эффективным протеканием технологического процесса на закрепленной производственной площади. Однако она может предусматривать перестройку, адаптацию технологического процесса к уже действующей площади в условиях функционирования цеха. Пространственная планировка предусматривает использование сего пространства, отведенного в цехе данному производственному участку. Здесь используются не только площади и объемы, где расположены основные рабочие места, но и площади, объемы прилегающие к рабочим местам, не исключающие использования так называемых мертвых зон. Несмотря на кажущуюся простоту разработка планировки весьма сложный и ответственный этап организации участка, т.к. в ее рамках должны быть решены вопросы эффективного выполнения технологического процесса и рациональной организации производства, не исключая даже решений эстетики. При разработке планировки проектируемого участка следует учитывать следующие требования:
- оборудование на участке необходимо располагать в соответствии с принятой организации процессов, используемых на участке;
- расположение основного и вспомогательного оборудования и проездов должно гарантировать удобство и безопасность работы, размещение технологического оборудования на рабочих местах необходимо увязывать с возможностями подъемно-транспортного оборудования.
Планировкой должно быть предусмотрены рабочие места для размещения ИТР, при этом следует предусматривать возможность оснащения рабочих мест средствами автоматизированного учета результатов производственной деятельности участка, а также компьютерной техники и других технических средств, используемых в процессе управления участком. При планировке следует рационально использовать производственную площадь и объем. Высоту здания использовать для размещения коммуникаций, транспортных устройств, бытовых помещений и т.д. Следует использовать подходы, изложенные в санитарных нормах, правилах, а также нормах технологического проектирования. Ширина пролета, где размещается кран, должна быть кратна 6 м. На отведенной площади условным контуром в масштабе размещают технологическое оборудование, учитывая при этом крайнее положение оборудование и изготавливаемых деталей. Для оборудования необходимо предусматривать площадку для обслуживания шириной не менее 1 м, ширина проезда для транспорта не меньше 2 м. Все оборудование размещаемое на производственном участке нумеруется и заносится в соответствующую спецификацию. Если невозможно обозначить номер оборудования непосредственно на плоскости, то его номер указывается на выносной линии, при этом оборудование нумеруется сквозной нумерацией последовательно слева-направо и сверху-вниз. Каждая единица оборудования должна иметь свой отдельный номер даже если они повторяются. Допускается возле габаритов и рабочих мест на схеме планировки обозначать рабочие и вспомогательные зоны рабочих мест.
1.7 Обоснование производственной структуры проектируемого производственного участка
Под производственной структурой производственного участка понимают состав производственных единиц участка, рабочих мест, их соотношение и взаимосвязь. Рабочее место является первичным звеном пространственной организации производства на участке его производственной структуры. Рабочее место – это неделимое в организационном отношении в рассматриваемых конкретных организационно-технических условиях звено производственного процесса, обслуживаемого одним или несколькими рабочими, предназначенном для выполнения отдельной технологической операции, оснащенное соответствующим технологическим оборудованием. Формально производственная структура участка – самостоятельная структура, входящая в состав того или иного цеха верфи. Проектируется по предметному или предметно-технологическому признаку, что позволяет наиболее эффективно использовать производственные ресурсы.
Что касается цеха, в состав которого входит производственный участок, то это организационно-обособленная производственная часть судостроительного предприятия, состоящая из ряда участков, выполняемых определенные производственные и вспомогательные функции, обусловленные характером разделения и кооперации труда судостроительного предприятия. При построении производственной структуры учитываем номенклатуру и сложность выпускаемой продукции, характер производственного и технологического процессов постройки судна, тип производства, состав оборудования и средств технологического оснащения систем и др. В данном случае производство тонколистовых деталей среднесерийное, а структура линейная.
1.8 Обоснование организационной структуры проектируемого производственного участка
В иерархической структуре производства различают 2 взаимодополняющие друг друга подструктуры:
- организационную;
- производственную,
характеризующие c разных сторон строение объекта управления управляемой системы по отношению к выше стоящему органу управления для участка – цеха, для цеха – предприятия, для предприятия – объединения. Однако следует подчеркнуть, что в рамках соответствующей структуры каждая подструктура выражается как самостоятельная структура по отношению к другим, следовательно каждая из них разрабатывается отдельно, хотя как целостная система они представляют единое целое. Выбирая ту или иную организационную структуру отметим, что она определяет подразделения проектируемого производственного участка, его функционирование на всех уровнях организации производства в цехе. В целом же организационная структура влияет на выполнение следующих задач:
- создание условий для нормального протекания производственного процесса;
- обеспечение производственного процесса в рамках совершения технологии и организации.
Организационные структуры и предприятия, и цеха, и участка могут быть разными и по составу элементов, и по уровням. Что касается судостроительного предприятия, то количество элементов обуславливается сложностью продукции, количеством проектов строящихся судов, новизной строящихся судов, технологией строительства, уровнем специализации и кооперирования производства и т.д. Элементы, составляющие организационную структуру цеха, ограничиваются только задачами цеха, элементы, определяющую организационную структуру участка ограничиваются только задачами участка. Хотя в управлении участком участвуют подразделения цеха (технологические, нормировочные, технико-экономического планирования, ремонтного, инструментального обслуживания и т.д.) в организационной структуре участка они не отражаются. В общем тип организационной структуры может характеризоваться как линейный, т.е. наиболее простой, где руководители всех уровней производственного участка начиная от рабочих мест и заканчивая начальниками участка подчиняются друг другу линейно, непосредственно, что позволяет обеспечить на всех уровнях участка рациональную организацию труда оптимальных производственных ресурсов, повысить ответственность за выполнение производственных заданий, повысить качество изготовляемой продукции с использованием подходов управления качества.
1.9 Обоснование формы организации труда на проектируемом производственном участке
Организация труда – это теория построения различных элементов производственного процесса и взаимосвязь адаптации в условиях реального производственного участка. Основными элементами организации труда является рациональное разделение и кооперация труда между одной или несколькими специализациями, с учетом профессии и квалификации рабочих; регламентация оптимального режима труда и отдыха в течении рабочей смены; создание на рабочих местах максимально возможных комфортных условий труда; чередования в течении рабочей смены выполнения отдельных технологических операций. Кроме того в процессе организации труда обращается внимание на дисциплину труда. Немаловажное значение в организации труда занимает нормирование труда, материальное и моральное стимулирование, обеспечивающие мотивацию труда каждого работающего на производственном участке. Организация труда на проектируемом производственном участке появляется также в обосновании ее формы, наиболее эффективно способствующей использованию производственных ресурсов, рабочего времени с целью достижения оптимальной эффективности производства на всех рабочих местах