Выщелачивание бокситов в условиях Павлодарского алюминиевого завода
24 – продолжительность дня, ч
режимное время, Треж
Треж = (365 – 52 – 9). 7 – (52 + 8). 1 = 2068 ч
где 52 – количество выходных дней в году;
9 – количество праздников в году;
7 – продолжительность рабочей смены, ч
8 – количество предпраздничных дней в году
Количество смен

n = 8760: 2068 = 4,2 = 4
Принимаем 4 смены.
Продолжительность смены 8 час.
Цикл графика чередования всех смен – 12 дней.
1 смена – с 0оо ч до 8оо ч
2 смена – с 8оо ч до 16оо ч
3 смена – с 16оо ч до 00оо ч
Количество часов, отработанных каждой сменой в месяц:
А = 23. 8 = 184 ч В = 23. 8 = 184 ч
С = 22. 8 = 176 ч Д = 22. 8 = 176 ч
30. 24 = 720
Итого: 720 часов
Проверка: 30. 24 = 720 ч.
Годовой фонд рабочего времени:
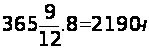
где 9 – количество рабочих смен в цикле
12 – продолжительность цикла
Количество выходных в году:
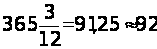
где 3 – количество выходных в цикле.
Теоретический период восстановления

где а – количество рабочих дней в период от выходного
до выходного;
t – количество дней в неделе;
t1 – число часов рабочей недели;
х – средний или полный период отдыха.
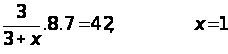
Таблица 11
Плановый баланс рабочего времени
| № | Показатели |
7часовой рабочий день 8часовая смена 4бригадный график |
|
| 1 | Число календарный дней | Тк | 365 |
| 2 | Число выходных и нерабочих дней согласно графику | Т1 | 92 |
| 3 | Номинальный фонд рабочего времени, сут | Тн = Тк – Т1 | 273 |
| 4 | То же в часах | Тн. 8 | 2184 |
| 5 | Невыходы на работу по причине: | ||
| а) | очередные и дополнит. отпуска | 24 | |
| б) | болезни | 4 | |
| в) | отпуска в связи с родами | ||
| г) | выполнение государственных и общественных обязанностей | 1 | |
| д) | отпуска учащимся | 1 | |
| Итого невыходов: | 30 | ||
| 6 | Эффективный фонд рабочего времени | Тэф = Тн 30 | 243 |
| 7 | Использование номинального фонда времени, % | Тэф /Тн.100% | 89 |
| 8 | Продолжительность рабочей смены, ч | 8 | |
| 9 | Полезный фонд рабочего времени, ч | Тэф. 8 | 1944 |
5.3 Определение численного, профессионально-квалификационного состава трудящихся по категориям
Работники предприятий подразделяются на две группы: промышленнопроизводственный персонал и непромышленный персонал. К промышленнопроизводственному персоналу относятся:
а) все работники производственных цехов (основных и вспомогательных), побочных и подсобных производств;
б) работники аппарата управления предприятием;
в) работники пожарносторожевой и вооруженновахтерной охраны;
г) работники заводских лабораторий.
К непромышленному персоналу относятся: персонал врачебносанитарных учреждений предприятия, работники заводского транспорта.
В расчетах техпромфинплана определяют численность промышленнопроизводственного персонала прямым счетом по каждому подразделению предприятия по следующим категориям:
рабочие;
руководящие и инженернотехнические работники;
служащие (работники учета, финансирования, снабжения, административнохозяйственный персонал) и МОП – дворники, уборщицы;
вооруженновахтерская охрана (ВВО), пожарная охрана (ПО);
ученики.
Различают списочную, штатную и явочную численность работников. Под явочной численностью понимают фактическое число работников, занятых на предприятии в течении суток. Штатный состав больше явочного на число работников, необходимых в непрерывных производствах для подмены в выходные и праздничные дни неработающи. В производствах с прерывным режимом работы штатный и явочный состав совпадают. Списочный состав больше штатного на число временно отсутствующих в связи с очередными и дополнительными отпусками, болезнями и прочими причинами. В списочный состав включают всех постоянных, временных и сезонных работников. При этом выявляется списочный состав на определенную дату и среднесписочный состав за определенный период. Последний исчисляют суммированием списочного состава за каждый день и последующим делением этой суммы на число дней в периоде.
В плане устанавливают среднесписочное число работников по всему предприятию и численность по отдельным категориям работников по участкам и цехам. Исходными материалами для расчета численности работников являются:
а) производственная программа;
б) прогрессивные нормы выработки, времени и обслуживания, а также сведения о достигнутом уровне выполнения норм выработки и времени;
в) плановое задание по росту производительности труда;
г) графики сменности.
Численность рабочих определяют следующими методами в зависимости от характера используемых норм и нормативов на отдельных участках производства:
по нормативам численности;
по нормам выработки;
по нормам времени.
Каждый из указанных методов требует предварительного установления планового баланса рабочего времени. Такой баланс составляется для отдельных групп рабочих на основе анализа использования рабочего времени в отчетном периоде и намеченных в плане мероприятий по оздоровлению условий труда и повышению трудовой дисциплины. Потери рабочего времени по неуважительным причинам в плановый баланс не включают.
Метод определения потребности в рабочих по нормативам численности применяется для рабочих, связанных с обслуживанием машин и оборудования, производительность которых не зависит от интенсивности труда рабочих. Этот метод широко применяется на обогатительных фабриках, в металлургических производствах и в других производствах с аппаратурными процессами, а также для вспомогательных рабочих – повременщиков. Сначала устанавливают явочное число рабочих Nяв умножением норматива численности Нч на число агрегатов А и на число рабочих смен в сутки С, т.е.
Nяв = А. Нч. С
Затем определяют количество подменных рабочих согласно графику сменности.
Для рабочих мест, обслуживаемых непрерывно с длительностью рабочего дня 6 и 7 ч., подменная численность Nпод равна числу работников, занятых в одной смене. Штатное число рабочих Nшт определяют добавлением подмены к явочной численности.
Nшт = Nяв + Nпод = Hч. А (С + 1)
где Н4 – число рабочих, необходимых для
обслуживания одного аппарата;
А – число аппаратов;
С – число рабочих смен в сутки.
Списочный состав Nсп определяется умножением штатного состава на коэффициент перехода от штатного состава к списочному.
Nсп = Nшт. Кс
Коэффициент перевода штатного состава в списочный устанавливается как отношение номинального фонда рабочего времени к полезно используемому фонду:

а также:
Nсп = Nяв. Кяв

Расчет численности рабочих по категориям
Старший аппаратчик гидрометаллург 5го разряда, норма обслуживания Н4 = 0,625, количество 4 нитки выщелачивания и 4 сгустителя; 3сменный график.
Nяв = 8. 0,625. 3 = 15 в сутки
Nяв = 5 в смену
Nяв = Nпод
Nшт = Nяв + Nпод = 15 + 5 = 20 чел.
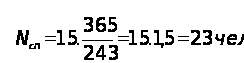
Расчет численности сведен в таблицу 12.
Расчет других категорий работников выполняется аналогично [3].
Таблица 12
Расчет численности рабочих по нормам обслуживания
| Профессия | разряд | норма обслуживан | число смен в сутки | явочная численность | число подменных рабоч |
штатная численность |
списочная численность | |
| Ст. аппаратчикгидрометаллург | 5 | 0,625 | 3 | 5 | 15 | 5 | 20 | 23 |
| Аппаратчикгидрометаллург | 4 | 0,4 | 3 | 3 | 9 | 3 | 12 | 14 |
| Фильтровщик | 4 | 0,85 | 3 | 7 | 21 | 7 | 28 | 32 |
| Машинист насосных установок | 3 | 0,7 | 3 | 5 | 15 | 5 | 20 | 23 |
| Оператор КИП | 5 | 0,55 | 3 | 4 | 12 | 4 | 16 | 18 |
| Аппаратчик гидрометаллург | 3 | 0,25 | 3 | 2 | 6 | 2 | 8 | 9 |
| Вспомогательные рабочие | ||||||||
| Слесарь | 4 | 0,15 | 3 | 1 | 3 | 1 | 4 | 5 |
| Обшивщица | 5 | 0,12 | 3 | 1 | 3 | 1 | 4 | 5 |
| Дежурный электрик | 5 | 0,25 | 3 | 2 | 6 | 2 | 8 | 9 |
| Всего | 30 | 90 | 120 | 138 | ||||
5.5 Расчет годового фонда заработной платы по категориям
Расчет ведем на примере одного рабочего, полученные результаты вносим в таблицу. Исходные данные берем из предыдущих таблиц, кроме тарифных ставок, которые задаются на предприятии.
Таблица 12
Заработная плата для ИТР, тг
| № | Должность | колво | Месячный оклад | Сумма по окладу | Районный коэфф. |
Итого за год |
| 1 | Начальник цеха | 1 | 50000 | 50000 | 57500 | 690000 |
| 2 | Зам. нач. цеха | 2 | 40000 | 80000 | 92000 | 1104000 |
| 3 | Нач. участка | 5 | 37000 | 185000 | 212750 | 2553000 |
| 4 | Ст. мастер | 7 | 33000 | 237000 | 265650 | 3187800 |
| 5 | Мастер механик | 5 | 35000 | 175000 | 201250 | 2415000 |
| 6 | Мастер электр. | 5 | 35000 | 175000 | 201250 | 2415000 |
| 7 | Мастер смены | 20 | 30000 | 600000 | 690000 | 8280000 |
| Итого: | 45 | 20644800 |
6. Строительные решения
6.2 Архитектурно-строительные решения
Промышленная площадка проектируемого цеха расположена на правом берегу реки Иртыш, на территории Павлодарского алюминиевого завода. Площадка имеет относительно ровную поверхность. Здание принято шириной 300 м и длиной 500 м, высотой 20 метров. Высота здания обуславливается габаритами оборудования и требованиями техники безопасности [11].
В стенах цеха предусмотрены оконные проемы. Лестницы предназначены для сообщения между различными площадками. Ширина лестниц 1,5 м. Для перевозки различных грузов в проекте предусмотрены ворота. Ширина их определяется в соответствии с размерами перевозимых грузов.
6.2 Отопление. Вентиляция
Технологические процессы в цехе характеризуются выделением большого количества тепла, поэтому отопление не предусмотрено. Освещение в цехе естественное и искусственное. Для поддержания нормального температурного, влажного режима применяется искусственная вентиляция. В случае необходимости подаваемый воздух охлаждается, увлажняется и очищается в системе вентиляции [11].
6.3 Водоснабжение и канализация
Водоснабжение осуществляется из городской сети, которая используется на хозяйственные и производственные нужды. Расход воды принят исходя из санитарных норм:
расход воды в душевых – 60 литров на человека;
для технических нужд расход воды – 200 л/сек.
Часть воды для производственных нужд восполнения за счет оборотной воды. Собственных очистных сооружений цех не имеет.
Хозфекальные стоки отводятся в городскую канализацию, которая обслуживается «Горводоканалом». Сброс стоков в реку Иртыш отсутствует. Ширина санитарнозащитной зоны 1000 м [11].
6.4 Химическая защита оборудования и строительные конструкции
Материалы, используемые для строительства здания являются морозостойкими и влагостойкими. Кроме того используются для покрытия специальные антикоррозионные покрытия. Здания являются огнестойкими. Полы цеха выстелены латлаксной плитой на асфальтобетоне, который ложится на битум, бетон и щебень [11].
Таблица 15 – Строительные объемы основного оборудования
| № | Наименование зданий и сооружений |
Площадь, м3 |
Объем м3 |
Количество |
| 1 | Сгущение | 2200 | 44000 | 6 |
| 2 | Фильтрация рра: ЛВАЖ | 115 | 2300 | 20 |
| 3 | Фильтрац. кр.шл: бараб. | 150 | 3000 | 20 |
| 4 | Промывка | 365 | 7300 | 16 |
| 5 | Выщелачивание мешалка | 258 | 5166 | 34 |
| 6 | Мельницы стержневые | 535 | 10700 | 5 |
| Итого: | 3623 | 72466 | 101 |
7. Охрана окружающей среды
7.1 Перечень промышленных выбросов
В результате деятельности завода на внешнюю среду оказываются следующие загрязняющие воздействия:
пыление при складских, транспортных и перегрузочных операциях сыпучих материалов;
промежуточный сброс шлама глиноземного производства на шламовое поле;
хозяйственнобытовые стоки;
дождевые стоки с площадки завода. В ТЭР предусматриваются меры, обеспечивающие минимальное загрязнение окружающей среды, на уровне, не превышающем ПДК.
7.2 Охрана воздушного бассейна
Для снижения выбросов пыли предусматриваются:
сооружение закрытых складов;
отсутствие сбросов запыленного воздуха после холодильников спека в атмосферу (весь воздух поступает в печь);
отсутствие дробления с соответствующим образованием пыли;
увеличение КПД системы газоочистки за счет многоступенчатой газоочистки и использования современных конструкций электрофильтров и систем пыле возврата, обеспечивающих минимальный подсос воздуха;
герметизация узла размола;
использование пневмометодов для транспортировки глинозема при сокращении расхода воздуха по сравнению с открытым транспортированием.
7.3 Охрана водоемов и почв от загрязнения сточными водами
Для складирования шлама глиноземного производства с последующей отгрузкой его цементным заводом предусматривается сооружение на шламовом поле двух разделов. Один для складирования, другой после сушки.
Для отгрузки шлама с помощью экскаватора железнодорожные платформы.
Для исключения дренажирования щелочного раствора, со шламового поля воды стекают в дамбы. Под шламовым полем застилается привозным суглинком.
По периметру дамбы, сооружаемой из шлама, выполняется дренажная канава для сброса и утилизации возможных протечек через стенки дамбы.
Для снижения загрязнения водного бассейна и почвенных вод предусмотрено бессточное водоснабжение завода, использование вод в технологическом процессе.
Заключение
Целью настоящего дипломного проекта являлось проектирование цеха выщелачивания бокситов в условиях АО «АК». В дипломном проекте были рассчитаны материальные и тепловые балансы по периодам, а также конструктивные расчеты оборудования, свидетельствующие о том, что для достижения заданной производительности по глинозему необходимо установить 34 стандартные мешалки диаметром 8 метров и высотой 12 метров.
Экономические расчеты показывают высокую эффективность работы спроектированного цеха. Рентабельность составляет 24,8 %, срок окупаемости 3,2 года. Ориентировочная годовая прибыль предприятия 5351510000 тенге.
Также в разделах описано о возможной дальнейшей переработки красных шламов, доизвлечение Al2O3, комплексное использование сырья, извлечение галлия и ванадия из алюминатных растворов.
Список литературы
Пайнер А.И. Производство глинозема. – М.: Металлургия, 1978 – 344 с.
Абжапаров А. Комплексное использование низкокачественного глиноземсодержащего сырья Казахстана. / под ред. акад. Л.П. Ни. – Алматы: Гылым, 1998 – 178 с.
Грацерштейн И.М., Малинова Р.Д. Экономика, организация и планирование производства в цветной металлургии. – М: Металлургия, 1985 – 384 с.
Обогащение бокситов. / под общ. ред. М.Л. Валовой. – М.: Наука, 1978, 287 с.
Эйгелес М.А., Кузнецов В.П. и др. Обогащение окситов. – М.: Наука, 1970.
Шемякин В.С., Останин Л.В. и др. Комплексное использование минерального сырья, 1984, № 8, с. 1822.
Чеернышев Б.В., Салтанов В.В. и др. Обогащение бокситов флотацией щелочноалюминатных растворах. Цветная металлургия, 1985, № 3, с. 2426.
Авторское свидетельство СССР, № 108.
Еремин Н.И. Процессы и аппараты глиноземного производства. – М.: Металлургия, 1980 – 360 с.
Злобинский Б.М. Охрана труда. – М.: Металлургия, 1968 – 459 с.
Брилинг Н.С., Балягин С.Н. Справочник по строительному черчению. – М.: Стройиздат, 1987 – 446 с.
Самарянова Л.Б., Лайнер А.И. Технологические расчеты в производстве глинозема. – М.: Металлургия, 1988 – 256 с.
Техника чтения схем автоматического управления и технологического контроля./под ред. Клюева А.С. – М.: Энергоатомиздат, 1991 – 430 с.
Беляев И.И. Контроль и автоматизация производства глинозема и алюминия. – М.: Металлургия, 1967.
Технологическая инструкция АО «Алюминий Казахстана», 1990 г.