Проект участка химико-термической обработки
Считаем объем производства:
А = 60 000 х 1 (1 + 20/100) х (1 + 1/100) = 72720 комплектов.
Масса комплекта:
зубчатое колесо2,7 кг.
зубчатая шестерня3,2 кг.
зубчатая шестерня4,1 кг. ИТОГО:10 кг.
Для определения А в тоннах, считаем по формуле:
А [т] = А [шт] х вес детали [кг]
А [т] = 72720 х 10 = 727200 тонн.
2.5 Расчет основного, вспомогательного и дополнительного оборудования
2.5.1 Расчет основного оборудования
Расчет производительности
Производительность печи СШЦМ 6.12./10 составляет:
Р = М [кг/час]
τ
 где,
Р - производительность
[кг/час];
М - масса садки, [кг];
τ - время термической обработки, [час];
Р = 270 = 22,5 [кг/час]
12
Расчет действительного фонда времени работы оборудования;
Фд = (365 - В – П) х С х t х Кр
гдеВ - количество выходных дней в году ( за вычетом выходных, совпадающих с праздничными днями);
П - количество праздничных дней в году;
С - количество смен в сутках;
t - средняя длительность одной смены;
Кр - коэффициент использования номинального времени работы оборудования, учитывающий потери времени, составляет 6% от номинального времени, то
Кр = 1 – 6 = 0,94
100
Необходимое количество пече-часов рассчитываем по формуле:
Е = А [пече/час]
Р
где, А - производственная программа, [т];
Р - производительность печи, [тонн/год];
Е = 727200 = 23230 [пече/час]
22,5
Расчетное количество печей определяется по формуле:
Ср = Е Фд
Тогда расчетное количество печей:
Ср = 23230 = 4,05
5730
Принимаем количество печей равное 4. Ср = 4.
Коэффициент загрузки оборудования рассчитываем по формуле:
Кз = Ср х 100 = 4,05 = 1,35
Спр 3
Кз удовлетворяет условию для печей работающих по прерывистому графику Кз от 0,93 ч 1,0.
Значит тип оборудования выбран правильно.
Расчет потребного количество печей для отпуска рассчитывается аналогично.
Производительность печи СШО 6.12./3 составляет:
Р = М [кг/час]
где, Р - производительность [кг/час];
М - масса садки, [кг];
τ - время термической обработки, [час];
Р = 270 = 135 [кг/час]
Детали укладывают в приспособление, нагружая на вертикальные штыри (5 шт.), по 20 колец на каждый штырь.
Расчет действительного фонда времени работы оборудования;
Фд = (365 - В – П) х С х t х Кр
Кр = 0,94
Фд = (365 – 102 – 9 ) х 3 х 8 х 0,94 = 5730.
Необходимое количество пече-часов рассчитываем по формуле:
Е = А [пече/час]
где, А - производственная программа, [т];
Р - производительность печи, [тонн/год];
Е = 727200 = 5386,6 [пече/час]
Расчетное количество печей определяется по формуле:
Ср = Е Фд
Тогда расчетное количество печей:
Ср = 5386,6 = 0,94 = 1
Принимаем количество печей равное 1. Ср = 1.
Коэффициент загрузки оборудования рассчитываем по формуле:
Кз = Ср х 100 = 1 = 1 Спр 1
Кз удовлетворяет условию для печей работающих по прерывистому графику Кз от 0,7 ч 1,0.
Значит тип оборудования выбран правильно.
2.5.2 Расчет дополнительного оборудования
В качестве дополнительного оборудования применяется эндоустановка. Производительность эндотермического генератора 20 м3/час.
Так как принятое СШЦМ 6.12/10 три, то необходима установка для приготовления эндогаза с производительностью 60 м3/час. Следовательно, принимаем установку ЭН-60.
2.6 Механизация и автоматизация производства
При проектировании участка термической обработки необходимо предусматривать комплексную механизацию всех основных и вспомогательных операций:
механизация и автоматизация технологических операций путем применения специального оборудования, оснащенного автоматическим регулированием, и управлением параметров температуры, времени нагрева, и среды обработки;
механизация и автоматизация вспомогательных, контрольно-приемочных и подъемно-транспортных операций путем, применения механизированных средств перемещения изделий, оборудования и оснастки;
автоматизация управления производственным потоком с помощью сложных систем регулирования и управления в соответствии с заданной программой;
агрегатирование средств механизации и автоматизации, т. е. совмещение выполнения в одном агрегате всех последовательных операций по обработке заданных изделий.
При массовом крупносерийном производстве, где используется специальное оборудование следует применять узкоспециализированные средства механизации и автоматизации.
Для регулирования температуры используются потенциометры; для регулирования среды обработки и интенсивности ее циркуляции в рабочем пространстве применяют газоанализаторы прямого косвенного действия и расходомеры, для продолжительности операции - реле времени.
При механизированной подаче обрабатываемости изделий используются специальные механизмы: подъемники, автооператоры, манипуляторы.
При межцеховом транспортировании тары с изделиями - электротележки (кары).
При работе оборудования необходимо проводить контроль и регулирование параметров технологического процесса, ХТО для получения информации о ходе ХТО по значениям одного или нескольких параметров.
Контроль температуры заключается в том, что сигнал вырабатывается датчиком, который находится в печи, автоматически поступает на измерительный прибор, который фиксирует текущие значения температуры.
Автоматическое регулирование температуры используется для поддержания требуемого значения температуры на определенном уровне.
В качестве измерительных приборов используется потенциометры.
Особенностью потенциометров является то, что в них используется компенсационный (нулевой) метод измерения, при котором полностью исключается ошибки измерения, связанные с изменением сопротивления измерительного контура.
Принцип действия потенциометра основан на том, что развиваемая термопарой термо-Э.Д.С., компенсируется равным по величине напряжением от дополнительного источника, который затем измеряется с высокой точностью.
3 СТРОИТЕЛЬНАЯ ЧАСТЬ
3.1 Разработка плана расположения оборудования на проектируемом участке
Термические цеха в своем составе имеют:
производственные участки;
вспомогательные отдельные (склады);
склады готовой продукции, вспомогательных материалов, приспособлений;
трансформаторные подстанции;
служебные и бытовые помещения.
Состав площадей изменяется в зависимости от размера и структуры цеха, характера технологических процессов и других особенностей.
В основу расстановки оборудования на плане и разрезах цеха должны быть положены
Намеченная компоновочная схема технологического грузопотока, не допускающая пересечения путей движения обрабатываемых изделий. Исключение может быть только для цехов индивидуального и мелкосерийного производства, но при этом общий грузопоток должен идти в одном направлении.
Возможность обслуживания и ремонта оборудования.
Организация межоперационного транспорта обрабатываемых изделий.
При установлении схемы расположения оборудования необходимо учесть, что печи должны располагаться вдоль наружных остекленных стен.
Участки с токсическим, шумопроизводящим оборудованием должны быть размещены в обособленных помещениях, изолированных от печного зала.
К такому оборудованию относятся участки для приготовления защитных атмосфер, воздуходувки высокого давления, установки для очистки дробью.
Проезды и проходы желательно размещать по периметру с обязательным расположением ворот и дверей у наружных стен.
3.2 Расчет площадей и описание основных элементов здания
Для размещения проектируемого участка цеха, с вредные газовыделениями и значительными избытками тепла (более 20 ккал/м3 х час), как правило должно использоваться одноэтажное здание прямоугольной формы, обеспечивающее наиболее эффективное удаление вредных веществ естественным путем.
При необходимости размещения термического цеха в многоэтажном здании, допустимо только как исключение, термический цех должен быть расположен на верхнем этаже достаточной высоты.
При компоновке термического цеха в общем корпусе с другими цехами изготовителями (кузнечный, механический), цех следует располагать наиболее протяженной стороной вдоль наружной стены корпуса с целью улучшения операций. При этом согласно строительным нормам СН 245,64 не менее 60/стен здания должны быть свободными от застройки вспомогательным и дополнительным оборудованием.
Все элементы здания термического цеха относятся к категории Т по признаку пожароопасности и должны выполняться из несгораемых материалов, отвечающих І и ІІ ступеням огнеопасности.
Ширина пролетов равна 12, 18, 21, 30 и 36 м, устанавливается в зависимости от схемы размещения оборудования и требуемой ширины проездов.
В проектируемом цехе принимаются следующие сетки колонн 12 х 18, 12 х 24, для крановых зданий и 12 х 24, 12 х 30 для зданий оборудованных кранами. Пролеты 6, 9 и 12 метров. Высота пролета принимается в зависимости от условий работы.
Для термического участка, который характеризуется значительным избытком и не требует утепления покрытия, проектируем его из асбоцементных листов.
На участке применяем светоаэрационные фонари "П"-образного профиля.
Покрытие полов на участке используем не скользкое, и легко очищаемое от загрязнений.
Для монтажа и ремонта оборудования используется подвесное оборудование (кран балка), и транспортные устройства (кары, погрузчики).
Термические цеха характеризуются большим количеством инженерных коммуникаций, установка и монтаж которых затрудняет нормальное проведение технологического процесса и не удовлетворяет требованиям промышленной эстетики. Вопрос рационального размещения коммуникаций, вспомогательного оборудования и складских помещений может быть решен путем сооружения, туннелей подвала или технологического этажа.
Для определения геометрических параметров участка необходимо рассчитать его площадь.
Общая площадь участка по назначению делится на:
производственную;
вспомогательную;
контрольно-бытовую.
К производственно-бытовой площади относятся площади производства, на которых производится обработка изделий, а также площади для хранения изделий до и после термической обработки.
В состав вспомогательных площадей входят:
участки контроля термической обработки;
проезды для внутреннего транспортирования грузов;
площади, занимаемые установками для приготовления газовых, искусственных атмосфер;
мастерские механика и энергетика по ремонту оборудования;
экспресс - лаборатории по анализу материалов и технологических параметров газовых сред.
К конторско-бытовым площадям относятся помещения контор участка.
Необходимые площади проектируемого участка рассчитываем по укрупненным показателям, используя справочные данные.
По данным таблиц норм производственной площади, удельная площадь на единицу оборудования составляет Sпр = 60 м2.
С учетом того, что цифра приведена для одной операции нагрева, для четырех печей производственная площадь составляет Sпр = 240 м2.
Допускаемые площади складируемых помещений устанавливаются из соотношения:
П = (Суточная программа) х (норма хранения) (Допустимая нагрузка) х (коэффициент использования)
где, П - потребная площадь, м2;
Сп ― суточная программа частное отделение годовой программы в тоннах на количество рабочих дней в году;
норма хранения = 4;
допустимая нагрузка (грузонапряженность) = 4;
коэффициент использования площади = 0,25; (принимаются по данным таблицы).
Для складских площадей до и после термической обработки получаем:
С учетом того, что проезды и проходы размещены по территории участка, а ширина проезда составляет 4 м, b = 4 м, и общая длина участка а = 81м, площадь занимаемая проездом составляет:
Sпроезд = а х b = 81 х 4 = 324 м2.
Полезная потребная площадь составляет:
Sпол = Sпр + Sскл + Sк + Sпроезд
Участок контроля термической обработки, расположен в общем потоке оборудования занимает площадь Sк = 20 м2.
Sпол = 240 + 344 + 20 + 324 = 928 м2.
Вспомогательная площадь составляет 25 ― 35% от величины производственной площади, принимаем:
Sвсп = 0,3 х Sпол = 0,3 х 928 = 278,4 м2.
Конторские помещения включают в себя индивидуальные комнаты работников участка и занимают площадь.
Sк-б = 75 м2.
Общая площадь составляет:
Sобщ = Sпол + Sвсп + Sк-б = 962 + 288,6 + 75 = 1325 м2.
ЗАКЛЮЧЕНИЕ
На основании анализа нагружения для изготовления зубчатых шестерен с требуемыми свойствами выбрана сталь 25ХГТ.
Разработана химико-термическая обработка включающая в себя:
- нитроцементация;
- непосредственная закалка;
- отпуск.
Для выполнения заданного технологического процесса выбрана для осуществления цементации и непосредственной закалки печь типа СШЦМ-6.12/10, а для отпуска печь СШО 6.12/7. Режим работы которых позволяет проводить с минимальными затратами термическую обработку деталей.
После проведения химико-термической обработки деталь должна иметь следующие параметры:
hcл = 1,0 мм;
НRС = 59-63;
Спроектирована печь СШЦМ-6.12/10, планировка участка, карта технологического процесса, маршрутная технология.
Таким образом, спроектирован проект участка химико-термической обработки зубчатого колеса коробки передач с раздаточной коробкой.
СПИСОК РЕКОМЕНДУЕМЫХ ИСТОЧНИКОВ
Специальные стали. Учебник для вузов. Гольдштейн М.И. - М.: Металлургия, 1985, 408 с.
Марочник сталей и сплавов. - М.: Металлургия, 1971.
Ю.М. Лахтин, Металловедение и термическая обработка металлов. - М.: Металлургия, 1983, - 783 с.
Попов А.А., Попова Л.Е. Справочник термиста. - М.: Металлургия, 1965.
М.Е. Блантер Теория термической обработки. - М.: Металлургия, 1984.
С.Л. Рустем Оборудование термических цехов. - М.: Металлургия: 1964.
Стародубов К.Ф. и др. Дипломное проектирование термических цехов. - Киев: Выща школа, 1974.
Приложене 1
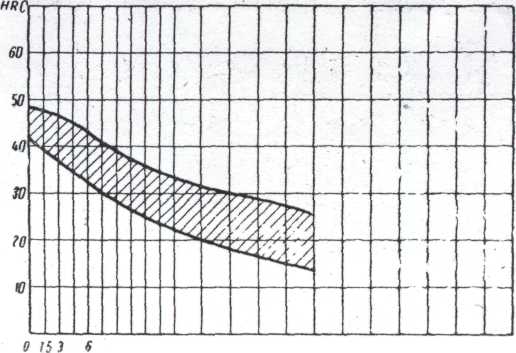
Рис.1 – Прокаливаемость стали 18 ХГТ
ПРИЛОЖЕНИЕ 2
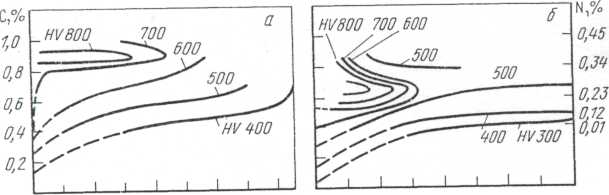
Рис. 2 - Диаграммы прокаливаемости цементованного (а) и нитроцементованного (б) слоя стали 25 ХГТ
ПРИЛОЖЕНИЕ 3
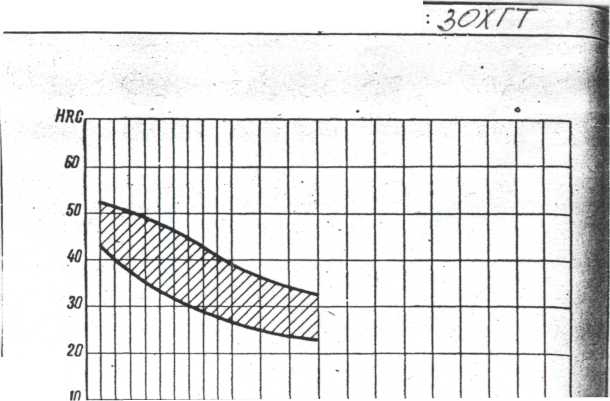
Рис. 3 - Прокаливаемость стали: 30 ХГТ С – образная диаграмма сталь 25 ХГТ
| поз | Обозначение | Наименование документа | Формат | Кол. | Прим. | ||||||||
|
Документация |
|||||||||||||
| МТ–31А 01.07 СБ | Сборочный чертеж | ||||||||||||
|
Сборочные |
|||||||||||||
|
единицы |
|||||||||||||
| 1 | МТ–31А 01.07 СБ 01 | Электропечь СШЦМ-6.12./9 | 3 | ||||||||||
| 2 | МТ–31А 01.07 СБ 02 | Электропечь СШО-6.12/9 | 1 | ||||||||||
| 3 | МТ–31А 01.07 СБ 03 | Закалочный бак | 1 | ||||||||||
| 4 | МТ–31А 01.07 СБ 04 | Промывной бак | 1 | ||||||||||
| 5 | МТ–31А 01.07 СБ 05 | Точильный станок | 1 | ||||||||||
| 6 | МТ–31А 01.07 СБ 06 | Щит управления | 5 | ||||||||||
| 7 | МТ–31А 01.07 СБ 07 | Трансформатор | 1 | ||||||||||
| 8 | МТ–31А 01.05 СБ 08 | Установка для приготовления эндогаза | 1 | ||||||||||
| 9 | МТ–31А 01.07 СБ 09 | Место складирования | 2 | ||||||||||
| 10 | МТ–31А 01.07 СБ 10 | Кран-балка | 1 | ||||||||||
| 11 | МТ–31А 01.07 СБ 11 | Микроскоп | 5 | ||||||||||
| 12 | МТ–31А 01.07 СБ 12 | Твердомеры | |||||||||||
| МТ-31А 01.07 | |||||||||||||
| № докум | Подпп. | Дата | |||||||||||
| Разраб. | Березуцкая | Ведомость проекта | Лист | Лист | Листов | ||||||||
| Проверил | Протасенко | ||||||||||||
| Н контр. |