Разработка композита на основе более дешевых компонентов и технологической схемы его производства
Из бункеров готовая продукция самотеком по двум трубопроводам (по одному из каждого бункера) поступает в приемную воронку B-8400 с двумя приемными штуцерами, расположенную над автоматической установкой для расфасовки AS-6500. Воронка снабжена указателями уровня. Выбор бункера, из которого будет производиться расфасовка, осуществляется с помощью электропневматических задвижек XSV-8200 и XSV-8300.
Производительность установки при заполнении готовым продуктом мешков разных видов следующая:
900 кг/ч – заполнение мешков по 25 кг.
1000 кг/ч – заполнение контейнеров.
Расфасованный гранулят композиционного материала электропогрузчиками направляется к местам хранения на складе готовой продукции, с которого отгружается потребителю.
5.4 Описание основного оборудования
Двухшнековый экструдер – принцип действия его основан на вращении шнеков в одинаковом направлении. Митериал непрерывно поворачивается вдоль отверстия, вокруг шнеков, имеющих форму 8. Благодаря профилю шнека, прочесывающему всю зону пространства, в котором протекает технологический процесс, достигается высокая степень гомогенизации и самоочистки.
Технические данные экструдера приведены в таблице 4.
Таблица 4. – Технические данные экструдера
| Производи-тельность, кг/час |
Диаметр щнека, мм |
Число оборотов шнека, об/мин |
Масса, кг |
Мощность Обогрева, кВт |
Мощность электродвигателя, кВт |
| До 600 | 90 | 12,5–125 | 7500 | 55 | 19,2 |
Принцип работы экструдера Э-3000.
Дозированная загрузка материала в двухшнековый экструдер производится прямо через наполнительную горловину наполнительной камеры. Принудительные перемещения обеспечиваются встраиванием специального шнекового элемента со сдвигающей кромкой. Производительность зависит от свободного поперечного сечения прохода, наклона шнека и числа оборотов, а также от внешней и внутренней сил трения и помехи вращению в надсводной части шнека. Оптимальное втягивание продукта обеспечивается выбором геометрии шнековых элементов и стравливанием воздуха в последующей технологической цепи.
Пластификация, гомогенизирование и диспергирование обеспечивается за счет встраивания специальных месительных элементов.
В зоне дегазации вытягиваются потенциально имеющиеся в материале летучие компоненты.
В конце шнека в зоне вывода продукта создается давление, обеспечивающее преодоление сопротивления потока выносимого материала, а также механизма замены сит и формазадающих инструментов. Несмотря на открытие канала, достигается частично принудительное транспортирование благодаря влиянию сопротивления надсводной части.
5.5 Расчет температуры расплава в формующей головке
Технологический процесс производства композиционных материалов обусловлен такими параметрами, как температура, скорость охлаждения потока, скорость вращения шнека и потери давления в формующей головке. Температура расплава влияет на прочность, относительное удлинение, вязкость расплава и соответственно изменяются потери давления в формующей головке, производительность и степень гомогенизации расплава.
Известно, что полимеры перерабатываются при различных температурах, но для каждого метода выбираются температуры, обеспечивающие необходимые значения вязкости расплава. Поскольку формование материала происходит при выдавливании расплава через более узкую щель, то температура полимера повышается. Расчет температуры расплава основан на использовании показателя текучести расплава.
Для расчета температуры расплава при производстве композиционных материалов используем уравнение (2.1), [2]
Тэ=
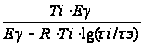 , (1)
Где E =18 кДж/моль –
энергия активации
вязкого течения,
при скоростях
сдвига
[2].
R=8,314 кДж/моль·К – универсальная газовая постоянная;
Ti=150єС – температура переработки;
Используя
показатель
текучести
расплава
 =
3,0 г/10 мин, по номограмме
4, находим:
 =2,5·104
Па – напряжение
сдвига [2];
 =2,1·104
Па – напряжение
сдвига [2];
 =1,2
·101, с-1 –
скорость сдвига
[2];
Тэ=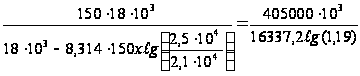
 =175,59єС
5.5.1 Расчет скорости движения композиционных материалов
Для расчета скорости отвода стренгов используем уравнения теплопередачи в нестационарных условиях.
Расчет параметров охлаждения производим графоаналитическим методом, т.е. зная значение безмерной температуры:
Q
= (2.1)
где Тn=72,5єС=345,5К – средняя температура полимера [1.];
Ткр=130єС=403К – температура кристаллизации полимера [2.];
Тв=30єС=303К – температура воздуха [2].
Q =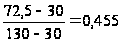 єС
Найдем
критерий Грасгоффа,
определяемый
по формуле
(2.2): [2]
Gr
=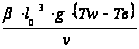 , (2.2)
где ,0033
– температурный
коэффициент
объемного
расширения
воздуха;
 0
= 250 мм = 2,5 м – длина
стренга;
g =9,8 м/с2 – ускорение свободного падения;
Тw = 116,25єС = 389,25К – средняя температура полимера;
 =
коэффициент
кинематической
вязкости воздуха
при температуре
30єС [2].
Gr =
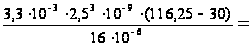 142
·10-13
При свободной конвекции воздушной среды критерий Нуссельта, при ламинарном режиме, составляет:
Nu = 0,695· Gr0,33 (2.3)
Nu = 0,695 · (142 ·10-13)0,33 = 6,95 ·10-3
Коэффициент
теплоотдачи
равен:  , (2.4)
где
 =
2,67 · 102 Вт/м·К –
коэффициент
теплопроводности
воздуха при
температуре
Т=30єС [4.c. 402];
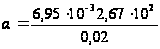 =
92,7825 Вт/м2 · К
Численное значение Био [4]:
 , (2.5)
где
 =
3 мм – толщина
жгута;
 Вт/м·К
– теплопроводность
полимера при
температуре
Т= 101,25єС [3]
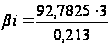 =
1295,7
Используя значение критерия Био, находим по номограмме критерий Фурье: [3]
F0=0,04
Определив критерий Грасгофа, Нуссельта, Био и Фурье, рассчитываем скорость отвода полимера. Коэффициент теплоотдачи при условии вынужденного движения жгута относительно воздуха, находим по критерию Рейнольдса:
Re= , (2.6)
где
=0,002 м/с
– скорость
движения от
линии кристаллизации
до направляющих
пластин [2].
Re= =
2,5 · 10-2,
А затем рассчитываем коэффициент теплоотдачи:
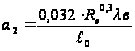 , (2.7)
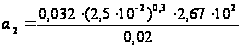 =
1,41
Для последующих
расчетов берется
наибольшее
значение коэффициента
теплоотдачи
из двух найденных
 или
 .
Скорость отвода материала из условий охлаждения будет равна:
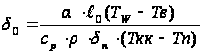 , (2.8)
где
 =900
кг/м3 – плотность
полимера при
температуре
Т=20єС [2];
 =
1,92 кДж/(кг·К)=1,92·103Дж/(кг·К)
– теплоемкость
полимера [2];
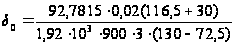 =
2·10-3 м/с
5.5.2 Расчет перепада давлений в формующей головке
Для нахождения потерь весь путь движения расплава в головке разбивают условно на участки с постоянной геометрической формой каналов и нумеруют их. Общий перепад давления находят как сумму перепадов на полученных участках. Так, головку кольцевой формы канала можно разбить на три участка.
1. Форма канала кольцевая
г1= (3n+1)*V (3.1)
n*р*R3*c
где n=0,4 – показатель степени;
V=9 см3/с – объемный расход;
R=0,3 см-радиус канала;
с =12 – число параллельных каналов на расчетном участке.
(3*0,4+1)*9
г1= 0,4*3,14*0,33*12 =126 с-1.
По номограмме [1] определяем напряжение сдвига:
=7,9·104
Па
Находим перепад на первом участке: [2]
ДС=2-(ℓ+mR)/
R, Па (3.2)
ℓ=17,2 см длина канала;
m=0 входовый поправочный коэффициент;
 ДС
=2*7,9*104(17,2+0*0,3) =359*104= 3,95 МПа;
0,3
2. Форма канала кольцевая, находим скорость сдвига по формуле 3.1:
(3*0,4+1)*9
 г2=
0,4*3,14*0,43*12 =73,3 с-1.
R=0,4 см-радиус канала;
с =12 – число параллельных каналов на расчетном участке
По номограмме [1] определяем напряжение сдвига:
=6,2·104
Па
Находим перепад на втором участке [2]:
ℓ=4 см – длина канала
Находим перепад давления на втором участке, по формуле 3.2:
ДС2=
2*6,2*104(4+0*0,4) =83*104= 0,83МПа;
0,4
3. Форма канала кольцевая, находим скорость сдвига по формуле 3.1:
г2=
(3*0,4+1)*9
0,4*3,14*0,53*12 =2,8 с-1.
R=0,5 см-радиус канала;
с =12 – число параллельных каналов на расчетном участке
По номограмме [1] определяем напряжение сдвига:
=4,1·104
Па
Находим перепад на третьем участке [2]:
ℓ=3 см – длина канала
Находим перепад давления на втором участке, по формуле 3.2:
ДС2=
2*4,1*104(3+0*0,5) =31*104= 0,31 МПа;
0,5
Суммарный перепад давлений на всех участках для головки должен быть равен: [2]
5 МПа≤УДрi≥15 МПа;
Дробщ= УДр=3,95+0,83+0,31=5,09 Мпа.
Как видно, суммарный перепад давлений попадает в экспериментальную область 5 МПа≤5,09 Мпа≥15 МПа, которая обеспечивает оптимальную взаимосвязь между производительностью аппарата и степенью гомогенизации расплава.
Технико–экономические показатели
| Наименование показатели | Единица измерени я | Данные проекта | Данные завода |
Дпр Ч100% Дан |
| аналога | Проекта | |||
| 1. Годовой объём производства | тонн | 3000 | 3500 | 116 |
| 2. Годовой объём производства | Тыс. руб. | 36000 | 42000 | 116 |
| 3. Производственные затраты | Тыс. руб. | 6360,172 | 6576,678 | 103 |
| 5. Оборотные средства | Тыс. руб. | 172485,252 | 1813473,77 | 105 |
| 6. Капитальные затраты | Тыс. руб. | 196548,529 | 205411,05 | 104 |
| 7. Численность рабочих: работающих рабочих | чел. чел |
45 36 |
45 36 |
100 100 |
|
8. Производительность труда, работающих – рабочих |
т/чел. т/чел. |
135 108 |
157,5 126 |
116 116 |
| 9. Цена 1 т прод. | Тыс. руб. | 43 | 37 | 116 |
| 10. Себестоимость продукции | Тыс. Руб./тонн | 40,8 | 32,46 | 78 |
| 11. валовая прибыль | Тыс руб. | 25859 | 40711 | 157 |
Заключение
Предложено две схемы производства микро- и нанокомпозитов на основе полипропилена и древесной муки.
Введение в состав композита древесной муки взамен талька, существенно удешевляет полученный материал без ущерба для качества.
Экологическая сторона проекта представлена заменой в составе оборудования ванн устройством для подводной резки стренгов и использованием в рецептуре композита вторичного полипропилена.
Использование в проекте инженерные решения обеспечивают снижение себестоимости продукта на 22% и упрочнение нанокомпозита на 20–50% по отношению к аналогу.
Список литературы
1. Ричардсон С.Г. «промышленные композиционные материалы. М.: Химия, 2002 - 320 с.
Бортников В.Г. производство изделий из пластических масс: Учебное пособие для вузов в трех томах. Том 2. Технология переработки пластических масс. Казань: Изд-во «Дом печати». – 2002. – 399 с.
Тобольский А.Л. Свойства и структура полимеров. М.: Химия, 1991,-322 с.
Вахнева О.В., Аскадский Л.А., Попова М.Н. и др. Исследование релаксационных свойств первичного и вторичного полипропилена. // Механика композиционных материалов и конструкций.: Химия, 2001. – 454 с.
Фишер Э. Экструзия пластических масс. М.: Химия, 1970. – 282 с.
Лиоко В.Л., Струк В.А. К механизму действия наноразмерных модификаторов в полимерных матрицах. // Пластические массы, 2007, №8.
Липатов Ю.С. Межфазные явления в полимерах. Киев: Наукова думка, 1980, – 200 с.
Новиков В.У., Козлов Г.В., Бурьян Д.Ю. Фрактальный анализ структуры и свойств межфазных слоев в дисперсно-наполненных полимерных композитах // Механика композиционных материалов и конструкций, 2000, т. 8, №1. с. 111–149.
Аболонин Б.Е., Кузнецова И.М., Харлампиди Х.Э. Основы химических производств. М.: Химия, 2001. – 472 с.
10 Общие правила взрывобезопасности для взрывопожароопасных химических, нефтехимических и нефтеперерабатывающих производств (ПБ 09–540–03).
11. Курсовое и дипломное проектирование при выполнении квалификационных работ: Метод.указания / Сост. X. Э. Харлампиди, А.А, Кутуев, Е.С. Чиркунов
12. Голубятников В.Л., Шувалов В.В. Автоматизация производственных процессов и АСУТП в химической промышленности. – М.: Химия, 1976.-484 с.
13. Кошарский Б.Д. Автоматические приборы, регуляторы и вычислительные системы. – Л. Машиностроение, 1976. - 484 с
14. Пожарная опасность веществ и материалов, применяемых в химической промышленноости. / Под ред. И.В. Рябова. – М.: Химия, 1970. - 470 с.
15. Категорирование помещений. НПБ 105–95. – М.:ЦИПТ Госстрой СССР, 1995.-76 с.
16. Долин М.М. Охрана труда. – М.: Химия, 1980. – 531 с.
17. Макаров Г.В. Охрана труда в химической промышленности. – М.: Химия, 1989. - 493 с.
18. Отопление, вентиляция, кондиционирование. СниП 2.04.05 – 91-М. ЦИТП Госстрой СССР, 1991. - 70 с.
Размещено на