Электродуговые печи
Окислительный период. Его задачами являются: 1) максимальное снижение содержания фосфора; 2) возможно большее удаление газов (водорода и азота) и оксидных неметаллических включений; 3) повышение температуры металла до требуемого уровня и выравнивание ее по всему объему металлической ванны. В этот же период происходит дальнейшее окисление углерода, марганца, хрома и других легирующих элементов, обладающих высоким сродством к кислороду.
После скачивания первичного шлака в печь присаживают известь и в случае необходимости, для поддержания необходимой жидкоподвижности шлака — плавиковый шпат или шамотный бой. Общее количество вводимых в печь шлакообразующих составляет 1,5—2,0% от массы садки. После образования жидкоподвижного шлака и нагрева металла до требуемой температуры в ванну периодически, небольшими порциями, вводят руду и известь. Это вызывает повышение содержания окислов железа и окиси кальция в шлаке, а следовательно, создает благоприятные условия для дальнейшего перехода фосфора из металла в шлак и протекания других окислительных реакций.
Удаление фосфора в этот период происходит по реакции 2 [Р] + 5 (FeO) + 4 (СаО) = (4СаО-Р2О5) + 5 [Fe], или в ионной форме [Р] + 5/2Fe2+ + 4О2- = РО4- + 5/2 [Fe]. Эта реакция протекает преимущественно на границе раздела шлак—металл. В соответствии с показателем распределения фосфора между металлом и шлаком.
полнота дефосфорации металла обеспечивается высокой основностью, повышенным содержанием окислов железа в шлаке и непрерывным обновлением шлака, которое необходимо для поддержания в шлаке невысоких концентраций Р2О5. Обновление (скачивание) шлака происходит вскоре после присадки железной руды. Добавка руды приводит к интенсивному кипению ванны, которое вызывает вспенивание шлака, повышение его уровня. Вследствие этого шлак самотеком стекает из несколько наклоненной печи через порог завалочного окна в шлаковню.
Образующийся в этот период плавки шлак имеет примерно следующий состав: 40—50% СаО; 10—20% SiO2; 15—20% FeO; 6—10% MgO; 5—12% MnO; 2—3% Al2O3, основность шлака 2,6— 3,0. Указанный шлаковый режим обеспечивает до 0,010—0,020% содержания фосфора к концу окислительного периода в зависимости от марки выплавляемой стали. Одновременно с удалением фосфора происходит дальнейшее окисление углерода по суммарной реакции
[С] + (FeO) = {СО} + [Fe].
Этот процесс, сопровождающийся образованием окиси углерода, вызывает кипение ванны, что способствует перемешиванию металла и шлака, ускорению нагрева и выравниванию температуры по всему объему металла. Кроме того, выделение пузырьков окиси углерода благоприятствует удалению азота, водорода и оксидных включений из расплавленного металла.
Необходимая скорость окисления углерода в этот период поддерживается периодическими добавками руды и высоким температурным режимом. В начальной стадии окислительного периода скорость выгорания углерода составляет 0,4—0,6% /ч, в конечной стадии снижается до 0,2—0,3 %/ч. В течение окислительного периода должно выгорать 0,3—0,5% С. В этот же период происходит некоторое окисление марганца, основное количество которого выгорает в период плавления.
Реакция окисления марганца [Mn] + (FeO) = (MnO) + [Fe], или в ионной форме [Мп] + (О2-) + (Fe2+) = (Мп2+) + + (О2-) + [Fe], по мере повышения температуры постепенно приближается к состоянию равновесия и нередко происходит изменение ее направления в сторону восстановления марганца из шлака. Концентрация марганца в конце периода обычно бывает на уровне 0,15—0,20%.
К концу периода металл должен быть нагрет до температуры, на 120—130 град превышающей температуру плавления (до 1590— 1600° С при выплавке высокоуглеродистых сталей и до 1630— 1640° С — конструкционных сталей). Необходимые температурные условия обеспечиваются рациональным электрическим режимом (см. рис. 115), который поддерживается несколько меньшим, чем в период расплавления, и составляет 50—70% от максимальной мощности.
В ходе окисления несколько раз производят отбор проб металла и экспресс-анализ их на содержание углерода и фосфора. Окислительный период заканчивается по достижении концентрации углерода примерно на 0,1 % меньше нижнего предела заданного содержания в готовом металле при выплавке высоко- и среднеуглеродистых сталей и на 0,02—0,07% меньше — при выплавке низкоуглеродистых сталей (не ниже 0,08—0,09% С во избежание сильного переокисления металла). Содержание фосфора должно быть менее 0,01—0,02%. Завершается окислительный период скачиванием шлака, которое вначале производят без выключения печи, а затем при выключенной печи и поднятых электродах. Продолжительность окислительного периода для крупных печей составляет 40—60 мин. Эффективным средством сокращения длительности периода окисления является продувка ванны газообразным кислородом. Наиболее простым способом является введение кислорода одной или двумя железными трубками (диаметром 3/4—1") через рабочее окно непосредственно в жидкий металл на глубину 150—200 мм. Для повышения стойкости трубки снаружи футеруются смесью шамотного порошка и глины на жидком стекле или магнезитом с огнеупорной глиной также на жидком стекле.
Более совершенным способом является подача кислорода через специальную водоохлаждаемую фурму с несколькими выходными отверстиями. Фурма вводится в печь вертикально через свод и устанавливается при продувке на расстоянии 150—200 мм над подверхностью шлака. Кислород подается под избыточным давлением 1,01—1,22 Мн/м2 (10—12 am). Расход кислорода на продувку составляет 5—7 м3/т. Продолжительность продувки 10—20 мин, что позволяет сократить длительность окислительного периода до 30—50 мин и соответственно повысить производительность на 10—15% и сократить расход электроэнергии на 5—10%.
Восстановительный период. Задачами восстановительного периода являются: 1) раскисление металла; 2) удаление серы; 3) окончательное корректирование химического состава и температуры металла перед выпуском его из печи. Все эти задачи практически решаются одновременно, причем порядок проведения восстановительного периода определяется способом раскисления металла.
Раскисление необходимо для устранения вредного влияния кислорода на свойства и качество стали. Содержание кислорода повышается по мере протекания реакций окисления примесей и достигает наибольших значений в конце окислительного периода. При этом концентрация растворенного кислорода определяется содержанием углерода в металле. При раскислении добиваются максимально возможного снижения содержания кислорода и перевода его в неактивную, связанную в прочные окислы, форму, в значительно меньшей степени оказывающую влияние на свойства стали. Процесс раскисления может осуществляться либо путем добавки элементов-раскислителей непосредственно в металл (осаждающее раскисление), либо присадкой их на шлак (диффузионное раскисление). Диффузионное раскисление, основанное на законе распределения кислорода между металлом и шлаком, ранее широко использовалось в практике проведения восстановительного периода. В последнее время применяют комбинированный способ раскисления, сочетая осаждающее раскисление с диффузионным, что обеспечивает значительное сокращение продолжительности восстановительного периода без ущерба качеству металла.
Комбинированное осадочно-диффузионное раскисление проводится следующим образом. После удаления окислительного шлака и, в случае необходимости, науглероживания металла (дробленым коксом или электродным боем) непосредственно в металлическую ванну вводят раскислители — марганец, кремний и алюминий. Эти элементы вводят в виде простых или комплексных ферросплавов — ферромарганца, ферросилиция, силикомарганца, сплава АМС (алюминий—марганец—кремний) и др. Раскислители добавляются из расчета получения в металле 0,10—0,15% Si. Одновременно, если выплавляется хромсодержащая сталь, металл легируется хромом, путем присадки феррохрома в ванну. Добавка раскислителей в металл вызывает довольно резкое снижение содержания кислорода. Дальнейшее уменьшение концентрации кислорода достигается диффузионным раскислением. С этой целью после осадочного раскисления в печь вводят шлакообразующую смесь, состоящую из извести (35—60%) плавикового шпата (15%) и шамотного боя (10—25%). Количество шлакообразующих при плавке в крупных печах составляет около 3% от массы металла. После образования сильноосновного шлака приступают к диффузионному раскислению, которое проводится либо под белым, либо под карбидным шлаком. Под белым шлаком выплавляют конструкционные, малоуглеродистые (до 0,35% С) стали, под карбидным — средне- и высокоуглеродистые.
При плавке под белым шлаком на шлаковый покров задают раскислительные смеси, состоящие из молотых и порошкообразных кокса, 75%-ного ферросилиция, силикокальция, алюминия. Элементы-раскислители восстанавливают FeO и МnО шлака, при этом нарушается равновесное распределение кислорода между металлом и шлаком, что вызывает переход кислорода из металла в шлак:
(FeO) + C = [Fe] + {CO}.
[FeO]
Уменьшение содержания закиси железа и марганца сопровождается посветлением шлака. Обычно концентрацию закиси железа в шлаке доводят до 0,5%, одновременно снижается содержание кислорода в металле до 0,004—0,010% (в зависимости от содержания углерода и кремния в стали). Конечный шлак восстановительного периода имеет следующий состав: 55—60% (СаО— CaF2); 18—23% SiO2; 9—14% MgO; 5—10% А12О3, менее 0,5% FeO, менее 0,5% МnО.
При плавке под карбидным шлаком на шлаковый покров присаживают раскислительные смеси с увеличенным количеством кокса. Затем плотно закрывают рабочие окна печи, добиваясь ее герметичности. Под электродами в зоне наиболее высоких температур образуется карбид кальция:
(СаО) + ЗСтв = (СаС2) + {СО}.
Образовавшийся карбид кальция наряду с углеродом раскисляет шлак, что и вызывает переход кислорода из металла в шлак:
3 (FeO) + СаС2 = 3 [Fe] + (СаО) + 2 {СО).
[FeO]
Содержание карбида кальция в слабокарбидных шлаках составляет 1,0—1,5%, в сильнокарбидных до 2—3%. Перед выпуском плавки карбидный шлак переводят в белый. С этой целью содержание карбида кальция в шлаке уменьшают добавками извести, плавикового шпата, шамотного боя. Если этого недостаточно, то приоткрывают заслонки печи и карбид кальция окисляется поступающим в печь воздухом.
Недостатком карбидного шлака является повышенное науглероживание металла, что и исключает его применение при выплавке малоуглеродистых сталей. Раскисление металла может быть осуществлено также только диффузионным способом — под белым или карбидным шлаком. Однако, как уже указывалось, такой метод раскисления приводит к затягиванию восстановительного периода.
Технология проведения диффузионного раскисления подобна рассмотренной выше и отличается только отсутствием осаждающего раскисления, осуществляемого в начале восстановительного периода. Взамен его в металл после скачивания окислительного шлака добавляют только ферромарганец, а затем наводят восстановительный шлак, как указывалось выше.
В восстановительный период создаются благоприятные условия для протекания реакции удаления серы из металла (СаО) + + [FeS] = (CaS) + (FeO), или в ионной форме [S] + (О2-) = = (S2-) + [О]. Высокая основность шлака, повышенная его жидкоподвижность, раскисленность шлака и металла позволяют довести показатель распределения серы между шлаком и металлом (S)/[S] до 15—40, а в некоторых случаях до 60—70. Содержание серы можно снизить до 0,020—0,025% и даже менее 0,01%.
Тепловой режим восстановительного периода характеризуется небольшим и постепенным понижением температуры металла по сравнению с концом окислительного периода, когда металл нагревается несколько выше температуры выпуска. В этот период в печь вводится меньшая мощность, чем в окислительный период, и она составляет 25—45% максимальной мощности.
Восстановительный период заканчивается легированием металла и окончательным раскислением, после чего производят выпуск металла в ковш.
§ 8. Жаропрочные стали и сплавы
К жаропрочным, или окалиностойким, относят стали, обеспечивающие эксплуатацию изделий при температурах свыше 500 °С в течение заданного времени.
Оценку жаропрочности сталей, проводят по их сопротивлению пластической деформации (пределу текучести) и разрушению (пределу длительной прочности). Жаропрочность металлов определяется, прежде всего, энергией межатомных связей, которая характеризуется физическими константами материала — температурой плавления, коэффициентом теплового расширения, теплопроводностью и др. При данной температуре плавления жаропрочность металла зависит от температуры его рекристаллизации.
Развитию дислокационного механизма ползучести препятствует легирование сталей, образование в них дисперсных карбидных или интерметаллических фаз. Чем дисперснее и стабильнее эти фазы, тем выше степень упрочнения стали. Легирование твердых растворов, приводящее к увеличению энергии связей между атомами, обусловливает торможение процессов диффузии и рост температуры рекристаллизации. В сталях и сплавах на никелевой основе упрочняющий эффект обеспечивают первичные карбиды (TiC, VC, ZrC, NbC), вторичные карбиды (Ме23С6, Ме6С, Ме7Сз), интерметаллические фазы (Ni3Ti, Ni3Al, Ni3Nb и др.). Стали и сплавы с интерметаллическими фазами обладают большей жаропрочностью по сравнению с карбидосодержащими.
По содержанию легирующих элементов жаропрочные стали, и сплавы разделяют на низко-, средне- и высоколегированные. По структуре различают перлитные, мартенситные, аустенитные стали и т. д. Существует классификация сталей в зависимости от их назначения.
Рассмотрим основные свойства характерных представителей жаропрочных сталей и сплавов. Для изготовления изделий, эксплуатируемых при температурах 350...400°С, применяют стали 15, 20, 25, 30, 40 и 45; для деталей паронагревателей, трубопроводов, турбин с рабочей температурой среды 500...580 °С — низкоуглеродистые стали перлитного класса, легированные кобальтом, молибденом, ванадием (16М, 25ХМ, 12Х1МФ). После нормализации (950... 1050 0С) и отпуска (650...750°С) стали имеют структуру пластинчатого перлита.
Нагруженные детали установок с температурой рабочей среды 450...470°С изготовляют из хромистых сталей. Для повышения эксплуатационных характеристик в состав сталей вводят ванадий, вольфрам, молибден, ниобий, титан, за счет чего повышается температура рекристаллизации. Эти элементы, образуя карбиды и фазы Лавеса, увеличивают жаропрочность стали. Легирование бором, цирконием, церием, а также азотирование способствуют дополнительному увеличению ее жаропрочности. Для достижения оптимальной жаропрочности высокохромистые стали 15X11МФ, 1ХКВНМФ закаливают в масле при 1000...1060 °С и отпускают при 700...740 °С. Структура их после отпуска — сорбит или троостит.
Более высокой жаропрочностью по сравнению с перлитными, мартенситными, ферритными и мартенситно-ферритными обладают аустенитные стали. Они характеризуются большим содержанием хрома и легируются молибденом, вольфрамом, ванадием, ниобием и бором. Аустенитные стали пластичны, хорошо свариваются, но плохо обрабатываются резанием. Для достижения высокой жаропрочности сталей обычно проводят их термообработку: закалку при 1050...1200 °С в воде, масле и на воздухе; старение при 6ОО...8ОО°С.
В зависимости от структуры после термообработки различают стали с карбидным и интерметаллидным упрочнением. Стали 4ХМН14В2М, 4Х15Н7Г7Ф2МС с карбидным упрочнением применяют для изготовления клапанов авиационных двигателей. Стали с карбидным упрочнением менее прочные, чем с интерметаллидным.
§ 9. Металлургическое производство с точки зрения охраны окружающей среды
Литейные цехи. Наиболее крупными источниками пыле- и газовыделения в атмосферу в литейных цехах являются: вагранки, электродуговые и индукционные печи, участки складирования и переработки шихты и формовочных материалов; участки выбивки и очистки литья.
При плавке 1 т металла в открытых чугунолитейных вагранках выделяется 900—1200 м3 колошникового газа, содержащего оксиды углерода, серы и азота, пары масел, полидисперсную пыль и др. При разбавлении колошникового газа воздухом, подсасываемым через завалочное окно вагранки, количество отходящих газов увеличивается в 1,5—3,5 раза. Параметры и состав газов, отходящих от открытых чугунолитейных вагранок, приведены в табл. 3.
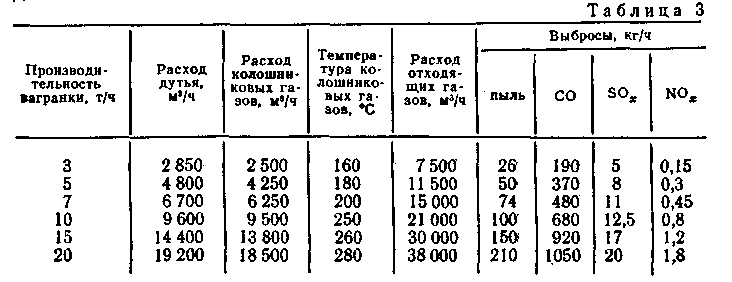
Химический состав ваграночной пыли зависит от состава металлозавалки, топлива, условий работы вагранки и может колебаться в следующих пределах (мас. доли, %): SiO2 — 20-50; CaO — 2-12: А12О3 — 0,5-6; MgO — 0,5-4; (FeO + Fe2O3) — 10-36; МnО —0,5-2,5; С — З0-45.
Дисперсный состав ваграночной пыли:
Размер частиц, мкм . . <5 5—10 10—25 25—50 50—75 75—150 >150
Фракционный состав:
при горячем дутье, % 16,6 13,3 16,0 13,2 12,5 18,4 10
при холодном дутье, % 2,4 6,2 21,8 26,4 29,9 13,3
Медианный размер пыли при горячем дутье 20 мкм, а при холодном дутье 70 мкм.
В закрытых чугунолитейных вагранках производительностью 5—10 т/ч на 1 т выплавленного чугуна выделяется 11—13 кг пыли, 190—200 кг оксида углерода, 0,4 кг диоксида серы, 0,7 кг углеводородов и др. Концентрация пыли в отходящих газах составляет 5—20 г/м3, медианный размер пыли 35 мкм.
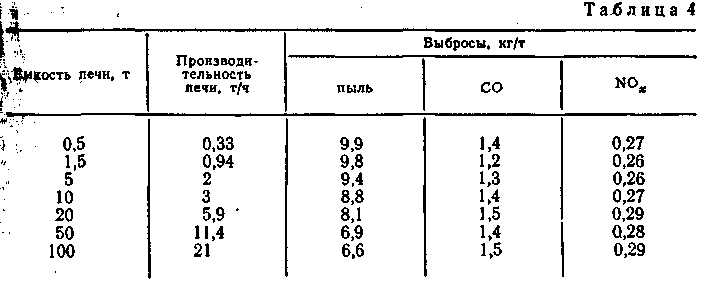
В табл. 4 приведены выбросы загрязняющих веществ электродуговыми печами при выплавке стали.
Состав пыли зависит от марки выплавляемой стали. Примерный химический состав пыли, мае. доли, %: Fе2О3 — 56,8; Мn2Оз —10,0; Аl2Оз —5,0; Si2 —6,9; СаО —6,9; МgО — 5,8;
остальное — хлориды, оксиды хрома и фосфора. Средний фракционный состав пыли:
Размер частиц, мкм 0—2 2—4 4 6 6 8 8 10 >10
Фракционный состав, % ... 52,2 22,5 6,2 7,3 2,5 9,3
При плавке стали в индукционных печах, по сравнению с электродуговыми, выделяется незначительное количество газов и в 5—6 раз меньше пыли, по размеру более крупной.
При литье под действием теплоты жидкого металла из формовочных смесей выделяются бензол, фенол, формальдегид, метанол и другие токсичные вещества
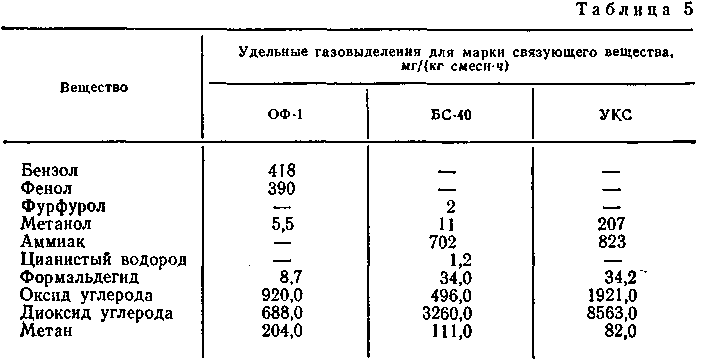
Примечания. 1. 80% газовыделения всех вредных веществ приходится на первые 20 мин после заливки металла в формы. К концу первого часа газовыделение практически прекращается. 2. Холоднотвердеющая смесь для стального литья на 100 мас. ч. кварцевого песка содержит 2 мас. ч. смолы ОФ-1 и катализатор в виде 70%-ного водного раствора бензосульфокислоты (60% от массы смолы ОФ-1); для чугунного литья — 2 мас. ч. смолы БС-40 и катализатор в виде технической ортофосфорной кислоты (40% от массы смолы БС-40); для фасонного чугунного литья — 4 мас. ч. смолы УКС и катализатор в виде раствора хлорного железа (20% от массы УКС).
количество которых зависит от состава формовочных смесей, массы и способа получения отливки и ряда других факторов. Газовыделения при заливке металлом форм и их охлаждении можно определить по данным, приведенным в табл. 5.
От участков выбивки литья на 1 м2 площади решетки выделяется до 45—60 кг/ч пыли, 5—6 кг/ч оксида углерода, до 3 кг/ч аммиака. Значительными выделениями пыли сопровождаются процессы очистки и обрубки литья. Работа пескоструйных и дробеструйных камер, очистных барабанов и столов сопровождается интенсивным выделением пыли с медианным размером 20— 60 мкм. Концентрация пыли в воздухе, отводимом от камер и барабанов, составляет 2—15 мг/м3.
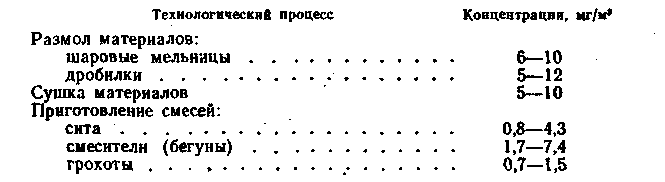
Значительное количество пыли и газов выделяется в атмосферу участками литейных цехов по приготовлению, переработке и использованию шихты и формовочных материалов. Так, содержание пыли, на 35—50% состоящей из диоксида кремния, в отводимом воздухе составляет:
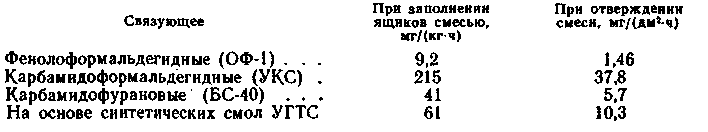
Интенсивность выделения вредных веществ (приведено к формальдегиду) при изготовлении стержней из холоднотвердеющей смеси зависит от состава связующего вещества (газовыделение отнесено к 1 дм2 площади поверхности стержня):
В большинстве случаев отходящие газы сталеплавильных агрегатов состоят из СО, СО2, Н8О и Ns. При плохом смешении топлива с воздухом, при значительных процессах воздуха и т. п. в газах содержится также О2. Кроме того, в отходящих газах содержится небольшое количество примесей (NOX, SO4, Ar и др.) а также некоторое (часто — значительное) количество пыли. Пыль, выделяющаяся из сталеплавильных агрегатов, обычно называют плавильной, а газы вместе с пылью — выбросами (иногда, пылегазовыми потоками). Отходящие газы имеют температуру 1500—1700 °С, входящий в состав газов монооксид углерода СО может быть использован в качестве топлива и как химический реагент (восстановитель). Поскольку практически всегда в газах содержится большее или меньшее количество пыли, вопросы утилизации отходящих газов рассматриваются одновременно с вопросами очистки газов от пыли, улавливания пыли и ее утилизации.
§ 2. Системы газоотвода и газоочистки
Системы отвода газов от сталеплавильных агрегатов включают: 1. Газоотводящие тракты (вертикальные каналы, шлаковики, регенераторы, борова, перекидные клапаны и т. д. мартеновских печей, включая дымовую трубу; газоходы конвертеров; вертикальные каналы, шлаковики, борова и т. д. двухванных печей; масштабы подсосов воздуха и соответствующего разбавления отходящих газов определяются в основном газоплотностью газоотводящего тракта).
2. Котлы-утилизаторы, использующие физическое тепло нагретых газов для получения пара. Эту операцию принято называть использованием тепловых вторичных энергетических ресурсов (ВЭР). В процессе прохождения через котлы-утилизаторы газы охлаждаются, что облегчает проведение последующей операции — улавливание пыли. При охлаждении объем газов уменьшается. В отечественной технической литературе часто используют обозначение ОКГ от слов охладитель конвертерных газов. В СССР наибольшее распространение получили котлы-утилизаторы с многократной принудительной циркуляцией. Основные расчетные параметры котлов стандартизованы. Производительность котлов достигает 50 т пара/ч, давление газа — до 4,5 МПа, температура — до 440 °С.
Рис. 14.2 Схема отвода продуктов сгорания от двухванной печи Криворожского металлургического комбината:
1 - двухванная сталеплавильная печь: 2 - шиберы переключения печи 3 - шиберы переключения схем отвода газов; 4 - дымовая кирпичная труба; 5 - скруббер-охладитель; 6 — гидрозатворы, 7 - горелка дожигания СО; 8 - дымовая труба; 9 - блок труб Вентури: 10 - циклон-кяплеуловитель; 11 — каплеуловитель; 12 - вентилятор подачи воздуха в печь, 13 -- нагнетатель
Котлы-утилизаторы в конвертерных цехах работают в тяжелых и специфических условиях: 1) в отходящих газах высокая концентрация пыли, способная образовывать на тепловоспринимающих поверхностях настыли, поэтому необходима организация непрерывной или периодической очистки тепловоспринимающих поверхностей (импульсная, дробевая, вибрационная и др. очистки); 2) в период интенсивной продувки ванны кислородом через котел проходит огромное количество нагретых до высоких температур газов, после окончания продувки прохождение газов прекращается и тепловоспринимающие поверхности котла не поглотают, а начинают отдавать тепло: 3) в меж продувочный период вследствие охлаждающего действия циркулирующей в котле воды на поверхности котла может происходить конденсация паров воды, 4) переменный режим работы котла затрудняет герметизацию конструкций, что приводит к подсосам воздуха и т. д. Все перечисленное показывает, в каких сложных условиях работают котлы-утилизаторы конвертерных цехов и в настоящее время предпринимаются попытки создания наиболее рациональных конструкций котлов-охладителей.
3. Пылеулавливающие устройства (газоочистки).
4. Устройства для эвакуации газов. Гидравлическое сопротивление газоотводящих трактов высоко, поэтому для протягивания через газоочистные аппараты и для выброса охлажденных и очищенных от пыли газов необходимы дополнительные устройства. В качестве тяговых устройств для эвакуации дымовых газов применяют дымовые трубы и дымососы (эксгаустеры).
§ 10. Утилизация технологических выбросов
Современное сталеплавильное производство характеризуется значительным объемом технологических выбросов. Выбросы только от собственных агрегатов составляют, кг/т стали: в конвертерах до 27,0; в мартеновских печах, в зависимости от принятой технологии использования кислорода, от 3,5 до 12,0; в двухванных печах до 18,0; в дуговых электропечах 8,0—20,0. Таким образом, без учета выбросов на вспомогательных участках в сталеплавильных цехах СССР образуется >2 млн. т выбросов в год.
Утилизация этих отходов (как элемент безотходной технологии) необходима по многим причинам и, прежде всего, потому, что вывоз их в отвалы вредит природе (занимаются земельные площади, происходит выветривание пыли, загрязняется атмосфера и водоемы и пр.).
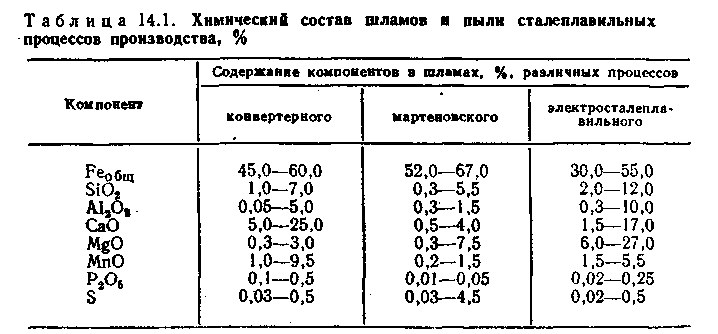
В СССР используют преимущественно мокрые способы газоочистки, при этом образуются осадки, называемые шламом. В табл. 14.1 приведен состав пыли и шламов сталеплавильного производства (по данным института «Черметинформация»). Видно, что составы в зависимости от технологии и местных условий могут существенно различаться. Общим, однако, является высокое содержание железа, что делает утилизацию этих выбросов не только необходимой, но и рентабельной.
Наиболее распространенным способом утилизации продуктов очистки газов сталеплавильного производства является добавление их в шихту агломерационных установок. При наличии соответствующего оборудования пыль и шлам (после их сушки) могут быть использованы также в качестве шихты для получения окатышей и брикетов с последующим использованием как составляющей шихты сталеплавильных агрегатов. В СССР утилизация технологических выбросов осуществляется использованием их главным образом в агломерационном производстве.
В настоящее время изучают возможность использования этих отходов в строительстве, для получения железококса, при создании технологии извлечения из этих отходов цинка, при переработке в химической промышленности и т. п.
§ 11. Утилизация шлаков сталеплавильного производства
Общее количество шлаков черной металлургии СССР составляет ~80 млн. т/год, сталеплавильных шлаков ~25 млн. т/год. Составы сталеплавильных шлаков колеблются в широких пределах в зависимости от способа передела, технологии плавки, состава шихты. Переработка и утилизация всей массы образующихся в сталеплавильном производстве шлаков является обязательным элементом безотходной технологии по следующим причинам:
1)многочисленные шлаковые отвалы и связанное с этим отчуждение сельскохозяйственных угодий, образование пыли, отрицательное воздействие на воздушный и водной бассейн нежелательны;
2) утилизация отходов экономически выгодна [в шлаках содержится >3,5 млн. т (за 1 год) чистого металла].
Основные пути утилизации шлаков сталеплавильного производства следующие: 1) извлечение металла; 2) получение железо флюса для вагранок и аглодоменного производства; 3) получение щебня для дорожного и промышленного строительства; 4) использование основных шлаков в качестве известковых удобрений (шлаковой муки) для сельского хозяйства; 5) использование фосфорсодержащих шлаков для получения удобрений для сельского хозяйства; 6) вторичное использование конечных сталеплавильных шлаков.