Выбор и расчет посадок для гладких соединений c расчетом размерной цепи
Содержание
Введение
1. Вопрос по стандартизации
2.Выбор и расчет посадок для гладких соединений
2.1 Выбор посадок по аналогии
2.2 Расчет и выбор посадки с натягом
2.3 Выбор средств измерения
3.Взаимозаменяемость стандартных соединений
3.1 Выбор и расчет посадок колец подшипников качения
3.2 Выбор и расчет посадок шпоночных соединений
3.3 Выбор и расчет посадок шлицевых соединений
3.4 Взаимозаменяемость резьбовых соединений
4.Расчет размерной цепи
4.1 Расчет методом максимум – минимум
4.2 Расчет вероятностным методом
Список литературы
Приложение А (обязательное. Сборочный чертеж – мост приводной).
Приложение Б (обязательное. Чертеж – кожух полуоси).
Введение
На современном этапе развития науки и техники стандартизация глубоко проникла во все области жизни, как на производстве, так и в быту. Стандартизация основывается на современных техники и практического опыта и определяет основу не только настоящего, но и будущего развития и должна осуществляться неразрывно с процессом.
Основные назначения стандартов – нормативно-техническое обеспечение мероприятий по научно-техническому и торгово-экономическому сотрудничеству, дальнейшему развитию экономической интеграции.
Необходимость расширения масштабов работ по стандартизации вызывается, в частными, увеличением поставок специализированной машиностроительной продукции. Специализация производства как в пределах одной страны, так и в пределах региона требует проведения работ по стандартизации в области взаимозаменяемости деталей, сборочных единиц и агрегатов; и в частности применения и совершенствования единой системы стандартов на допуски и насадки.
Разработанная система допусков и насадок включает множество стандартов, в том числе, на допуски и насадки гладких соединений, допуски резьб и зубчатых передач, шпоночных и шлицевых соединений. Так как эти соединения преобладают, указанные стандарты являются базой для разработки других стандартов в области взаимозаменяемости. Поэтому подготовка современного инженера включает освоение широкого круга вопросов, связанных со стандартизацией.
Курс "метрология, стандартизация, квалиметрия" является логическим завершением цикла общетехнических курсов теорий машин и механизмов, технологии материалов, сопротивление материалов, деталей машин. Если другие курсы являются теоретической основой проектирования машин и механизмов, то данный курс рассматривает вопросы обеспечения точности
геометрических параметров, как необходимое условие взаимозаменяемости и таких важнейших показателей качества, как надежность долговечности. Полученные при изучении курса знания закрепляются в ходе изучения специальных дисциплин, в процессе курсового и дипломного проектирования.
Вопрос по стандартизации
Каждый вид продукции характеризуется параметрами, количественно выраженными конкретными числами. Например: автомобиль грузоподъемностью 8 т, электродвигатель мощностью 100 к Вт, вал диаметром 50 мм. Значения параметра определяется или путем расчетов, или назначаются из конструктивных соображений. При этом числовые характеристики параметров могут принимать самые разные значения. Без ограничения применяемых числовых характеристик унификация и стандартизация параметров были бы невозможны. Кроме того, опыт стандартизации показал, что последовательности чисел, характеризующих параметры стандартизуемых объектов, не должны быть случайными, а должны представлять собой ряды, образованные по математическим законам. Это позволит увязать между собой как геометрические размеры, так и параметры, характеризующие мощность, производительность, грузоподъемность, прочность.
Задача эта решается установлением рядов предпочтительных чисел при выборе числовых значений параметров в расчетах, проектировании, составлении различных технических документов. Система предпочтительных чисел является теоретической базой и основой стандартизации. Применение предпочтительных чисел позволяет унифицировать размеры и параметры продукции в масштабах всего народного хозяйства страны и международном масштабе. О важности взаимосвязи параметров отдельных видов продукции свидетельствует пример организации странами – членами СЭВ контейнерных перевозок водным, железнодорожным и автомобильным транспортом, при которых указаны параметры контейнеров, судов, железнодорожных платформ, автомобильных кузовов, подъемно – транспортных устройств в местах перегрузок контейнеров.
Ряды предпочтительных чисел должны отвечать следующим требованиям: быть бесконечными как в сторону малых, так и в сторону больших размеров, включать единицу и все десятикратные значения любого члена, быть простыми и легко запоминаемыми.
В начальный период стандартизации получили распространения ряды, выраженные арифметическими прогрессиями, но существенным недостатком арифметической прогрессии является ее относительная неравномерность. При постоянной абсолютной разности относительная разность между членами арифметического ряда 1, 2, 3,…10 для чисел 1 и 2 составляет 200%, а для чисел 9 и 10 всего 11%.
В связи с этим позднее стали применять ступенчато – арифметические ряды, например, ряды стандартных резьб:
1 – 1,1 – 1,2 – 1,4 – 1,6 – 1,8 – 2,0 – 2,2 – 2,5 – 3,0 – 3,5 – 4,0 – 4,5 - … - 145 – 150 – 155 - 160 – 165 - …ё1
у которых разности возрастают с увеличением абсолютного размера и соответственно равны 0,1; 0,2; 0,5; 5.
Тем не менее применение арифметической прогрессии в большинстве случаев не целесообразно и поэтому находят ограниченное распространение.
В большей степени удовлетворяют требованиям стандартизации геометрические прогрессии, у которых относительная разность между любыми слитными числами ряда является постоянной. Геометрическая прогрессия характеризуется тем, что отношение двух смежных членов всегда постоянна и равно знаменателю прогрессии
1 – 2 – 4 – 8 – 16 – 32 - …
1 – 1,25 – 1,6 – 2,0 – 2,5 – 3,15 – 4 - …
1 – 10 – 100 – 1000 – 10000 - …
В приведенных ряжах знаменатели соответственно равны 2; 1,25; 10.
Геометрические прогрессии обладают рядом ценных свойств, которые дают основание использовать их для построения рядов предпочтительных чисел.
В геометрической прогрессии, имеющей в числе членов единицу каждый ее член (Ni) определяется из выражения.
Ni =φ
Где I – порядковый номер члена
φ - знаменатель прогрессии.
Для приведенного выше ряда
N =2
 =16
Необходимо иметь в виду, что порядковый номер единицы во всех рядах равно
N =2
 =1
В первые свойства геометрической прогрессии были использованы в 1877 – 1879 гг. офицером французского инженерного корпуса Ф. Ренаром при разработке системы характеристик хлопчатобумажных канатов, которые изготавливались бы заранее независимо от места применения. За основу был взят канат, один метр которого имел массу аm. Знаменатель прогрессии был выбран с таким расчетом, чтобы каждый пятый член ряда давал десятикратное увеличение, то есть
аφ =10а,
откуда φ
= 10

Числовой ряд выглядел следующим образом:
а; а;
а() ;
а ()
 ;
а();
а().
После вычисления:
а; 1,5849а; 2,5119а; 3,9811а; 6,3096а; 10а.
После округления:
1; 1,6; 2,5; 4; 6,3; 10.
Из этого ряд,
условно обозначенного
как ряд R5,
были впоследствии
образованы
ряды R10, R20,
R40; имеющие
соответственно
знаменатели: ;
 ;

Не всегда имеется необходимость использовать все числа того или иного ряда. Стандартом допускается применять производные ряды, получаемые из основных или дополнительного путем отбора каждого второго, третьего, четвертого или n – го члена ряда.
Частота ряда в каждом конкретном случае должна быть основана технически и экономически. Сужение ряда ведет к увеличению серийности, а следовательно снижению трудоемкости и себестоимости, но может вызывать излишние затраты при эксплуатации.
2. Выбор и расчет посадок для гладких соединений
2.1 Выбор посадок по аналогии
Задание: начертить узел, обозначить позициями детали угла или пронумеровать их. Подобрать по аналогиям с обоснованием стандартные посадки для всех сопряжений узла. Произвести расчет этих посадок.
Узел содержит следующие соединения:
а) обод колеса, позиция 1 – тормозной барабан, позиция 5;
б) крышка, позиция 10 – обод колеса, позиция 1;
в) корпус, позиция 11 – втулка, позиция 12;
г) втулка, позиция 12 - регулировочный рычаг, позиция 7.
Соединение: обод колеса – тормозной барабан.
Торцевые
поверхности
обода колеса
и тормозного
барабана служат
для соединения
с помощью болтов,
поэтому требования
к их точности
минимальны.
В соединении
по внутреннему
диаметру тормозного
барабана со
ступицей для
удобства сборки
необходимо
чтобы посадка
была с зазором,
но на размер
зазора обод
колеса может
быть смещен
при сборке. Так
как два этих
противоречивых
условия удовлетворить
нельзя применяют
переходные
посадки
 [3 с. 111]
Получаем
посадку Ш230
По ГОСТ 25346 – 89 принимаем предельные отношения
Ш230

Рассчитываем данную посадку:
Предельные отношения:
Отверстия: ЕS = +0,072; EI = 0
Вала: es
= +0,023; ei = -0,023.
Допуски:
Отверстия:
Т = 0,072
Вала: Т= 0,046
Предельные размеры:
Отверстия: D max = 230,072; D min = 230, 00
Вала: d max = 230,023; d min = 229,977.
Предельные натяг и зазор:
N max = d max – D min = 230,023 – 230,000 = 0,023.
S max = D max – d min = 230,072 – 229,977 = 0,095.
Соединение: крышка – обод колеса.
Для надежной работы циложпительная манжета должна быть соосна оси вращения вала. Радиальное отклонение крышки от оси отверстия обода колеса возникает при сборке в пределах посадочного зазора. Чтобы ограничить радиальное смещение крышки, поле допуска цепирирующей поверхности по ГОСТ 18512 – 73 задают h8 [3 с. 100]. После допуска отверстия обода колеса дано в задании на сборочном чертеже и равно Р7.
Получаем
посадку Ш180

По ГОСТ 25346 –
89 принимаем
предельные
отношения Ш180
Рассчитываем данную посадку:
Предельные отношения:
Отверстия: ES = -0,036; EI = -0,076;
Вала: es = 0,000; ei = - 0,063;
Допуски:
Отверстия: T = 0,040;
Вала: T = 0,063;
Предельные размеры:
Отверстия: D max = 179,964; D min = 179,924;
Вала: d max = 180,000; d min = 179,937
Предельные натяг и зазор:
S max = D max – d min = 179,964 – 179,937 = 0,027;
N max = d max – D min = 180,000 – 179,924 = 0,076.
Соединение: корпус – втулка.
Посадки втулок
должны иметь
минимальный
зазор или минимальный
натяг. При большом
зазоре втулка
по своим показателям
превращается
в кольцо. При
большом натяге
усложняется
сборка деталей
и никакими
эксплуатационными
достоинствами
такая посадка
не обладает.
Из сборочного
чертежа видно,
что втулка не
вращается,
значит, она
установлена
в корпус с натягом.
Следовательно,
подходящей
посадкой является
 [3 С.90]
Получаем
посадку Ш
40
По ГОСТ 25346 –
89 принимаем
предельные
отношен Ш40

Рассчитываем данную посадку:
Предельные отношения:
Отверстия: ES = +0,025; EI = 0,000;
Вала: es = +0,042; ei = +0,026;
Допуски:
Отверстия: T = 0,025;
Вала:T = 0,016;
Предельные размеры:
Отверстия:D max = 40,025; D min = 40,000;
Вала: d max = 40,042; d min = 40,026;
Предельные зазор и натяг:
N min = d min – D max = 40,026 – 40,025 = 0,001;
N max = d max – D min = 40,042 – 40,000 = 0,042.
Соединение: втулка – регулировочный рычаг.
Посадки втулок должны иметь минимальный зазор или минимальный натяг. При большом зазоре втулка по своим показателям превращается в кольцо. При большом натяге усложняется сборка деталей и никакими
эксплуатационными
достоинствами
такая посадка
не обладает.
Из сборочного
чертежа видно,
что во втулке
вращается
регулировочный
рычаг, значит
в соединении
втулка, - регулировочный
рычаг имеется
зазор, следовательно,
подходящей
посадкой является [3 с. 90].
Получаем
посадку Ш38
По ГОСТ 25346 – 89 принимаем предельные отклонения.
Ш38

Рассчитываем данную посадку:
Предельные отклонения:
Отверстия: ES = +0,016; EI = 0,000;
Вала: es = +0,000; ei = - 0,011
Допуски:
Отверстия: T = 0,016;
Вала:Td = 0,011
Предельные размеры:
Отверстия: D max = 38,016; D min = 38,000;
Вала: d max = 38,000; d min = 37,989;
Предельные зазор и натяг:
S max = D max – d min = 38,016 – 37,989 = 0, 027;
S min = D min – d max = 38,000 – 38,000 = 0,000.
2.2 Расчет и выбор посадки с натягом
Задание: рассчитать и выбрать посадку для неподвижного соединения с учетом исходных данных. В расчете учесть влияние шероховатости поверхности на надежность соединения.
Посадки с натягом применяются в неразъемных соединениях, причем относительная неподвижность сопрягаемых деталей достигается за счет упругих деформаций, возникающих при запрессовке. Натяг в неподвижной посадке должен быть таким чтобы, с одной стороны, гарантировать относительную неподвижность вала и отверстия, а с другой стороны не вызывать разрушения деталей при их соединении. Исходя из этих условий, ведут расчет и выбор неподвижной посадки.
Вычисляем значение давления в соединении
Р ≥

Р ≥
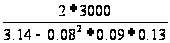 =25505599,85Па
Где Р – давление; Па
d - номинальный размер, м
ℓ - длина сопряжения, м
М - наибольший крутящий момент, Н*м
f - коэффициент трения [1 с. 211].
Рассчитать давление, необходимое для передачи заданной нагрузки можно определить наименьший натяг, способный передать указанную выше нагрузку
Nmin=pd (
 +
 );
где Е
 и
Е
 - модули упругости
материала
отверстия и
материала вала,
Па
С
и С
- коэффициенты,
определяемые
по формулам:
С= +
 ;
С=
 -
 ;
где
 -
наружний диаметр
втулки, м
 - внутренний
диаметр полого
охватываемого
вала, м
 ,
- коэффициент
Пуассона для
материала вала
и материала
отверстия (для
стали – 0,3) [1 c.112]
С= +0.3=2.9;
С=
 -0.3=0.7;
Nmin =
25505599,85*0,08*( +
 )=0,000034979
Nmin=0.000034979м 35мкм
При запрессовке вала в отверстие неровности поверхностей срезаются и сминаются, что уменьшает действительный натяг в соединении. Считают, что срезание и смятие при запрессовке составляет 60% от их высоты. Тогда расчетный натяг для выбора неподвижной посадки можно найти по формуле [1 с.212]
Nрасч=Nmin+1.2(R +R
 )
Где Nрасч – расчётный натяг
Nmin – наименьший натяг
R,
R
- высота неровностей
по 10 точкам
отверстия и
вала
Nрасч=35+1,2*(2,5+1,6)=39,92
По таблицам
[1 c.337] находим,
что условию
Nmin.cт≥Nрасч
удовлетворяет
посадка
 ,
Имеющая минимальный натяг 45мкм. Проверяем эту посадку по условию прочности охватывающей детали. Чтобы проверить детали на прочность, надо вычислить напряжения, которые возникают в них при наибольшем для выбранной посадке натяге
Pmax=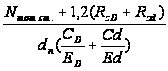
Эти напряжения для охватывающей и охватываемой деталей будут соответственно равны
G= *Pmax
G=

Если эти
напряжения
меньше предела
текучести
материала,
значит посадка
выбрана
правильно[1
с.212 ]
Pmax =
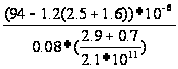 =30930555.56Па=30,93МПа
напряжения для охватывающей и охватываемой деталей будут соответственно равны:
G=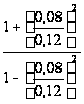 *30,93=80,4МПа
G= =61,86МПа
Условия
прочности
охватывающей
детали выдерживается,
так как для
стали 50х предел
текучести
Gт=883µПа и
Gp<G ,
следовательно,
посадка выбрана
правильно
2.3 Выбор средств измерения
Задания: выбрать средства измерения для наружного диаметра конуса полуоси, по заданию преподавателя, внутреннего диаметра ступицы под подшипник №7124.
Конкретные средства измерения применяются в зависимости от:
- масштаба производства
- принятой организационно-технической нормы контроля
- конструкции и материала детали
- точности изготовления
В массовом производстве применяют высокопроизводительные механизированные и автоматизированные средства измерения и контроля. Универсальные средства измерения применяют только для наладки оборудования.
В серийном производстве применяют калибры, шаблоны, специальные контрольные приспособления. В этом производстве применяют и универсальные средства измерения.
При выборе средств измерения и методов контроля учитывают совокупность методологических, эксплуатационных и экономических показателей.
К методологическим показателям относится:
- допустимая погрешность измеренных приборов
- цена деления
- порог чувствительности
- предел измерения
К эксплуатационным и экономическим показателям относится:
- стоимость и надежность измерительных приборов
- продолжительность работы
- время на настройку и процесс измерения
- масса
- габаритные размеры
- рабочая погрузка
При выборе средств измерения должно обязательно выполняться следующее условие:S≥∆Lim – где S-допускаемая погрешность при измерении копированных размеров:
∆Lim – предельная погрешность средств измерения.
Величина ∂ зависит от номинального размера и квалитета точности, а величина ∆Lim – от номинального размера, вида прибора и условий измерения.
Выберем средство измерения для конуса полуоси под подшипник качения. Посадка для этого участка:
Ш100д6
По таблице 6 стандарта ГОСТ 8.051-81 в зависимости от квалитета точности и диаметра выбираем допустимую погрешность и средства измерения ∂=0,022мкм. Инструменты, рекомендуемые для измерения находятся в пунктах:4б*,5в,6б
4б*- Микрометр
гладкий с величиной
деления 0,01мм
при настройке
на нуль по
установочной
мере, температурный
режим 2 С
∆Lim =5мкм.
Микрометр при
работе находится
в руках.
5в- Скоба индиномоторная с ценой деления 0,01мм. Перемещение измерительного стержня 0,1; ∆Lim =0.скоба. При работе находится на стойке или обеспечивается надежная изоляция от тепла рук
6б -Рычажный
микрометр (СР)
с ценой деления
0,002мм при настройке
на нуль по концевым
мерам длины
при использовании
на всем предел
измерения,
температурный
режим 2С,
∆Lim =0,005. При
работе находится
на стойке или
обеспечивается
надежная изоляция
от тепла рук.
Учитывая экономическую выгоду, обслуживания прибора, его настройку выбираем наиболее доступные средства измерения Микрометр гладкий с величиной деления 0,01мм. Основное условие для данного измерения выполняется, т.е: ∂=22мкм>∆Lim =5мкм
Выбираем
средства измерения
для внутреннего
измерения обода
колеса под
подшипник.
Посадка в этом
месте Ш180Р7
По таблице 7 стандарта ГОСТ8.051-81 в зависимости от квалитета точности и диаметра выбираем допустимую погрешность измерения ∂=0,0012. Инструменты, рекомендуемые для измерения находятся в пунктах:6а*,11*,12.
6а* -Нутромер
индикаторный
при замене
отчетного
устройства
измерительной
головкой с
ценой деления
0,001 или 0,002мм, температурный
режим 2С
,шероховатость
поверхности
отверстия
Rа=1,25мкм,∆Lim
=7,5мкм.
11*- Микроскоп
инструментальный.
температурный
режим 5С
∆Lim = 7мки.
12- Микроскоп
универсальный
измерительный
при использовании
штриховой
головки, температурный
режим 1С
∆Lim =7мкм.
Выбираем для данного размера нутромер индикаторный, как наиболее доступное средство измерения. Основное условие выполняется, т.е:∂=12мкм> ∆Lim=7,5мкм.
Результат выбора средств измерения сводим в таблицу:
| 1 | 2 | 3 | 4 | 5 |
| Наименование размера | Номинальный размер с полем допуска | Допустимая погрешность ∂, мм | Предельная погрешность ∆Lim, мм | Наименование средства измерения, метрологические показания, условия измерения |
| 1 | 2 | 3 | 4 | 5 |
| Диаметр кожуха полуоси |
Ш100 |
0,022 | 0,005 | Микрометр гладкий с величиной деления 0,01мм |
| Диаметр ступицы под подшипник |
Ш180Р7 |
0,012 | 0,0075 | Нутромер индикаторный с ценой деления 0,001 или 0,002мм, Rа=1,25мкм |

3. Взаимозаменяемость стандартных соединений
3.1 Выбор и расчет насадок колец подшипников качения
Задание: Для заданного на сборочном чертеже подшипника №7124 выбрать и рассчитать насадки для наружного и внутреннего колец с обоснованием. Начертить условные изображения подшипникового узла, шейки вала и гнезда для кольцо с расстановкой размеров, шероховатостей и погрешностей формы и расположения.
По стандарту ГОСТ 333-79 выбираем размеры подшипника.
d = 120 – внутренний диаметр
D = 180 – наружный диаметр
B = 36 -