Технология обработки вала
Sпр – продольная подача, мм/об;
1,7 – коэффициент, учитывающий пробный проход при шлифовании и
замере диаметра;
i – число проходов.
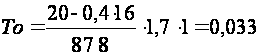 мин
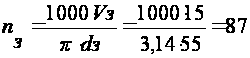 об/мин,
где Vз=15 м/мин – скорость вращения заготовки;
dз=55 мм – диаметр обрабатываемой заготовки.
Окончательная обработка:
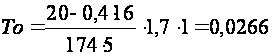 мин
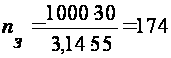 об/мин
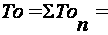 0,119
мин
Определение вспомогательного времени:
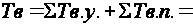 3,89
мин
Определение дополнительного времени:
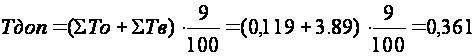 мин
Определение штучно-калькуляционного времени:
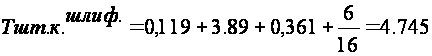 мин
Таблица 3
| № операции | Установка | № перехода | Наименование операции, установки и перехода |
То, мин |
Тв, мин |
Тдоп, мин |
Тп.з., мин |
Тшт.к., мин |
|
01 |
А Б В |
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 |
Токарная Установить и закрепить деталь Подрезать торец Зацентровать Черновая обработка до Ш 56 мм на l=65 мм Установить и закрепить деталь Подрезать торец Зацентровать Черновая обработка до Ш 61 мм на l=127 мм Черновая обработка до Ш 56 мм на l=80 мм Сверлить отверстие Ш 10,2 мм под М12 Нарезать резьбу М12х1,5 Установить деталь в центрах и закрепить Чистовая обработка до Ш 60 h8 на l=47 мм Чистовая обработка до Ш 55h9 на l=60 мм Чистовая обработка до Ш 55,05 на l=20 мм Чистовая обработка до Ш 55 h9 на l=45 мм Чистовая обработка до Ш 55,05 на l=20 мм Снять 2 фаски 1,5х45 |
0,14 0,15 0,536 0,14 0,15 0,516 0,273 0,375 1,8 0,199 0,252 0,089 0,191 0,089 0,014 |
1,0 0,85 0,6 1,05 1,0 0,85 0,6 1,05 1,05 0,93 1,48 0,88 1,2 1,4 1,2 1,2 1,2 0,15 |
10 | ||
| 4.914 | 17.69 | 1.808 | 0,625 | 25.037 | ||||
|
02 |
А |
16 17 |
Фрезерная Установить деталь на призмах и закрепить Фрезеровать шпоночный паз 16Р11 Фрезеровать шпоночный паз 16Р11 |
3.75 3.893 |
3,7 0,8 0,8 |
8 | ||
| 7.643 | 5.3 | 0.906 | 0,5 | 14.35 | ||||
|
03 |
А |
18 19 20 21 |
Шлифовальная Установить деталь в центрах и закрепить Предварительное шлифование до Ш 55,015 Окончательное шлифование до Ш 55 к6 Предварительное шлифование до Ш 55,015 Окончательное шлифование до Ш 55 к6 |
0,033 0,0266 0,033 0,0266 |
0,79 1,0 1,0 0,55 0,55 |
6 | ||
| 0,119 | 3,89 | 0,361 | 0,375 | 4,745 |
4.4 Определение штучно-калькуляционного времени детали:
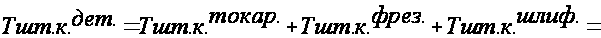
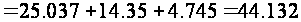 мин
Список использованных источников
Т. 1 и 2 справочник технолога – машиностроителя.
Под редакцией А.Г Косиловой и Р.К. Мещерякова – 4-е издание, переработано и дополнено – М.: Машиностроение, 1985
Конспект лекций.
Общемашиностроительные нормативы времени для технического
нормирования работ на металлорежущих станках. Москва 1967г., часть 1, часть 2.
4. Методичні рекомендації до виконання розрахункової частини курсової роботи с дисципліни "Технологічні основи машинобудування ", Дніпропетровськ 2004, Укладачі: к.т.н., доц. Ножин В.Г., Шатов С.В.
Таблица 1
| № операции | установка | № перехода | Наименование операции, установки и перехода |
Оборудование |
Приспособление |
Инструмент |
Диаметр обработки, мм | Длина прохода, мм | Припуск на сторону, мм | Количество проходов | |
режущий |
меритель- ный |
||||||||||
| 01 | А |
1 2 3 |
Токарная Установить и закрепить деталь в патроне Ш 70 мм Подрезать торец Зацентровать Черновая обработка до Ш 56 мм на l=65 мм |
Токарно-винторезный станок 16К20 Nдв=11 кВт |
Токарный самоцентрирующийся патрон. Предохранительный сверлильный патрон. Рефленый передний центр, вращающийся задний центр. |
Токарный подрезной резец Т15К6. Центровочное сверло. Спиральное сверло Ш 10,2 мм. Метчик М12. Фасочный резец (правый и левый) |
Линейка металлическая, штангенциркуль ШЦ-1 |
70 15 70 |
35 15 65 |
5 7,5 3,5 |
1 1 2 |
| Б | 4 5 6 7 8 9 |
Установить и закрепить деталь в патроне по Ш 56 мм Подрезать торец в размер 290 мм Зацентровать Черновая обработка до Ш 61 мм на l=127 мм Черновая обработка до Ш 56 мм на l=80 мм Сверлить отверстие Ш 10,2 мм под М12 Нарезать резьбу М12х1,5 |
70 15 70 61 10,2 12 |
35 15 127 80 40 40 |
5 7,5 4,5 2,5 5,1 0,9 |
1 1 1 1 1 1 |
|||||
| В | 10 11 12 13 14 15 |
Установить деталь в центрах Чистовая обработка до Ш 60 h8 на l=47 мм Чистовая обработка до Ш 55 h9 на l=60 мм Чистовая обработка до Ш 55,05 на l=20 мм Чистовая обработка до Ш 55 h9 на l=45 мм Чистовая обработка до Ш 55,05 мм на l=20 мм Снять 2 фаски 1,5х45 |
61 56 56 56 56 55 |
47 60 20 45 20 1,5 |
0,5 0,5 0,475 0,5 0,475 1,5 |
1 1 1 1 1 1 |
|||||
| 02 | А |
16 17 |
Фрезерная Установить деталь на призмах и закрепить плашками Фрезеровать шпоночный паз 16Р11 на l=40 мм Фрезеровать шпоночный паз 16Р11 на l=44 мм |
Вертикально-фрезерный станок 6Р11 Nдв=5,5 кВт | Подвижные призмы, прихваты | Шпоночная фреза Ш16, | Штангенциркуль ШЦ-1 | 16 16 |
40 44 |
8 8 |
1 1 |
| 03 | А |
18 19 20 21 |
Шлифовальная Установить деталь в центрах и закрепить Предварительное шлифование до Ш 55,015 на l=20 мм Окончательное шлифование до Ш 55 к6 на l=20 мм Предварительное шлифование до Ш 55,015 на l=20 мм Окончательное шлифование до Ш 55 к6 на l=20 мм |
Круглошлифовальный станок 3М150 Nдв=4,0 кВт |
Трехкулачковый патрон, передний и задний центра | Шлифовальный круг Ш 400х50х16 мм | Микрометр 50-75 | 55,05 55,015 55,05 55,015 |
20 20 20 20 |
0,0175 0,0075 0,0175 0,0075 |
1 1 1 1 |