Проектирование металлорежущих инструментов
 ,
определяем
по формуле
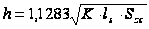 для сливной
стружки, где
 коэффициент
помещаемости;
 суммарная
длина протягиваемых
участков, мм.
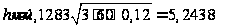 .
По таблице
выбираем ближайшую
большую глубину
стружечной
канавки
 .
Её и принимаем
для дальнейшего
расчёта. Диаметр
по дну стружечной
канавки равен
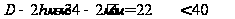 .
Для обеспечения
достаточной
жёсткости
протяжек, имеющих
диаметр сечения
по дну стружечной
канавки меньше
40 мм, необходимо,
чтобы глубина
стружечной
канавки
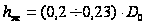 .
Получим
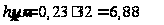 .

 .
2.9. Определение шага зубьев.
По таблице
шаг черновых
зубьев
 профиль
№10. Остальные
элементы стружечной
канавки:
 ;

 Число одновременно
участвующих
в работе зубьев
определяем
по формуле
 отбрасывая
дробную часть:
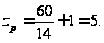 Шаг и профиль
переходных
зубьев – такие
же, как у черновых.
2.10. Определение силы резания.
Максимально
допустимую
силу резания
берём минимальной
из трёх:


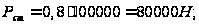
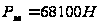 .
Величину
 определяем
по формуле:
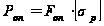 ,
где
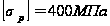 ;
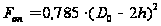 .
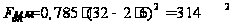 .
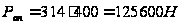 .
2.11. Определение числа зубьев в группе.
Число зубьев
в группе может
меняться от
2 до 5; его определяем
по формуле:
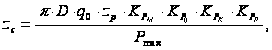 где
 ;
поправочные
коэффициенты
 ;
 ;
 ;
 .
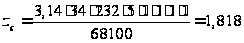 .
Т. к.
 то дальнейшие
расчёты ведут
для

2.12. Определение расчетной силы протягивания.
Расчётную
силу протягивания
определяем
по формуле:
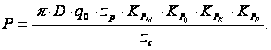
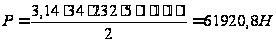 .
2.13. Определение припуска.
Полный припуск определяем по формуле:
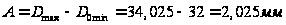 .
Припуск
на черновых
зубьях находим
по формуле:
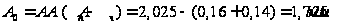 ,
где
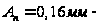 припуск
на переходные
зубья;
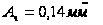 припуск
на чистовые
зубья.
2.14. Определение числа групп черновых зубьев.
Число групп
черновых зубьев
определяем
по формуле:

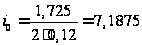 ;
 .
Остаточную
часть припуска
находим по
формуле:
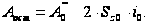
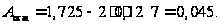 Т. к.
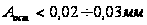 ,
то остаточный
припуск оставляем
в переходной
части число
зубьев соответственно
увеличиваем.
2.15. Определение чисел зубьев.
Число черновых
зубьев определяем
по формуле:
 где
 принятое
окончательно
число групп
черновых зубьев
после распределения
остаточного
припуска.
 ,
число переходных
зубьев
 ,
число чистовых
зубьев
 и число калибрующих
зубьев
 .
Общее число
всех зубьев
находим по
формуле:
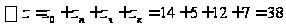 .
2.16. Определение длины режущей части.
Длину режущей
части протяжки
определяем
по формуле:
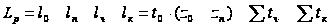 ,
где
 суммы
переменных
шагов соответственно
чистовых и
калибрующих
зубьев; шаги
чистовых и
калибрующих
зубьев – переменные,
принимаем из
таблицы
 ,
 ,
 .
Размеры профиля
h, b, r,
R – одинаковые
для всех трёх
шагов; их берём
по таблице по
меньшему шагу.
Для
:


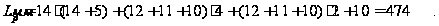
Новые два
варианта рассчитываем
для
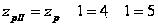 и
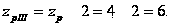
Из формулы
 находим шаг
черновых зубьев
для обоих вариантов:
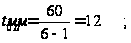
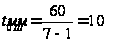 .
В третьем
варианте значение
шага
 округляем
до ближайшего
меньшего значения,
т.е.
 .
По таблице
определяем
соответствующие
этим шагам
глубины профиля
стружечных
канавок (из
таблицы берём
большее значение
глубины). Для

 для

 По формуле
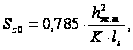 где
 принимают
ближайшей
меньшей к
 ,
т.е.
 ,
находим:
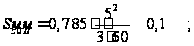
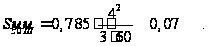 С п.2.11. расчёт II
и III вариантов
продолжаем
как для I
варианта. Результаты
расчёта сведены
в таблице 2.1.
Сравнив основные показатели, видим, что оптимальный вариант – II. Определение остальных элементов конструкции протяжки производим только для этого варианта.
Таблица 2.1
|
Искомый параметр |
Вариант | ||
| I | II | III | |
|
|
5 | 6 | 7 |
|
|
14 | 12 | 10 |
|
|
6 | 5 | 4 |
|
|
4,5 | 4 | 3,5 |
|
|
0,12 | 0,1 | 0,07 |
|
|
2 | 2 | 2 |
|
|
25068 | 52224 | 33946 |
|
|
2,025 | 2,025 | 2,025 |
|
|
0,14+ |
0,16+ |
0,14+ |
|
|
0,14 | 0,14 | 0,14 |
|
|
1,725 | 1,745 | 1,745 |
|
|
0,045 | 0,145 | 0,005 |
|
|
7 | 9 | 12 |
|
|
14 | 18 | 24 |
|
|
5 | 4 | 5 |
|
|
12 | 12 | 12 |
|
|
7 | 7 | 7 |
|
|
38 | 41 | 48 |
|
первой второй |
0,04 0,03 |
0,08 0,06 |
0,04 0,03 |
|
|
0,02 (2) 0,01 (2) 0,005 (2) |
0,01 (3) 0,005 (3) |
0,02 (2) 0,01 (2) 0,005 (2) |
|
|
10, 11, 12 | 8, 9, 10 | 7, 8, 9 |
|
|
10, 11, 12 | 8, 9, 10 | 7, 8, 9 |
|
|
3,6 | 3 | 2,5 |
|
|
4,5 | 3,3 | 3 |
|
|
196 | 216 | 260 |
|
|
70 | 48 | 50 |
|
|
132 | 108 | 96 |
|
|
76 | 62 | 38 |
|
|
474 | 434 | 464 |


 0,145


 на группах:
 (число групп)


2.17. Определение диаметра калибрующих зубьев.
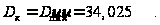
2.18. Определение числа выкружек на черновых зубьях.
Число выкружек
и их ширину на
черновых зубьях
определяем
по таблице:
 ;

2.19. Определение числа выкружек на переходных и чистовых зубьях.
Число выкружек
на переходных
и чистовых
зубьях определяем
по таблице:
 ;
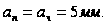
2. 20. Определение диаметра и длины передней направляющей.
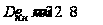 ;
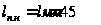 ,
так как

2.21. Определение длины переходного конуса.

2.22. Определение расстояния от переднего торца протяжки до первого зуба.
Определение
расстояния
от переднего
торца протяжки
до первого зуба
определяем
по формуле
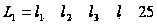 ,
где
 ,
 ,
 .
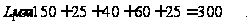
2.23. Определение диаметра и длины задней направляющей.
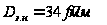 ,
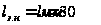 .
Протяжку выполняем
без заднего
хвостовика.
2.24. Определение общей длины протяжки.
Общую длину
протяжки рассчитываем
по формуле:
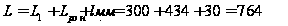 .
2.25. Принцип работы патрона.
Данный патрон предназначен для горизонтального протяжного полуавтомата для внутреннего протягивания модели 7Б55.
Патрон состоит из следующих деталей: корпус патрона, стакан, кольцо упорное, четырех кулачков, пружины.
Порядок закрепления протяжки в патрон: ослабить пружину 7 путем отвинчивания упорного кольца 4, до отскакивания кулачков 5 в предусмотренную для этого полость в корпусе патрона. Вставить протяжку в патрон. Закрутить упорное кольцо 4 до создания максимального усилия закрепления, при этом происходит сжатие пружины 6, данное сжатие вытягивает закрепленные на стакане 2 кулачки 5 из полостей корпуса, тем самым происходит закрепление протяжки. При создании максимального натяжения пружины 7 происходит надежное закрепление протяжки в патроне. Затем патрон необходимо установить на станок, по средствам метрической резьбы расположенной на хвостовой части стакана 2.