Розробка технологічного процесу обробки диску 07.02.00 в умовах дрібносерійного виробництва
Величина просторового відхилення становить ρ=290 мкм. Величина верстатного просторового відхилення після чорнового розточування
 =0,05
х ρ=
0,05 х 290= 14,5 мкм
(2.12)
Похибка установки при чорновому розточуванні:
Е1
=
 =168
мкм
(2.12.1)
Залишкова похибка установки при чистовому розточуванні:
Е2=0,05 х Е1=0,05 х 168=8,4 (2.12.2)
Так як чорнове та чистове розточування проводиться в одній установці, то Ед=0;
На основі записаних в таблиці даних проводимо розрахунок мінімальних значень міжопераційних припусків, використовуючи основну формулу:
2Zmin=2(Rzi-1+
 )
(2.12.3)
Мінімальний припуск під розточування:
- чорнове:
2Zmin1=2(200+300+ )
= 2 х 835
мкм (2.12.3)
- чистове:
2Zmin2=2(50+50+ )
=2 х 116
мкм (2.12.4)
- тонке:
2Zmin3=2(20+25+2) = 2 х 47 мкм (2.12.5)
Маючи розрахунковий розмір, після останнього переходу (тонке розточування Ш80,03), для інших переходів отримуємо:
для чистового розточування:
dp=80,03 – 2 x 0,047 = 79,936мм (2.12.6)
для чорнового розточування:
dp=79,936 – 2 x 0,116 = 79,936мм (2.12.7)
для заготовки:
dp=79,704 – 2 x 0,835 = 79,936мм (2.12.8)
Значення допусків кожного переходу приймаємо та таблицям в відповідності з квалитетом:
заготовка – 14 кв.;
розточування чорнове – 11 кв.;
розточування чистове – 9 кв.;
розточування тонке – 7 кв.;
dmax – розрахунковий розмір, округлений до точності відповідного допуску;
dmin – це найбільший розмір з відніманням допуску.
Мінімальні
значення
припусків рівні
різниці найбільших
граничних
переходів, а
максимальне
значення
 –
відповідно
різниця
найменших граничних розмірів.
На основі даних розрахунку будуємо схему графічного розташування припусків та допусків по обробці отвору Ш80Н7.
Рис. 2.12.1.
 Загальні
припуски Zmin
та Zmax визначаємо
додаючи проміжні
припуски та
записуємо їх
значення внизу
відповідних
граф.
2Zоmin=90+240+1670=2000мкм (2.12.9)
2Zоmах=134+356+2220=2710мкм (2.12.10)
Загальний номінальна припуск:
Zоном=Zоmin+Вв-Вд=2000+370-30=2340 мкм (2.12.11.)
dзном=dдном- Zоном=80-2,34=77,66 мкм (2.12.12)
Проведемо перевірку правильності розрахунків, які виконали:
 --
 =134-90=44;
 =74-30=44;
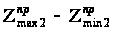 =356-240=116;
 =190-74=116;
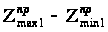 =2220-1670=550;
 =740-190=550;
Припуски на механічну обробку інших поверхонь назначаємо по довіднику [10.стор.581].
Лиття в кокіль:
Клас точності розмірів мас 8 для призначення припусків;
Ряд припусків 3;
Для 8 класу точності по [10., табл.2, стор.582] призначаємо допуски лінійних розмірів, на основі яких назначаємо припуски на механічну обробку. Вихідні дані заносимо в таблицю 2.12.1.
Припуски і допуски на поверхні деталі “Диск, які обробляються
Таблиця 2.12.1
| Поверхня | Розмір | Допуск | Припуск | |
| 1 | 165 |
1,6 |
2х2,4 | |
| 2 | 160 |
1,6 |
2х2,4 | |
| 3 | 160 |
1,6 |
2,4 | |
| 4 | Свердлення різьби в суцільному металі | |||
| 5 | Розточування канавки в суцільному металі | |||
| 6 | Ш80 |
1,4 |
2 х 2,3 (розрахунковий 2х1,2) | |
| 7 | 100 |
1,4 |
2,3 | |
| 8 | Ш304 |
2,0 |
:2,8 | |
| 9 | Свердління в суцільному металі | |||
| 10 | Свердління в суцільному металі | |||
| 11 | Шпоночна канавка в суцільному металі | |||
 0,8
Аналізуючи отримані результати для поверхні 6 – обробка отвору Ш80Н7 бачимо, що розрахунковий метод більш точний 2 х 1,2< 2 х 2,3.
2.13. Розрахунок режимів різання
Основні вихідні дані для розрахунку та вибору режимів різання використовуємо такі: річна програма, робоче креслення деталі та заготовки, використовуване обладнання та інструмент.
Розрахунковим методом визначаємо режими різання на операції фрезерування 020, 1 перехід, різання t при чорновому фрезеруванні назначаємо максимальну, в нашому випадку дорівнює товщині припуску t=2,4мм (12 квалитет) та шорсткість Ra=12,5.
На вказаному переході виконуємо торцьову фрезерування, на якому для досягнення виробничих режимів фрезерування, діаметр фрези більше ширини фрезерування.
На рис. 2.13.1 покажемо схему фрезерування на 1 перехід 020 операції.
Рис. 2.13.1
При обробці стальних заготовок обовўязковим являється їх несиметричне розташування відносно фрези.
Для підвищення стійкості інструмента здвиг виконуємо в направленні врізання зуба фрези, чим забезпечуємо початок різання при малій товщині зрізуваного шару.
Подача.
При фрезеруванні розрізнюють такі види подач:
подача на зуб Sz;
подача на оборот фрези S;
хвилинна подача Sм, яка знаходиться в співвідношенні Sм=S x n = Sz x Z x n.
Вихідною величиною при чорновому фрезеруванні є Sz. З таблиці [33.1.стор.240]; Sz=0,09-0,18 призначаємо Sz=0,12мм/зуб.
Швидкість різання – окружна швидкість фрези, м/хв;
V=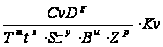 ;
(2.13.1)
Значення Сv та показників ступені вибираємо з таблиці 40 [1.стор.241]
Сv=332, q=0,2; x=0,1; y=0,4;u=0,2; p=0;m=0,2; T=240хв.
V=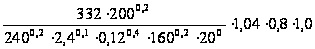 =206,5
об/хв.
Kv = Kmv x Knv x Kuv; (2.13.2.)
Kmv – коефіцієнт, який враховує якість обробки матеріалу;
Kmv=Kr( )nv
= 0,85(
 )1,45=1,04
(2.13.3)
Knv – коефіцієнт, який враховує стан поверхні заготовки;
Knv = 0.8; - як стальна відливка по нормальній кірці;
Kuv – коефіцієнт, який враховує матеріал інструменту;
Kuv=1.
Частота обертання шпинделя;
n =
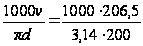 =328,8
об/хв.
 330
об/хв;
Знайдемо силу різання Pz при фрезеруванні. Головна складова сили різання при фрезеруванні – окружна сила, Н.
Для знаходження сили різання використовуємо формулу:
Pz=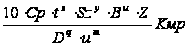 (2.13.4)
Cp=825; x=1; y=0,75; u=1,1; q=1,3; m=0,2;
Kmp=( )1
= 0,86;
Pz=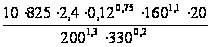 0,86 = 1951,5 H;
Крутячий момент на шпинделі:
Мкр=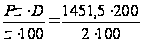 =1951б5Нм;
(2.13.5)
Потужність різання (ефективна), кВт;
Nc=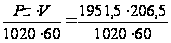 =6,58
кВт (2.13.6)
На інші операції режимів різання визначаємо табличним методом.
Результати вибору параметрів різання заносимо в таблицю 2.13.1.
Режими різання при механічній обробці деталі “Диск”
Таблиця 2.13.1
| Номер |
Глибина різання t, мм |
Подача |
Швид-кість різання V, м/хв |
Частота оберта-ння шпин-деля n, об/хв. | Потуж-ність, N, кВт | Основ-ний час to, xв. | |||
| Опера-ції | Пози-ції | Пере-ходу |
So мм/об |
Sz мм/зуб |
|||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| 020 | 1-4 | 1 | 2,4 | 2,4 | 0,12 | 206,5 | 330 | 6,58 | 4х0,33 |
| 5-8 | 2 | 2,4 | 2,4 | 0,12 | 206,5 | 330 | 6,58 | 4х0,27 | |
| 3 | 2,4 | 0,96 | 0,12 | 262 | 1324 | 4,82 | 2х0,14 | ||
| 4 | 12 | 0,32 | - | 128 | 509 | 1,35 | 0,21 | ||
| 5 | 1,8 | 3 | - | 12 | 159 | 2,17 | 0,10 | ||
| 025 | 1 | 12 | 0,35 | - | 188 | 748 | 3,76 | 0,09 | |
| 2 | 1,1 | 0,5 | - | 202 | 804 | 2,27 | 0,39 | ||
| 3 | 2,8 | 2,4 | 0,12 | 212 | 675 | 3,21 | 0,56 | ||
| 4 | 0,2 | 0,25 | - | 280 | 1114 | 1,43 | 0,57 | ||
| 5 | 0,06 | 0,1 | - | 385 | 1532 | 1,07 | 1,04 | ||
| 030 | 1 | 11,5 | 0,32 | - | 60 | 796 | 1,35 | 0,09 | |
| 2 | 5.7 | 0,24 | - | 60 | 1624 | 1,04 | 0,05 | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| 3 | 3 | 0,06 | - | 60 | 3185 | 0,18 | 0,84 | ||
| 4 | 0,8 | 1,34 | - | 60 | 1592 | 0,78 | 0,01 | ||
| 5 | 12 | 0,32 | - | 186 | 740 | 4,85 | 1,67 | ||
Основний час обчислюємо по формулі:
to= ;
(2.13.7)
L=l+l1+l2;
де: l- довжина поверхні, що обробляється;
n – число обертів шпинделя;
So – подача мм/об;
l1,l2 – врізання та перебіг інструменту.
3. КОНСТРУКТОРСЬКА ЧАСТИНА
3.1. Розробка конструкції верстатного пристрою
В загальному випадку послідовність розрахунку пристрою можна представити в наступному вигляді:
1.Вибір типу та розмірів установочних елементів, їх кількості, виходячи із схеми базування оброблюваної заготовки, точності та шорсткості базових поверхонь.
2.Вибір типу пристрою (одно- чи багатомісний) виходячи із заданої продуктивності операції.
3.Складання схеми сил, діючих на заготовку, вибір точки прикладання та напрямку сили затиску, розрахунок її величини.
4.Вибір типу затискного механізму та розрахунок його основних конструктивно-розмірних параметрів.
5.Вибір типу силового приводу виходячи із сили тяги та регламентованого часу на закріплення-відкріплення деталі. Розрахунок та уточнення по нормалям та ГОСТам розмірів силового приводу.
6.Розробка загального вигляду пристрою та призначення точності його виконавчих розмірів.
7.Розрахунок на міцність та зносостійкість навантажених та рухаючихся елементів пристрою.
8.В данному курсовому проекті розробляється конструкція зажимного механізму супутника.
3.1.1. Опис роботи та принцип дії пристрою
Заготовка деталі встановлюється на установочну базу – три упора з одночасним центруванням на підпружиненому кільці по поверхні Ш80Н7.
Заготовка провертається по часовій стрілці до упора до упорної бази, яка виконана у вигляді упорного штифта. Для застереження зміщення – заготовка зажимається прихватами. Прихвати управляються конічними кулачками, які змінюють свій осьовий розмір в залежності від кутового положення. Кутове положення кулачка змінюється шляхом розвороту рукоятки поз.11.
Розміщення прихвату вибрано таким чином, що зусилля зажиму направлено чітко над упором – це застерігає від перекосу заготовки при закріпленні. Ричажна система прихвату має співвідношення плеч ричагів 1:1, що є зусилля, що розвивається на конічному кулачці передається в співвідношенні 1:1 на заготовку, яка закріпляється.
3.1.2. Розрахунок необхідної сили затиску деталі
3.1.2.1. Підберемо параметри пружини кільця, що центруємо
На рис. 3.1.1. показана розрахункова схема підбору геометричних розмірів пружини стискання.
Рис.3.1.1.
Пружина підбирається таким чином, щоб стискатися під масою заготовки на 90%, подальше дотискання виконується завдяки ексцентриковим циліндричним прихватам. Така умова забезпечує найкращі умови центрування заготовки по внутрішньому діаметру. Маса заготовки 72,3кг; зусилля: F=м g =72,3х9,8=708,5Н (3.1)
Зусилля повного стиснення пружини: Fенс = мзагх1,1хg; де шзаг- маса заготовки, 1,1 – коефіцієнт, який враховує 10% збільшення нагрузки; g – прискорення вільного падіння;
Fсис= 72,3 х 1,1 х 9,8=779,4Н;
Відповідно, зусилля, додатково нагружаєме ексцентриковим циліндричним прихватом:
Qпр = 1/n x шз х 0,1 х g (3.2)
Де: n – число прихватів, n=3;
мз – маса заготовки , шз= 72,3 кг.
0,1 – коефіцієнт, який враховує 10% залишкове натяжіння пружини;
g –