Технологический процесс изготовления детали (шток)
Штамповка в подкладных штампах - подкладной штамп может состоять из одной или двух частей, в которых имеется полость с конфигурацией поковки или ее отдельного участка. В подкладных штампах можно изготовлять головки гаечных ключей, головки болтов, диски со ступицей, втулки с буртом и другие поковки.
С учетом всех вышеизложенных факторов произвожу выбор заготовки из двух способов получения:
Штамповка на ГКМ
Прокат калиброванный
Штамповка на ГКМ
Расчет производится по ГОСТ 7505-89
1. Определяем класс точности поковок: Т4 [8] пр.1 таб. 19
2. Определяем группу стали: М2 - сталь с массовой долей углерода свыше 0,35 до 0,65% [8] таб.1
3. Степень сложности
C=Gп/Gф (6.2)
Gп=Mд*Kp (6.3)
Kp=1,5 - валы, оси, шатуны [8] пр.3 таб. 20
Gп=4,54*1,5=6,81 кг
Gф=Vф*0,00785 (6.4)
Vф= (p*d2*L*1,05) /4 (6.5)
Vф=3,1415*482*636*1,05/4=1208422 мм3
C=6,81/9,49=0,717 > 0,63 –
Группа сложности: С1 [8] стр.30
4. Определяем исходный индекс в зависимости от массы поковки, класса точности, группы стали и степени сложности - 13 [8] таб.2
5. Определяем основные и дополнительные припуски и допуски, размеры заготовки.
Таблица 6.1. Значения в миллиметрах
| Тип | Размер детали | Основной припуск | Дополнительный припуск | Допуск | Размер заготовки |
| 850 | 3,0 | 0,3 |
+3,0 1,5 |
856,6+3,0 1,5 |
|
| Линейные | 10 | 1,9 | 0,3 |
+1,6 0,9 |
14,4+1,6 0,9 |
| 178 | 3,0 | 0,3 |
+3,0 1,5 |
179,1+3,0 1,5 |
|
| Ж48 | 1,8 | 0,3 |
+1,6 0,9 |
52,2+1,6 0,9 |
|
| Диаметры | Ж36 | 1,9 | 0,3+1,0=1,3 |
+1,4 0,8 |
42,4+1,4 0,8 |
| Ж32 | 1,9 | 0,3+1,0=1,3 |
+1,4 0,8 |
38,4+1,4 0,8 |
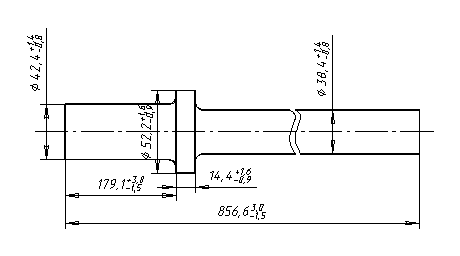
Рисунок 6.1 - Эскиз поковки на ГКМ
6. Штамповочные уклоны 50
7. Радиусы скруглений R4мм
8. Допускаемая величина смещения по плоскости
разъема матрицы 0,8мм
9. Допускаемая величина остаточного облоя 1,0мм
10. Допускаемая величина заусенца по плоскости
разъема матрицы 2,0мм
11. Допускаемые отклонения по изогнутости 2,0мм
12. Уточняем массу поковки:
Vп=p* (d12*L1+ d22*L2 +d32*L3) /4 (6.6)
Vп=3,1415* (42,42*179,1+52,22*14,4+38,42*663,1) /4=1051645,9 мм3
Mп=Vп*0,00785=1051645,9*0,00785=8255г =8,26 кг
6.3 Прокат
Из стандартного ряда диаметров по ГОСТ 2590-71 выбираем сталь горячекатанная круглая Ж52, точность обычная, способ отрезки пресс-ножницы.
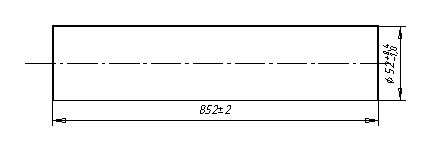
Рисунок 6.2 - Эскиз заготовки из проката
Находим массу заготовки из проката:
Mз=Vз*0,00785 (6.7)
Vз=p*522*852/4=1809406 мм3
Mз=1809406*0,00785=14203г= 14,2 кг
6.4 Сравнение способов получения заготовки
Таблица 6.2
| Показатели | Штамповка на ГКМ | Прокат Ж52x852 |
| Класс точности | Т4 ГОСТ 7505-89 | h12 |
| Группа сложности | 2 | - |
| Масса заготовки Q, кг | 8,26 | 14,2 |
| Стоимость 1т заготовок, крб | 373 | 295 |
| Стоимость 1т стружки Sотх, крб | 25 | 25 |
Стоимость заготовки, получаемой на ГКМ:
Sзаг= (Ci*Q*kТ*kС*kB*kM*kП/1000) - (Q-q) *Sотх/1000 (6.8)
Sзаг= (373*8,26*1*1,7*0,81*0,9*1/1000) - (8,26-4,54-1,95) *25/1000=3,774крб
Стоимость заготовки из проката
Sзаг=Q*S/1000- (Q-q) *Sотх/1000 (6.9)
Sзаг=14,2*295/1000- (14,2-4,54-3,57) *25/1000=4,037крб
Sзаг1 < Sзаг2
Mзаг1 < Mзаг2
Исходя и проведенных технико-экономических расчетов себестоимости получения двух вариантов заготовок и требований по экономии материалов считаю целесообразным применить для получения заготовки метод ковки на ГКМ.
7. Разработка варианта технологического маршрута механической обработки детали
Разработка технологического маршрута обработки детали Шток проводится на основании типового технологического процесса обработки шлицевого вала с учетом мелкосерийного типа производства.
7.1 Выбор обоснование способов обработки поверхностей заготовки
На основании типового технологического процесса определяем последовательность методов обработки для каждой поверхности детали (МОП).
Таблица 7.1 - Маршрут обработки поверхностей
| N п. | Точность | Шерох. | Маршрут обработки поверхности |
| 1 | 14 | 3,2 | Точение черновое или Фрезерование черновое |
| 2 | 14 | 6,3 | Фрезерование черновое |
| 3 | 14 | 3,2 | Точение черновое, Точение фаски |
| 4 | 6 | 1,6 | Точение черновое, Точение получистовое, Накатывание резьбы |
| 5 | 14 | 3,2 | Точение черновое, Точение канавки |
| 6 | 14 | 3,2 | Точение черновое, точение получистовое |
| 7 | 9 | 1,6 | Точение черновое, точение получистовое, Шлифование предварительное |
| 8 | 14 | 3,2 | Точение черновое, точение получистовое |
| 9 | 14 | 3,2 | Точение черновое, точение получистовое |
| 10 | 14 | 3,2 | Точение черновое, точение получистовое |
| 11 | 9 | 1,6 | Точение черновое, точение получистовое, Шлифование предварительное |
| 12 | 14 | 3,2 | Точение черновое, Точение канавки |
| 13 | 14 | 0,4 | Точение черновое, Точение получистовое, Шлифование предварительное, полирование |
| 14 | 14 | 3,2 | Точение черновое, Точение фаски |
| 15 | 14 | 3,2 | Точение черновое |
| 16 | 14 | 3,2 | Точение черновое, Точение фаски |
| 17 | 14 | 3,2 | Точение черновое, Точение получистовое |
| 18 | 14 | 3,2 | Точение черновое, Точение канавки |
| 19 | 6 | 0,2 | Точение черновое, Точение получистовое, Шлифование предварительное, Азотация, Шлифование чистовое, Полирование |
| 20 | 14 | 0,8 | Точение черновое, Точение получистовое, Полирование |
| 21 | 14 | 3,2 | Точение черновое, Точение получистовое, Фрезерование получистовое |
| 22 | 14 | 3,2 | Точение черновое, Точение получистовое |
| 23 | 14 | 3,2 | Точение черновое, Точение получистовое |
| 24 | 14 | 3,2 | Точение черновое, Точение получистовое |
| 25 | 6 | 1,6 | Точение черновое, Точение получистовое, Накатывание резьбы |
| 26 | 14 | 3,2 | Точение черновое, Точение фаски |
| 27 | 14 | 3,2 | Точение черновое или фрезерование черновое |
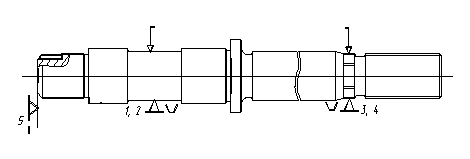
7.2 Выбор и обоснование схем базирования и закрепления
В качестве черновых баз выбираем наружные цилиндрические поверхности. Данные поверхности имеют достаточную протяженность для надежного закрепления, обеспечивают доступ к чистовым базам.
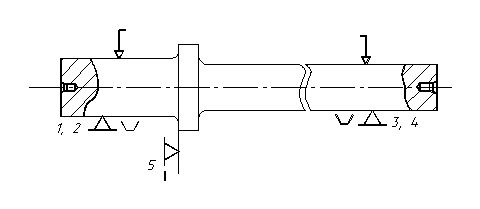
Рисунок 7.1 - Базирование на фрезерно-центровальной операции
На чистовых операциях обработки наружных цилиндрических поверхностей и на операции фрезерования шестигранника для базирования используются центровые отверстия и торец. Данная схема базирования соответствует принципу совмещения баз, позволяет обеспечить соосность поверхностей штока после разных стадий обработки.
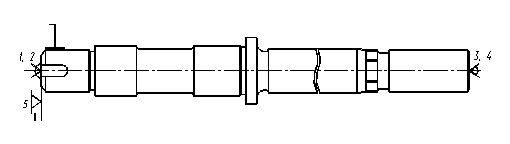
Рисунок 7.2 - Базирование в центрах
На операции фрезерования паза для базирования используются наружные цилиндрические поверхности и торец. Погрешность базирования связанная с установкой в призмах допускается точностью получаемого паза.
7.3 Составление маршрутного технологического процесса и выбор оптимального
На основе разработанных маршрутов обработки поверхностей, соблюдая принцип поэтапности составляем матрицу технологического процесса, которая представлена в Таблице 7.2. При этом была поставлена цель минимизировать себестоимость обработки и максимизировать производительность в условиях мелкосерийного производства.
Используя матрицу технологического процесса и руководствуясь принципом концентрации производим разбиение технологического процесса на операции:
005 Заготовительная
010 Термическая обработка
015 Токарно-винторезная
020 Фрезерно-центровальная
025 Токарно-винторезная
030 Технический контроль
035 Термическая обработка
040 Токарная с ЧПУ
045 Токарная с ЧПУ
050 Вертикально-фрезерная
055 Круглошлифовальная
060 Технический контроль
065 Химико-термическая обработка
070 Резьбонарезная
075 Вертикально-фрезерная
080 Круглошлифовальная
085 Полировальная
090 Слесарная
095 Маркирование
100 Технический контроль
7.4 Обоснование выбора металлорежущих станков
Для отрезки заготовок нецелесообразно применять станки с ЧПУ, однако необходим станок с достаточной мощностью привода главного движения, поэтому выбираем: Универсальный токарно-винторезный станок модели 1К62 с мощностью привода главного движения 10кВт.
Для фрезерно-центровальной операции выбираем фрезерно-центровальный станок модели 2Г942.
Для черновой токарной обработки целесообразно выбрать универсальный токарно-винторезный станок модель 16К20 с мощностью привода главного движения 11кВт.
Для фрезерной обработки шестигранника и паза целесообразно выбрать универсальный вертикально-фрезерный консольный станов модели 6Р12 с мощностью двигателя 7,5кВт.
Для шлифования выбираем круглошлифовальный станок с максимальным Ж шлифования 60мм, максимальной длинной шлифования 700мм, мощностью двигателя 10кВт модели 3М151.
Для получистового точения целесообразно применить токарно-винторезный станок с ЧПУ модели 16К20Ф3 с УЧПУ 2Р22 т.к деталь имеет достаточно сложный контур и для обработки применяется большое количество инструментов.
Полирование производят на токарно-винторезном станке 16К20 с применением приспособления для полирования.
7.5 Обоснование выбора другого технологического оборудования
Станочные приспособления применяют для установки заготовок на металлорежущие станки. Различают три вида приспособлений - специальные, специализированные и универсальные. Выбор конкретного вида выполняется в зависимости от типа производства, стадии обработки, сложности заготовки.
Для операции отрезания образцов целесообразно применить трехкулачковый самоцентрирующийся патрон нормальной точности ГОСТ 2675-80.
Для чернового и получистового точения целесообразно применить передний плавающий центр по ГОСТ 2575-79 и задний вращающийся центр по ГОСТ 8742-75.
Для шлифовальной операции с целью повышения точности установки целесообразно применить жесткие центры по ГОСТ 18259-72.
Для фрезерования шестигранника применяют универсальную делительную головку ГОСТ 8615-89.
Для фрезерования паза производят установку в призмах опорных по ГОСТ 12195-66. Также применяется кондуктор для фрезерования паза.
8. Разработка операционной технологии
В данном разделе производится разработка операционного технологического процесса на следующие операции:
040 Токарная с ЧПУ
050 Вертикально-фрезерная.
8.1 Разработка структуры операций
Структура операций составляется на основе разработанного маршрутного технологического процесса и матрицы технологического процесса.
Операция 040 Токарная с ЧПУ
Операция состоит из одного установа, одной позиции, и двух технологических переходов. На первом переходе производится обтачивание с припуском под второй переход цилиндрических участков и торца, инструмент - Резец проходной Т15К6 2103-0713 ГОСТ 20872-80.
На втором переходе производится обработка по контуру с точением фасок, цилиндрических участков, канавок и торца; инструмент - Резец для контурного точения Т30К4 2101-0607 ГОСТ 20872-80.
Операция 050 Вертикально-фрезерная
Операция состоит из одного установа, шести позиций. Каждая позиция состоит из одного технологического перехода, который состоит из одного рабочего хода.
На каждой позиции происходит однократное фрезерование одной стороны шестигранника за которым идет вспомогательный переход - поворот детали с помощью делительной головки. Режущий инструмент - Фреза торцовая Ж100 Т14К8 2200-0157 ГОСТ 22075-76.
8.2 Расчет припусков на механичекую обработку поверхностей
В данном разделе расчет припусков производится расчетно-аналитическим методом с использованием ЭВМ для размера Ж32h6. Результаты расчета приводятся в двух таблицах. Технологический маршрут обработки данной поверхности состоит следующих операций:
Точение черновое
Точение получистовое
Шлифование предварительное
Шлифование чистовое
Полирование
На всех стадиях обработки заготовка устанавливается в центрах, поэтому погрешность базирования равна нулю.
8.3 Расчет режимов резания
Расчет режимов резания для получистового точения Ж32h6 производим расчетно-аналитическим методом с применением ЭВМ.
Исходные данные
Материал режущей частиТ15К6
Главный угол в плане 450
Вспомогательный угол в плане 450
Передний угол 50
Задний угол 60
Сечение державки 25x25мм
Диаметр после черновой стадии 35,6мм
Глубина резания 1,3мм
Исходные данные м результаты работы программы приведены в таблицах.
Расчет режимов резания для фрезерования шестигранника производим по таблицам.
1. Инструмент
Фреза торцовая Ж100 Т14К8 2200-0157 ГОСТ 22075-76.
Количество зубьев z=6
Глубина резания t=1,5мм
Стойкость Т=180мин
Врезание и перебег 38мм
2. Находим табличную подачу Sz=0,18-0,22мм/зуб
Принимаем Sz=0,18мм/зуб
Поправочный коэффициент KSz=1,0
3. Находим табличные значения:
V=220м/мин
n=465об/мин
Sм=435мм/мин
4. Определяем поправочные коэффициенты
Kмv=Кмn=Кмs=0,89 - в зависимости от марки материала
Кnv=Knn=Kns=1,0 - без корки
Kbv=Kbn=Kbs=1,13 - в зависимости от ширины фрезерования
Kфs=1,0
Киv=0,94 - в зависимости от марки инструментального материала
5. С учетом коэффициентов
V=220*0,89*1*1,13*0,94=207м/мин
n=465*0,89*1*1,13=467об/мин
Sм=435*0,89*1*1,13=437об/мин
6. Корректируем по паспорту станка
n=400об/мин
Sм=400мм/мин
V=3,14*100*400/1000=125м/мин
7. Мощность необходимая для резания
N=1,65кВт
Мощность станка с учетом КПД Nэ=6,7кВт
Мощность станка достаточна.
8.4 Техническое нормирование операций
Операция 040 - Токарная с ЧПУ
То=14,89мин
Тшт=То+Тв+Тоб+Тот
Тв=0,12+0,11+1,3=1,53мин
Тоб=2%*Топ=2%*16,42=0,33мин
Тот=5%*Топ=5%*16,42=0,82мин
Тшт=14,89+1,53+0,33+0,82=17,57мин
Тпз=6+1=7мин
Тшт-к=Тшт+Тшт-к/N=17,57+7/16=18мин
Операция 050 - Вертикально-фрезерная
То=Lрез/Sм*6= (38+30+38) /400*6=1,59мин
Тшт=То+Тв+Тоб+Тот
Тв=0,063+0,15+1,9=2,11мин
Тоб=3%*Топ=3%*3,7=0,111мин
Тот=6%*Топ=6%*3,7=0,22мин
Тшт=1,59+2,11+0,111+0,22=4,03мин
Тпз=12+2=14мин
Тшт-к=Тшт+Тшт-к/N=4,03+14/16=4,9мин
Литература
1. Справочник технолога-машиностроителя. В 2 томах, том 1 (Под ред.А.Г. Косиловой и Р.К. Мещерякова. - 4-е изд., перераб. и доп. - М.: Машиностроение, 1986. - 656 с.
2. Справочник технолога-машиностроителя. В 2 томах, том 2 (Под ред.А.Г. Косиловой и Р.К. Мещерякова. - 4-е изд., перераб. и доп. - М.: Машиностроение, 1986. - 656 с.
3. Маталин А.А. Технология машиностроения. - Л.: Машиностроение, 1985. - 496с.
4. Металлорежущие станки. Каталоги-справочники. - М.: НИИМАШ, 1965-1972. - 461с.
5. Методические указания к курсовому проекту по "Технологии машиностроения" для студентов специальности 7.090202 всех форм обучения. Сост. Евтухов В.Г. - Сумы СумГУ, 1996. - 31с.
6. Методические указания по оформлению документации в курсовых и дипломных проектах по курсу "Технология машиностроения" для студентов специальности 7.090202 всех форм обучения. Сост. Ягуткин А.А., РУДЕНКО А.Б. - Сумы СумГУ, 1996. - 39с.
7. Гжиров Р.И. Краткий справочник конструктора. - Л.: Машиностроение, 1984. - 464с.
8. ГОСТ 7505-89. Поковки стальные штампованные.
9. Горбацевич А.Ф., Шкред В.А. Курсовое проектирование по технологии машиностроения. - 4-е изд., перераб. и доп. -Минск: Вышейш. школа, 1983г.
10. Худобин Л.В. и др. Курсовое проектирование по технологии машиностроения. -М.: Машиностроение, 1989г - 288с.
11. Гусев А.А., Ковальчук Е.Р., Колесов И.М. и др. Технология машиностроения (специальная часть). - М.: Машиностроение, 1986. -480с.