Вибір вуглезавантажувальних вагонів при проектуванні коксохімічних заводів
Слід зазначити, що впровадження тонкого здрібнювання шихти і застосування парової інжекції на коксових печах ускладнило роботу механізованих освітлювачів і викликало погіршення якості смоли по показниках зольності. Упровадження парової інжекції на коксових печах привело до збільшення кількості стічних вод і до підвищення змісту окису азоту в коксовому газі, що є небажаним, особливо при передачі коксового газу на переробку азотоперероблюючим заводам.
У результаті проведення експериментальних робіт з визначення кращого методу бездимного завантаження коксових печей б. Міністерством чорної металургії прийняте рішення рекомендувати метод роботи, випробуваний на Московському коксогазовому заводі. Тоді ж була розробила «Технологічна інструкція з бездимного завантаження коксових печей, обладнаних двома газозбірниками».
Інструкція встановлює завантаження камер коксування в наступній послідовності:
1. Вуглезавантажувальний вагон установлюється так, щоб вісь випускних отворів бункерів збіглася з віссю завантажувальних люків.
2. За допомогою люкознімів знімаються кришки першого і третього завантажувальних люків (при трьох бункерному вагоні).
3. Закриваються кришки стояків з коксової і машинної сторін батареї.
4. Включається парова інжекція.
5. Шихта з завантажувального вагона випускається в наступному порядку:
а) одночасно опускаються телескопи і відкриваються шибери першого і третього бункерів;
б) після випуску шихти з крайніх бункерів піднімаються телескопи, закриваються шибери і встановлюються люкознімами кришки крайніх завантажувальних люків;
в) за допомогою люкознімів знімають кришку середнього завантажувального люка і шихту із середнього бункера направляють у камеру;
г) планерна штанга подається в піч у момент припинення сходу шихти із середнього бункера. Для прискорення процесу планування дозволяється подача в піч планерної штанги одночасно зі спуском шихти із середнього бункера. Планування шихти повинне продовжуватися доти, поки шихта не буде цілком випущена із середнього бункера і не забезпечиться вільний прохід газів у стояки по всій довжині камери коксування.
Основною умовою ефективності, бездимного завантаження є прийом такої кількості шихти в кожен бункер, щоб після спорожнювання крайніх бункерів мався вільний прохід газів від середини камери в стояки. Інструкція рекомендує наступне зразковий розподіл шихти по бункерах завантажувального вагона: у крайніх по 6,8—7 т, у середньому 3,2—3,5 т. При зменшенні вологості шихти нижче 6% рекомендується скоротити набір шихти в середній бункер до 2,5 т.
Інструкція з бездимного завантаження передбачає проведення ряду заходів але механізації й автоматизації процесу завантаження, а також по його прискоренню. Найголовнішими заходами такого роду є:
1) проведення всіх операцій по завантаженню печей з однієї установки вуглезавантажувального вагона;
2) збільшення швидкості планування шихти до 90 м/хв;
3) механізація й автоматизація знімання й установки кришок завантажувальних люків;
4) розширення планерних штанг до 280—320 мм;
5) збільшення діаметра випускних отворів бункерів завантажувальних вагонів те 470—500 мм;
6) автоматизація .набору заданої кількості шихти в бункери завантажувального вагона;
7) автоматизація випуску шихти з бункерів завантажувальних вагонів при завантаженні печей у заданій послідовності;
8) автоматизація роботи планерних штанг;
9) автоматизація сходу шихти з бункерів вуглезавантажувального вагона;
10) забезпечення сталості вологої шихти;
11) забезпечення тиску пари для паро інжекції не нижче 7 атм;
12) індивідуальне (роздільне) керування затворами і телескопами бункерів вуглезавантажувального вагона;
13) індивідуальне (роздільне) керування люкознімами.
Представляє також інтерес новий метод бездимного завантаження коксових печей, запропонований інж. Н.К. Кулаковим. По цьому методі передбачається послідовний спуск шихти з бункерів завантажувального вагона. У кожен даний момент шихта завантажується в піч тільки через один люк. Два інших завантажувальних люки повинні бути закриті доти, поки не закінчиться, сход шихти з бункера, що вивантажується.
Новий спосіб бездимного завантаження придатний як для печей, що мають два газозбірники, так і для печей з одним газозбірником.
Метод бездимного завантаження за пропозицією інж. Н. К. Кулакова є безумовно ефективним, тому що створює гарні умови для евакуації газу в процесі завантаження коксової камери.
Зовсім очевидно, що новий метод завантаження вимагає і більшого часу на обслуговування кожної печі, для чого рекомендується збільшити швидкість планування до 90 м/хв і звужити планерну штангу до 280-320 мм (це в даний час прийнято на всіх нових коксовиштовхувача).
Новий метод бездимного завантаження коксових печей передбачає необхідність виконання всіх операцій люкознімальної машини з однієї установки вуглезавантажувального вагона (що здійсненно при застосуванні типових люкознімів конструкції КБ Коксохіммаша), а також ряду інших заходів, здійснення яких доступно для більшості діючих заводів. На думку автора пропозиції й у результаті проведених експериментів переваги нового способу бездимного завантаження полягають у наступному:
1) досягається повна бездимність завантаження коксових печей; .
2) усі печі завантажуються по обсязі однаково;
3) через однаковий обсяг завантаження по кожнім завантажувальному люку цілком усуваються перевантаження під люками коксової і машинної сторони, у результаті чого значно поліпшуються умови прогріву завантаження і розподіли температур у верхній частині коксового пирога;
4) сегрегаційні смуги, що спостерігаються, на стиках потоків шихти між люками по лінії двох-одного-двох опалювальних каналів зміщаються і перетинають кілька опалювальних каналів під кутом 45-600; тому проти цих каналів смуги не спостерігаються.
Змащення механізмів вуглезавантажувального вагона
Усі деталі черв'ячно - гвинтових редукторів механізмів шиберів і телескопів черв'ячна пара, гвинт, гайка, підшипники кочення працюють у масляних ваннах. Чи поповнення заміна змащення виробляється через спеціальні мастильні отвори в корпусі редуктора.
Для змащення тяг редукторів і опор хитних рам установлені підшипники з графітовим змащенням.
Усі шестірні і підшипники редукторів механізмів пересування вагона і механізмів чищення стояків працюють у масляних ваннах і додатковому підведенні змащення не вимагають.
Для підшипників ходових коліс передбачене централізоване змащення з ручним приводом.
Шарніри
підоймової
системи механізмів
шиберів і телескопів,
розташовані
під робочою
площадкою
вагона, часто
піддаються
безпосередньому
впливу полум'я,
що виривається
з завантажувальних
люків, а також
безупинному
впливу вугільного
і коксового
пилу. У цих умовах
практично
неможливо
удержати звичайне
змащення в
шарнірних
з'єднаннях, а
тому ці вузли
працюють без
змащення. У
результаті
вони піддаються
швидкому зносу.
Для збільшення їхнього терміну служби пальці шарнірних з'єднань рекомендується виготовляти із сирої сталі, а у вушко тяг запресовувати втулки з робочою поверхнею. Зазор між втулкою і пальцем приймають не менш0,3 мм на діаметр. Цим заходом передбачається заміна тільки сирих пальців, вартість і трудомісткість виготовлення яких невелика.
На одному з вагонів працівники конструкторського бюро у виді досвіду установили на шарнірних вузлах механізмів шиберів і телескопів втулки з графітовим змащенням.
Правила завантаження коксових печей
1. Шихта що завантажуються, печей повинна зважуватися. Коливання у вазі разового завантаження не повинні перевищувати +200 кг від заданої величини завантаження.
2. Печі завантажують слідом за видачею коксу. Відставання завантаження від видачі допускається на одну піч тільки при, переході з однієї на іншу. Розрив між видачею і завантаженням не повинний перевищувати 1.5 хв.
3. Завантажувальні люки необхідно очищати від глини і графіту. Чищення люків роблять перед кожною видачею коксу.
4. Залишки шихти і флюсів можна закидати в піч тільки після її. завантаження, при плануванні.
5. У момент початку завантаження включають інжектуючий пристрій. По закінченні завантаження інжекцію виключають.
6. Перед завантаженням дверей повинні бути ретельно ущільнені з обох сторін.
7. Планер установлюють на висоті, що забезпечує максимальне разове завантаження.
8. По закінченню планування шихти завантажувальні люки зразу закривають люками, заливають рідким розчином глини з домішкою шихти і для герметизації розшивають спеціальним ножем.
9. Чищення стояків роблять перед кожною видачею коксу, а чищення кришки, сідловини і горловини після видачі коксу.
10. Після заливання люків пекти негайно включають у газозбірник і кришки стояків закривають.
11. При перервах у завантаженні завантажувальний вагон негайно відводять на кінцеву чи площадку до вугільної вежі.
12. Забороняється:
а) закидати фуси і залишки шихти в порожню піч;
б) недовантажувати камери коксування;
в) робити завантаження печей без планування;
г) довантажувати печі чи шихтою змітати шихту з верха печей у люки після планування;
д) чистити стояки .порожніх печей;
е) закривати люк з коксової сторони до забезпечення вільного проходу газу в стояк;
ж) працювати на завантажувальному вагоні, що не має телескопів і механізмів для чищення стояків;
з) затримувати завантажувальний вагон при завантаженні над відкритими люками печі більш 3—4 хв.;
и) допускати проїзд вуглезавантажувального вагона при порушенні необхідних чи габаритів при несправних рейкових шляхах, як наприклад, при сполучних планках, що лопнули, на стиках рейок, зрізаних болтах на планках, розширенні .колії шляху більш ніж на 50 мм чи звуженні колії більш ніж на ,30 мм, що лопнули рейках і т.д.;
к)прикріплювати рейки завантажувального вагона до поперечних анкерних болтів.



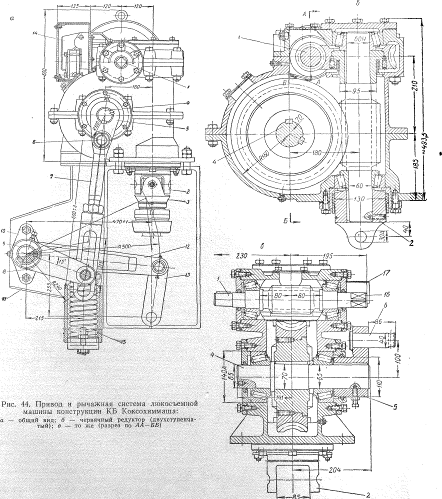
Рис.3. Привід і важільна система люкознімальної машини.


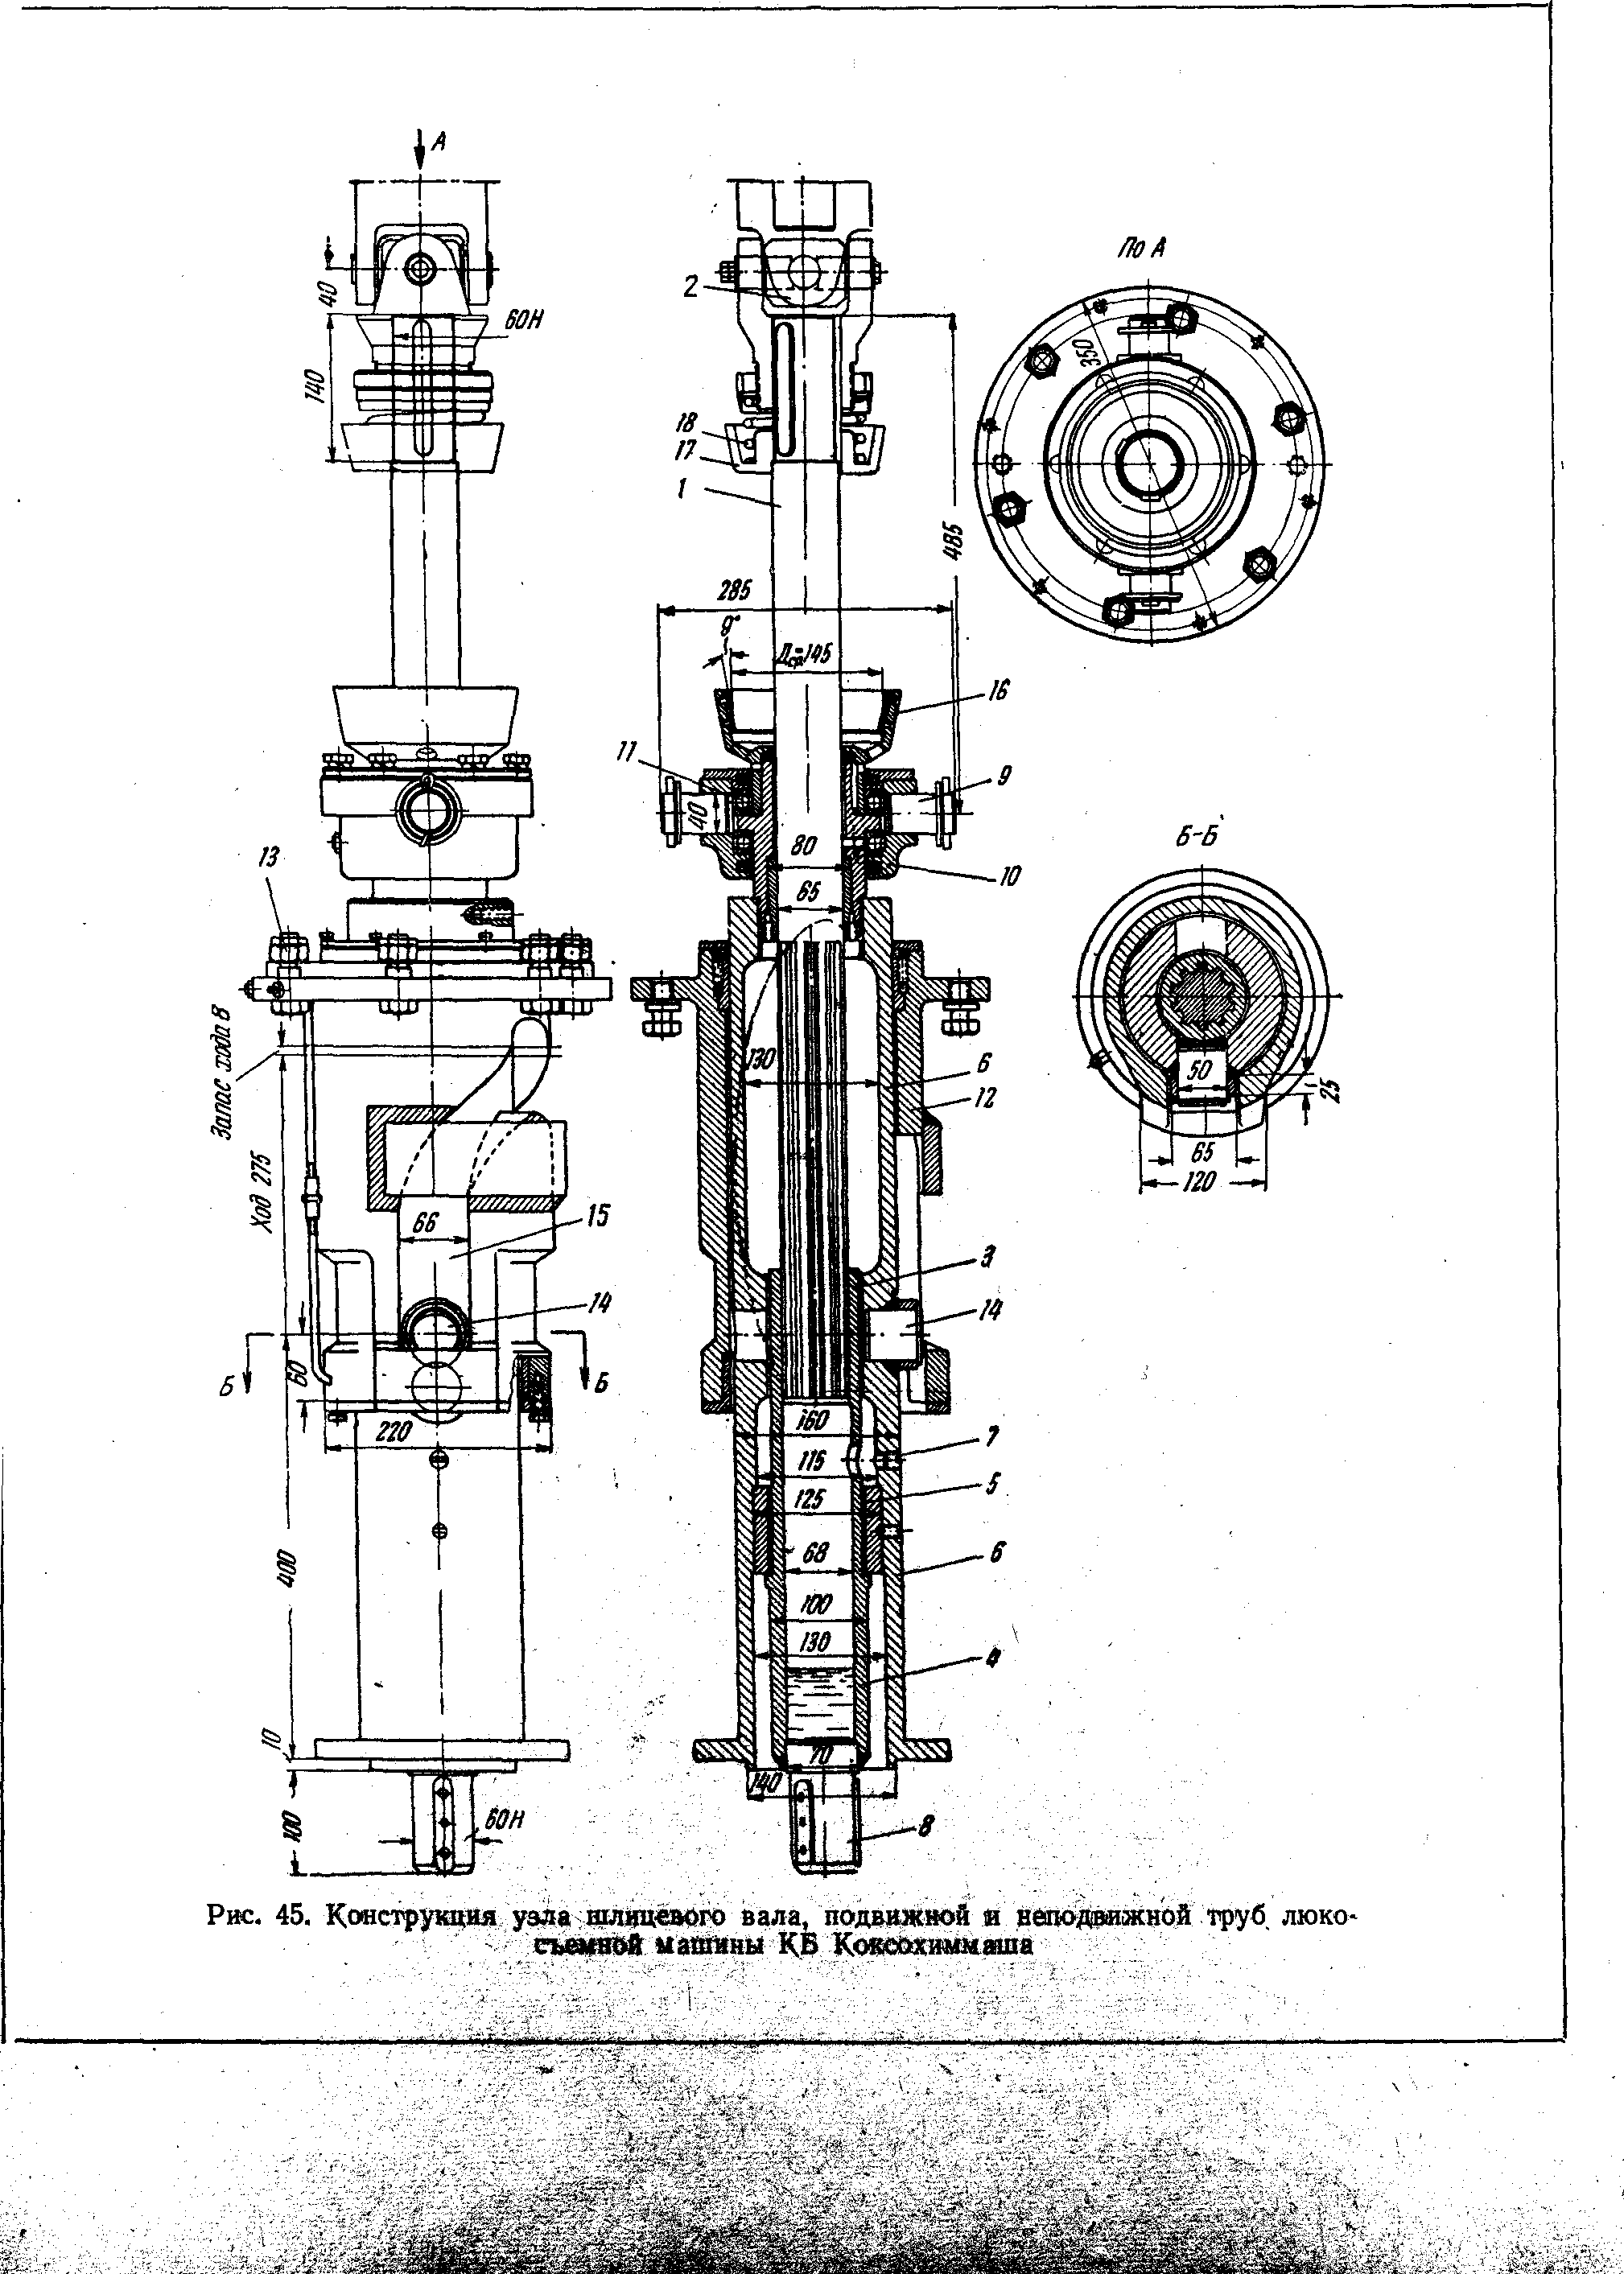
Рис.4. Конструкція вузла вала, рухомої і нерухомої труб люкознімальної машини.
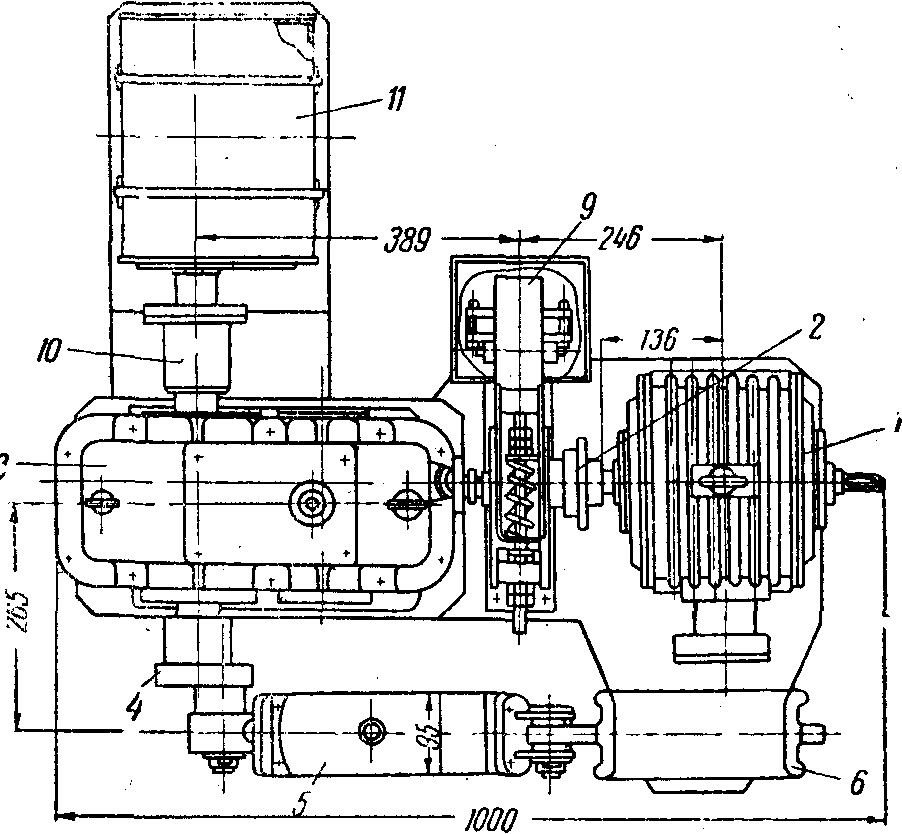
Рис.5. Загальний вид механізму відкривання-закривання затворів вугільної вежа конструкція КБ Коксохіммаша
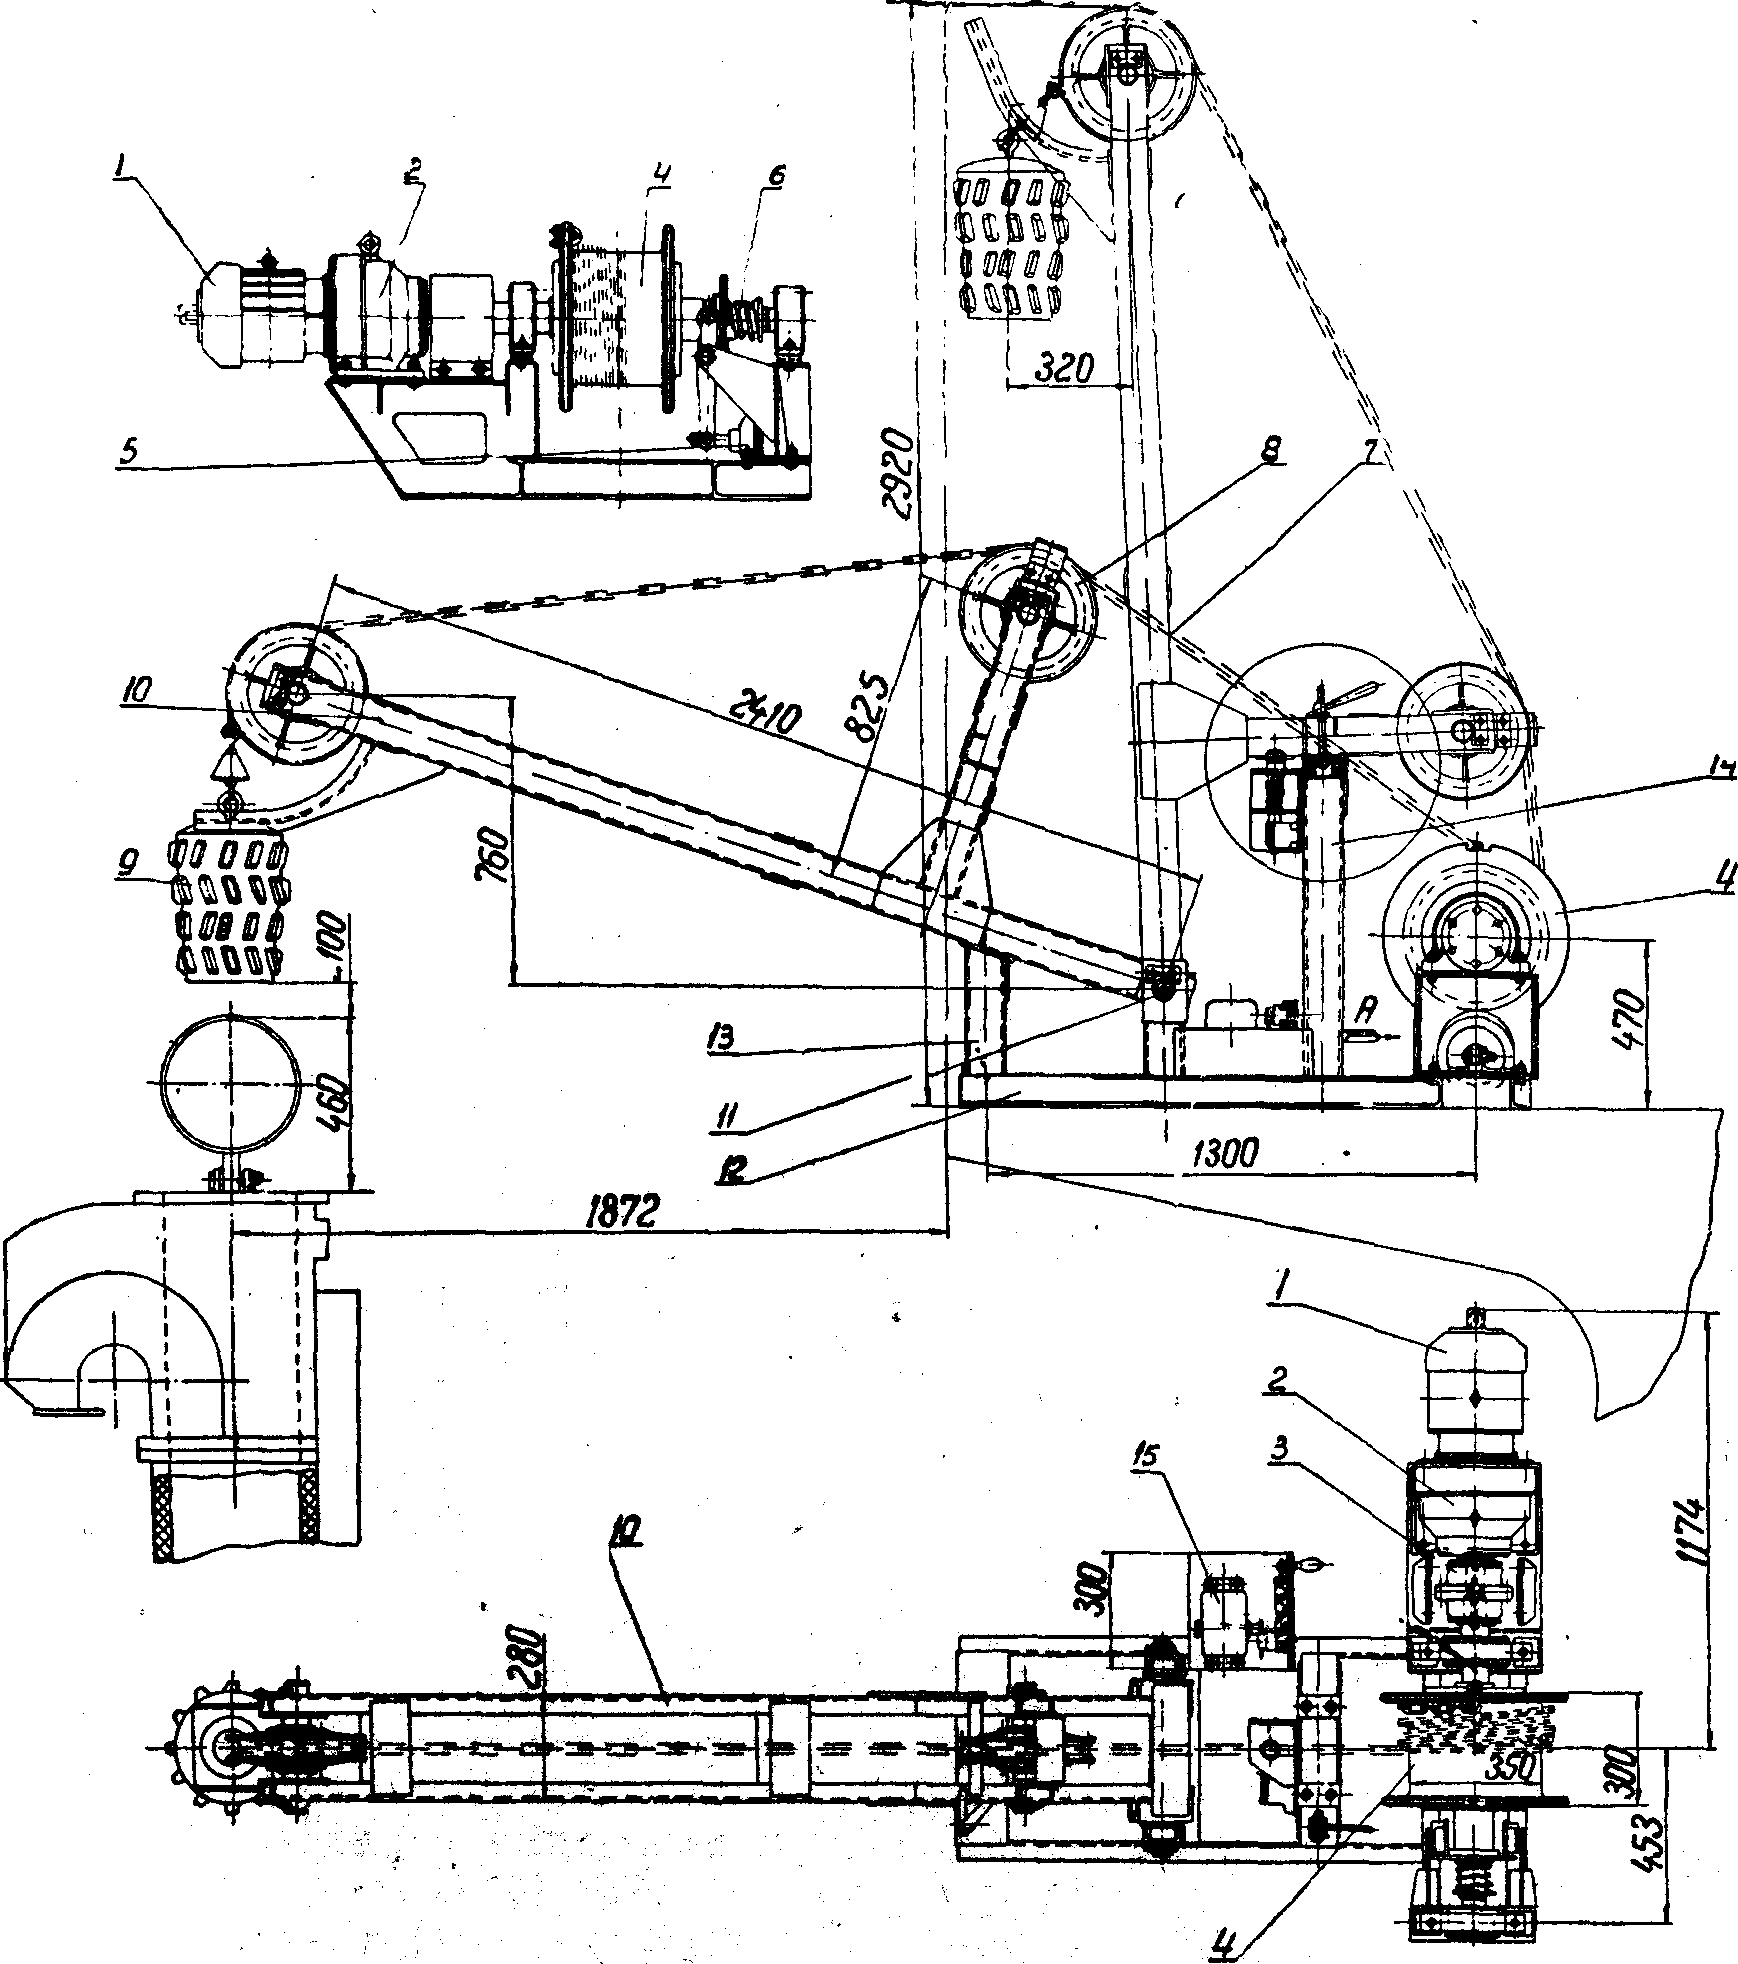
Рис. 14. Механізм чищення стояків з направляючою стрілою конструкції Орського машинобудівного заводу.
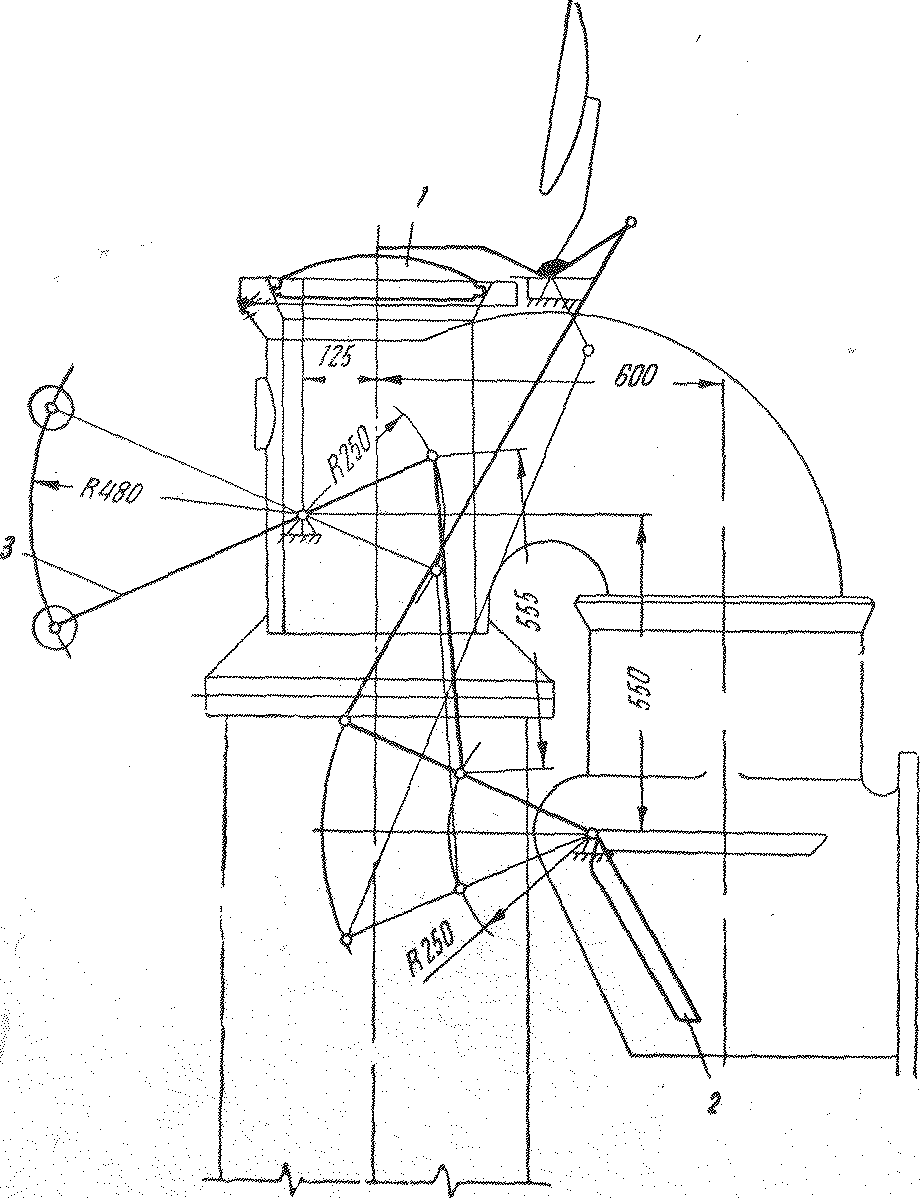
Рис. 15 Кінематична схема важільної системи стойки.