Автоматизация изготовления детали
Министерство образования и науки Украины
Севастопольский национальный технический университет
Кафедра АТПП
Пояснительная записка к курсовому проекту
по дисциплине:
"Проектирование автоматизированных производственных систем"
на тему:
"Автоматизированная линия по изготовлению деталей типа "Вал-шестерня""
Выполнил: ст. гр. АКТ-51д
Крюков А.С.
Проверил: Круговой А.Н.
Севастополь 2006 г.
Содержание
Введение
1. Общий раздел
1.1 Описание конструкции и работы изделия
1.2 Описание служебного назначения детали
1.3 Направления, принятые при проектировании
2. Технологический раздел
2.1 Определение типа производства
2.2 Выбор способа получения заготовки
2.3 Проектирование технологических операций
2.3.1 Проектирование операции 010 фрезерно-центровальной
2.3.2 Расчет режимов резания
2.3.3 Техническое нормирование операции
2.3.4 Проектирование операции 015 токарной с ЧПУ
2.3.5 Техническая характеристика станка
2.3.6 Расчет режимов резания
2.3.7 Техническое нормирование операции
2.3.8 Проектирование операции 025 зубофрезерной
2.3.9 Техническая характеристика станка мод.5к328а
2.3.10 Расчёт режимов резания
2.3.11 Нормирование основного времени
3. Конструкторский раздел
3.1 Анализ и выбор компановки
3.2 Выбор оборудования
3.2.1 Выбор модели промышленного робота
3.2.2 Выбор транспортно-накопительных и загрузочных устройств
3.3 Расчёт ЗУ промышленного робота
4. Разработка системы управления
4.1 Разработка электрической системы управления
4.2 Программирование контроллеров FEC COMPACT
Заключение
Библиографический список
Приложение
Введение
Эффективность производства, технический процесс, качество выпускаемой продукции во многом определяется развитием производства, технологических процессов, нового оборудования, оснастки, инструмента, средств механизации и автоматизации.
Темпы развития машиностроения качественный и количественный состав станочного парка во многом определяют промышленный потенциал страны и характеризуют уровень ее машиностроения.
В настоящее время создалось крайне нестабильное и неблагоприятное положение для производства. Основная причина - кризис, связанный с разрывом экономических связей с бывшими республиками СССР, большими налогами, которые не позволяют развивать и расширять производство, а также препятствуют внедрению новых технологий.
Для выхода из кризиса Украины необходимо техническое перевооружение производства, качественное изменение его структуры и организации; необходима комплексная механизация и автоматизация технологических процессов механической обработки, сборки и вспомогательных операций; повышение степени оснащенности операций и снижения доли ручного труда, широкому внедрению программного управления и проектирования (САПР), создание роботизированных систем и производств, внедрению в производство вычислительной техники, повышению точности и надежности продукции.
Основными задачами при проектировании курсового проекта является - разработка и совершенствование технологических процессов механической обработки деталей.
1. Общий раздел
1.1 Описание конструкции и работы изделия
В курсовом проекте для проектирования технологического процесса выбрана деталь "вал-шестерня" двухступенчатого редуктора ЦД-650, который используется для передачи крутящего момента в механизме передвижения толкателя. Вал-шестерня редуктора представляет собой деталь сложной формы. Необходимо обратить особое внимание на смазку всех частей деталей с повышенным трением.
1.2 Описание служебного назначения детали
Заданная деталь - вал шестерня - длиной 730 мм. Относится к классу валов. Масса детали m=22 кг. Деталь входит в узел редуктора ЦД-650. Назначение детали: передача вращающих моментов. Деталь изготовлена из легированной стали 40Х.
Деталь работает на изгиб и кручение.
1.3 Направления, принятые при проектировании
При проектировании процесса изготовления заданной детали необходимо выбрать наиболее экономичный путь, при этом производство желательно сделать малоотходным или безотходным.
Разработка технологического процесса, в соответствии с ГОСТ 14.301-83. включает: классификацию изготовляемого изделия на основании технологического классификатора; выбор технологических баз; составление технологического маршрута обработки; разработку технологических операций; нормирование операций; определение требований охраны труда; расчет точности, производительности и экономической эффективности вариантов технологического процесса, оформление технологических документов.
2. Технологический раздел
2.1 Определение типа производства
В связи с отсутствием базового технологического процесса тип производства определяем ориентировочно для N=100 шт. в год можно принять как мелкосерийное Оптимальное количество деталей в партии запуска:
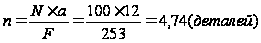
периодичность запуска а = 12 дней;
количество рабочих дней F= 253.
Принимаем количество деталей в партии n = 5 (деталей).
2.2 Выбор способа получения заготовки
Данная деталь относится к классу "валов". Для изготовления данной детали можно принять следующие два варианта заготовок:
горячекатаный прокат обычной точности круглого сечения;
штамповка, получаемая на прессе.
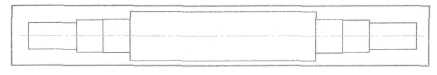
Вариант 1
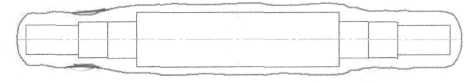
Вариант 2
Рисунок 1. Возможные варианты заготовок.
Обоснование более экономичного варианта заготовки производим по коэффициенту использования материала (КИМ) и по сравнению стоимости вариантов заготовки (Сзаг).

Определение стоимости заготовки:
для проката:
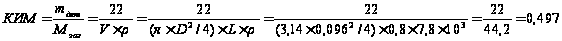
Определение стоимости заготовки:
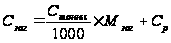 ,
где Ср - стоимость резки;
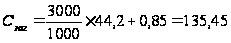
для штамповки:
Масса заготовки:
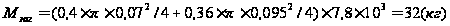
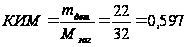
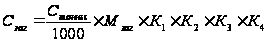 ,
где К1, К2, К3, К4 - коэффициенты серийности, массы материала, сложности заготовки.
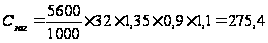
Таблица 1. Сравнительная характеристика.
|
Вид заготовки |
КИМ |
Стоимость заготовки, грн. |
|
Горячекатаный прокат Штамповка |
0,497 0,597 |
133,45 275,4 |
Исходя из сопоставления коэффициентов использования материала и стоимости, делаем вывод: более экономичным вариантом является заготовка, получаемая из проката Ш95Ч800 (ГОСТ 7324-85).
2.3 Проектирование технологических операций
2.3.1 Проектирование операции 010 фрезерно-центровальной
Содержание операции:
Установка А.
Переход 1. Фрезеровать торцы заготовки;
Переход 2. Сверлить центровочные отверстия.
Оборудование: станок фрезерно-центровальный мод. 2982.
ТЕХНИЧЕСКАЯ ХАРАКТЕРИСТИКА СТАНКА
Диаметр обрабатываемой заготовки, мм 25... 200
Длина обрабатываемой заготовки, мм 250...1000
Число скоростей шпинделя фрезы 6
Частота вращения шпинделя фрезы, мин-1 215... .1700
Наибольший ход головки фрезы, мм 200
Рабочая подача фрезы (бесступенчатое регулирование), мм/мин 20...400
Число скоростей сверлильного шпинделя 6
Частота вращения сверлильного шпинделя, мин-1 290...2300
Конец фрезерного шпинделя по ГОСТ 836-72 50
Ход сверлильной головки, мм 125
Рабочая подача сверлильной головки (бесступенчатое регулирование), мм/мин 20...300
Продолжительность холостых ходов, мин 0,3
Мощность всех электродвигателей, кВт 27
Габариты
станка, мм 400 1450
Категория ремонтной сложности 7
Приспособление: зажимные тиски
РИ: Фреза торцевая Ш100 Т15К6 ГОСТ 1092-85; Сверло центровочное 2 шт. Ш8 мм, материал
режущей части Р6М5, стойкость Т=30 мин.
ВИ: Оправка для фрезы - 2 шт., цанговый патрон для центровок - 2 шт.
ИИ: Штангенциркуль ШКЦ - Т - 150 - 0,02 ГОСТ 166-89
2.3.2 Расчет режимов резания
Переход 1: Расчет режимов резания:
Подача на зуб: sz = 0,3 (мм);
Подача на 1 оборот: s = 5,4 (мм/об);
Диаметр фрезы: D = 100 (мм);
Скорость резания:
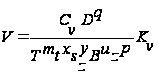 ;
Показатели степени: Cν = 332; q = 0.2; х = 0.1; у = 0.4; m = 0.2; u = 0.2; р = 0
Поправочный коэффициент:
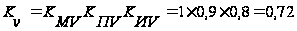 ;
Стойкость: Т = 60 (мин)
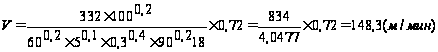 ;
Частота вращения шпинделя:
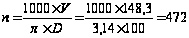 (об/мин); nст
= 497 (об/мин);
Действительная скорость резания:
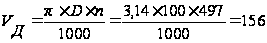 (м/мин);
Сила резания:
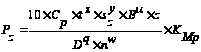 ;
Показатели степени: Ср = 825; q = 1.3; x =1,0; y = 0.75; u = 1,1; w = 0,2.
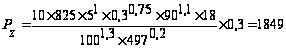 (Н);
Крутящий момент на шпинделе:
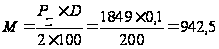 (Н·м);
Мощность резания:
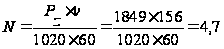 (кВт);
Переход 2:
Расчет режимов резания:
Скорость резания:
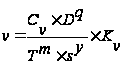 ;
Поправочный
коэффициент:
 ;
Показатели степени: Cv = 7,0; q = 0,4; y = 0,7; m = 0,2;
Стойкость: Т=15 (мин);
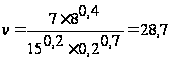 ;
Частота вращения шпинделя:
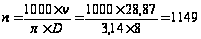 (об/мин);
nст = 1000 (об/мин);
Действительная скорость резания:
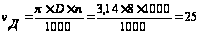 (м/мин);
Крутящий момент:
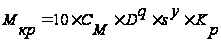 ;
Показатели степени: СМ = 0,04; q = 2; y = 0,8; Kp = 1;
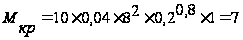 (Н·м);
Мощность резания:
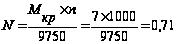 (кВт).
2.3.3 Техническое нормирование операции
Основное время:
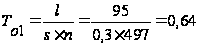 (мин);
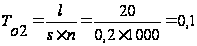 (мин);
Основное время на операцию:
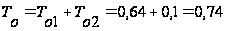 (мин);
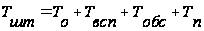 ;
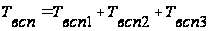 ;
Твсп1 - вспомогательное время на установку и закрепление детали: Твсп1 = 0,9 (мин);
Твсп2 - вспомогательное время, связанное с переходом: Твсп2 = 0,3 (мин);
Твсп3 - вспомогательное время на измерение: Твсп3 = 0,25 (мин);
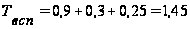 (мин);
Оперативное время:
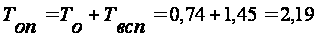 (мин);
Тобс - время обслуживания рабочего места: Тобс = 8%Топ = 0,175 (мин);
Тп - время перерывов на собственные потребности: Тп = 7%Топ = 0,15 (мин);
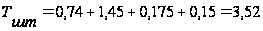 (мин);
 (мин);
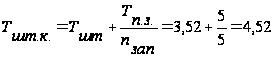 (мин).
2.3.4 Проектирование операции 015 токарной с ЧПУ
Содержание операции:
Установка А:
Переход 1:
Точить заготовку до Ш94-0,3 на длину L=571±0,7 мм; точить до Ш64-0,3 на длину L=228,5±0,46; точить до Ш62-0,3 на длину L=179±0,4; точить до Ш54-0,3 на длину L= 129.5±0,4;
Переход 2:
Точить заготовку до Ш91.93-0.22 на длину L=371.5±0,7 мм; точить до Ш61.6-0,22 на длину L=228,5±0,46; точить до Ш59,6-0,22 на длину L=179±0,4; точить до Ш51.6-0,22 на длину L=129.5±0,4; точить до Ш40-0,22 на длину L=35±0,4. Точить фаску 5Ч45°.
Переход 3:
Точить канавку шириной 5-0,13 до Ш49.5-0,74; точить канавку шириной 5-0,13 до Ш57.5-0,74; точить канавку шириной 5-0,13 до Ш59.5-0,74.
Переход 4:
Точить заготовку до Ш91.6-0.22 на длину L=57I,5±0,7 мм; точить до Ш60.6-0,22 на длину L=228,5±0,46 мм; точить до Ш58.6-0,22 на длину L=I79±0,4 мм; точить до Ш50.6-0,22 на длинуL=129.5±0,4 мм; Точить фаску 5x45°.
Установка Б:
Переход 1:
Точить заготовку до Ш64-0,3 на длину L=228,5±0,46 мм; точить до Ш62-0,3 на длину L=l 79±0,4 мм; точить до Ш54-0,3 на длину L=129.5±0,4 мм;
Переход 2:
Точить заготовку до Ш61.6-0,22 на длину L=228,5±0,46 мм; точить до Ш59.6-0,22 на длину L=179±0,4 мм; точить до Ш51.6-0,22 на длину L=129.5±0,4 мм; точить до
Ш40-0,22 на длину L=35±0,4 мм. Точить фаску 5x45°.
Переход 3:
Точить канавку шириной 5-0,13 до Ш49.5-0.74. Точить канавку шириной 5-0,13 до
Ш57.5-0,74; точить канавку шириной 5-0,13 до Ш59.5-0,74.
Переход 4:
Точить заготовку до Ш60.6-0,22 на длину L=228,5±0,46 мм; точить до Ш58.6-0,22 на длину L=179±0,4 мм; точить до Ш50.6-0,22 на длину L=129.5±0,4 мм; Точить фаску 5x45°.
Оборудование: станок токарно-винторезный с ЧПУ 16К20ФЗ.
2.3.5 Техническая характеристика станка
Наибольший диаметр обрабатываемой заготовки:
над станиной 400, над суппортом 220
Наибольший диаметр прутка проходящего через отверстие шпинделя 53
Наибольшая длина обрабатываемой заготовки 1000
Шаг нарезаемой резьбы:
метрической до 20
дюймовой, число ниток на дюйм - модульной, модуль - питчевой, питч - Частота вращения шпинделя, об/мин 12,5-2000
Число скоростей шпинделя 22
Наибольшее перемещение суппорта:
продольное 900, поперечное 250
Подача суппорта, мм/об:
продольная 3-1200, поперечная 1,5-600
Число ступеней подач Б/с
Скорость быстрого перемещение суппорта, мм/мин:
продольного 4800, поперечного 2400
Мощность электродвигателя главного привода, кВт 10
Габаритные размеры (без ЧПУ):
длина 3360
ширина 1710
высота 1750
Масса, кг 4000
Станок с ЧПУ мод.16К20ФЗ выполняют с двумя координатами по программе. Дискретность системы управления при задании размеров: продольных - 0,01 мм, поперечных - 0,005 мм.
РИ: Резец проходной ГОСТ 18879-73, резец проходной ТУ-2-035-892-82, резец фасонный;
ВИ: Резцедержатель ГОСТ 8854-85;
ИИ: Штангенциркуль, линейка, микрометр.
2.3.6 Расчет режимов резания
Скорость резания при точении:
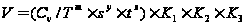 ,
где
Сv - коэффициент, зависящий от обрабатываемого материала;
Т - стойкость инструмента;
t - глубина резания;
s - подача;
x, y, m - показатели степени;
К1 - коэффициент, учитывающий влияние материала заготовки, состояния поверхности и материал инструмента;
К2 - коэффициент, учитывающий состояние поверхности и материал инструмента;
К3 - коэффициент, учитывающий материал инструмента.
Установка А.
Переход 1.
t = 2 (мм), s = 0,6 (мм/об), T = 45 (мин).
V = (350/450,2Ч0,60,35Ч20,15) Ч1Ч1Ч1= 178 (м/мин);
Частота вращения шпинделя:
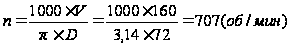 ;
Сила резания при точении:
P = 10ЧCpЧtxЧsyЧVnЧKp,
где
Ср - постоянная; x, y, n - показатели степени;
Кр - поправочный коэффициент;
Р = 10Ч200Ч21,0Ч0,60,75Ч1780Ч1,1= 3000 (Н);
Мощность резания при точении:
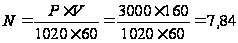 <
10;
Переход 2.
t = 0,4 (мм), s = 0,4 (мм/об), T = 45 (мин).
V = (350/450,2Ч0,40,35Ч0,40,15) Ч1Ч1Ч1= 258 (м/мин);
Частота вращения шпинделя:
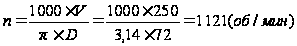 ;
Сила резания при точении:
P = 10ЧCpЧtxЧsyЧVnЧKp;
Р = 10Ч200Ч0,41,0Ч0,40,75Ч2500Ч1,1= 443 (Н);
Мощность резания при точении:
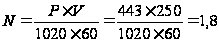 <
10;
Переход 3.
t = 0,5 (мм), s = 0,25 (мм/об), T = 45 (мин).
V = (350/450,2Ч0,250,35Ч0,50,15) Ч1Ч1Ч1= 300 (м/мин);
Частота вращения шпинделя:
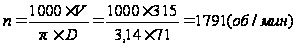 ;
Сила резания при точении:
P = 10ЧCpЧtxЧsyЧVnЧKp;
Р = 10Ч200Ч0,251,0Ч0,50,75Ч3000Ч1,1= 297 (Н);
Мощность резания при точении:
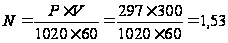 <
10;
Переход 4.
t = 0,4 (мм), s = 0,4 (мм/об), T = 45 (мин).
V = (350/450,2Ч0,40,35Ч0,40,15) Ч1Ч1Ч1= 258 (м/мин);
Частота вращения шпинделя:
;
Сила резания при точении:
P = 10ЧCpЧtxЧsyЧVnЧKp;
Р = 10Ч200Ч0,41,0Ч0,40,75Ч2500Ч1,1= 443 (Н);
Мощность резания при точении:
<
10;
Установка Б. Переход 5.
t = 2 (мм), s = 0,6 (мм/об), T = 45 (мин).
V = (350/450,2Ч0,60,35Ч20,15) Ч1Ч1Ч1= 178 (м/мин);
Частота вращения шпинделя:
;
Сила резания при точении:
P = 10ЧCpЧtxЧsyЧVnЧKp,
Где Ср - постоянная;
x, y, n - показатели степени;
Кр - поправочный коэффициент;
Р = 10Ч200Ч21,0Ч0,60,75Ч1780Ч1,1= 3000 (Н);
Мощность резания при точении:
<
10;
Переход 6.
t = 0,4 (мм), s = 0,4 (мм/об), T = 45 (мин).
V = (350/450,2Ч0,40,35Ч0,40,15) Ч1Ч1Ч1= 258 (м/мин);
Частота вращения шпинделя:
;
Сила резания при точении:
P = 10ЧCpЧtxЧsyЧVnЧKp; Р = 10Ч200Ч0,41,0Ч0,40,75Ч2500Ч1,1= 443 (Н);
Мощность резания при точении:
<
10;
Переход 7.
t = 0,5 (мм), s = 0,25 (мм/об), T = 45 (мин).
V = (350/450,2Ч0,250,35Ч0,50,15) Ч1Ч1Ч1= 300 (м/мин);
Частота вращения шпинделя:
;
Сила резания при точении:
P = 10ЧCpЧtxЧsyЧVnЧKp; Р = 10Ч200Ч0,251,0Ч0,50,75Ч3000Ч1,1= 297 (Н);
Мощность резания при точении:
<
10;
Переход 8.
t = 0,4 (мм), s = 0,4 (мм/об), T = 45 (мин).
V = (350/450,2Ч0,40,35Ч0,40,15) Ч1Ч1Ч1= 258 (м/мин);
Частота вращения шпинделя:
;
Сила резания при точении:
P = 10ЧCpЧtxЧsyЧVnЧKp;
Р = 10Ч200Ч0,41,0Ч0,40,75Ч2500Ч1,1= 443 (Н);
Мощность резания при точении:
<
10;
2.3.7 Техническое нормирование операции
Т01 = 2,6 (мин);
Т02 = 2,54 (мин);
Т03 = 0,033 (мин);
Т04 = 9,91 (мин);
Т05 = 1,26 (мин);
Т06 = 1,28 (мин);
Т07 = 0,033 (мин);
Т08 = 4,82 (мин).
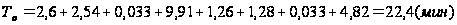
Вспомогательное время на операцию: Тв = 5 (мин);
Оперативное время:
Топ = То+Тв = 22,4+5 = 27,4 (мин);
Тоб = 7%Топ = 1,8 (мин);
Тшт = То+Тв+Тоб = 22,4+5+1,8 = 29,2 (мин);
Тп. з. = 5 (мин);
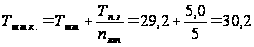 (мин).
2.3.8 Проектирование операции 025 зубофрезерной
Содержание операции:
Фрезеровать зубья m = 3,5; z = 23.
Приспособление: специальное станочное.
Режущий инструмент: фреза червячная ГОСТ 9324-80.
Мерители: зубомер нц - 1, шагомер БВ - 5070.
Станок: 5К328А.
2.3.9 Техническая характеристика станка мод.5к328а
Наибольший диаметр обрабатываемой заготовки 1250
Наибольшие размеры нарезаемых колёс:
Модуль 12
Длина зуба прямозубых колёс 560
Угол наклона зубьев ± 60є
Наибольший диаметр устанавливаемых фрез 285
Расстояние:
От торца стола до оси фрезы 230 - 880
От оси инструмента до оси шпинделя заготовки 115 - 820
Наибольшее осевое перемещение фрезы 240
Частота вращения шпинделя инструмента, об/мин 32 - 200
Подача заготовки, мм/об:
Вертикальная или продольная 0,5 - 5,6, Радиальная 0,22 - 2,6
Мощность электродвигателя привода главного движения, кВт 10
Габаритные размеры, мм:
Длина 3580
Высота 2590
Ширина 1790
Масса станка с электрооборудованием, кг 14000
2.3.10 Расчёт режимов резания
Черновое фрезерование:
Подача: S = 2 (мм/об);
Скорость резания: V = 37 (м/мин);
Поправочный коэффициент:
Кv = KVM ·KSM,
где
KVM = 1,KSM = 1.
t - глубина резания;
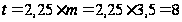 (мм);
Число оборотов шпинделя:
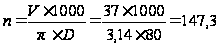 (об/мин);
Ближайшее имеющееся на станке число оборотов:
 (об/мин);
При этом условии фактическая скорость резания составит:
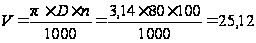 (м/мин);
Сила резания при фрезеровании:
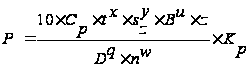 ,
где
Ср - постоянная;
x, y, n - показатели степени;
Кр - поправочный коэффициент: Кр = 1.
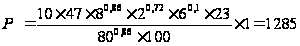 (Н);
Крутящий момент:
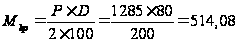 (Н·м);
Мощность резания при фрезеровании:
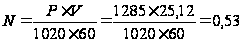 (кВт);
Чистовое фрезерование:
Подача: S = 2 (мм/об);
Скорость резания: V = 37 (м/мин);
Поправочный коэффициент:
Кv = KVM ·KSM,
где
KVM = 1,KSM = 1.
t - глубина резания:
(мм);
Число оборотов шпинделя:
(об/мин);
Ближайшее имеющееся на станке число оборотов:
(об/мин);
При этом условии фактическая скорость резания составит:
(м/мин);
Сила резания при фрезеровании:
,
где
Ср - постоянная;
x, y, n - показатели степени;
Кр - поправочный коэффициент: Кр = 1.
(Н);
Крутящий момент:
(Н·м);
Мощность резания при фрезеровании:
(кВт);
Мощность станка удовлетворяет условиям резания.
2.3.11 Нормирование основного времени
Lр. х. - длина рабочего хода: Lр. х. = 120 (мм);
Подача: Sz = 2 (мм/об);
Расчёт основного времени при последовательной обработке:
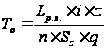 ;
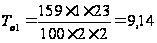 (мин);
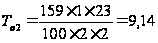 (мин);
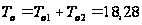 (мин);
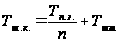 ;
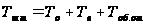 ;
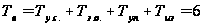 (мин);
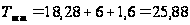 (мин);
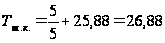 (мин).
3. Конструкторский раздел
3.1 Анализ и выбор компановки
Для автоматизации массового и крупносерийного производства создаются гибкие автоматические линии (ГАЛ), в которых на стадии проектирования предусматриваются условия их эффективного использования (поточный метод изготовления продукции по схеме "станок-станок", высокая концентрация операций, высокопроизводительные режимы резания и т.д.). При этом уровень автоматизации переналадки оборудования существенно ниже, так как эта операция выполняется в производственных условиях значительно реже, чем в ГАУ.
Свойство гибкости в ГАЛ обеспечивается применением переналаживаемого оборудования и систем управления на базе УЧПУ, программируемых командоаппаратов (ПК), ЭВМ различных типов.
Варианты компоновок ГАЛ приведены ниже:
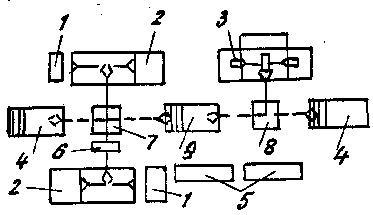
Рис.1 - Т - образная компоновка АЛ для обработки деталей типа тел вращения, где:
1 - УЧПУ станка;
2 - токарный станок;
3 - фрезерно-центровальный станок;
4 - механизм поштучной выдачи заготовок;
5 - система управления АЛ;
6 - контрольное устройство;
7, 8 - ПР;
9 - переукладчик.
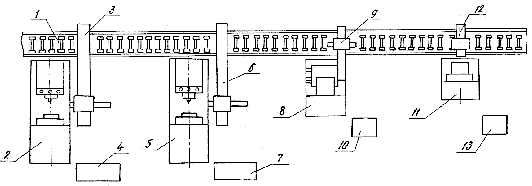
Рис.2 - Компоновка линии для обработки деталей типа "тел вращения", где
1 - конвейер;
2 - токарный станок с ЧПУ;
3 - манипулятор;
4 - пульт ЧПУ;
5 - токарный станок с ЧПУ;
6 - манипулятор;
7 - пульт управления;
8 - фрезерный агрегатный станок
10 - пульт управления;
11 - сверлильный агрегатный станок;
12 - манипулятор;
13 - пульт управления.
В данном курсовом проекте была разработана автоматизированная линия, показанная на рис.1, потому что в связи с большими значениями времени, затраченного на технологические операции, расположение технологического оборудования не сможет уменьшить производительность линии в целом.
3.2 Выбор оборудования
3.2.1 Выбор модели промышленного робота
Грузоподъемность должна превышать массу объекта манипулирования не менее чем на 10%.
Номинальная грузоподъемность определяется по формуле:
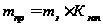 ,
где mз - масса заготовки, кг;
Кзап - коэффициент запаса, зависящий от условия применения ПР и расположения других элементов промышленного оборудования.
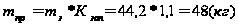
Пользуясь каталогом промышленных роботов и учитывая вышеперечисленные требования, выбираем промышленный робот по его технологическим характеристикам.
Техническая характеристика ПР мод. L-2300:
Номинальная грузоподъемность, кг... ... ... ... ... ... ... ... ... ... ... ... ... ...68,1
Число степеней подвижности... ... ... ... ... ... ... ... ... ... ... ... ... ... ... ... .5
Число рук/захватов на руку... ... ... ... ... ... ... ... ... ... ... ... ... ... ... ... ... .1/1
Тип привода... ... ... . ... ... ... ... ... ... ... ... ... ... ... ... ... ... . пневматический
Устройство управления... ... ... ... ... ... ... ... ... ... ... ... ... ... ... Цикловое
Число программируемых координат ... ... ... ... ... ... ... ... ... ... ... ... ... ...5
Способ программирования
перемещений … … … … … … … … … … Обучение по первому циклу
Ёмкость памяти системы, число положений рабочего органа... ... ... ...60
Погрешность позиционирования, мм... ... ... ... ... ... ... ... ... ... ... ... . ±1,27
Максимальный радиус зоны обслуживания R, мм... ... ... ... ... ... ... .2134
Линейные перемещения со скоростью 0,914м/с, мм:
по оси Х... ... ... ... ... ... ... ... ... ... ... ... ... ... ... ...762
по оси У... ... ... ... ... ... ... ... ... ... ... ... ... ... ... .1067
Угловые перемещения со скоростью 90 град/сек;
Максимальное угловое перемещение, град……………………………270
3.2.2 Выбор транспортно-накопительных и загрузочных устройств
Использование лотков-скатов целесообразно, так как детали (заготовки) имеют цилиндрическую форму, обладают незначительной массой и относительно не большими размерами.
Расчет проходного сечения лотка сводится к определению зазора ∆, мм:
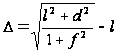 ,
где l - длина заготовки, d - максимальный диаметр заготовки,
f - коэффициент трения.
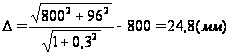
Для расчета длинны лотка принимаем, что АЛ должна работать без дозагрузки лотка в течении 8-мичасовой рабочей смены. Время обработки одной детали на АЛ 30 (мин). Максимальный диаметр заготовки 96мм.
Такт обработки = 480/30 = 16 (шт/смена).
Таким образом, длинна лотка:
L = 16·96 = 1536 (мм);
Принимаем длину лотка L=1550 (мм).
3.3 Расчёт ЗУ промышленного робота
Захватные устройства роботов осуществляют следующие функции: удерживают объект манипулирования во время его транспортировки; ориентирует объект манипулирования; базируют положение объекта манипулирования относительно системы координат манипулятора рабочей зоны оборудования.
В роботах широкое распространение получили захватные устройства (ЗУ) специального назначения, с помощью которых производят захват сравнительно небольшой номенклатуры объектов манипулирования.
Однако у современных роботов имеются устройства смены ЗУ в автоматическом режиме, что обеспечивает работу с достаточно разнообразными объектами манипулирования при относительной простоте и рациональной стоимости конструкции.
ЗУ удерживают объект манипулирования с помощью сил трения, возникающих при воздействии его элементов на объект манипулирования, фиксации объекта манипулирования по