Выбор варианта технологического процесса
К основным календарно-плановым нормативам серийного производства относятся:
1. размер и ритм партии;
2. длительность производственного цикла обработки партии детали (сборки, сборочной единицы или изделия);
3. заделы.
Величина размера партии оказывает определённое влияние на себестоимость предмета труда: одни элементы затрат с изменением размера партии растут, другие - снижаются.
Поэтому при установлении размера партии следует учитывать целый ряд организационно-технических факторов. Учесть все эти факторы и сложно, и трудоёмко, к тому же они оказывают противоположное влияние друг на друга, поэтому размер партии рассчитывается по ниже приведённой методике.
1. Определяем минимальный размер
партии ( ) как её экономически обоснованная
величина:
= , (6)
где a - коэффициент
допустимых потерь времени на наладку оборудования, (a
=0,05);  - подготовительно-заключительное
время, мин;
 . - штучное время,
мин.
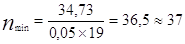 (шт).
Расчёт партии для і-той детали осуществляется по ведущей операции, то есть по операции, где подготовительно-заключительное время наибольшее или же по совокупности всех операций обработки і-той детали. В последнем случае берётся сумма подготовительно-заключительного и штучного времени. Расчёт данной партии деталей является проверочным или ориентировочным. В основу же окончательных расчётов размера партии кладётся период запуска-выпуска.
2. Периодичность запуска-выпуска деталей (R) определяется отрезком времени между двумя следующими друг за другом запусками или выпусками деталей и рассчитывается по формуле:
R= , (7)
где -
минимальный размер партии, шт.;
 -
суточный размер партии, шт.
R= 0,9 (суток).
Скорректируем R:
 1 (суток).
Период запуска-выпуска устанавливается кратным месячной программе, при этом используется унифицированный ряд значений периодичности, равный промежутку времени от половины смены до одного года (половина смены, одна смена, сутки, недели, полмесяца, месяц, квартал, полугодие, год).
3. Окончательная принятая
величина партии ( ) с учётом
скорректированной периодичности определяется по формуле:
=R (шт., ед). (8)
=1 39,4=39,4
 (шт).
В сутки будет обрабатываться 10 партий по 36 штук.
На основании полученных данных построим план-график выпуска продукции.
Таблица 3 - Программа выпуска продукции
| Наименование детали | Программа выпуска, шт. | ||||
| Годовая | Полугодовая | Квартал | Месяц | Сутки | |
| 1 | 2 | 3 | 4 | 5 | 6 |
| Винт | 10000 | 12870 | 25740 | 8580 | 390 |
Схема 1. План графика выпуска продукции
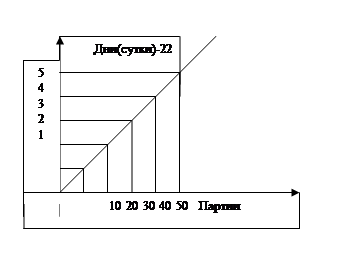
Данный график свидетельствует о том, что за сутки (один рабочий день) будет обработано 10 партий. К концу второго дня будет обработано 20 партий, за три дня - 30 партий и т.д.
Можно сделать следующие выводы: за сутки (один рабочий день) будет обработано 10 партий. К концу второго дня будет обработано 20 партий, за три дня - 30 партий и т.д.
Ритм партии (R) - это интервал (промежуток времени) между запуском в производство очередной партии одноименных предметов труда или их выпуском.
Длительность производственного
цикла ( ) - один из важнейших
календарно-плановых нормативов. От его величины зависит величина заделов,
которую необходимо знать для расчёта сроков запуска-выпуска партии деталей.
В условиях серийного
производства рассчитывается для партии деталей
в целом.
Определяется расчётное
количество станков (рабочих мест) на каждой операции в отдельности ( ) по следующей формуле:
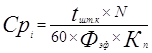 ,
(9)
где  -
штучно-калькуляционное время на операцию, мин;
 -
эффективный годовой фонд времени оборудования
(4015 часов);
 -
поправочный коэффициент с учётом времени на перерывы (=0,94).
Штучно-калькуляционное время:
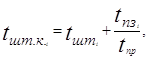 (10)
где  -
штучное время для i-ой операции;
 -
подготовительно-заключительное для i-ой операции;
-
окончательная принятая величина партии.
Рассчитаем штучно-калькуляционное время для каждой операции:
 =1,3+
 =1,36 (мин),
 =1,9+
 =1,97 (мин),
 =2,0+
 =2,13 (мин),
 =2,6+
 =2,7 (мин),
 =1,9+
 =2,0 (мин),
 =2,5+
 =2,6 (мин),
 =4,5+
 =4,7 (мин),
=2,3+ =2,4 (мин).
Определяем расчетное количество
станков и округляем это число до принятого (потребного количества станков ( ):
 =
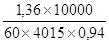 =0,6
 =1
станок;
 =
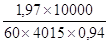 =0,86
 =1
станок;
 =
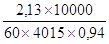 =0,9
 =1
станок;
 =
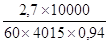 =0,52
 =1
станок;
 =
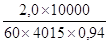 =0,54
 =1
станок;
 =
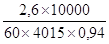 =0,56
 =1
станок;
 =
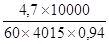 =0,78
 =1станок.
 =
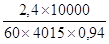 =0,55
 =1станок.
2.2 Нормативы оперативно-календарного планирования в массовом производстве для однопредметной непоточной линии
При планировании работы однопредметной непрерывно поточной линии определяется такт работы линии, коэффициент загрузки рабочих мест и нормативный уровень производственных заделов.
Выражением ритмичности работы поточных линий служит такт, который показывает количество времени необходимого для выпуска единицы изделий. Он определяется по формуле:
r =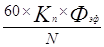 ,
ч (9)
где r - такт работы поточной линии, мин.;
 -
поправочный коэффициент с учётом времени на перерывы (К n=0,94);
-
эффективный фонд рабочего времени (Фэф=4015ч);
N - производственная программа выпуска, шт.
Величина обратная такту, характеризующаяся количеством изделий, выпускаемых в единицу времени (за 1ч. (60 мин)), называется темпом работы поточной линии (Т):
Т= ,
ч. или Т=
 , мин. (10)
Для каждого станка в
технологическом процессе должен быть подсчитан коэффициент загрузки, который
показывает степень использования каждого станка в отдельности и всех вместе по
разработанному технологическому процессу. Коэффициент загрузки ( ) станка рассчитывается по формуле:
 =
 (11)
где  - расчётное число рабочих мест на данной операции;
 - принятое (потребное) число раюочих мест на данной операции.
В поточном протзводстве потребное количество оборудования определяются по каждой технологической операции, причём количество оборудования должно соответствовать числу рабочих мест. Расчётное число рабочих мест по і-той операции определяется по формуле:
= ; (12)
где - норма штучного времени на і-той операции;
r - единый расчётный такт работы поточной линии.
Расчётное число рабочих мест на каждой операции в отдельности округляется до ближнего целого числа и это (округленное) число считается принятым (потребным), фактическим числом рабочих мест.
Рассчитанные данные необходимо занести в таблицу.
Таблица 4 - Ведомость оборудования
| Наименование операции | Модель станка | r, мин. |
мин. |
|
|
Коэффициент загрузки | |
| Для каждого станка | Общий | ||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
На основании проведенных расчетов строится график загрузки оборудования. График сроится в определенном масштабе в виде прямоугольников с различными высотами, соответствующими процентам загрузки станков, расположенных последовательно по горизонтальной оси "Х" в порядке выполнения технологического процесса.
Средний коэффициент загрузки станка рассчитывается по формуле:

 ,
где  -
коэффициент загрузки i-го станка,
n - количество операций.
При анализе технологического процесса на основании коэффициента загрузки оборудования по отдельным операциям и процессу в целом следует учитывать, что иногда целесообразно применять станки высокой производительности, даже в том случае, когда загрузка их по времени получается ниже, чем на станках менее производительных, хотя и полностью загруженных. Иными словами, необходимо экономически обосновать применение высокопроизводительных специальных агрегатов и других станков. Использование их в крупносерийном и массовом производстве, как правило целесообразно и экономически оправдывается. Необходимо также чтобы принятое количество станков обусловливало реальный для производственных условий коэфициент загрузки оборудования, который не должен быть слишком высоким.
Завершающим элементом при расчете календарно-плановых нормативов является расчет нормальной величины заделов
Задел (Z) на линии бывает 3 видов:
Технологический ( );
Транспортный ( );
Страховой или
резервный ( ).
= ,
шт. (14)
 -
количество одновременно обрабатываемых деталей на одном рабочем месте.
=  -
1, шт. (15)
- ориентировочно примем 4 - 5% от
именной выработки:
= 0,05 (16)
Zобщ
= ++ (17)
Заделы - это находящиеся на различных стадиях обработки и сборки, заготовки, детали, узлы.
Технологический задел - общее количество деталей, находящихся на всех операциях поточной линии.
Транспортный задел на непрерывно поточных линиях включает