Разработка технологии изготовления заготовки кованого валка для холодной прокатки
 ,
 ,
 – часовая
производительность
каждой группы
сложности
поковок (см.
табл. 4).
Доля поковок каждой группы сложности в общем объёме производства поковок на прессе представлена в табл. 5 (по производственным данным).
Таблица 5. Доля поковок каждой группы сложности в общем объёме производства поковок на прессе
| Группа сложности поковок | I | II | III | IV | V |
| Доля поковок каждой группы сложности в общем объёме производства поковок на прессе, % | 20 | 30 | 30 | 10 | 10 |
Средняя часовая производительность составит
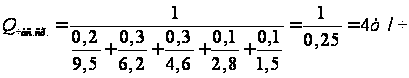 .
Годовой фонд рабочего времени пресса:
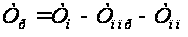 , (6.2)
где
 – номинальное
время работы
в году – всё
календарное
время за вычетом
выходных и
праздничных
дней,
=6144 ч
(при работе в
три смены);
 – время на
планово-предупредительные
ремонты,
=480 ч/год;
 – время планируемых
простоев,
=1200 ч/год.
Годовой фонд рабочего времени пресса составит
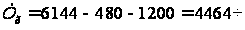 .
Расчетная годовая производительность пресса равна
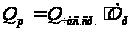 , (6.3)
Рассчитаем
 по формуле
(6.3):

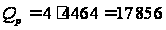 т/год.
7. Определение расхода энергоносителей, бойков и вспомогательных материалов
Расход металла
Металл
– основной
материал в
цехе. Применяют
разные методы
определения
количества
металла
 ,
необходимого
для выполнения
заданной цеху
годовой программы
выпуска поковок.
Общая годовая потребность металла:
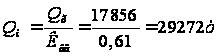 .
Расход энергоносителей
В кузнечнопрессовых цехах применяют следующие виды энергоносителей: вода, электроэнергия и топливо. /4/
Воду высокого давления используют в гидравлических и парогидравлических прессах. Вода низкого давления применяется в очистных и моечных установках, для охлаждения ручного инструмента, арматуры нагревательных печей и бытовых нужд. Расход воды в гидропрессах мал, она используется только на подпитку гидросистем насосно-аккумуляторных станций. На охлаждение кузнечного инструмента в среднем расходуется 0,01 – 0,015м3/ч; на поливку полов – 0,6 – 0,8 м3 на 1000 м2 на одну поливку; на охлаждение заслонок нагревательных печей – 0,8 – 1 м3/ч на 1 м2 площади пода печей, имеющих охлаждаемые заслонки.
Электроэнергию применяют в основном для привода электродвигателей, освещения и в электронагревательных установках. Расход электроэнергии определим по установленной мощности технологического и подъёмно-транспортного оборудования прессового участка, исходя из удельного показателя мощности 0,15 кВт на 1 т поковок /4/:
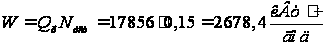
Топливо для кузнечных печей должно удовлетворять следующим требованиям: давать необходимую рабочую температуру в печи в пределах 13500…14000С, удовлетворять условиям для достижения компактности конструкции печи, высокого коэффициента полезного действия и полноты сжигания; гарантировать высокую производительность печи, давать возможность легко регулировать тепловой режим печи с применением автоматических приборов для регулирования; обеспечивать чистоту и гигиеничность работы печи. На «ОРМЕТО-ЮУМЗ» все печи работают на природном газе.
Газообразное топливо обладает рядом преимуществ. Легкая смешиваемость газа с воздухом обеспечивает его сжигание с минимальным избытком воздуха; возможность в крупных печах подогрева не только воздуха, но и газа ведет к дальнейшему снижению удельного расхода топлива.
Расход топлива будем вести на основании имеющихся отчетно-статистических данных об удельном расходе топлива на тонну выпускаемых цехом поковок. Для нагрева в пламенных печах /4/ 1 тонны поковок необходимо 0,1…0,3 тонны условного топлива (принято, что 1 кг условного топлива дает 2,93*104 кДж). Расчет годового расхода в тоннах условного топлива более удобен, чем теоретический, потому что предусматривает возможный переход с одного вида топлива на другой (например, переводной коэффициент для природного газа равен 0,15). Произведем расчет годовой потребности условного топлива помножив удельный расход на годовую производительность:
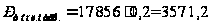 тонн/год
Топливо применяется также и для термической обработки поковок. При определении расхода топлива на термообработку считают, что в среднем на 1 т термически обрабатываемых поковок расходуется 315…355*104 кДж тепловой энергии или 0,108…0,122 т условного топлива /4/. Годовой расход топлива на термообработку составит
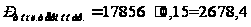 тонн/год
Суммарная годовая потребность в топливе составит
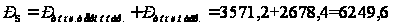 тонн/год.
Расход инструмента и вспомогательных материалов
Расход вспомогательных материалов, оснастки и инструмента при ковке на прессах на 1 т поковок из низко- и среднелегированных сталей составляет, кг: оснастка (бойки, оправки, осадочные плиты, подкладные кольца, прошивки) 20; инструмент (топоры, раскатки, обжимки, пробойники, клещи) 5; огнеупоры (песок, глина) 30; обтирочные материалы (ветошь) 1; термоизоляционные материалы (асбест) 0,2; смазочные материалы 0,25; краски 0,1. /5/
Произведём расчёт годового расхода инструмента и вспомогательных материалов помножив расход на 1 т поковок на годовую производительность. Расчеты сведём в табл. 6.
Таблица 6. Годовой расход инструмента и вспомогательных материалов
| Наименование вспомогательных материалов и инструмента | Годовой расход, кг |
| оснастка | 357120 |
| инструмент | 89280 |
| огнеупоры | 535680 |
| обтирочные материалы | 17856 |
| термоизоляционные материалы | 3571,2 |
| смазочные материалы | 4464 |
| краски | 1785,6 |
8. Методы контроля и управления качеством продукции
Причиной брака кованых поковок являются наружные и внутренние дефекты стального слитка. Такие дефекты, как трещины, поверхностные включения и раковины, плены, пузыри, усадочная раковина и рыхлость, пористость, инородные включения и флокены при ковке не устраняются и переходят в поковки. /6/
Неправильный нагрев перед ковкой приводит к образованию чрезмерно большого количества окалины (в крупных слитках слой окалины достигает толщины 12–15 мм), которая при ковке вдавливается в металл и образует глубокие вмятины на поковках. В случае недогрева заготовок на последних переходах ковки могут возникнуть трещины из-за недостаточной пластичности металла.
Перегрев заготовок или чрезмерная продолжительность их выдержки в печи при ковочной температуре, как и окончание ковки при высоких температурах, приводят к крупнозернистости и снижению механических свойств поковок. Перегретые поковки можно исправить последующей термообработкой.
Нагрев до более высоких температур (для стали 1350° С) ведет к неисправимому браку – пережогу, при котором происходит окисление или оплавление по границам зерен с потерей пластических свойств материала.
В результате выгорания углерода при неправильном нагреве высокоуглеродистой стали на поковке образуется обезуглероженная поверхность глубиной, превышающей припуск на обработку, следствием чего является пониженная твердость поверхности изделия после термообработки.
При ковке возможно образование зажимов (складок) из-за неудаленных заусенцев, оставшихся после рубки прибыльной и донной частей слитка или после горячей рубки заготовок на части. Зажимы образуются также при неправильных приемах протяжки и разгонки. В результате интенсивной протяжки заготовки круглого сечения и недостаточного прогрева. При несоблюдении температурного режима или недоброкачественном исходном материале образуются наружные трещины. Внутренние разрывы (свищи, расслоения) чаще всего возникают вследствие неправильного процесса ковки. При низкой температуре окончания ковки в поверхностных слоях поковки образуется наклеп, приводящий к повышенному короблению и трещинам при последующей обработке резанием. При ковке возможно появление кривизны длинных поковок, смещение осевой зоны слитка, вмятины, а также могут быть не выдержаны размеры и показатели механических свойств. При недостаточной проковке слитков в поковке остается крупная кристаллическая литая структура, обусловливающая низкие механические свойства.
Для измерения размеров поковки в процессе ковки по переходам и контроля готовых поковок используют универсальные и специальные измерительные инструменты. К универсальным инструментам относятся: метрические линейки, рулетки, кронциркули, нутромеры, штихмасы и другие простейшие инструменты. Для контроля поковок, изготовляемых повторяющимися партиями, применяют специальные измерительные инструменты – шаблоны и скобы. Шаблоны бывают прутковые – для измерения общей длины поковок или заготовок, профильные – для контроля размеров между уступами и расположения уступов в осевом направлении и контурные – для проверки основных габаритов и внешнего контура поковок сложной формы. Для замеров толщины горячих поковок в процессе ковки пользуются предельными скобами, укрепляемыми на специальных державках, и регулируемыми скобами. При производстве поковок с большим количеством ковочных переходов применяют специальные шаблоны и скобы, рассчитанные на проверку каждого перехода.
Для контроля механических свойств кованых поковок на них предусматривают напуски для вырезки образцов (темплетов), по которым определяют предел прочности, предел текучести, относительное удлинение или сжатие, ударную вязкость и твердость и сравнивают полученные значения с заданными ГОСТом или техническими условиями.
Литература
Петров В.С., Карманов А.И. Производство валков холодной прокатки. – М.: Машиностроение, 1978. – 205 с.
Кузьминцев В.Н. Ковка на молотах и прессах. – М.: Высшая школа, 1985. – 224 с.
Брюханов А.Н. Ковка и объемна штамповка. – М.: Машиностроение, 1975. – 407 с.
Буллах В.Н. и др. Проектирование кузнечно-штамповочных цехов и заводов. / В.Н. Буллах, И.Г. Добровольский, П.С. Овчинников. – М.: Высшая школа, 1978. – 258 с.
Шехтер В.Я. Проектирование кузнечных и холодноштамповочных цехов. – М.: Высшая школа, 1991. – 367 с.
Семенов Е.И. Ковка и объемная штамповка. – М.: Высшая школа, 1972. – 352 с.