Технологія виробництва пива на прикладі заводу Оболонь
КУРСОВА РОБОТА
«Технологія виробництва пива на прикладі заводу Оболонь»
Зміст
Вступ
Теоретичні основи виробництва пива
1.1. Сировина для виробництва пива
1.2. Технологічні стадії виробництва пива
Нові технології у виробництві пива
Технології та екологія
3.1. Основи екологічного керування ЗАТ «Оболонь»
4. Підбір технологічного обладнання та складання апаратурно-технологічних схем
5. Технохімконтроль на виробництві
Висновки і пропозиції
Література
Вступ
Минуле століття, поза сумнівом, стало періодом бурхливого розвитку нових технологій та наук. Події і тенденції нового століття вже дають нам зрозуміти, що передові технології поведуть людство вперед в своєму розвитку набагато швидше, ніж раніше.
Компанія «Оболонь» вступила в нове тисячоліття технологічно досконалим і передовим підприємством. Основним профілем діяльності компанії є виробництво пива, тому доречно було б більш детально ознайомитися з технологією пивоваріння.
До відкриття Олімпіади 1980 року радянське керівництво поставило задачу побудувати броварню, пиво якої б відповідало високим європейським стандартам. В якості експертів були запрошені чеські фахівці – всесвітньо відомі майстри пивоваріння. Саме вони й визначили місце будівництва нового пивоварного заводу. Керувалися при цьому головним критерієм – наявністю джерела артезіанської води, яка є основним компонентом, що визначає смакові властивості пива. Таким місцем був обраний район Оболонь, який розташувався в Києві поблизу Дніпра. Слово «Оболонь» походить з часів Київської Русі – так називалися низькі прирічні луки. Саме таку назву і отримала нова броварня. Побудований за чеським проектом, завод варив пиво, яке швидко набуло широкої популярності та визнання. Після здобуття Україною незалежності компанія «Оболонь» першою розпочала експортні поставки пива до країн Європи та США. Пиво під торговою маркою «Оболонь» у всьому світі почали сприймати як традиційно українське пиво. Таким чином, «Оболонь» заснувала нові традиції українського пивоваріння.
З часом компанія «Оболонь» розвивалася і просувала свою продукцію, як на внутрішньому, так і на зовнішніх ринках. Принцип впровадження новітніх знань і технологій дозволив їй створити могутній сучасний виробничий потенціал. В результаті сьогодні 80% всього експорту пива з України припадає на торгову марку «Оболонь», яка є українським пивом № 1 в світі. Залишаючись компанією виключно з українським капіталом, «Оболонь» заснувала новий шлях розвитку українського броварництва.
Технологічні санітарно-гігієнічні умови виробництва пива, стійкого до біологічного і колоїдного помутніння протягом тривалого часу, мають деякі специфічні особливості. Проте під час виробництва стійкого пива потрібно передусім ретельно виконувати вимоги технології.
Багато технологічних факторів мають значення для підвищення стійкості пива як до біологічного, так і до колоїдного помутніння це стосується вибору сировини (ячмінь, хміль), режимів затирання, бродіння і доброджування, фільтрування та фасування пива.
Технологічні способи підвищення біологічної стійкості повинні, крім усього іншого, враховувати фізіологічні властивості мікроорганізмів, що мають здатність розмножуватися в пиві.
Підвищення біологічної стійкості може бути досягнуто комплексом технологічних заходів, в результаті яких створюються умови, несприятливі для розвитку всієї сукупності інфікуючих пиво мікроорганізмів.
Для підвищення стійкості пива до біологічного помутніння особливо велике значення має санітарно-гігієнічний стан виробництва.
Особливостями технології виробництва пива, призначеного для пастеризації та тривалого зберігання, наприклад світлого пива з масовою часткою сухих речовин сусла 12 або 13%, є ряд спеціальних додаткових технологічних прийомів, таких як внесення в сусло та молоде пиво ферментних препаратів, більш глибоке виброджування сусла, обов’язкове фільтрування пива на кізельгуровому фільтрі з наступною пастеризацією та ряд інших.
Для підвищення стійкості пива, крім наведених вище технологічних заходів, використовуються також адсорбенти, якими обробляють готове до розливу пиво безпосередньо під час фільтрування на кізельгуровому фільтрі.
1. Теоретичні основи виробництва пива
1.1 Сировина для виробництва пива
Щоб отримати якісний кінцевий продукт, поза сумнівом, необхідно використовувати якісні матеріали. Для пивоварів основними інгредієнтами є вода, ячмінь, хміль і пивні дріжджі. Використовуючи такі прості складові, пивовари створюють велику кількість марок пива.
Не секрет, що організм людини на 80% складається з води. Проте, окрім факту нашої з вами водянистості, важливо, що для здорового функціонування людського організму йому необхідна велика кількість мінеральних речовин і вітамінів. Корисні речовини надходять в організм людини не тільки через їжу, а й через воду. В абсолютному об’ємі добового споживання їжі в людини на першому місці стоїть вода. Тому питання якості питної води і води, на основі якої виробляються продукти споживання, мають для людини першочергове значення.
В пивоварінні вода є основоположним інгредієнтом, від якості якого залежать органолептичні характеристики пива, його смак і стійкість. Сольовий склад води впливає на рівень «рН», відповідно і на швидкість та глибину ферментаційних і бродильних процесів.
Саме тому компанія «Оболонь» з початку своєї пивоварної діяльності для приготування продукції використовує артезіанську воду із свердловин юрського і сеноманського горизонтів.
Перші чотири свердловини були відкриті в 1977 році (ще до відкриття заводу). З часом підприємство збільшувало випуск продукції, тому кількість свердловин зростала пропорційно росту виробленої продукції. Сьогодні підприємство використовує воду з 10 свердловин, продуктивність яких з запасом забезпечує потреби заводу. Управління процесом добування артезіанської води здійснюється за допомогою високотехнологічного комп’ютеризованого обладнання, завдяки якому ведеться не тільки обрахунок кількості, а й характеристики складу води.
Водоносні горизонти свердловин захищені твердими породами. Глина, крейда, мергель створюють природний захисний шар і унеможливлюють проникнення в воду шкідливих речовин із зовнішнього середовища. Прошарок кремнію, крізь який проходить вода, збагачує її корисними для організму людини мінералами.
Офіційний консультант природоохоронних експертиз «Європейського банку реконструкції та розвитку» чеська фірма «КАР» провела дослідження води з оболонських свердловин. В результаті численних аналізів «Оболонь» отримала підтвердження: вода з артезіанських свердловин компанії відповідає вимогам Європейського союзу.
Ячмінь – це зернова культура, колос якої має особливо довгу ость. Ячмінь, не менш ніж вода, важливий для приготування пива. Саме цей злак містить необхідний для пивоваріння крохмаль, який у варочному цеху перетворюється на екстракт. Порівняно з іншими зерновими культурами, які використовують у пивоварінні, ячмінь має ряд переваг: росте практично повсюди, невибагливий до ґрунтово-кліматичних умов, легко переробляється для одержання солоду та має саме таку міцну оболонку, яка дає змогу пивоварам використовувати її природні властивості в процесі пивоваріння та подальшого фільтрування пива. Склад ячмінного солоду, включаючи його ферменти, дає можливість одержати пиво з найкращими якісними показниками. Сьогодні відомі декілька груп ячменю і велика кількість його сортів, використовуючи які, пивовари «Оболоні» мають змогу по-різному готувати солод та варити з нього різні марки пива.
Українські пивовари найчастіше використовують такі сорти ячменя, як «Скарлет», «Пеяс», «Амулет», «Осма», «Толар». Для того, щоб мати якісній ячмінь, у достатній кількості, компания «Оболонь» створила науково-виробничу асоціацію «Нива Оболонь». Спеціалісти асоціації селекціонують нові сорти пивоварного ячменю, випробують їх та вирощують для подальшого використання у виробництві пива.
Хміль відноситься до дводомних рослин, тому при його вирощуванні культивують тільки жіночі види рослин. Вони, починаючи з другого року, дають суцвіття, які звуться хмелевими шишками та хмелевими парасольками. Завдяки вмісту гірких речовин, ефірної олії, поліфенолів хміль – незамінна сировина для пива. Саме він найбільшою мірою зумовлює характерні властивості бурштинового напою.
Поряд із неповторними смаковими та ароматичними властивостями хміль збільшує тривалість зберігання пива, поліпшує піноутворення та піностійкість. Завдяки використанню хмелю пиво збагачується фітогормонами, токоферолами, комплексом вітамінів С, РР, В3, В6, F, Н, А. Крім того, хміль містить більш як 90 поліфенолів, які мають лікувальну дію, та понад 200 компонентів ефірної олії з цілющими властивостями.
Сьогодні відомо понад 100 сортів культурного хмелю. В Україні, в основному, культивують сорти червоностеблового хмелю. Для приготування оболонського пива використовуються як гіркі, так і ароматичні сорти хмелю, зокрема, «Клон 17», «Заграва», «Поліський», «Зміна», «Альфа», «Промінь». Пивовари компанії визнали ці сорти одними з кращих. Не зупиняючись на досягнутому, ведеться постійна робота по їх вдосконаленню, розробляються нові сорти.
Це одноклітинні мікроорганізми рослинного походження, які забезпечують процес бродіння. В даний час у пивоварінні використовують винятково культурні дріжджі. Розрізняють дріжджі верхового та низового бродіння. Пивні дріжджі завжди повинні бути мікробіологічно чистими, швидко зброджувати сусло й осідати на дно, утворювати чисте освітлене прозоре пиво з повним смаком та ароматом.
Компанія «Оболонь», приділяючи значну увагу розробці нових сортів пива і підтримці на належному рівні існуючих, має свою експериментальну лабораторію. Її фахівці, використовуючи штами відомих німецьких інституцій пивоваріння, працюють над покращенням дріжджових культур.
Пивні дріжджі, які вирощені в процесі зброджування пивного сусла, отриманого з високоякісного ячмінного солоду і хмелю, використовують як вторинний продукт пивоваріння. Наявність в пивному суслі вітамінів і біологічно активних сполук солоду визначають унікально високе накопичення в дріжджах вітамінів В1 і В2. Пивні дріжджі на 50% складаються з білка, що легко засвоюється і містить всі незамінні для людини амінокислоти і мікроелементи.
Окрім білка і вітамінів В1 і В2 дріжджі також містять в значній кількості вітаміни РР, В3, В4, В6, Н, незамінні жирні кислоти – оленову, арахідонову і лінолінову. Прийом 5–7 грамів дріжджів на добу повністю забезпечує організм людини в тіамініта рибофлавіні – найбільш дефіцитних вітамінах.
Хімічний склад пива може змінюватись в наступних межах. (в%)
Вода……………………………….80–89
Екстрактивні речовини…5,5–10,7
В тому числі:
Цукор…………………………. 2,7–5,0
Вуглекислота………………0,3–0,35
Спирт…………………………. 2,0–6,0
Мінеральні речовини…. 0,14–0,38
Органічні кислоти………0,15–0,4
В
число органічних
кислот, які
містяться у
пиві входять:
молочна, пировиноградна,
яблучна, рідко
щавельна та
ін. Крім цього,
знаходиться
фосфорна кислота
у формі неорганічних
кислих солей
і органічних
сполук.
Наявність
в екстрактивних
речовинах пива
цукру, білків,
амінокислот
і різних мінеральних
солей робить
його їстівним
і досить калорійним
напоєм. В екстракті
пива, вільним
від алкоголю,
міститься біля
85–90% вуглеводів,
біля 8% азотистих
речовин і 3,5%
мінеральних
речовин.
Сполучення у пиві хмелевої гіркоти і аромату, гострого свіжого смаку від розчинної у ньому вуглекислоти, наявність поживних екстрактивних речовин і невеликої кількості алкоголю зробили пиво широко розповсюдженим напоєм.
В Україні виробляється велика кількість сортів світлого і темного пива. Крім загальноприйнятих сортів, в теперішній час в окремих регіонах та містах виробляються місцеві сорти пива.
1.2 Технологічні стадії виробництва пива
Першим етапом в приготуванні пива є виробництво солоду. Його можна назвати наріжним каменем в науці пивоваріння. Солод являє собою зерна злаків, пророщених в штучних умовах за певної температури та вологості. Для виготовлення світлого пива використовують світлий солод, виготовлений з ячменю і, в окремих випадках, частково з пшениці, а для виготовлення темних сортів пива застосовують темний, карамельний або палений солод. Найбільшу інтенсивність кольору має палений солод, меншу – карамельний, ще меншу – темний. За ароматом, якого він надає пиву, кращий з них – темний і карамельний.
На цьому етапі – етапі солодження – відбирається ячмінь. Він замочується, пророщується і сушиться, в результаті чого утворюється солод. Пізніше солод очищують від сторонніх домішків, кондиціонують, зволожують і дроблять. Під час дроблення солоду утворюється кілька фракцій, які забезпечують оптимальний склад помелу.
Затирання включає три стадії: змішування подрібнених зернопродуктів з водою, нагрівання і витримування отриманої суміші при заданому температурному режимі. При цьому кількість подрібнених зернопродуктів, які одночасно обробляються, називається засипом, об’єм води, яка використовується – наливом, а отриманий продукт – затором.
Дроблений солод змішується (затирається) з водою. Затирання відбувається в спеціальних апаратах за певної температури на протязі встановленого часу. На цьому етапі білки і крохмаль, які містяться в солоді, з’єднуються з водою. Інші частинки, які не розчинилися, пізніше будуть відділені в фільтраційному чані у вигляді пивної дробини.
Потім затор фільтрують, відділяючи сусло від дробини.
На наступному етапі пиво проходить фільтрацію, завдяки якій досягається його прозорість і стійкість. Залишки зернопродуктів, які відділилися, називаються пивною дробиною, яка використовується як корм для худоби. А сусло, яке стало прозорим, надходить в сусловарочний апарат.
У сусловарочному апараті сусло кип’ятять з хмелем при цьому з нього повністю вивільняється повітря. Саме хміль надає пиву аромат і приємну гіркоту. Гіркі ароматичні речовини хмелю екстрагуються. Цей процес називається охмелінням сусла. Під час варіння сусло стерилізується і доводиться до бажаної густини.
В пиві містяться мікроскопічні частинки у вигляді дріжджових клітин, білково-дубильних сполук, білкових речовин та хмелевих смол, які і обумовлюють його замутніння. Тому сусло передається на освітлення, яке відбувається в спеціальному апараті – вірпулі.
Щоб довести сусло до початкової температури бродіння проводиться його охолодження. Для низового бродіння – до +6…+10 С, для верхового – до +15…+22С. Після охолодження отримуємо початкове сусло – сусло, яке пізніше надходить на бродіння.
В охолоджене сусло добавляють дріжджі і вміщують в танки для бродіння. В танках підтримується необхідна температура. Сахариди переброджуються дріжджами і перетворюються на алкоголь, СО2 і побічні продукти бродіння. Після головного бродіння дріжджі збираються в спеціальні дріжджові танки.
Пиво, яке пройшло етап бродіння, називають «молодим». Воно переходить в наступну стадію – доброжування за рахунок зміни температурного режиму і тиску. Для цього його перекачують в спеціальні ємності – лагерні танки.
Для остаточного дозрівання «молоде пиво» витримують за певної температури, воно насичується вуглекислим газом, відбувається повільне доброжування залишків екстракту, освітлення. Під час доброжування формується остаточний смак і аромат неповторного оболонського пива.
При доброжуванні і дозріванні пиво освітлюється недостатньо. Тому воно піддається освітленню фільтруванням за допомогою спеціальних фільтрів – кізельгурових, які складаються з кремнієвих панцирів одноклітинних водорослів.
Тільки тоді, як пиво стало прозорим, його відправляють на розлив. Відфільтроване пиво зберігається під тиском в форфасах, звідки подається на лінії розливу і розливається в пляшки, банки, кеги.
За сучасними стандартами пивоваріння, пиво не повинно контактувати з повітрям під час його виготовлення і розливу, оскільки кисень згубно діє на смак хмільного напою. Тому, при розливі пива в пляшки і кеги, їх попередньо заповнюють вуглекислим газом. Напій заливається поступово, витісняючи вуглекислий газ. Оболонські пивовари володіють кількома секретами та хитрощами, за допомогою яких пиво герметизується в пляшках та баночках, а споживач має змогу насолодитися його неповторним свіжим смаком.
Пиво – напій норовливий. Воно не любить не тільки повітря, а й світло, тому на «Оболоні» суворо дотримуються правил його зберігання. А споживач в результаті смакує поживний напій з загадковою гірчинкою, неповторним ароматом і прозорим блиском.
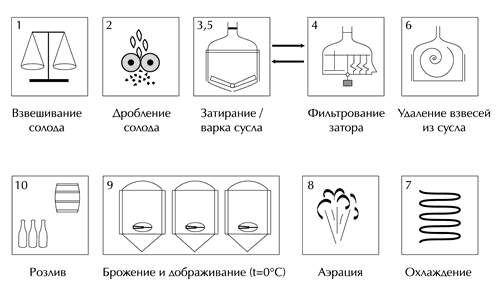
Принципова схема класичного виробництва пива
Як адсорбенти використовують речовини, рекомендовані для цього спеціальними інструкціями щодо їх застосування. Для обробки готового до розливу пива, наприклад препаратом на основі діоксиду кремнію, безпосередньо під час фільтрування на кізельгуровому фільтрі після намивання основного шару кізельгуру в дозатор разом з кізельгуром марки «Б» вносять адсорбент з розрахунку 5 г/дал і у процесі всього фільтрування дозують у пиво, що йде на фільтрування.
Крім викладеного способу, залежно від умов і обладнання, що є на підприємстві, пиво можна обробляти адсорбентами та іншими способами, дотримуючись відповідних рекомендацій.
За дві доби до розливу пиво передають у проміжний танк. За допомогою дозувального пристрою під час передачі в потік пива додають суспензію адсорбента (розведену водою 1:5) з розрахунку 5 г на 1 дал пива. Після осаду адсорбенту пиво фільтрують на кізельгуровому фільтрі.
Адсорбентом обробляють пиво, вже заздалегідь відфільтроване через кізельгур. Препарат намивають на картон (освітлювальний чи опорний) рамного пластинчастого фільтра з розрахунку 5 г/дал на суху речовину адсорбенту. При цьому пиво спочатку надходить на кізельгуровий фільтр, а потім на пластинчастий з адсорбентом.
Добре відомо, що на всіх стадіях приготування пива після стадії розмноження дріжджів і початку бродіння виключений контакт пива з повітрям. Під дією кисню змінюється смак пива внаслідок окислення гірких речовин хмелю; прискорюється колоїдне помутніння внаслідок окислення дубильних речовин (поліфенолів); знижується біологічна стійкість пива; погіршується піностійкість; виникає пастеризаційний присмак. До цього переліку треба додати встановлене порівняно недавно погіршення смаку й аромату пива внаслідок окислення поліфенолів.
Проте під час розмноження дріжджів і на початку бродіння у суслі повинна бути достатня кількість розчиненого кисню. Вважається, що в результаті переробки неаерованого сусла вийде пиво, що погано освітлюється, з неприємним смаком і ароматом, схильне до колоїдного помутніння.
Речовини пива, які швидко окислюються і редукують (редуктони і меланоїдіни), можуть зв'язати деяку кількість кисню, що потрапив у розлите пиво і тим самим запобігти окисленню речовин, які в окисленому стані негативно впливають на смак і стійкість пива.
Вважають, що гранично допустимим вмістом кисню у готовому пиві, включаючи кисень повітря, що міститься у шийці пляшки, є 1 мг О2/л. У тих випадках, коли не вживаються заходи щодо запобігання прониканню повітря в пляшку, у шийці пляшки об'ємом 0,5 л може виявитися близько 20 мл повітря, що відповідає 11 мг кисню віл пива, тобто вії разів більше граничної величини. Вміст 3–5 мг О2/л призводить до того, що речовини пива, які мають високу редукувальну здатність, не здатні зв'язати таку кількість кисню і усунути небажані окисні реакції.
Таким чином, весь наявний у пиві кисень споживається речовинами, що відновлюються. При вмісті 0,5 мг О2/л увесь кисень споживається за дві доби, 2 мг О2/л – за шість діб.
За допомогою ізотопного методу встановлено, що присутній у пиві кисень на 65% витрачається у реакціях з поліфенолами, на 30% – з альдегідами і на 5% – з ізо-а-кислотою. До числа цих несприятливих для смакових якостей пива окисних реакцій потрібно додати окислення каротиноїдів, жирних кислот і вищих спиртів.
Небезпека окислення особливо велика під час передачі пива на фільтрування чи сепарування, під час фільтрування і сепарування, надходження у збірник фільтрованого пива і під час розливу.
Усі ці процеси повинні проходити у присутності вуглекислоти, а не повітря. При цьому важливо враховувати такі фактори, як довжина і діаметр трубопроводів, площа поверхні пива у збірниках тощо.
Потрібно уникати турбулентного руху пива у трубопроводах. Особливу небезпеку має також обертальний рух рідини при спорожненні чанів, танків тощо, під час якого відбувається сильне засмоктування повітря.
Заповнення і спорожнення бродильних і лагерних танків під тиском вуглекислоти практично виключає поглинання кисню пивом, але супроводжується значними витратами СО2 (понад 1200 г./гл за тиску 0,07 МПа) і як результат – істотним підвищенням собівартості пива. Тому запропоновано різні пристрої (відбивні плити, диски тощо), застосування яких під час заповнення і спорожнення танків знижує поглинання кисню пивом на 70%. У вертикальних танках використовується поплавкова плита, діаметр якої збігається з внутрішнім діаметром танка. Під час спорожнення і заповнення танків плита залишається на поверхні пива і практично виключає контакт його з повітрям.
Розлив пива повинен здійснюватися так, щоб уникнути втрат вуглекислого газу і насичення пива повітрям. Для цього рекомендується застосовувати розливальні машини, які дозволяють розливати пиво з масовою часткою вуглекислоти близько 0,5%. Потрібно також застосовувати пристрої для видалення повітря із шийки пляшки.
Однією з найважливіших причин низької колоїдної стійкості пива є високий вміст у ньому повітря, що сприяє розмноженню дріжджів і оцтовокислих бактерій, призводить до швидкого утворення осаду та до загального покаламутнення напою, тобто до зниження біологічної стійкості пива. Тому зменшення вмісту повітря в пиві є важливим технологічним завданням, від успішного вирішення якого значною мірою залежить якість і стійкість пива.
Під стабілізацією пива мається на увазі таке втручання у його виробництво, яке віддаляє утворення небіологічного покаламутнення. Вимоги до стійкості пива у бочках і пляшках різні, але здебільшого достатньо місячної стійкості непастеризованого і пастеризованого пива. Для експортних поставок потрібно, щоб пастеризоване пиво в пляшках було стійким протягом кількох місяців і навіть року. Тому знайшов поширення спосіб стабілізації експортного пива в пляшках, що ґрунтується на великій кількості теоретичних розробок і практичному досвіді.
Пиво, як усі колоїдні розчини, має схильність до покаламутнення. Після розливу воно, як правило, прозоре і за температури 0°С, але через деякий час після охолодження до цієї температури воно каламутніє. Утворене холодне покаламутнення за нормальної температури знову зникає.
Холодне покаламутнення визначається як таке, що виникає після охолодження пива до 0°С і знову зникає за 20°С. Склад цього покаламутнення дуже мінливий. Воно містить від 40 до 76% азотистих речовин, від 17 до 55% дубильних речовин, від 3 до 13% цукридів і невелику кількість зольних залишків, головним чином металів. Утворенню холодного покаламутнення сприяють високі температури під час зберігання, окислення, присутність слідів металів у пиві, рух, струс і світло. Холодне покаламутнення є дуже небажаною властивістю пива, особливо у країнах, де пиво продається охолодженим до температури близько 0°С. Стійке покаламутнення має той самий склад, що і холодне покаламутнення. Його утворення прискорюють ті самі фактори, крім того, його можуть спричиняти й речовини, що осаджують білки.
Для визначення ступеня стабілізації пива застосовують тест з пікриновою кислотою, за Есбахом, частіше – більш простий тест Гартонга з сульфатом амонію. За Гартонгом, 10 мл пива, підготовленого до хімічного аналізу, беруть піпеткою у пробірку і мініпіпеткою добавляють насичений розчин сульфату амонію. Визначають об'єм насиченого розчину сульфату амонію у мілілітрах, після додавання якого пиво залишалося протягом 2 хвилин прозорим. Пиво порівнюють з 10 мл пива, в яке додали таку саму кількість дистильованої води. Результати тесту наводять безпосередньо у мілілітрах насиченого розчину сульфату амонію на 10 мл пива. Величина тесту коливається у стабілізованого пива близько 3,0 і вище, а у нестабілізованого знижується до 1,0. Тест є більш придатним критерієм для визначення ступеня стабілізації одного й того самого виду пива, ніж для порівняння пива різних заводів.
Заходи щодо стабілізації пива можна проводити в процесі його виробництва чи в заключній стадії під час доброджування і безпосередньо перед розливом. Метою цих заходів є зменшення кількості компонентів пива, які беруть участь в утворенні дубильних комплексів і є основою холодного і стійкого покаламутнення. Метою стабілізації є також підвищення стійкості пива по відношенню до факторів, що впливають на прискорення утворення покаламутнення, наприклад проти окислення. Як зазначалося, під час варіння сусла для експортного пива змінюється засип за рахунок підвищення кількості замінників солоду, що знижують вміст білків у готовому пиві (цукор, рис). Віддають перевагу добре розчиненим солодам, добре прокип'яченому суслу, ґрунтовному осадженню зависей і низьким температурам під час головного бродіння і доброджування. З методів стабілізації пива під час доброджування чи на стадії вже фільтрованого пива безпосередньо перед розливом найбільш поширені осадження (танин), адсорбція (бентонит, селікагель, найлон), ферментативне розщеплення білків і добавки антиокисного засобу.
Під час застосування методів осадження, адсорбції і ферментативного розщеплення білків потрібно вибрати дозу відповідного засобу з урахуванням загального об'єму і складу азотистих речовин у суслі, у молодому чи готовому пиві залежно від того, на якій стадії ведеться обробка. Оптимальну дозу найчастіше визначають виробничою перевіркою. Ефективність стабілізації визначають, з одного боку, аналітичне, з іншого – встановленням практичної стійкості пастеризованого пива під час його зберігання у відповідних методу перевірки умовах.
Знищення мікрофлори у пиві по завершенні бродіння досягається знепліднювальним фільтруванням чи тепловою обробкою.
Знепліднювальне фільтрування відоме як холодна стерилізація і її особливо доцільно застосовувати у тому разі, якщо якісь компоненти (вітаміни, ферменти) не переносять термічної обробки. Тому холодну стерилізацію спочатку було введено для фруктових соків і вина, а згодом – для пива.
Основою холодної стерилізації є механічне осадження клітин мікроорганізмів на поверхні фільтра. Пиво звільняється від мікроорганізмів знепліднювальним фільтруванням практично до стерильності. Здійснюється процес на пластинчастих фільтрах, через які пиво повинно проходити на малих швидкостях (0,8–1,0 гл/(м2тод)).
Перед стерилізацією пиво повинно звільнятися попереднім фільтруванням від більшості каламутних речовин. У противному разі стерилізаційні пластини забиваються і продуктивність фільтрів знижується. Хороші результати досягаються попереднім сепаруванням і звичайним фільтруванням на масфільтрах і діамітових фільтрах чи подвійним фільтруванням.
Спеціальні пластини виготовляються з фільтромаси з додаванням великої кількості азбесту, волокна якого заряджені позитивно. Більшість же мікроорганізмів несе на собі негативний заряд. Це забезпечує майже повну адсорбцію мікроорганізмів на поверхні пластин, навіть якщо їх розмір менший діаметра пор. Розміри останніх коливаються від 1 до 5 мкм і менше.
Виготовляють стерилізаційні пластини з азбестоцелюлозної маси (вміст азбесту – 30–40%). Застосовують також мембранні матеріали з колодію, ацетатної целюлози. Діаметр пор тут коливається від 0,05 до 1 мкм.
Ці мембранні матеріали достатньо міцні і витримують стерилізацію парою за температури до 125°С. Часто такі пристрої виконуються у формі патронних фільтрів продуктивністю до 60 гл/год з попереднім сепаруванням і фільтруванням пива.
Існує досвід фільтрування з використанням пористих срібних мембран з діаметром пор від 0,2 до 5 мкм. При цьому забезпечується одночасно фільтрувальний і бактерицидний ефекти.
Знепліднювальним фільтруванням можна досягти майже повної стерильності, за якої пиво містить так мало мікроорганізмів, що біологічні покаламутнення не виникають.
Неодмінною умовою задовільної біологічної стійкості є відсутність повторного забруднення, що може бути забезпечено асептичними умовами розливу у заздалегідь підготовлений посуд.
Така підготовка повинна здійснюватись або шляхом стерилізувальної обробки на пляшкомийних машинах, або спеціальної стерилізувальної обробки посуду перед розливом.
Відомо, що технологічні режими миття посуду в пляшкомийних машинах на ділянці обробки гарячими лужними розчинами практично забезпечують його стерильність. Проте останні стадії обробки зв'язані з ополіскуванням теплою, а потім і холодною водопровідною (або артезіанською) водою. При цьому тепла вода з температурою 25–30°С забирається із ванни пляшкомийної машини і розподіляється на два потоки. Один з них подається в теплообмінний апарат, догрівається в ньому до температури 40–45°С (в машинах АММ 6 і АММ 12) і надходить до трьох труб зовнішнього і чотирьох труб внутрішнього ополіскування. Інший потік без підігрівання надходить до чотирьох колекторних труб зовнішнього і чотирьох колекторних труб внутрішнього ополіскування. Перший потік вважається потоком гарячої, а другий – теплої води.
Після ополіскування потік гарячої води поділяється на дві частини збірниками-ваннами. В першій частині містяться залишки лугу і із збірника-ванни цей потік спрямовується на ополіскування посуду після завантажування останнього в носії і скидається у каналізацію, Друга частина потоку гарячого ополіскування скидається у збірник-ванну теплої води.
Слід зазначити, що за температурними показниками вплив на мікрофлору потоків біологічно чистої теплої і гарячої води на рівні пастеризаційного ефекту не досягається. Це означає, що у зонах гарячого і теплого ополіскування і, тим паче, у зоні ополіскування холодною водою прогнозується забруднення асептичного до цього моменту посуду.
Таким чином, асептична обробка посуду з урахуванням можливого і постійного інфікування вмісту ванн – збірників потребує асептичної обробки потоків безпосередньо перед ополіскуванням.
Можливий і такий варіант, коли буде оброблятися тільки потік води, що входить у машину, у кількості 6 м3/год. Тоді стадія холодного ополіскування буде забезпечуватись біологічно чистою водою, але обробка гарячою і теплою водою не буде гарантувати відсутності інфікування, хоча стерильним вхідним потоком холодної води буде «вимиватися» мікрофлора з ванн-збірників гарячої і теплої води.
Для отримання асептичного посуду з мийної машини ПММ має бути передбачено, поряд із зазначеною підготовкою водних потоків, подавання у внутрішній об'єм машини стерильного повітря. При цьому бажано, щоб стерильне повітря було охолоджене. Під час ополіскування водою повітря з внутрішнього об'єму ПММ ежектується в посуд, тому нестерильне повітря зводить нанівець усі зусилля щодо асептичної підготовки пляшок. Охолоджене стерильне повітря, подане таким чином у посуд, деякою мірою забезпечить охорону його внутрішнього об'єму від інфікування на наступному тракті подавання до розливально-закупорювального блока.
Отже, асептичний після миття посуд можна отримати в разі стерилізації рідинних потоків ополіскування і подавання стерильного повітря.
Отримання асептичного посуду з пляшкомийної машини, певна річ, не розв'язує всіх завдань, оскільки на ділянці подавання від ПММ до розливально-закупорювального блока можливе інфікування пляшок повітрям. Для його зменшення у ПММ на останній стадії обробки бажано здійснювати наддування пляшок холодним стерильним повітрям. Тоді в певний проміжок часу (до прогрівання вмісту пляшок) конвективне масоперенесення з зовнішнього середовища, а, отже, інфікування, будуть обмежені, але не виключені. У західних технологіях проблему намагалися розв'язати використанням ротаційних стерилізаторів, де пляшки заповнювались двоокисом сірки. Останній надходить під тиском 0,03 МПа і експозиція здійснюється протягом кількох секунд, достатніх для загибелі мікроорганізмів, у пляшках. На завершальній стадії двоокис сірки витискується значною кількістю стисненого фільтрованого повітря. Витиснення SО2 повинно бути ґрунтовним, оскільки у пиві він може бути тільки у слідах. Усі деталі, які контактують з двоокисом сірки, повинні бути вироблені з корозієстійкої сталі чи пластмас. Двоокис сірки, витиснений із пляшок, вловлюється у кришці стерилізатора і відводиться за межі приміщення. Від стерилізатора до розливного автомата пляшки подаються закритим тунелем, у якому створено помірно надлишковий тиск стерильного повітря.
Для витиснення SО2 замість стерильного повітря може бути застосований вуглекислий газ. Його