Проект реорганізації швейного цеху на швейній фабриці "Ricco"
Таблиця 2.10 - Трудомісткість виготовлення виробу за стадіями і вузлами
| Стадія виготовлення та вузол обробки виробу | Час обробки, с | Розрахункова чисельність робочих | Площа потокум2 | Номер групи, секції |
| 1 | 2 | 3 | 4 | 5 |
| Заготовча секція |
|
|
|
1 |
| Запуск | 147 | 1,07 | - | 1 |
| Обробка коміра | 181 | 1,32 | - | 1,1 |
| Обробка клапанів | 191 | 1,39 | - | 1,1 |
| Обробка підкладки | 564 | 4,12 | - | 1,2 |
| Обробка пілочки | 416 | 3,04 | - | 1,3 |
| Обробка спинки | 279 | 2,04 | - | 1,3 |
| Обробка рукавів | 298 | 2,18 | - | 1,3 |
| Обробка переднього полотнища спідниці | 273 | 1,99 | - | 1,4 |
| Обробка заднього полотнища спідниці | 255 | 1,86 | - | 1,4 |
| Разом по секції заготовки | 2604 | 19,01 | 138,7 |
|
| Разом по монтажно-оздоблювальній секції | 3561 | 25,99 | 189,8 | 2 |
| Разом по виготовленню костюма | 6165 | 45 | 328,5 |
|
Час обробки береться з технологічної послідовності.
Розрахункова чисельність робітників визначається відношенням часу обробки вузла до такту потоку, розраховується з точністю до 0,01.
3. Довжина поточної лінії розраховується тільки для агрегатного, конвеєрного потоків.
4. Площа розраховується за секціями.
2.2 Вибір організаційної форми потоку
2.2.1 Аналіз діючого потоку та мета реорганізації
Тип потоку, його структура, вид і спосіб запуску виробів та деталей крою в потік, транспортувальні засоби можуть бути визначені технічним завданням або обираються, аналізуючи вихідні дані та параметри розрахунку, враховуючи передовий досвід роботи підприємств швейної галузі.
При виборі типу потоку переваги надаються високопродуктивним секційним потокам з високою мобільністю.
В проектуємому потоці пропонується обрати агрегатно-групову форму організації потоку оптимальної потужності з чітким секційним розподілом на дві секції. В заготовчій секції обрано агрегатно-груповий потік з виділенням груп по паралельній обробці окремих вузлів та деталей (обробки коміра, клапанів; підкладки; пілочки, рукавів та спинки; переднього і заднього полотнищ спідниці), з пачковим запуском та пересуванням напівфабрикату по міжстоллю, за допомогою візків або безпривідних засобів.
В монтажній секції - агрегатний з поштучним запуском, з однією поточною лінією та пересуванню напівфабрикату по міжстоллю використовуючи індивідуальні можливості робітників.
При такій формі організації праці зберігається спеціалізація робочих місць, яка забезпечує найбільш повне використання робочої сили та обладнання, завдяки тому що є можливість повернення напівфабриката на одно, два робочих місця. При цьому здійснюється повне засвоєння робітниками обробки даного вузла на різних моделях. У випадку невиходів, між робітниками здійснюється взаємодопомога або заміна виконавців, що значно спрощує процес виготовлення вироба.
Метою реорганізації швейного цеху є: розробка секційного агрегатно-групового потоку, впровадження в заготовчу секцію декількох груп по обробці окремих деталей та вузлів, впровадження нового, більш ефективного обладнання фірми „Durkopp”,“Pegasus”; прасувальних систем фірми “Veit"; зберігання кількості робітників, планування робочих місць згідно виробничих вимог, поліпшення умов праці. Завдяки цьому підвищується продуктивність праці, зменшуються витрати часу на обробку виробу, забезпечується швидкість та зручність при пересуванні напівфабрикату від одного робочого місця до іншого, зберігається спеціалізація робочих місць.
2.3 Складання технологічної схеми потоку
2.3.1 Умови узгодження часу операції
Вихідними даними для складання технологічної схеми потоку є:
послідовність технологічної обробки виробу;
такт потоку;
тип потоку і вид запуску, які визначені при попередньому розрахунку.
Для того, щоб отримати найбільш оптимальний варіант технологічної схеми потоку спочатку складають її чернетку - узгодження часу операцій потоку (комплектування). Роботу проводять у такій послідовності: розраховують умови узгодження, підбирають виробничі вимоги до організаційних операцій згідно з вибраним типом потоку, виконують узгодження часу операцій потоку, виконують аналіз узгодження і при необхідності вносять уточнення в умовах розрахунку потоку (такт потоку, умови узгодження, потужність), а тоді оформляють технологічну схему потоку. Для забезпечення ритмічності роботи в потоці операції узгоджують (підбирають по часу) так, щоб їх тривалість дорівнювала чи була кратна такту потока. На основі найденого такту потока визначають умови узгодження часу операцій за формулами:
Для потоків з вільним ритмом:
tр=t*
(0,9 1,1)
k; де: (2.3)
tр - час виконання організаційної операції, с;
k - кількість робітників на операцію.
0,91,1
- коефіцієнт
узгодження
потоків з вільним
ритмом.
Для агрегатно-групових потоків малих серій на окремих операціях дозволяється перебільшення такту на 15-20%.
По знайденим межам відхилення часу операцій і послідовності обробки узгоджують час операцій шляхом підбору чи об’єднання технологічно неподільних операцій в організаційні. Це необхідно для того, щоб операції потоку по своїй тривалості приблизно дорівнювали або були кратними такту та забезпечували розстановку обладнання по ходу технологічного потоку.
Таблиця 2.11 - Умови узгодження часу операцій потоку
| Чисельність робітників | Величина мінімального часу організаційної операції, с | Величина максимального часу організаційної операції, с |
| 1 | 2 | 3 |
| tр=t*0,9*k | tр=t*1,1* | |
| 1 | tр=137*0,9*1=123,3 | tр=137*1,1*1=150,7 |
| 2 | tр=137*0,9*2=246,6 | tр=137*1,1*2=301,4 |
| 3 | tр=137*0,9*3=369,9 | tр=137*1,1*3=452,1 |
| 4 | tр=137*0,9*4=493,2 | tр=137*1,1*4=602,8 |
2.3.2 Виробничі вимоги до комплектування
При узгодженні операцій потоку, крім умов узгодження операцій за часом, необхідно враховувати виробничі вимоги, які для різних типів мають свої особливості.
Якщо в конвеєрному потоці першочерговою умовою є точне дотримання послідовності технологічної обробки (недопустимість повернення напівфабрикату), обмеження застосування кратних операцій, незначне відхилення часу організаційних операцій від такту потоку (до 5%), то в агрегатно-групових потоках кратні операції використовуються дуже широко, допускається зворотній рух напівфабрикатів (при умові зручності передавання) більш вільні часові умови (відхилення від такту в окремих індивідуальних випадках досягають до 20%), але дуже жорсткі умови максимальної спеціалізації, яка забезпечує найкраще використання робочої сили та обладнання (особливо на спецмашинах та напівавтоматах). Комплектування виконують по деталях та вузлах, зберігаючи технологічну доцільність скорочення допоміжних прийомів праці. Обробка вузлів та деталей виконується окремими групами робітників.
Необхідно також дотримуватись таких виробничих умов, як однорідність операцій по розрядам (комплектуються операції з одинаковими або суміжними розрядами), за матеріалом (верх, підкладки), який обробляється за спеціальностями та інше.
За результатами комплектування технологічних операцій складають таблицю, яка є основою для складання організаційно-технологічної схеми потоку - основного виробничого документа.
2.3.3 Технологічна схема потоку
Технологічна схема потоку - основний технологічний документ, який складається на основі комплектування неподільних операцій в організаційні після його аналізу.
По технологічній схемі потоку виконується розпланування робочих місць, визначення кількості обладнання, оснащення робочих місць інструментом та пристосуванням, закріплення організаційних операцій за конкретним виконавцем, нарахування заробітної плати працівникам, розрахунок техніко-економічних показників потоку.
Таблиця 2.12 - Технологічна схема потоку
| Назва виробу: костюм жіночий | ||||||||||
| Такт потоку: 137с | ||||||||||
| Час на виготовлення виробу: 6165с. | ||||||||||
| Потужність потоку за зміну: 210 од. | ||||||||||
| Кількість робітників в потоці: 45 чол. | ||||||||||
| № організаційної операції | № неподільної операції | Стадія, зміст неподільної операції | Вид роботи | Розряд | Норма часу, с | Розцінкка за одиницю, коп. | Норма виробітку за зміну, од. | Кількість робітників | Обладнання, пристосування | |
| Розрахункова | Фактична | |||||||||
| Секція заготовки | ||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | |
| 1 | 1 | Запуск деталей крою в потік | Р | 3 | 147 | 1 | Крейда | |||
| Разом: | Р | 3 | 147 | 24,7254 | 196 | 1,07 | 1 | |||
| 2 | 2 | Зшити нижній комір з частин | М | 3 | 17 | 272 "Durkopp" | ||||
| 6 | Прокласти строчку по нижньому коміру шш 0.1 см. | М | 3 | 39 | 272 "Durkopp" | |||||
| 11 | Прокласти оздоблювальну строчку по клапану | М | 3 | 68 | 272 "Durkopp" | |||||
| Разом: | М | 3 | 124 | 20,8568 | 232 | 0,9 | 1 | |||
| 3 | 4 | Обшити нижній комір верхнім з однорасним обрізання зрізів | Н/А | 3 | 49 | 739/23 "Durkopp" | ||||
| 5 | Висікти залишки в кутах коміру, виправити комір на лицьовий бік | Р | 2 | 26 | Ножиці | |||||
| 8 | Обшити клапан підкладкою з одночасним обрізанням зрізів | Н/А | 3 | 48 | 739/23 "Durkopp" | |||||
| Разом: | Н/А | 3 | 123 | 20,6886 | 234 | 0,9 | 1 | |||
| 4 | 3 | Розпрасувати шов зшивання нижнього коміру | Пр | 3 | 11 | F030001 "Veit" | ||||
| 7 | Припрасувати готовий комір, утворюючи кант | Пр | 3 | 39 | F030001 "Veit" | |||||
| 9 | Висікти залишки в кутах клапанів, виправити їх на лицьовий бік | Р | 2 | 25 | Ножиці | |||||
| 10 | Припрасувати готові клапани, утворюючи кант | Пр | 3 | 50 | F030001 "Veit" | |||||
| Разом: | Пр | 3 | 125 | 21,025 | 230 | 0,91 | 1 | |||
| 5 | 12 | Закласти м'які склади по верхньому зрізу підкладки і скріпити машинною строчкою | М | 2 | 16 | 272 "Durkopp" | ||||
| 13 | Зшити тальові виточки підкладки пілочки | М | 2 | 45 | 272 "Durkopp" | |||||
| 14 | Зшити нагрудні виточки підкладки пілочки | М | 2 | 22 | 272 "Durkopp" | |||||
| 15 | Зшити тальові виточки підкладки спинки | М | 2 | 40 | 272 "Durkopp" | |||||
| 16 | Зшити плечові виточки підладки спинки | М | 2 | 19 | 272 "Durkopp" | |||||
| Разом: | М | 2 | 142 | 21,5698 | 203 | 1,05 | 1 | |||
| 6 | 17 | Зшити плечові зрізи підкладки | М | 2 | 36 | 272 "Durkopp" | ||||
| 18 | Зшити бічні зрізи підкладки | М | 2 | 39 | 272 "Durkopp" | |||||
| 19 | Зшити ліктьові зрізи рукавів підкладки | М | 2 | 38 | 272 "Durkopp" | |||||
| 20 | Зшити передні зрізи рукавів підкладки, залишаючи отвір | М | 2 | 34 | 272 "Durkopp" | |||||
| Разом: | М | 2 | 147 | 22,3293 | 196 | 1,07 | 1 | |||
| 7 | 21 | Виправити рукава підкладки на лицьовий бік | Р | 2 | 20 | |||||
| 22 | Вшити рукава підкладки в пройми підкладки | М | 3 | 131 | 272 "Durkopp" | |||||
| Разом: | М | 3 | 151 | 25,3982 | 191 | 1,1 | 1 | |||
| 8 | 23 | Припрасувати готову підкладку, запрасовуючи усі шви | Пр | 2 | 124 | F030001 "Veit" | ||||
| Разом: | Пр | 2 | 124 | 18,8356 | 232 | 0,91 | 1 | |||
| 9 | 24 | Зшити рельефні зрізи пілочок ш/ш 1 см | М | 3 | 78 | 272 "Durkopp" | ||||
| 26 | Настрочити піздзор на пікладку кишені | М | 3 | 48 | 272 "Durkopp" | |||||
| Разом: | М | 3 | 126 | 21, 1932 | 229 | 0,92 | 1 | |||
| 10 | 27 | Розмітити лінію входа в кишеню | Р | 3 | 40 | Крейда, лекало | ||||
| 28 | Пришити клапан, обшивку кишені, підзор та підкладки кишені до лінії входу в кишеню двома паралельними строчками. Розрізати вхід у кишеню. | Н/А | 4 | 86 | 746 "Durkopp" | |||||
| 29 | Виправити підкладки кишені на зворотній бік | Р | 3 | 25 | ||||||
| Разом: | Н/А | 4 | 151 | 28,1766 | 191 | 1,1 | 1 | |||
| 11 | 30 | Закріпити кінці кишені трьома зворотніми строчками, одночасно вшиваючи підкладки кишені | М | 3 | 40 | 272 "Durkopp" | ||||
| 32 | Зшити плечові виточки спишки | М | 3 | 24 | 272 "Durkopp" | |||||
| 35 | Зшити рельефні зрізи спишки | М | 3 | 59 | 272 "Durkopp" | |||||
| 37 | Зшити середні зрізи спинки | М | 3 | 28 | 272 "Durkopp" | |||||
| Разом: | М | 3 | 151 | 25,3982 | 191 | 1,1 | 1 | |||
| 12 | 25 | Розпрасувати рельефні шви пілочок | Пр | 3 | 67 | F030001 "Veit" | ||||
| 31 | Припрасувати готові кишені | Пр | 3 | 32 | F030001 "Veit" | |||||
| 38 | Розпрасувати середній шов спинки | Пр | 3 | 36 | F030001 "Veit" | |||||
| Разом: | Пр | 3 | 135 | 22,707 | 213 | 0,99 | 1 | |||
| 13 | 33 | Розрізати плечові виточки спинки | Р | 2 | 20 | Ножиці | ||||
| 34 | Розпрасувати плечові виточки спинки | Пр | 3 | 46 | F030001 "Veit" | |||||
| 36 | розпрасувати рельефні шви спинки | Пр | 3 | 66 | F030001 "Veit" | |||||
| Разом: | Пр | 3 | 132 | 22, 2024 | 218 | 0,96 | 1 | |||
| 14 | 39 | Зшити ліктьові зрізи рукавів | М | 3 | 75 | 272 "Durkopp" | ||||
| 42 | Зшити передні зрізи рукавів | М | 3 | 73 | 272 "Durkopp" | |||||
| Разом: | М | 3 | 148 | 24,8936 | 195 | 1,08 | 1 | |||
| 15 | 40 | Розпрасувати ліктьові шви рукавів | Пр | 3 | 50 | F030001 "Veit" | ||||
| 41 | Запрасувати припуски на підгин низу рукава | Пр | 3 | 31 | F030001 "Veit" | |||||
| 43 | Розпрасувати передні шви рукавів | Пр | 3 | 54 | F030001 "Veit" | |||||
| 44 | Виправити рукава на лицьовий бік | Р | 2 | 15 | ||||||
| Разом: | Пр | 3 | 150 | 25,23 | 192 | 1,09 | 1 | |||
| 16 | 45 | Зшити центральну частину кокетки заднього полотнища з бічними з одночасним обметуванням зрізів | С | 3 | 66 | EX-5214 "Pegasus" | ||||
| 47 | Пришити кокетку заднього полотнища до заднього полотнища спідниці з одночасним обметуванням зрізів | С | 3 | 62 | EX-5214 "Pegasus" | |||||
| Разом: | С | 3 | 128 | 21,5296 | 225 | 0,93 | 1 | |||
| 17 | 50 | Пришити бочки спідниці до переднього полотница спідниці з одночасним обметуванням зрізів | С | 3 | 67 | EX-5214 "Pegasus" | ||||
| 52 | Пришити кокетку переднього полотнища до переднього полотнища спідниці з одночасним обметуванням зрізів | С | 3 | 59 | EX-5214 "Pegasus" | |||||
| Разом: | С | 3 | 126 | 21, 1932 | 229 | 0,92 | 1 | |||
| 18 | 46 | Запрасувати шви зшивання деталей кокеток до центру | Пр | 3 | 30 | F030001 "Veit" | ||||
| 48 | Запрасувати шов зшивання кокетки заднього полотнища з заднім полотнищем спідниці | Пр | 3 | 34 | F030001 "Veit" | |||||
| 51 | Запрасувати шов пришивання бочків | Пр | 3 | 44 | F030001 "Veit" | |||||
| 53 | Запрасувати шов пришивання кокетки переднього полотнища спідниці до переднього полотнища | Пр | 3 | 40 | F030001 "Veit" | |||||
| Разом: | Пр | 3 | 148 | 24,8936 | 195 | 1,08 | 1 | |||
| 19 | 49 | Обметати бічні зрізи спідниці заднього полотнища | С | 3 | 63 | EX-5214 "Pegasus" | ||||
| 54 | Обметати бічні зрізи переднього полотнища | С | 3 | 63 | EX-5214 "Pegasus" | |||||
| Разом: | С | 3 | 126 | 21, 1932 | 229 | 0,92 | 1 | |||
| Разом по секції заготовки | 2604 | 19 | ||||||||
| Монтажно - оздоблювальна секція | ||||||||||
| 20 | 55 | Запуск | Р | 3 | 147 | |||||
| Разом: | Р | 3 | 147 | 24,7254 | 196 | 1,07 | 1 | |||
| 21 | 56 | Зшити плечові зрізи пілочок та спинки | М | 3 | 49 | 272 "Durkopp" | ||||
| 58 | Зшити бічні зрізи пілочок та спинки | М | 3 | 57 | 272 "Durkopp" | |||||
| 60 | Нашити фірмовий знак з розміром на обшивку горловини спинки | М | 2 | 30 | 272 "Durkopp" | |||||
| Разом: | М | 3 | 136 | 22,8752 | 212 | 0,99 | 1 | |||
| 22 | 61 | Зшити обшивку горловини спинки з підбортами | М | 2 | 33 | 272 "Durkopp" | ||||
| 63 | Обшити борта пілочок підбортами | М | 3 | 195 | 272 "Durkopp" | |||||
| 64 | Обрізати зрізи, висікти залишки в кутах бортів, виправити їх на лицьовий бік | Р | 2 | 28 | Ножиці | |||||
| Разом: | М | 2 | 256 | 38,8864 | 113 | 1,87 | 2 | |||
| 23 | 57 | Розпрасувати плечові шви зшивання пілочок та спинки | Пр | 3 | 30 | F030001 "Veit" | ||||
| 59 | Розпрасувати бічні шви зшивання пілочок та спинки | Пр | 3 | 44 | F030001 "Veit" | |||||
| 62 | Розпрасувати шви зшивання обшивки та підбортів | Пр | 2 | 20 | F030001 "Veit" | |||||
| 65 | Розпрасувати шов обшивання бортів підбортами | Пр | 3 | 37 | F030001 "Veit" | |||||
| Разом: | Пр | 3 | 131 | 22,0342 | 220 | 0,96 | 1 | |||
| 24 | 68 | Вшити комір у горловину вироба, урівнюючи надсічки | М | 4 | 252 | 272 "Durkopp" | ||||
| 69 | Зробити надсічки у кутах раскепів | Р | 2 | 10 | Ножиці | |||||
| Разом: | М | 4 | 262 | 48,8892 | 110 | 1,91 | 2 | |||
| 25 | 66 | Прокласти строчки ш/ш 0,1 см з боку пілочок на ділянці лацканів, з боку підбортів з одночасним прокладанням клейової павутинки | М | 3 | 195 | 272 "Durkopp" | ||||
| 71 | З'єднати верхній комір з нижнім | М | 3 | 51 | 272 "Durkopp" | |||||
| Разом: | М | 3 | 246 | 41,3772 | 117 | 1,8 | 2 | |||
| 26 | 72 | Вшити рукава в пройми вироба | С | 4 | 151 | 697 "Durkopp" | ||||
| Разом: | С | 4 | 151 | 28,1766 | 191 | 1,1 | 1 | |||
| 27 | 67 | Припрасувати борта пілочок | Пр | 3 | 32 | F030001 "Veit" | ||||
| 70 | розпрасувати шов вшивання коміра у горловину виробу та шви раскепів | Пр | 4 | 70 | F030001 "Veit" | |||||
| 73 | Запрасувати шов вшивання рукавів в бік рукавів | Пр | 3 | 38 | F030001 "Veit" | |||||
| Разом: | Пр | 3 | 140 | 23,548 | 206 | 1,02 | 1 | |||
| 28 | 76 | Намітити по лекалу лінію підгину низу | Р | 3 | 53 | Крейда, лекало | ||||
| 77 | Запрасувати низ вироба по лінії підгину низу | Пр | 3 | 73 | F030001 "Veit" | |||||
| Разом: | Пр | 3 | 126 | 21, 1932 | 229 | 0,92 | 1 | |||
| 29 | 78 | Обшити кути бортів внизу вироба | М | 3 | 46 | 272 "Durkopp" | ||||
| 79 | Висікти залишки в кутах бортів, виправити їх на лицьовий бік | Р | 3 | 22 | Ножиці | |||||
| 81 | Пришити підкладку до зрізу бортів та обшивки горловини спинки | М | 3 | 203 | 272 "Durkopp" | |||||
| Разом: | М | 3 | 271 | 45,5822 | 106 | 1,98 | 2 | |||
| 30 | 82 | Пришити підкладку по низу вироба, одночасно прокладаючи клейову павутинку | М | 3 | 137 | 272 "Durkopp" | ||||
| Разом: | М | 3 | 137 | 23,0434 | 210 | 1 | 1 | |||
| 31 | 74 | Пришити плечові накладки в шов вшивання рукавів | М | 3 | 50 | 272 "Durkopp" | ||||
| 75 | Підрізати нерівності по низу вироба | Р | 2 | 26 | Ножиці | |||||
| 85 | Виправити виріб на лицьовий бік | Р | 3 | 75 | ||||||
| Разом: | М | 3 | 151 | 25,3982 | 191 | 1,1 | 1 | |||
| 32 | 80 | Припрасувати кути бортів | Пр | 3 | 18 | F030001 "Veit" | ||||
| 87 | Запрасувати низ вироба | Пр | 3 | 89 | F030001 "Veit" | |||||
| 92 | Запрасувати лацкани по лінії перегину | Пр | 3 | 40 | F030001 "Veit" | |||||
| Разом: | Пр | 3 | 147 | 24,7254 | 196 | 1,07 | 1 | |||
| 33 | 83 | пришити підкладку по низу рукавів, одночасно прокладаючи клейову павутинку | М | 3 | 91 | 272 "Durkopp" | ||||
| 84 | Закріпити підкладку під проймою | М | 3 | 32 | 272 "Durkopp" | |||||
| 86 | Застрочити отвір в лівому рукаві підкладки | М | 2 | 26 | 272 "Durkopp" | |||||
| Разом: | М | 3 | 149 | 22,6331 | 193 | 1,09 | 1 | |||
| 34 | 88 | Намітити місце розташування першої петлі на гудзика по лекалу | Р | 3 | 42 | Крейда, лекало | ||||
| 89 | Обметати петлі з вічком | Н/А | 4 | 99 | 597 "Durkopp" | |||||
| Разом: | Н/А | 4 | 141 | 23,7162 | 204 | 1,03 | 1 | |||
| 35 | 90 | Пришити гудзики | Н/А | 4 | 90 | 810-150 "Rimoldi" | ||||
| 91 | Очистити жакет від виробничого бруду | Р | 3 | 40 | ||||||
| Разом: | Н/А | 4 | 130 | 21,866 | 221 | 0,95 | 1 | |||
| 36 | 93 | Пропрасувати рукава на пресі | П | 5 | 60 | FO40115 "Veit" | ||||
| 94 | Провести кінцеве ВТО жакета | П | 5 | 76 | FO40013 "Veit" | |||||
| Разом: | П | 5 | 136 | 29,2944 | 212 | 0,99 | 1 | |||
| 37 | 95 | Зшити бічні зрізи обшивок переднього та заднього полотнищ спідниці | М | 3 | 16 | 272 "Durkopp" | ||||
| 97 | Зшити правий бічний зріз спідниці | М | 3 | 30 | 272 "Durkopp" | |||||
| 99 | Вшити у лівий бічний зріз потаємну тасьму "блискавка" | М | 3 | 57 | 272 "Durkopp" | |||||
| 100 | Зшити ліві бічні зрізи спідниці | М | 2 | 29 | 272 "Durkopp" | |||||
| Разом: | М | 3 | 132 | 22, 2024 | 218 | 0,96 | 1 | |||
| 38 | 102 | Обметати нижній зріз обшивок | С | 3 | 62 | EX-5214 "Pegasus" | ||||
| 106 | Обметати низ спідниці | С | 3 | 62 | EX-5214 "Pegasus" | |||||
| Разом: | С | 3 | 124 | 20,8568 | 232 | 0,9 | 1 | |||
| 39 | 96 | Розпрасувати бічний шов вшивання обшивок | Пр | 3 | 22 | F030001 "Veit" | ||||
| 98 | Розпрасувати правий бічний шов вшивання спідниці | Пр | 3 | 34 | F030001 "Veit" | |||||
| 101 | Розпрасувати лівий бічний шов спідниці | Пр | 3 | 33 | F030001 "Veit" | |||||
| 104 | Припрасувати верх спідниці | Пр | 3 | 58 | F030001 "Veit" | |||||
| Разом: | Пр | 3 | 147 | 24,7254 | 196 | 1,07 | 1 | |||
| 40 | 103 | Обшити верхній зріз спідниці обшивкою | М | 3 | 61 | 272 "Durkopp" | ||||
| 105 | Прокласти оздоблювальну строчку по верху спідниці | М | 3 | 60 | 272 "Durkopp" | |||||
| 107 | Підшити низ спідниці швом у підгин з обметаним зрізом | М | 3 | 30 | 272 "Durkopp" | |||||
| Разом: | М | 3 | 151 | 25,3982 | 190 | 1,1 | 1 | |||
| 41 | 108 | Очистити спідницю від виробничого бруду | Р | 2 | 16 | |||||
| 109 | Провести кінцеве ВТО Спідниці | Пр | 3 | 42 | ||||||
| 110 | Скомплектувати і підібрати виріб по номеру | Р | 2 | 15 | ||||||
| 111 | Навісити ярлик на виріб | Р | 2 | 18 | ||||||
| 112 | Упакувати готовий виріб у поліетиленовий пакет | Р | 2 | 30 | ||||||
| 113 | Передати виріб на склад | Р | 2 | 29 | ||||||
| Разом: | Пр | 3 | 150 | 25,23 | 192 | 1,09 | 1 | |||
| Разом по монтажно - оздоблювальній секції: | 3561 | 26 | ||||||||
| Разом по виробу: | 6165 | 1046,08 | 45,00 | 45 | ||||||
2.4 Аналіз технологічної схеми потоку
Коефіцієнт узгодження потоку визначається за формулою:
К=Т/ (Nф*t) (2.4)
де: Т - трудомісткість виготовлення виробу, за схемою, с;
Nф - фактична кількість робітників, за схемою, чол.;
t - такт потоку, с.
К=6165/ (45*137) =1
Отже, якщо К=1, то коефіцієнт узгодження дозволяє аналізувати завантаженість потоку, як нормальну.
За графіком узгодження початкові операції потоку завантажені вище такта потоку, але це компенсується високою кваліфікацією робітниці.
В монтажній секції операції завантажені в основному в межах норми.
Аналізуючи монтажний графік, можна виділити окремі групи в заготовчій секції: заготовка коміру, клапанів; підкладки; пілочки, рукавів і спинки; переднього і заднього полотнищ спідниці. Слід зазначити, що складанні технологічної схеми витримана послідовність операцій.
Складність виготовлення виробу за аналізом середня, ступінь механізації - 0,65, він вказує на те, що виконуюється достатня кількість ручних операцій, але вони потрібні для забезпечення якості готових виробів.
Таблиця 2.13 - Зведена таблиця чисельності робітників.
| Тарифний розряд | Витрати часу за видами робіт, с. | За - гальні витрати часу за розрядами | Кіль-кість робочих, чол. | Питома вага робіт за розрядами,% | Сума тарифних рорядів | Тарифний коефіцієнт | Сума тарифних коефіцієнтів | |||||
| М | С | Р | Н/А | Пр | П | |||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 |
| 2 | 432 | 276 |
|
144 |
|
852 | 6,23 | 13,82 | 12,46 | 1,089 | 6,78 | |
| 3 | 2161 | 504 | 569 | 97 | 1056 |
|
4387 | 32,02 | 71,16 | 96,06 | 1, 206 | 38,62 |
| 4 | 252 | 151 |
|
275 | 112 |
|
790 | 5,76 | 12,81 | 23,04 | 1,338 | 7,71 |
| 5 |
|
|
|
|
|
136 | 136 | 0,99 | 2,21 | 4,95 | 1,544 | 1,53 |
| Ра-зом | 2860 | 655 | 1012 | 372 | 1312 | 136 | 6165 | 45 | 100 | 136,51 |
|
54,64 |
Витрати часу за видами робіт відповідно до розрядів береться з допоміжної таблиці.
Склавши витрати часу по горизонталі, одержуємо загальні витрати часу (гр.8) по кожному розряду. Сума витрат часу по вертикалі дає загальну витрату часу по кожній спеціальності.
Кількість робітників по кожному розряду (гр.9) визначається відношенням загальних витрат часу по кожному розряду до такту потоку.
Сума однойменних тарифних розрядів (гр.11) визначається множенням кількості робітників кожного розряду на розряд (по горизонталі).
Сума всіх тарифних розрядів визначається після підсумку суми однойменних розрядів.
Тарифний коефіцієнт встановлюється відповідно кожного розряду (гр.12).
Сума тарифних коефіцієнтів для однойменних розрядів визначається множенням тарифного коефіцієнта на кількість робітників даного розряду (по горизонталі).
Сума тарифних коефіцієнтів визначається підсумком сум однойменних тарифних коефіцієнтів.
Таблиця 2.14 - Зведена таблиця обладнання та робочих місць.
| Тип, класс обладнання | Кількість обладнання | Робочі місця | ||||
| основне | резервне | всього | найменування | габарити, мм. | кіль кість | |
| 272 "Durkopp" | 21 | 2 | 23 | М | 1200*600 | 23 |
| 739/23 "Durkopp" | 1 |
|
1 | Н/А | 1200*600 | 1 |
| 746 "Durkopp" | 1 |
|
1 | Н/А | 1500*800 | 1 |
| EX-5214 "Pegasus" | 2 |
|
2 | Н/А | 700*600 | 2 |
| EX-5214 "Pegasus" | 2 | 1 | 3 | Н/А | 700*600 | 3 |
| 697 "Durkopp" | 1 |
|
1 | Н/А | 1400*600 | 1 |
| 597 "Durkopp" | 1 |
|
1 | С | 1000*900 | 1 |
| 810-150 "Rimoldi" | 1 |
|
1 | С | 3400*1000 | 1 |
| F030001 "Veit" | 11 | 1 | 12 | Пр | 1200*600 | 12 |
| F040115 "Veit" | 1 |
|
1 | П | 1200*1200 | 1 |
| F040013 "Veit" | 1 |
|
1 | П | 1200*1200 | 1 |
| Стіл запуску | 300*100 | 2 | ||||
| Разом | 43 | 4 | 47 |
|
|
49 |
Зведена таблиця обладнання та робочих місць складається за технологічною схемою потоку, оформлюється у вигляді таблиці.
Кількість запасного та резервного обладнання береться в залежності від типу машин від 5% до 15% від основного.
Таблиця 2.15 - Техніко-економічні показники потоку. Назва виробу: костюм жіночий
| Найменування показника, одиниці вимірювання | Методика розрахунку | Розрахунок | Значення парамет рів |
| 1 | 2 | 3 | 4 |
| Трудомісткість виготовлення виробу, с. | З технологічної послідовності |
|
6165 |
| Чисельність робітників: | З таблиці чисельності |
|
|
| розрахункова, чол. |
|
45 | |
| фактична, чол. |
|
45 | |
| Потужність потоку | М=R/t | 28800/137 | 210 |
| Продуктивність праці, од/зм. | ПП=М/Nр | 210/45 | 4,7 |
| Середній тарифний розряд | rср=r/Nр | 136,51/45 | 3,033 |
| Середній тарифний коефіцієнт | Qср=Q/Nр | 54,64/45 | 1,214 |
| Вартість обробки виробу, грн. | Воб=ДТС1*Q/M | 40,184*54,64/210 | 10,46 |
| Коефіцієнт механізації потоку | Кмех= (Тм+Тс+ Тп+Тн/а) /Т | (2845+655+136+ 372) /6165 | 0,65 |
| Коефіцієнт використання обладнання | Кво= (Тм+Тс+ Тп+Тн/а) /n*t | (2845+655+1312+ 136+372) /47*137 | 0,83 |
Чисельне значення кількісних показників, потужність за зміну, трудомісткість виготовлення виробу, чисельність робітників (розрахункова та фактична) беруться з технологічного завдання, технологічної схеми потоку, зведеної таблиці чисельності. Інші показники розраховуються за наступними формулами.
Продуктивність праці:
ПП=М/Npод/чол. (2.5)
де: М - потужність потоку, од.;
Np - розрахункова кількість робочих, чол.
Середній тарифний розряд:
r = Σr/Np (2.6)
де: Σr - сума тарифних розрядів (береться із зведеної таблиці чисельності). Середній тарифний коефіцієнт:
Qсер=ΣQ/Np (2.7)
де: ΣQ - сума тарифних коефіцієнтів (береться із зведеної таблиці чисельності).
Середній тарифний розряд та середній тарифний коефіцієнт характеризують кваліфікаційну сторону технології і повинні відповідати одне одному. Середній тарифний коефіцієнт використовується для перевірки вартості обробки виробу.
Вартість обробки виробу визначається двома способами - із технологічної схеми потоку, як підсумкове значення відрядних розцінок по всіх організаційних операціях та розрахунковим методом за формулами:
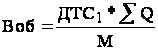 (2.8)
або:
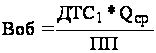 (2.9)
де: ДТС1 - денна тарифна ставка 1-го розряду;
SQ - сума тарифних коефіцієнтів;
Qср - середній тарифний коефіцієнт;
ПП - продуктивність праці.
Вартість обробки виробу, визначена за формулою, повинна відповідати вартості підсумованою за схемою потоку.
Коефіцієнт механізації потоку:
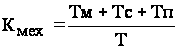 (2.10)
де: Тм, Тс, Тп - витрати часу по видам робіт (береться із зведеної таблиці чисельності);
Т - трудомісткість виготовлення виробу, с.
Коефіцієнт використання обладнання:
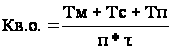 (2.11)
де: п - кількість встановленого обладнання в потоці;
t - такт потоку, с.
3. Планування потоків в цеху
Планування потоків цеху, розміщення робочих місць в потоці залежить від обраного способу організації технологічного процесу і виконується відповідно до вимог планування.
З початку рекомендується розмістити секції основного процесу відповідно до їх довжини та схеми руху вантажного потоку, тобто позначити дільниці підготовки та видачі деталей крою до запуску, заготівельну, монтажну та оздоблювальну секцію, дільницю контролю та комплектування готових виробів.
Після цього розпочати розміщення робочих місць та обладнання на кожній дільниці, враховуючи обрану форму технологічного потоку, виду, розміру обладнання та робочих місць.
Планування робочих місць у групах виконувати, використовуючи технологічну схему потоку, монтажний графік, попередній розрахунок.
В залежності від встановленої форми організації виробництва заготівельна та монтажна секція можуть бути розміщені в одному цеху, а оздоблювальна - в іншому, спеціалізованому цеху.
Можна весь технологічний потік розмістити в цеху. В останньому випадку дільницю підготовки деталей розміщують ближче до місця подачі крою, а дільниці контролю та комплектування готових виробів - у кінці технологічного потоку. Допускається розміщувати дільниці підготовки крою, контролю та комплектування готової продукції в загальній зоні, біля ліфту, який забезпечує подачу крою та відправку готової продукції на склад.
Робочі місця та обладнання на дільницях (секціях) можна розміщувати прямолінійно, відповідно до технологічної послідовності (наприклад, якщо використовуються конвейєри або агрегати) або групами, в яких виконується обробки одного вузла. В першому випадку передача деталей може бути прямолінійною або зигзагоподібною, в іншому - прямолінійність руху деталей (напівфабрикатів) не обов’язковою умовою тут є скорочені відстані між робочими місцями та виключення необхідності і використання транспортних засобів.
Вимоги, що ставляться до сучасного одягу визначаються рівнем її якості, яка встановлюється переліком показників та їх значенням.
Рівень якості виробів - це відносна характеристика, яка визначається порівнянням показників якості моделі з базовими показниками, фактично досягнутими в країні і за кордоном.
Якість продукції прийнято розглянути як сукупність її показників. Для споживача виробу визначається його відповідністю соціальним, функціональним, естетичним, ергономічним, гігієнічним вимогам, а також безпекою користування та надійністю.
До промислових належать показники стандартизації (використання стандартних та уніфікованих деталей і вузлів одягу); конструктивні (простота і раціональність конструктивних рішень основних деталей виробу та елементів конструкції); технологічні (висока точність виготовлення відповідно до прийнятої технології, рівень використання виробничих засобів пошиття швейних виробів); техніко-економічні показники.
Значну роль у забезпеченні високої якості швейних виробів відіграє організація технічного контролю на всіх ланках виробництва. Організацією контролю на виробництві є відділ технічного контролю (ВТК) або відділ управління якістю (ВУЯ).
4. Безпека життєдіяльності
4.1 Охорона праці
З метою попередження нещасних випадків, кожний працівник, якого приймають на роботу та які в процесі роботи проходять на підприємстві навчання інструктаж з питань охорони праці, вминають правила надання першої долікарської допомоги потерпілому від нещасних випадків, а також правила поведінки при виникненні а варі й.
При прийомі на роботу кожний працівник проходить вступний, первинний, повторний, позаплановий та цільовий інструктажі.
Вхідний контроль полягає у перевірці відповідності якості матеріалів, що постачаються, договірним умовам на постачання та вимогам стандартів.
Операційний контроль - це контроль продукції або технологічного процесу після завершення відповідної операції. Він включає перевірку якості точності відтворення деталей крою по контуру і лінійних розмірах (у розкрійному цеху) повузловий і поопераційний контроль, самоконтроль і взаємоконтроль, статистичний контроль обробки окремих вузлів і деталей виробів (у швейних цехах). Цей контроль дає можливість об'єктивно стежити за ходом технологічного процесу, скорочувати затрати часу на перевірку готової продукції, запобігати появі браку. Фінішний контроль передбачає перевірку якості готових виробів і визначає відповідність їх вимогам державних, галузевих стандартів і технічних умов. Готові вироби контролери перевіряють поштучно шляхом зовнішнього огляду і вимірювання в місцях, передбачених технічною документацією на даний виріб. Пальта, костюм, куртки, плащі контролюють на манекенах і столах, інші вироби - на столах. Перевіряють також відповідність маркування і пакування вимогам Держстандарту. На робочому місці контролера готових виробів є інструкційно-технічні карти перевірки і оцінки якості готових виробів.
4.2 Пожежна безпека
Комплекс засобів і заходів щодо забезпечення пожежної безпеки об’єкта.
Під пожежною безпекою об’єкта розуміють такий його стан, за якого з регламентованою імовірністю виключається можливість виникнення і розвитку пожежі та впливу на людей небезпечних чинників пожежі, а також забезпечується захист матеріальних цінностей.
Основними системами комплексу заходів та засобів щодо забезпечення пожежної безпеки об’єкта є: система запобігання пожежі, система протипожежного захисту та система організаційно - технічних заходів.
Всі заходи організаційно - технічного характеру на об’єкті можна підрозділити на організаційні, технічні, режимні та експлуатаційні.
Організаційні заходи пожежної безпеки передбачають: організацію пожежної охорони на об’єкті, проведення навчань з питань пожежної безпеки, застосування наочних засобів протипожежної пропаганди та агітації, організацією ДПД та ПТК, проведення перевірок, оглядів стану пожежної безпеки приміщень, будівель об’єкта в цілому та ін.
До технічних заходів належать: сурове дотримання правил і норм, визначених чинними нормативними документами при реконструкції приміщень, будівель та об’єктів, технічному переоснащенні виробництва, експлуатації чи можливому переобладнанні електромереж, опалення, вентиляції, освітлення і т.п.
Заходи режимного характеру передбачають заборону куріння та застосування відкритого вогню в недозволених місцях, недопущення появи сторонніх осіб у вибухонебезпечних приміщеннях чи об’єктах, регламентацію пожежної безпеки при проведенні вогневих робіт тощо.
Експлуатаційні заходи охоплюють своєчасне проведення профілактичних оглядів, випробувань, ремонтів технологічного та допоміжного устаткування, а також інженерного господарства.
Система протипожежного заходу - це сукупність організаційних заходів а також технічних засобів, спрямованих на запобігання впливу на людей небезпечних чинників пожежі та обмеження матеріальних збитків від неї.
Протипожежний захист об’єкта здійснюється за такими чотирма напрямками:
1. Обмеження розмірів та поширення пожежі:
розміщення - будівель та споруд на території об’єкта із дотриманням протипожежних розривів та інших вимог пожежної безпеки;
дотримання обмежень стосовно кількості поверхів будівель та площі поверху;
правильне планування та розміщення виробничих цехів, приміщень, дільниць у межах будівлі;
розміщення пожежонебезпечних процесів та устаткування в ізольованих приміщеннях, відсіках, камерах;
вибір будівельних конструкцій необхідних ступенів вогнестійкості;
встановлювання протипожежних перешкод у будівлях, системах вентиляції, паливних та кабельних комунікаціях;
обмеження витікання та розтікання легкозаймистих та горючих рідин при пожежі;
влаштування систем автоматичної пожежної сигналізації та пожежегасіння.
2. Обмеження розвитку пожежі:
обмеження кількості горючих речовин, що одночасно знаходяться в приміщенні;
використання оздоблювальних будівельних та конструкційних матеріалів з нормативними показниками вибухопожежонебезпечності;
аварійне втравлювання горючих рідин та газів;
своєчасне звільнення приміщень від залишків горючих матеріалів;
застосування для пожежонебезпечних речовин спеціального устаткування із посиленим захистом від пошкоджень.
3. Забезпечення безпечної евакуації людей та майна:
вибір такого об’ємно - планувального та конструктивного виконання будівлі, щоб евакуація людей була завершена до настання гранично допустимих рівнів чинників пожежі;
застосування будівельних конструкцій будівель та споруд відповідних ступенів вогнестійкості, щоб вони зберігали несучі та огороджувальні функції протягом всього часу евакуації;
вибір відповідних засобів колективного та індивідуального захисту;
застосування аварійного вимкнення устаткування та комунікацій;
влаштування систем протидимового захисту, які запобігають задимленню шляхів евакуації;
влаштування необхідних шляхів евакуації (коридорів, сходових кліток, зовнішніх пожежних драбин), раціональне їх розміщення та належне утримання.
4. Створення умов для успішного гасіння пожежі:
встановлення у будівлях та приміщеннях установок пожежної автоматики;
забезпечення та утримання в належному стані території підприємства, під’їздів до будівельних споруд, пожежних водоймищ, гідратів.
Евакуація людей із будівель та приміщень.
Показником ефективності евакуації є час, протягом якого люди можуть при необхідності залишити окремі приміщення і будівлю чи споруду загалом. Безпека евакуації досягається тоді, коли час евакуації не перевищує часу настання критичної фази розвитку пожежі, тобто часу від початку пожежі до досягнення граничних для людини значень чинників пожежі (критичних температур, концентрацій кисню тощо).
Способи припинення горіння та основні вогнегасні речовини.
Є чотири основні способи припинення процесу горіння:
а) охолодження горючих речовин або зони горіння: суцільними струменями води; розпиленими струменями води; перемішуванням горючих речовин
б) ізоляція горючих речовин або окисника (повітря) від зони горіння: шаром піни; шаром продуктів вибуху вибухових речовин; утворенням розривів у горючій речовині; шаром вогнегасного порошку; вогнегасники смугами
в) розбавлення повітря чи горючих речовин: тонко розпиленими струменями води; газо водяними струменями; негорючими газами чи водяною парою; водою (для горючих та легкозаймистих рідин)
г) хімічного гальмування (інгібування) реакції горіння: вогнегасники порошками; галогеновуглеводами. Установки та засоби гасіння пожеж. Всі установки та засоби, що застосовуються для гасіння пожеж підрозділяються на стаціонарні, пересувні та первинні.
Стаціонарні установки пожежегасіння являють собою апарати, трубопроводи та обладнання, які встановлені на постійних місцях і призначені для подачі вогнегасник речовин до місць займання. Такі установки поділяють на автоматичні, напівавтоматичні і ручні. Автоматичні установки при виникненні пожежі приводяться в дію відповідним здавачем або спонукальним пристроєм, а інші - людиною. Зараз найбільш широко застосовуються автоматичні установки пожежогасіня, які призначені: для виявлення осередку пожежі; забезпечення подачі та випуску вогнегасної речовини в захищуване приміщення; оповіщення про пожежу.
Як вогнегасна речовина в стаціонарних установках пожежегасіння застосовується вода, піна, порошки, газові та аерозольні вогнегасні речовини. Досить часто для захисту пожежонебезпечних об’єктів використовують спринклерні та дренчерні установки гасіння пожеж водою.
До пересувних пожежних засобів належать пожежні машини, поїзди, катери, літаки, танки, а також пожежні автонасоси та мотопомпи.
Первинні засоби пожежегасіння призначені для ліквідації невеликих осередків пожеж, а також для гасіння пожеж на початковій стадії їхнього розвитку силами персоналу об’єктів до прибуття штатних підрозділів пожежної охорони. До первинних засобів пожежегасіння належать вогнегасники, пожежний інвентар та пожежні інструменти.
Як правило, пожежний інвентар та інструменти, а також вогнегасники розміщуються на спеціальних пожежних щітках. Такі щити встановлюються на на території об’єкта з розрахунку один щит на площу 5000 м2. На видних місцях об’єкта встановлюють відповідні знаки, що вказують на місце знаходження пожежного щита чи вогнегасника.
Досить часто як первинні засоби пожежегасіння використовують вогнегасники, які характеризуються високою вогнегасною спроможністю та значною швидкодією. За способом транспортування вогнегасної речовини вогнегасники випускаються двох видів: переносні та пересувні. Вибір виду вогнегасника обумовлюється розмірами можливих осередків пожеж. Рекомендується встановлювати пересувні та переносні (а) хімічно пінний вогнегасник ВХП-10, б) вогнегасник повітряно - пінний ВПП-10, в) вуглекислотний вогнегасник ВВ-2, г) вогнегасник вуглекислотний бром етиловий ВВБ-ЗА, д) порошковий вогнегасник ВП-1 "Момент".
Швидке виявлення та сигналізація про виникнення пожежі, своєчасний виклик пожежних підрозділів та оповіщення про пожежу людей, що перебувають у зоні можливої небезпеки, дозволяє швидко локалізувати осередки пожежі, провести евакуацію та необхідні заходи щодо пожежі. Тому підприємство необхідно забезпечувати засобами зв’язку та системами пожежної сигналізації та оповіщення.
Найбільш швидким та надійним засобом виявлення та сповіщення про пожежу вважається автоматична установка пожежної сигналізації (АУПС), яка повинна працювати цілодобово. Залежно від схеми з’єднання розрізняють променеві (радіальні) та кільцеві АУПС. Принцип роботи АУПС полягає в наступному: при спрацюванні хоча б одного із сповіщувачів на приймально - контрольний прилад надходить сигнал "Пожежа".
4.3 Екологічна безпека
Проблеми навколишнього середовища, як правило, впливають на життя країни як вирішальний фактор або як складова національного добробуту й потенційних можливостей держави.
З точки зору глобального підходу до питання безпеки, будь-який аспект, що загрожує виживанню планети і її природі, мусить розглядатися як загроза безпеці. По-перше, темпи згадуваних глобальних змін значно вищі, ніж вчені передбачали раніше. Якщо ці процеси залишаться безконтрольними, вони стануть незворотними. По-друге, екологічні проблеми - це проблеми абсолютно нових вимірів. Навіть маючи необмежені ресурси, не можна відновити озоновий шар, чи "заклеїти" "озонову дірку". Не усунувши причин, не можна зупинити глобальне потепління. По-третє, різниця рівнів економічного розвитку впливає на можливості захисту від екологічних загроз, а деградація довкілля впливає на економічний розвиток, ослаблюючи його потенціал. На думку експертів ООН, екологічні втрати внаслідок забруднення перевищують вартість заходів, спрямованих на боротьбу з ним. По-четверте, екологічні загрози не піддаються чіткому визначенню у причинно-наслідкових зв'язках, проте вони досить тісно пов'язані між собою й іншими соціальними, політичними й економічними факторами, що також впливають на стан безпеки. Загрозами екологічного характеру, спроможними порушити міжнародну стабільність є величезна шкода, яку завдають довкіллю промислові викиди,