Технологический процесс изготовления кварцевой галогенной малогабаритной лампы типа КГМ 220-500
Вместе с галогеном внутрь ламп попадают углерод и водород. После диссоциации свободный углерод реагирует с вольфрамом, образуя карбиды, которые очень вредны для тела накала, приводят к его хрупкости и преждевременному разрушению. Поэтому одним из критериев выбора того или иного соединения является стремление добиться минимального загрязнения газового наполнения ламп углеродом. Другими словами, следует отдавать предпочтение соединениям, в химический состав которых входит не молекулярный, а атомарный углерод.
Что касается водорода, то, как показали теоретические и экспериментальные исследования, в определенных количествах он не только не вреден, но и играет положительную роль. Поэтому при выборе углеводородных соединений необходимо использовать такие из них, в составе которых водород находится в оптимальных количествах.
То же можно сказать и о кислороде, попадающем в лампы по различным каналам. В определенных пределах он также не оказывает пагубного действия, более того, он даже необходим.
Таким образом,
самыми подходящими
галогенными
соединениями,
которые нашли
в настоящее
время наиболее
широкое применение
в промышленном
производстве
галогенных
ламп, являются
бромистый метил
СН Вг
и бромистый
метилен СН
 Вг.
2.10 Заштамповка арматуры и заварка ламп
В предыдущих главах были изложены операции заготовки деталей галогенных ламп и монтажа арматуры. Следующим технологическим процессом является герметичное соединение ножки с собранной арматурой и кварцевой оболочки. В электровакуумной технике такой процесс называют заваркой ламп. В прямом смысле такой термин применим в основном для мощных галогенных ламп, в которых собранная арматура на токовводах непосредственно заваривается в кварцевую трубку без изменения конфигурации последней. В большинстве же типов галогенных ламп, особенно малогабаритных, процесс герметичного соединения собранной арматуры с кварцевой трубкой-оболочкой сопровождается изменением конфигурации последней, и производится это путем формования одного или обоих концов трубки в виде плоской лопатки с одновременной заштамповкой арматуры на участках вакуумного звена токовводов.
Плоская заштампованная лопатка (или заваренный шов) должна обеспечивать вакуумную плотность спая и сохранять герметичность ламп на протяжении всего их срока службы при воздействии различных механических нагрузок и климатических факторов. Другими словами, место сварки должно быть механически-, термически- и влагостойким. Качество заштампованного и заваренного спая во многом определяет надежность ламп, их долговечность и способность к длительному хранению.
Необходимо иметь в виду, что внутри оболочки в процессе работы лампы развивается относительно большое давление наполняющих газов (до 8—10*105 Па и выше) и поэтому место спая должно быть способным длительно выдерживать такие перепады давления.
При заварке ламп спай образуется соединением двух кварцевых деталей – заготовленной чашечки и трубки.
При операции заштамповки арматуры вакуумный спай образуется соединением плоской молибденовой фольги с кварцевой трубкой.
Технологические процессы заштамповки и заварки имеют отличительные черты и специфические особенности, зависящие от размеров и конструкции свариваемых деталей, которые в свою очередь определяются конкретными типами ламп.
Любой процесс заварки или заштамповки производится горячей обработкой стекла и состоит из трех этапов: медленного разогрева кварцевого стекла до его размягчения, соединения свариваемых деталей в одно целое и отжига места сварки. Эти процессы производятся на специальном технологическом оборудовании с применением различных по мощности газовых или водородно-кислородных горелок. Для кварцевых трубок малых диаметров с малой толщиной стенки возможно использование газокислородных горелок.
При
заштамповке
таких ламп в
специальный
держатель
устанавливают
и закрепляют
заготовку
кварцевой
трубки с приваренным
заранее штенгельным
отростком. На
конец штенгеля
надевают наконечник
гибкой трубки
для подачи
внутрь лампы
инертного газа.
Ввиду небольших
размеров ламп
и большой
компактности
размещения
арматуры неминуем
разогрев внутренних
деталей ламп,
а это может
привести к их
окислению;
поэтому использование
защитного
инертного газа
обязательно.
Применение
постоянной
продувки такого
газа сквозь
внутренний
объем ламп
необходимо
еще и для защиты
от окисления
молибденовой
фольги и вывода
токоввода. Для
этих целей
обычно используется
газообразный
азот, тщательно
очищенный и
осушенный до
точки росы не
выше 218 К, что
соответствует
содержанию
паров воды в
газе 0,02 г/см В газообразном
азоте не должно
быть кислорода
более 0,005 % во избежание
окисления
металлических
деталей ламп.
Продувка ламп инертным газом во время заштамповки необходима также для правильной формовки очертаний места заштамповки и перехода от плоской лопатки к цилиндрической части ламп. Находясь под убыточным давлением защитного газа, размягченное стекло немного раздувается и приобретает плавные переходы.
Закрепив должным образом кварцевую трубку, устанавливают на другом держателе собранную арматуру, отцентровывают ее относительно трубки и закрепляют таким образом, чтобы края молибденовой фольги находились в определенном положении относительно нижнего торца трубки, в соответствии с конструктивными размерами лампы. Детали лампы не должны смещаться относительно друг друга, так как в процессе их сваривания и заштамповки формируются в основном габаритные размеры и конструктивное исполнение лампы в целом.
Включив подачу защитного газа во внутренний объем трубки, необходимо проследить по ротаметру его поступление в необходимом количестве и исключить образование застоя газа. После этого разогревают участок кварцевой трубки в месте будущей заштамповки до ее размягчения и путем двух-трехкратного сближения штампующих губок формуют лопатку и плотно прижимают размягченный кварц к молибденовой фольге. Затем отжигают заштампованный участок мягким пламенем горелок.
У линейных ламп с двусторонним расположением токовводов (рис. 2.2,а) сначала штампуют первый конец лампы затем второй в последовательности, указанной выше. Отличительной чертой линейных ламп является длинное тело накала, расположенное по оси кварцевой трубки и поддерживаемое кольцевыми держателями. Нужно следить, чтобы во время заштамповки не сместилось тело накала и не изменились его геометрические размеры. При заштамповке второго конца рекомендуется слегка натянуть тело накала для придания ему прямолинейной, упругой формы.
На рис. 2.2(б) показана заваренная линейная лампа большой мощности, в которой из-за повышенной токовой нагрузки неприменим фольговый спай. Здесь используется стержневой токовый ввод. Заварка таких ламп производится без штамповки, путем соединения в размягченном состоянии кварцевой трубки и заранее заготовленного остеклованного токового ввода.
В результате интенсивной обработки огнем на части оболочки может образоваться белый налет частиц испарившегося кварца. Необходимо принять защитные меры, чтобы такой налет появлялся на минимальной поверхности, причем только в зоне заварки в нижней части ламп. Только в таком случае его можно безболезненно удалить на последующих операциях.
Заштампованные и заваренные лампы еще не обеспечивают полной герметизации внутренней арматуры, так как через открытый конец штенгеля могут попадать внутрь плата, посторонние частицы и другие загрязнения. Поэтому после заштамповки необходимо закрыть отверстие штенгеля пробкой и хранить лампы в соответствующих условиях. В дальнейшем нужно соблюдать общее правило для всех электровакуумных приборов — минимально сократить время от заварки до откачки и наполнения ламп.
2.11 Методы составления газовых смесей и введения галогенных соединений в лампы
Газовое наполнение галогенных ламп состоит из двух частей: химически неактивной из одного или смеси двух или более инертных газов и химически активной, содержащей пары галогенных соединений.
Галогенные лампы сравнительно дороги из-за высокой стоимости кварца и повышенной трудоемкости изготовления, но по габаритным размерам они в десятки раз меньше обычных; поэтому их преимущественно наполняют криптоном и ксеноном, которые хотя и дороже аргона, зато позволяют существенно повысить световые параметры ламп.
Различным для разных типов ламп является и давление наполняющих газов. Для одного и того же состава газа, чем больше давление наполнения, тем выше при неизменном сроке службы могут быть световые параметры ламп. Однако имеются пределы давления, при превышении этих давлений лампы становятся взрывоопасными.
Галогенные лампы очень чувствительны к составу и состоянию газового наполнения. При одинаковых геометрических размерах и конструктивном оформлении тела накала и других элементов лампы световые и электрические параметры источников света, а также стабильность во времени определяются газовым наполнением. Отклонения состава и давления газового наполнения влияют на параметры ламп и, прежде всего на срок службы.
Методы и способы введения галогенных соединений должны удовлетворять следующим требованиям:
— постоянство концентрации галогена в лампах;
— из-за чрезвычайно малых количеств вводимого галогена, точная дозировка с минимальными отклонениями от нормы;
— технологичность процесса наполнения в промышленных условиях и гарантия их воспроизводимости.
Имеется большое количество методов введения галогенов, причем каждый из авторов по-своему обосновывает преимущества и достоинства своих методов. Предложены методы нанесения различных твердых соединений непосредственно на внутренние детали ламп, а также введения в лампы определенных порций твердых веществ. Имеются описания ряда способов введения жидких растворов галогенных соединений путем их впрыскивания в лампы определенными дозами. Однако как показали многочисленные экспериментальные данные, наиболее технологичными в работе оказываются газообразные соединения. Их можно точно дозировать, и, что очень важно, в таком виде они пригодны для механизации процессов откачки и наполнения ламп.
В газообразном состоянии галогенные соединения можно вводить в лампу двумя способами: индивидуальным дозированием каждой лампы в отдельности и применением готовых нормированных газогалогенных смесей.
На сегодняшний день общепринятым является метод введения галогена путем предварительной заготовки соответствующей смеси инертного газа с галогенной добавкой.
Схема установки для подготовки такой газогалогенной смеси показана на рисунке 2.3.
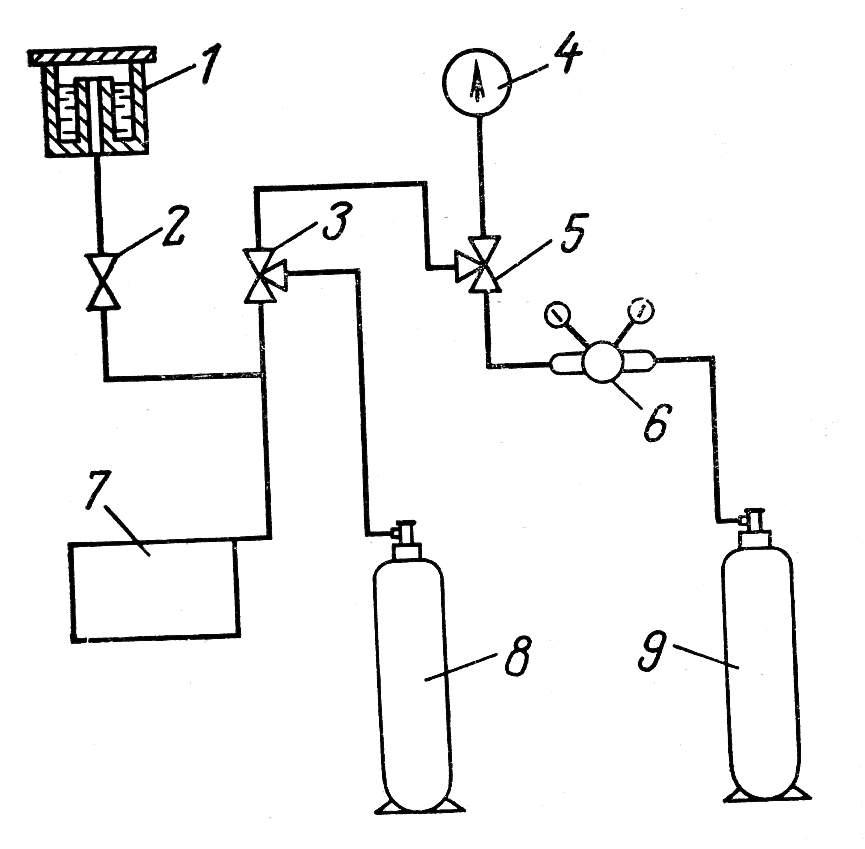
1 – емкость с галогенным соединением; 2,3,5 – вакуумные краны; 4 –образцовый мановакуумметр: 6 – газовый редуктор; 7 – вакуумный насос; 8 –баллон с готовой газогалогенной смесью; 9 – баллон с инертным газом.
Рисунок 2.3 – Схема установки для приготовления газогалогенной смеси.
Порядок работы следующий: баллон 8 тщательно откачивают и из емкости 1 подают расчетное количество галогенного соединения. Перекрывая трехходовым краном 3 емкость 1, открывают кран 5 и добавляют в баллон 8 из баллона 9 расчетное количество инертного газа. Такую газогалогенную смесь приготовляют обычно в маленьких 5 – 10-литровых баллонах и наполняют до давления (10 ч15)*105 Па, что вполне достаточно для изготовления большого количества ламп. Составленную смесь положено выдерживать 2-3 суток для полного выравнивания концентраций газов. Ввиду того, что количество вводимой в лампу готовой газогалогенной смеси сравнительно велико, ее дозировка по давлению не составляет трудности и, что очень важно, чревата меньшей погрешностью, так как относительные отклонения давления значительно меньше сказываются на количестве галогена, попавшего в лампу. Метод смеси технологичен, и это позволяет его использовать при механизированном изготовлении ламп. Введение в лампу смеси по сути не отличается от общепринятой технологии наполнения инертными газами обычных ламп накаливания.
Смешивать пары галогенных соединений нужно только с одним, как правило, инертным газом – аргоном, криптоном или ксеноном. Второй инертный компонент (когда это необходимо) – азот – вводится в лампу отдельно, в чистом виде.
Основной параметр, по которому контролируется дозировка галогенной добавки, - это давление, определяемое по образцовому манометру. Контрольную проверку проводят методами химического анализа готовых ламп, разбиваемых в закрытых объемах, и сравнением полученных результатов с данными анализа газовой смеси, отбираемой непосредственно из баллонов.
Нужно всегда иметь в виду, что если количество галогенных соединений и состав смеси выбраны правильно для ламп данной конструкции, стенки оболочки остаются практически чистыми в процессе эксплуатации.
2.12 Откачка и наполнение ламп
Операции откачки и наполнения являются последними в технологическом процессе вакуумной обработки ламп. Откачку и наполнение газами производят через штенгельный отросток по технологии, принятой во всей электровакуумной технике. Эти процессы выполняются как на ручных постах, так и на механизированном оборудовании. Назначение и последовательность выполнения всех операций в принципе одинаковы.
Установка откачки и наполнения ламп состоит из двух частей –откачной (вакуумной) и наполняющей (газополной), соединенных между собой системой трубопроводов и снабженных кранами (вентилями), измерительными и контрольными приборами. Трубопроводы и соединительные элементы изготовляют из нержавеющей стали, устойчивой к действию галогенных соединений. Желательно применение стеклянных деталей, однако они ломкие и менее практичны в серийном производстве. Не допускается использование резиновых шлангов.
К установке должны быть подведены трубопроводы с подачей осушенного водорода, кислорода и горючего природного газа. Инертные газы подаются из баллонов, находящихся непосредственно на рабочем месте.
Установка должна быть снабжена емкостью для заливки жидкого азота.
Вакуумная
система установки
включает в себя
механический
вращательный
насос для создания
предварительного
низкого вакуума
в лампе (1,33
 0,133
Па) и диффузионный
паромасляный
насос для откачки
до давления
(1,33
0,13)*10
 Па.
Наполняющая часть установки содержит баллон с заготовленной газогалогенной смесью, баллон с чистым газообразным азотом и систему подводящих трубопроводов с детандерами, регулирующими крапами, натекателями и приборами контроля давления. Вся система должна быть вакуумно-плотной и газонепроницаемой.
 Особое
внимание следует
обращать на
места сочленения
металлических
деталей, коммутирующих
элементов и
узла откачного
гнезда, в которых
должны применяться
фторопластовые
или металлические
уплотнители.
Соединения
трубопроводов
между собой
должны быть
жесткими и
выполнены с
помощью сварки.
Очень важным
является обеспечение
того, чтобы
фактическое
количество
газов, поданное
и поступившее
непосредственно
в лампу, соответствовало
расчетным
данным. Для
этого необходимо
точно замерить,
постоянно
выдерживать
и учитывать
геометрические
размеры трубопроводов,
рабочие объемы
откачного
гнезда и измерительных
приборов.
Используемый
способ введения
газов в лампу
называется
методом ступенчатого
наполнения,
при котором
обязательным
является учет
полезного
объема всех
соединительных
элементов
системы. Зная
объемы лампы
V1 соединительных
элементов V2,
можно рассчитать
«подаваемое»
давление р2,
обеспечивающее
нужное давление
P1 в лампе.
В процессе
изготовления
ламп необходимо
постоянно
обращать внимание
на следующее:
при длительном
использовании
баллонов с
готовыми
газогалогенными
смесями, находящимися
в вертикальном
положении,
возможны конденсация
и некоторое
фракционирование
парообразных
галогенных
соединений,
что может нарушить
состав смеси.
Чтобы избежать
этого, необходимо
систематически
контролировать
состав газовой
смеси.
Отличительной чертой галогенных ламп является необходимость наполнения ламп газами при давлении выше 10 Па (в холодном состоянии). Применительно к технологии изготовления галогенных ламп с кварцевыми оболочками наиболее приемлемым оказался метод вымораживания наполняющих газов жидким азотом. Он позволяет вводить в лампу практически любое количество газа, и при этом отпайка штенгеля в нормальных атмосферных условиях не представляет никаких трудностей. Впоследствии в готовой лампе после отпайки штенгеля ожиженный газ испаряется, создавая при этом необходимое давление газа в газообразном состоянии. При работе лампы в результате большого повышения температуры газа внутри лампы его давление соответственно также сильно возрастает. Последовательность процессов откачки и наполнения приведена на рисунке 2.4.
Рассмотрим их подробнее. Заваренную лампу вставляют штенгелем в центральный канал откачного гнезда и поворотом рычага плотно зажимают. Затем начинают откачивать воздух механическим насосом.
Известно, что на поверхности кварцевой оболочки имеется большое количество адсорбированных газов и паров воды, которые, если их не удалить, приведут к загрязнению внутреннего объема, к нарушению галогенного цикла и преждевременному выходу ламп из строя. Поэтому уже на первой стадии следует тщательно обезгаживать оболочку путем ее разогрева пламенем ручной газовой горелки. Необходимо иметь в виду, что в рабочем состоянии оболочка лампы разогревается до высоких температур, поэтому и температура обезгаживания должна быть такой же. Обычно оболочку разогревают до красного свечения кварца, что соответствует температуре 1170—1270 К.
Необходимо также освободить от газов и внутреннюю арматуру ламп и в первую очередь тело накала от адсорбированных газов. Для этого лампу наполняют водородом при (0,8ч0,9)·105 Па и прямым пропусканием электрического тока разогревают тело накала в течение 50—60 с примерно до номинальной температуры. Такая операция тренировки очень важна для ламп, для которых требуются высокая стабильность параметров в течение срока службы и высокая надежность работы. Чтобы поглощенные газы не накапливались в лампе в результате большого газовыделения, температура тела накала повышается медленным увеличением подаваемого напряжения.
После выключения напряжения и остывания лампы водород откачивают и производят так называемую промывку ламп очищенным газообразным азотом. Она заключается в подаче азота до давления (0,8ч0,9)•105 Па и последующей его откачке. Такой процесс повторяется 2—3 раза, что обеспечивает значительное уменьшение парциального давления вредных остаточных газов в лампе, так как при каждом наполнении азотом вредные газы смешиваются (разбавляются) с промывочным газом и вместе откачиваются.
Следующей операцией является окончательная откачка ламп сначала механическим, затем диффузионным паромасляным насосами. Имеется в виду, что все детали ламп обезгажены, удалены все возможные загрязнения и лампа подготовлена для наполнения.
Если лампу нужно наполнить смесью двух газов, то сначала подается в лампу смесь инертного газа с галогеном при более низком давлении. Затем из другого баллона вводят газообразный особо чистый азот.
Создание в лампах давления наполняющего газа выше 105 Па достигается путем вымораживания газов в объеме газоподводящей системы и в самой лампе. В ожиженном состоянии давление паров низкое, что обеспечивает возможность беспрепятственной отпайки ламп в нормальных атмосферных условиях. Для проведения этой операции лампы погружают в емкость с жидким азотом и выдерживают определенное время в зависимости от объема лампы и давления наполняющих газов.
После окончания вымораживания газов и их осаждения в жидком виде в нижней части лампы ее отпаивают. Для этого штенгель разогревают двусторонней газовой горелкой до размягчения кварца, в таком виде лампу оттягивают и заплавляют образовавшийся капилляр. Стекло штенгеля во время его разогрева и размягчения выделяет определенное количество примесных газов; поэтому отпайку нужно проводить быстро. Для крупных ламп со штенгелями больших диаметров предварительно необходимо провести перетяжку штенгеля в месте будущей отпайки для уменьшения внутреннего отверстия, что позволит быстрее произвести отпайку. Чтобы место отпайки штенгеля (носик) у лампы не получилось острым, его дополнительно прокаливают пламенем горелки и в размягченном виде прижимают к плоской металлической поверхности.
Качество отпайки и форма носика в большой степени определяют внешний вид лампы. В зависимости от конструкции ламп он расположен либо на купольной части (малогабаритные лампы), либо на боковой поверхности (линейные лампы), либо в нижней части, в месте цоколевки (прожекторные лампы). По своим очертаниям размеры носика должны соответствовать установленным, он должен быть правильной формы без наплывов, не выступать за определенные оговоренные пределы и не мешать нормальной эксплуатации ламп.
Отпаянные лампы проверяют по внешнему виду и на включение при номинальном напряжении для предварительной оценки качества и отбраковки некондиционных ламп.
2.13 Типы применяемых цоколей и цоколевание
Галогенные лампы после откачки, наполнения и отпайки имеют свободно выступающие выводы. Некоторые типы малогабаритных ламп не подвергаются больше каким-либо сборочным операциям и в таком виде предназначены для использования. Концы свободно выступающих прямолинейных молибденовых выводов лишь заостряют и зачищают для лучшего вставления в патроны. Как правило, они имеют длину 10 – 20 мм, что обеспечивает хороший контакт лампы с патроном и арматурой. При вставлении таких ламп в патроны нельзя сгибать или каким-либо иным способом изменять прямолинейную форму выводов, так как при этом можно нарушить целостность стеклянной лопатки и вывести лампу из строя.
Большинство типов галогенных ламп снабжено специальными цоколями, с помощью которых лампы крепятся к патронам и подключаются к источникам питания. Имеется большое разнообразие типов и конструкций применяемых цоколей, что определяется конструкцией ламп, назначением и условиями их эксплуатации, конструктивным оформлением лопатки и узла герметизации токовых вводов. Немаловажное значение имеют и параметры ламп, в частности потребляемый ток.
Цоколи ламп должны обеспечивать прочное скрепление с кварцевой оболочкой и создавать надежный контакт с токоподводящими деталями патронов. В некоторых лампах, работающих в сочетании со светотехнической арматурой, используются фокусирующие цоколи, определенным образом юстированные по отношению к телу накала и обеспечивающие однозначное размещение лампы по отношению к оптическим элементам световых приборов. В некоторых типах ламп для обеспечения определенных габаритных размеров источника света и высоты светового центра тела накала используются специальные переходные, промежуточные детали между лампой и цоколем.
Во многих типах ламп цоколь не является токоведущей деталью, а служит лишь для удержания и крепления ламп в осветительной арматуре. В этом случае к цоколю приваривают дополнительные гибкие провода с наконечниками для подключения к источникам питания.
Ввиду того, что с помощью цоколей лампы сочленяются с приборами и установками, выпускаемыми серийно и применяемыми в различных отраслях народного хозяйства, необходимо строго выдерживать размеры цоколей и их составных частей, особенно посадочных мест. Как правило, цоколи галогенных ламп тестированы. Для ламп особо широкого применения (автомобильных, проекционных), являющихся предметом международной торговли, конструкция и размеры цоколей стандартизованы в международном масштабе и содержатся в различных рекомендациях МЭК и СЭВ.
Имеются цоколи одноконтактные для софитных ламп и двухконтактные для ламп с односторонним расположением выводов. Конструктивно они состоят из одной или нескольких составных деталей. Корпуса цоколей изготовляют как металлическими, так и керамическими. Для каждого типа цоколя характерен определенный метод крепления к кварцевой оболочке и соединения с выводами ламп.
Рассмотрим процессы цоколевание трубчатых ламп софитной конструкции с двусторонним расположением выводов. Для таких ламп с диаметром трубки до 12 мм и током до 10 А используются два вида цоколей — металлические пластинчатые и керамические торцовые типа R7s/15 (международное обозначение).
Металические цоколи изготовляются из никелевой ленты. Процесс цоколевания заключается в надевании цоколя на плоскую штампованную лопатку лампы и приварке ввода к нему. Цоколь к кварцу крепят ленитовой цоколевочной мастикой. Деталь цоколя — пластина загибается вокруг лопатки и скрепляется замком, что улучшает прочность крепления к лампе.
Прочность крепления цоколя к лампе должна быть такой, чтобы выдерживалось действие растягивающей силы 10—12 Н. Лампы с такими цоколями обеспечивают надежный контакт с патронами и хорошо зарекомендовали себя в эксплуатации.
Для более мощных софитных ламп приведенное выше оформление керамического цоколя непригодно. В данном случае лампы к источникам питания подключают с помощью гибких многожильных проводов в виде канатиков с наконечниками.
Для линейных ламп большой мощности (свыше 2 кВт), изготовляемых с токовыми вводами на переходных стеклах, применяют металлические цоколи цилиндрической формы, с разрезными рантами и прижимным кольцом.
 Размеры
цоколей для
мощных ламп
стандартизованы
в международном
масштабе и
должны строго
выдерживаться,
поскольку они
служат держателями
ламп в светильниках
и по размерам
должны сочленяться
с патронами
и осветительной
арматурой.
Отдельную
группу составляют
мало- и крупногабаритные
проекциионные
и прожекторные
лампы, для которых
используют
цоколи типа
«бипост». Для
них характерным
является наличие
толстых латунных
или медных
выводов (штифтов),
непосредственно
вставляемых
в охлаждаемые
патроны. Такие
выводы обеспечивают
надежный контакт
ламп с токоподводяшими
деталями патронов.
Для ламп некоторых
типов с целью
их фиксированного
вставления
в патроны штифты
цоколей имеют
разные диаметры.
Это позволяет
одинаково
ориентировать
тело накала
по отношению
к оптической
системе светового
прибора.
Крепление фокусирующего кольца должно быть прочным и выдерживать осевую силу до 36 Н. Выводы ламп необходимо припаивать таким образом, чтобы лампы можно было беспрепятственно вставлять в патроны и калибры для проверки размеров и расположения контактов цоколя.
Готовые лампы проверяют на зажигание (на включение), наносят маркировку на оболочку или на цоколь и упаковывают в индивидуальные коробки.
2.14 Приготовление и применение технохимических материалов
К технохимическим материалам, применяемым при изготовлении галогенных ламп, относятся цоколевочные и маркировочные мастики, светозащитные покрытия, припои.
Цоколевочные мастики или цементы, служащие для крепления цоколей к кварцевой оболочке, должны удовлетворять следующим требованиям:
— сохранять в оговоренных температурных условиях прочность крепленая в течение срока службы ламп;
— не затвердевать быстро в процессе цоколевания и обладать необходимыми технологическими свойствами;
— практически не изменять своих физических свойств в процессе срока службы ламп, не выделять веществ, вредно влияющих на свойства стекла или материал цоколя;
— обладать определенными диэлектрическими свойствами как в нормальных, так и в оговоренных климатических условиях.
При использовании любой цоколевочной мастики необходимо предварительно очистить поверхность стекла от влаги и жировых загрязнений, так как они ухудшают прочность крепления цоколей. В зависимости от конструкции, назначения и параметров ламп применяют различные виды цоколевочных мастик. Это объясняется различными условиями эксплуатации ламп и разной температурной нагрузкой на цоколи.
Для цоколевания линейных ламп как с металлическими плоскими цоколями, так и с торцевыми керамическими применяется цоколевочная мастика на основе жидкого натриевого стекла с мраморным порошком. Такая мастика быстро схватывается с поверхностями цоколя и лопатки и обладает высокой климатической устойчивостью, но она вспучивается. Поэтому ее применяют только в местах, где нельзя наносить большой слой мастики. В условиях линейных ламп ее наносят тонким слоем на лопатку, что позволяет избежать влияния вспучивания.

 Температурные
нагрузки на
цоколи в линейных
лампах невелики.
Для этой же группы ламп нашла применение ленитовая мастика, состоящая из смеси полевого шпата, очищенного каолина, молотого талька и жидкого стекла. Основное ее достоинство — быстрое затвердевание на воздухе в течение 15—20 мин.
Маркировку на лампу наносят либо на цоколь, либо на кварцевую оболочку. Она должна быть четкой, ясной, не должна изменять своего вида в течение требуемого времени в условиях эксплуатации ламп. В производстве галогенных ламп применяют методы маркировки как механические—накатывание и выдавливание знаков на металлические цоколи, так и химические — использование маркировочных мастик. Для нанесения маркировки на кварцевую трубку используется мастика, состоящая из окиси серебра, борнокислого свинца и глицерина. С помощью резинового штампа наносят маркировку на трубку, после чего это место слегка прогревают водородокислородной горелкой.
Для прикрепления выводов к цоколям применяют различные припои.
Если паяные изделия имеют рабочую температуру ниже 470—520 К, используют, как правило, оловянно-свинцовые припои. Некоторые мощные лампы изготовляются с применением серебряных припоев, которые выдерживают температуру до 870—970 К.
2.15 Методы измерения электрических и световых величин
Контроль параметров ламп и испытания их на соответствие требованиям стандартов и технических условий являются последними завершающими операциями, удостоверяющими качество и пригодность ламп для эксплуатации. Электрические и световые параметры являются основными, определяющими критериями оценки и ценности ламп, характеризующими их как источники оптического излучения. Требования к лампам определяются их конкретным назначением и условиями применения. Например, для осветительных ламп основным световым параметром является световой поток. Лампы, служащие для облучения или технологических целей сушки, нагрева, должны обладать определенными спектральным составом и светораспределением. К лампам, используемым в прожекторах, предъявляются требования к габаритной яркости тела накала.
Методы измерения световых и электрических величин в основном стандартизованы, что обеспечивает единство способов и воспроизводимость полученных результатов.
Электрические и световые величины измеряют на электрических схемах с применением источников питания как постоянного, так и переменного тока промышленной частоты 50 Гц. Как установлено экспериментально, род тока не влияет на параметры галогенных ламп. Однако когда необходима особая точность измерения, рекомендуется использовать источники постоянного тока. В некоторых случаях допускается применение источников переменного тока частотой 40 Гц. Система питания должна обеспечить напряжение на лампе с погрешностью не более ±0,5%, применяемые приборы должны быть не ниже класса 0,5 для переменного тока и 0,2 для постоянного. Практически измерение электрических величин всегда совмещают с измерением некоторых световых величин.
Световой поток измеряют путем поочередного сравнения освещенностей фотометрического отверстия светомерного шара при горении светоизмерительной лампы (с известным световым потоком) и измеряемой лампы. Схема такой установки представлена на рисунке 2.5.