Отражательная печь для плавки медных концентратов на штейн
Правая часть уравнения (8) представляет собой плотность суммарного теплового потока теплопроводности и кoнвекции, который усваивается поступившим в ванну материалом на границе раздела шлака и штейна.
Уравнение (8') определяет оптимальную с позиций технологии скорость поступления материалов в ванну, т.е. скорость при которой температурное поле ванны соответствует заданному технологическому режиму плавки. Ее величина будет равна частному от деления удельной тепловой мощности, подводив к нижней границе шлаковой ванны, на то количество тепла, которое необходимо для завершения процесса тепловой обработки поступающих в ванну материалов в расчете на единицу массы проплавляемой шихты.
Теоретически могут существовать такие шихтовые материалы, тепловая обработка которых полностью завершается внутри ванны шлакового расплава. В этом случае скорость поступления материала в ванну определяется условиями внешней задачи, так как любое количество тепла, подводимое к ее поверхности, усваивается продуктами плавки. На границе раздела шлака и штейна отсутствуют процессы, протекающие с потреблением тепла, и формула (8) теряет свой смысл, так как ее числитель и знаменатель тождественно равны нулю. В реальной практике медеплавильных заводов сырье такого типа обычно не встречается. Подтверждением этого может служить известное правило, согласно которому рост удельной производительности печи всегда сопровождается увеличением потерь металла с отвальными шлаками. Объясняется это следующими причинами. Удельная производительность отражательной печи, рассчитываемая по количеству проплавляемой шихты, фактически определяется скоростью процессов плавления материала на откосах, которая прямо пропорциональна плотности теплового потока на их поверхности и может достигать 15–20 т/м2 в сутки в расчете на единицу площади пода печи. Скорость последующей тепловой обработки шихты в ванне, от величины которой зависит содержание металла в шлаке, лимитируется условиями внутренней задачи, т. е. интенсивностью процессов тепло - и массопереноса в шлаковом расплаве, и составляет, как показывает практика, примерно 2–5 т/м2 в сутки при плавке сырой (подсушенной) шихты.
За счет интенсификации внешнего теплообмена при обогащении дутья кислородом, установки дополнительных сводовых горелок, и т. п. может быть увеличена величина результирующего теплового потока на поверхность зоны технологического процесса. На откосах соответственно возрастает скорость плавления шихты и вместе с ней удельная производительность печи. Скорость тепловой обработки продуктов плавки в ванне не зависит от условий внешней задачи и поэтому увеличение плотности результирующего теплового потока на ее поверхности и количества, поступающих в нее материалов приводит к перестройке температурного поля шлаковой ванны, т. е. к нарушению температурного режима плавки и, как следствие, способствует росту потерь металла со шлаком.
Наиболее отчетливо это проявляется при резком (скачкообразном) повышении скорости поступления материала в ванну, например при локальном «обрушении» откосов. При сползании относительно большой массы непроплавленной шихты в ванну уменьшается температура верхнего слоя шлакового расплава, его вязкость растет, что в сочетании с обильным выделении технологических газов приводит к образованию на поверхности ванны в том месте, где произошло «обрушение», пористого слоя («пены»), коэффициент теплопроводности которого за порядок ниже, чем у остального расплава. В результате этом участке согласно формуле (8'), резко снижается скорость тепловой обработки материала, в то время как с откосов расплавленная шихта продолжает поступать с прежней интенсивностью. Поэтому снижение температуры и образование пористого слоя продолжается и вскоре этот слой «растекается» по всей поверхности ванны. В итоге, как показывает практика работы отражательных печей, температурный режим ванны становится неуправляемым и технологический процесс прекращается, так как металл практически полностью переходит в шлак.
В тех случаях, когда при прочих равных условиях скорость поступления материала в ванну снижается за счет уменьшения поверхности откосов или каких-либо других причин и становится меньше оптимальной, согласно формуле (7) происходит уменьшение перепада температур по глубине шлаковой ванны. Это приводит к интенсификации процессов диффузии штейна в шлак и увеличению его растворимости в шлаковом расплаве, т. е. росту потерь металла со шлаком.
Таким образом удельная производительность печи определяется скоростью процессов тепло - и массопереноса в ванне и зависит в основном от характеристики сырья (Qвш, λш, сшт, п, ki, Q0ш) и температурного режима плавки (Т0, Тср.ш, Тср.шт., Тδ).
Непосредственное
экспериментальное
определение
скорости
тепловой
обработки
материала в
ванне из-за
сложности
протекающих
в ней процессов
пока не представляется
возможным.
Это создает
известные
трудности при
адаптации
расчетной
модели и подборе
так называемых
настроечных
коэффициентов,
использование
которых в формулах
(8) и (8') позволило
заменить их
для расчета
конкретных
параметров
отражательных
печей. Анализ
этих уравнений
может быть
использован
только для
интерпретации
существующих
инженерных
решений и обоснования
выбора направления
дальнейшего
совершенствования
работы агрегата.
Необходимо
также учитывать,
что для большинства
современных
отражательных
печей характерны
максимальная
для каждого
агрегата
интенсивность
внешнего теплообмена
и, как следствие,
повышенная
удельная
производительность.
В этих условиях
повышение
скорости тепловой
обработки
материала в
ванне способствует
сокращению
потерь металла
со шлаком и
создает предпосылки
для дальнейшего
повышения
производительности
печи.
Проведенный анализ позволяет получить необходимые расчетные выражения и дать энергетическую интерпретацию известных технологических особенностей отражательной плавки и конструктивных решений отдельных элементов печи:
1. Для большинства
медеплавильных
заводов отражательная
печь является
единственным
агрегатом, в
котором могут
перерабатываться
конвертерные
шлаки. В этих
условиях довольно
часто конвертерный
шлак загружается
в печь в твердом
состоянии на
поверхность
откосов вместе
с шихтой. Такой
способ загрузки
ведет к дополнительным
затратам энергии,
так как для
повторного
расплавления
шлака требуется
значительное
количество
тепла. Тем не
менее, он получил
широкое распространение,
так
как загрузка
твердого
конвертерного
шлака на откосы
способствует
улучшению
температурного
режима плавки.
На поверхности
откосов присутствие
в шихте твердого
конвертерного
шлака приводит
к снижению
температуры
плавления
образующегося
шлака за счет
снижения степени
его кислотности.
Следствием
этого – является
увеличение
плотности
результирующего
теплового
потока на поверхности
откосов и
соответственно
коэффициента
использования
топлива в
отражательной
печи. Далее
конвертерный
шлак вместе
с остальными
продуктами
плавки стекает
на поверхность
ванны, вблизи
которой более
интенсивно
идут процессы
«потребления
тепла» подводимого
за счет теплопроводности
(уменьшается
значение коэффициента
ki). В этом
случае, как
показывает
анализ уравнения
(8'), увеличивается
скорость тепловой
обработки
продуктов
плавки и уменьшаются
потери металла
с отвальными
шлаками.
2. Из формулы (8') следует, что скорость тепловой обработки материала в ванне тем выше, чем меньше потери тепла через кладку на уровне ванны. Поэтому при строительстве отражательных печей всегда применяют подины с повышенной теплоизоляцией, а толщина стен на уровне ванны в 3–3,5 раза больше, чем над ванной.
3. Глубина шлаковой ванны при заданном температурном режиме может быть определена из уравнения (7) и рассчитывается по формуле
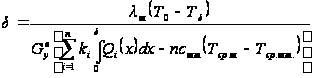
Из полученной зависимости следует, что глубина шлаковой ванны не может быть установлена произвольно, так как она зависит от свойств перерабатываемой шихты и состава продуктов плавки. Ее величина тем больше, чем меньше теплопотребление шихты в ванне. В современных отражательных печах глубина шлаковой ванны колеблется в пределах 0,6-0 8 м.
4. Связь между параметрами теплового и температурного режимов ванны шлакового расплава, расположенного между шихтовыми откосами, может быть установлена с помощью уравнения теплового баланса, которое имеет вид
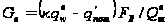 ,
(9)
где Fв, – поверхность ванны, м2; q'пот – плотность теплового потока теплопроводностью (потери тепла) через ограждение печи на уровне ванны, отнесенная к единице ее поверхности; GB – средняя по массе скорость переработки материала в ванне, кг/с.
При соответствии параметров теплового режима ванны и откосов скорости тепловой обработки шихтовых материалов на этих участках зоны технологического процесса должны быть равны между собой, т. е. G° = Gв. Для выполнения этого требования необходимо, чтобы на всем протяжении зоны плавления шихты плотности результирующих тепловых потоков для поверхностей откосов и ванны оставались неизменными, т. е. чтобы средняя температура продуктов сгорания топлива была одинакова на расстоянии примерно 20–25 м от передней торцевой стенки печи. При традиционном торцевом отоплении печи выполнить это условие довольно трудно и поэтому в последнее время наметилась тенденция к применению сводового отопления.
Зона отстаивания продуктов плавки. Этот участок ванны расположен в хвостовой части печи и в нем происходит завершение процессов разделения продуктов плавки. Средняя температура шлака в нем на 70-100 °С ниже, чем в зоне плавления, что способствует повышению извлечения меди в штейн за счет снижения степени растворимости штейна в шлаке. При охлаждении шлака штейн выделяется из него в виде мельчайших капель, для отстаивания которых требуется продолжительное время. Так как время пребывания шлака в отстойной зоне прямо пропорционально количеству содержащегося в ней материала, под нее отводится обычно около одной третьей части рабочего пространства печи.
Список использованных источников
1 Кривандин В.А. Металлургическая теплотехника – 2 том / В.А. Кривандин; профессор, доктор техн. наук. – Москва: Металлургия, 1986 г. – 590 с.