Технико-экономическая характеристика отдельных способов производства стали
Парционное и циркуляционное вакуумирование стали применяют при дегазации больших масс металла.
При парционном вакуумировании футурованная вакуумная камера не большого объема помещается над ковшом с жидким металлом. Патрубок камеры, футерованный изнутри и снаружи, погружен в жидкий металл. Под действием атмосферного давления порция металла (10 - 15 % от общей массы) поднимается в камеру и дегазируется. При движении ковша вниз или камеры вверх металл вытекает, а при обратном движении вновь поднимается в камеру, для полной дегазации стали необходимо провести от 30 до 60 циклов вакуумной обработки.
При циркуляционном способе вакуумирования стали применяют вакуумную камеру с двумя патрубками. Жидкий металл из ковша поднимается в камеру по одному патрубку, дегазируется и вытекает обратно в ковш по второму патрубку. Происходит непрерывная циркуляция металла через вакуумную камеру. Подъем жидкой стали в камеру происходит за счет действия аргона, который подают во входной патрубок.
Струйное вакуумирование металла применяется в основном при отливке крупных слитков. Этот способ является более совершенным, т. к. устраняется вторичное окисление при разливке вакуумированного металла из ковша в изложницы.
При отливке слитков в вакууме струя металла, переливаемого из ковша а изложницу, установленную в вакуумной камере, разрывается выделяющимися газами на множество мелких капель металла. Поверхность металла резко возрастает, что приводит глубокой дегазации стали. Кроме того, сталь также дегазируется в изложницы.
Последнее время для получения стали с очень низким содержанием углерода обработку металла в вакууме совмещают с продувкой его кислорода или смесью аргона и кислорода.
Рафинированная синтетическим шлаком сталь отличается низким содержанием кислорода, серы и неметаллических включений, что обеспечивает ей высокую пластичность и ударную вязкость.
Производство стали в вакуумных печах.
Применение вакуума при выплавки стали позволяет получать металл практически любого химического состава с низким содержанием газов, неметаллических включений, примесей цветных металлов.
Как уже отмечалось, реакции дегазации и раскисления металла углеродом в вакууме протекают более полно. Кроме того при плавки металла в глубоком вакууме (<10-2 Па) из металла удаляются некоторые неметаллические включения.
Производство стали в вакуумных индукционных печах.
В настоящее время вакуумные индукционные печи делятся на периодические и полунепрерывные. В печах периодического действия после каждой плавки печь открывают для извлечения слитка и загрузки шихты. В печах полунепрерывного действия загрузка шихты, смена изложниц и извлечение слитка проводятся без нарушения вакуума в плавильной камере.
В промышленности применяют печи полунепрерывного действия. Печи периодического действия используют в основном в лабораториях и для фасонного литья. Емкость существующих вакуумных индукционных печей достигает 60 т.
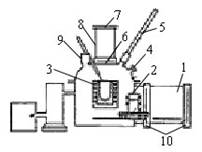
Рис. 14. Схема вакуумной индукционной печи полунепрерывного действия
Здесь показана схема вакуумной индукционной печи полунепрерывного действия. Печи этого типа имеют три камеры: плавильную (2), загрузочную (8) и камеру изложниц (1). В плавильной камере установлен водоохлаждаемый индикатор с огнеупорным тиглем (3), в котором проводиться плавление шихты. Каркас тигля, выполненный из уголков нержавеющей стали, опирается на цапфы. При сливе металла и чистке тигля последний наклоняется с помощью механического или гидравлического привода. Камера изложниц и загрузочная камера сообщаются с плавильной камерой через вакуумные затворы (6 и 10), которые позволяют загружать шихту в печь и выгружать слиток без нарушения вакуума в плавильной камере. Присадка легирующих и раскислителей осуществляется через дозатор (9), установленный на крышке печи (7). Для контроля процесса плавки печь снабжена гляделкой (4) и термопарой (5).
Технология выплавки металла в вакуумной индукционной печи полунепрерывного действия определяется маркой выплавляемой стали и качеством шихтовых материалов. Для плавки применяют шихтовые материалы, очищенные от масла и влаги. Для легирования используют ферросплавы и чистые металлы. Перед загрузкой шихту предварительно прокаливают. После загрузки печи включают ток и расплавление шихты ведут на максимальной мощности. При появлении первых порций жидкого металла и при наличии в шихте углерода в печь напускают аргон до давления 1,3 • 104 Па для предотвращения выплесков жидкого металла в следствие бурного протекания реакции [C] + [O] = COгаз. После полного расплавления шихты металл рафинируют при давлении 1,3 - 0,13 Па от водорода, азота, кислорода и примесей цветных металлов. Раскисление стали происходит в основном по реакции [C] + [O] = COгаз, равновесие которой при низких давлениях сдвигается вправо. В период рафинировки осуществляют также легирование металла. В первую очередь присаживают хром и ванадий, потом титан. Перед разливкой в металл вводят алюминий, редкоземельные металлы, кальций и магний. Для получения плотного слитка разливку проводят обычно в атмосфере аргона.
Основным недостатком вакуумных индукционных печей является контакт жидкого металла с огнеупорной футеровки тигля, что может приводить к загрязнению металла материалом тигля.
Производство стали в вакуумных дуговых печах.
Вакуумные дуговые печи (ВДП) подразделяют на печи с нерасходуемым и расходуемым электродом.
Нерасходуемый электрод изготавливают из вольфрама или графита. При плавке с нерасходуемым электродом измельченная шихта загружается в водоохлаждаемый медный тигель и под действием электрической дуги расплавляется, рафинируется от вредных примесей и затем кристаллизуется в виде слитка.
Эти печи промышленного применения не нашли, так как в них не возможно получать слитки большой массы. В настоящее время распространение получили вакуумные дуговые печи с расходуемым электродом.
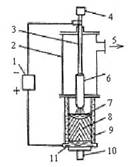
Рис.15 Схема вакуумной дуговой печи
1–источник питания; 2–рабочая камера; 3–электродержатель; 4–механизм подачи электрода; 5–к вакуумным насосам; 6–электрод; 7–жидкий металл; 8–слиток; 9–кристаллизатор; 10–шток для подъема поддона; 11–поддон.
Здесь представлена схема ВДП с расходуемым электродом. Печь состоит из рабочей камеры, медного водоохлаждаемого кристаллизатора, электрододержателя, механизма подачи электродов и системы вакуумных насосов. Расходуемый электрод крепится к электродержателю, который через вакуумное уплотнение проходит сквозь верхний торец рабочей камеры.
Электродержатель служит для провода тока к электроду и фиксации его в камере печи. Электродежатель с помощью гибкой подвески связан с механизмом подачи электрода. Расходуемый электрод представляет собой подлежащий переплаву исходный металл. Он может быть круглого или квадратного сечения. Как правило, расходуемые электроды содержат все необходимые легирующие элементы. Диаметр электрода выбирается таким, чтобы зазор между электродом и стенкою кристаллизатора был больше длины дуги, горящей между электродом и ванной жидкого металла. В противном случае возможен переброс электрической дуги на стенку кристаллизатора.
Кристаллизатор представляет собой медную водоохлаждаемую трубку со стенкой толщиной от 8 до 30 мм. Кристаллизаторы бывают двух типов: глухие и сквозные. При плавки металла в сквозном кристаллизаторе можно вытягивать слиток вниз по ходу плавки. Сквозные кристаллизаторы применяют при плавке тугоплавких металлов и сплавов. При плавке стали используют глуходонные кристаллизаторы. Сверху кристаллизатор имеет фланец. Через кристаллизатор к слитку подводится ток.
Вакуумные дуговые печи работают как на постоянном, так и на переменном токе. При переплаве стальных электродов применяют постоянный ток. «Плюс» подается на электрод, «минус» – на слиток.
После установки расходуемого электрода в камере печи и откачки ее до необходимого давления (около 10-2 Па) зажигают электрическую дугу между электродом и металлической затравкой, лежащей на дне кристаллизатора. Под действием тепла электрической дуги нижний торец электрода оплавляется и капли металла стекают в кристаллизатор, образуя жидкую металлическую ванну. По мере оплавления электрод с помощью механизма подается вниз для поддержания расстояния между электродом и металлом.
Рафинирование металла от вредных примесей происходит во время прохождения жидких капель металла через электрическую дугу и с поверхности расплава в кристаллизаторе.
Одним из преимуществ вакуумного дугового переплава является отсутствие контакта жидкого металла с керамическими материалами. Основной недостаток – ограниченное время пребывания металла в жидком состоянии, что существенно снижает рафинирующие возможности вакуума.
Плазменно-дуговая плавка.
Плазменно-дуговой переплав (ПДП) применяется для получения стали и сплавов особо высокой чистоты. Источником тепла в установке служит плазменная дуга (рис. 16). Исходным материалом для получения слитков служит стружка или другие дробленные отходы металлообрабатывающей промышленности. Металл плавится и затвердевает в водоохлаждаемом кристаллизаторе, а образующийся слиток вытягивается вниз. Благодаря высокой температуре из металла интенсивно испаряются сера и фосфор, а также удаляются неметаллические включения.
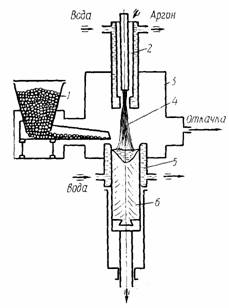
рис.16. Схема плазменной дуги
Плазменная плавка специальных сталей и сплавов является одним из важных способов получения металла высокого качества. В плазменных печах источником энергии является низкотемпературная плазма (Т = 105 К). Плазмой называется ионизированный газ, в котором концентрации положительных и отрицательных зарядов равны. Степень ионизации низкотемпературной плазмы близка к 1 %. Низкотемпературная плазма получается при введении в дуговой электрический разряд газообразного вещества. В этом случае газ ионизируется и образуется плазма. В металлургии в качестве плазмообразующего газа чаще всего применяют аргон.
Для плавки стали применяют два типа агрегатов: печи с огнеупорной футеровкой и медным водоохлаждаемым кристаллизатором.
Плазменные печи с огнеупорной футеровкой во многом похожи на дуговые сталеплавильные печи. В отличие от дуговых сталеплавильных печей в плазменной печи вместо графитовых электродов устанавливают один или три плазматрона, что зависит от размеров печи. В печах постоянного тока анодом служит ванна жидкого металла, ток к которой подводится через подовой электрод.
Металлургические возможности плазменных печей с нейтральной атмосферой очень широки и металл можно раскислять, десульфурировать, рафинировать от газов и неметаллических включений, легировать азотом.
Слитки полученные этим способом, имеют высококачественную поверхность.
Электронно-лучевая плавка
(ЭЛП) осуществляется за счет тепла, образующегося в результате облучения переплавляемого металла потоком электронов. Переплав ведется в вакуумных установках при остаточном давлении 0,001 Па, а затвердевание слитка—в водоохлаждаемом кристаллизаторе (рис. 17). Глубокий вакуум и благоприятные условия затвердевания обеспечивают получение особо чистого металла. Поэтому ЭЛП применяют для получения сталей особо высокой чистоты, сплавов со специальными свойствами, а также чистых тугоплавких металлов (W, Mo, Nb и др.).
Длительность плавки на печах емкостью 5-100т составляет 3,5-6,5 ч. Длительность заправки возрастает с 15-20 до 35 мин при росте емкости печи, длительность завалки равна 5-10 мин. Продолжительность периода плавления составляет 1,2-3,0 ч, возрастая при увеличении емкости печи. Длительность окислительного периода изменяется в пределах 0,5-1,5 ч. Длительность восстановительного периода обычно уменьшается при росте емкости печи для 80–т печах составляет 30-40 мин.
Выход годных слитков по отношению к массе шихты при выплавке стали составляет 88-90% ; выход годных слитков по отношению к массе жидкого металла равен 98- 98,5% для слитков массой 4-6,5т и 97-97,5% для 1-2т.
Простои составляют 4-9% календарного времени. Доля исходных материалов в себестоимости 90-94% для высоколегированных сталей.
Важным техническим показателем процесса электроплавки является расход электроэнергии на 1т стали.Расход электроэнергии колеблется в пределах от 500 до 1000 квт*ч на 1т. Эти величины приблизительно соответствуют расходу теплоты 500-900 тыс. кал, что на 25-35% меньше расхода теплоты в мартеновском процессе.
Легирование стали
Легированием называют процесс присадки в сталь легирующих элементов, чтобы получить так называемую легированную сталь, т. е. такую сталь в составе которой находятся специальные (легирующие) примеси, введенные в нее в определенных количествах для того, чтобы сообщить стали какие-либо особые физико-химические или механические свойства.
Легирующими могут быть как элементы, не встречающиеся в простой стали, так и элементы, которые в небольших количествах содержатся во всякой стали (С, Мn, Si, Р, S). Очень часто операцию легирования совмещают с операцией раскисления (особенно если металл легируют марганцем, кремнием или алюминием).
С точки зрения влияния на свойства стали легирующие элементы делят на две большие группы:
1-я—легирующие элементы, расширяющие γ oбласть твердых растворов. В эту группу входят и элементы, обладающие неограниченной растворимостью в железе (никель, марганец, кобальт), и элементы, образующие сплавы, в которых гомогенная область непрерывного ряда твердых растворов ограничивается гетерогенной вследствие появления новых фаз (углерода, азота, меди).
2-я — легирующие элементы, суживающие γ область. Сюда входят и элементы, образующие с железом сплавы с полностью замкнутой γ областью (бериллий, алюминий, кремний, фосфор, титан, ванадий, хром, молибден, вольфрам), и элементы, образующие сплавы с суженной γ областью (ниобий, тантал, цирконий, церий).
.Главное - избежать ненужного взаимодействия легирующих примесей с кислородом, чтобы уменьшить «угар» легирующих и обеспечить получение в стали минимума продуктов окисления - неметаллических включений, загрязняющих стали и снижающих их качество.
В зависимости от степени сродства к кислороду легирующие элементы также делят на две большие группы:
1-я — легирующие элементы, сродство к кислороду у которых меньше, чем у железа (никель, кобальт, молибден, медь). Они в условиях плавки и разливки практически не окисляются, поэтому могут быть введены в металл в любой момент плавки. Обычно эти элементы вводят в металл в начале плавки вместе с шихтой. Отходы, образующиеся при выплавке и прокатке (ковке, штамповке) сталей, содержащих эти элементы, а также отходы изделий, изготовленных из этих сталей, следует хранить и использовать отдельно (экономически выгодно загружать в печь не чистые никель, медь и т, п., а отходы шихты, содержащие эти примеси; если такие отходы загружать в печь при выплавке стали любой марки, то сталь при выпуске будет содержать никель, медь и т. д., а это не всегда полезно)
2-я — легирующие элементы, сродство к кислороду у которых больше, чем у железа (например, кремний, марганец, алюминий, хром, ванадий, титан). Чтобы избежать большого угара этих элементов при легировании, их вводят в металл после раскисления или одновременно с раскислением в самом конце плавки (часто даже в ковш, а иногда и непосредственно в изложницу или кристаллизатор).
Кроме легирующих этих двух основных групп применяют легирующие, введение которых в металл связано с возможной опасностью для здоровья, так как пары этих металлов или их соединений вредны. К таким элементам относятся сера, свинец, селен, теллур. Эти элементы вводят в металл непосредственно в процессе разливки стали и при этом принимают специальные меры безопасности. Легирующие примеси вводят в металл или в чистом виде, или в виде сплавов, или в виде соединений. Во всех случаях для удешевления стали стремятся использовать максимальное количество дешевых отходов (шлак, руду), содержащих нужный элемент. Иногда для легирования и раскисления стали применяют, так называемые экзотермические брикеты, в состав которых могут входить содержащие легирующий элемент окислы, порошкообразные раскислители и восстановители, и окислители. Кроме того, в состав смесей могут входить различные шлакообразующие добавки, обеспечивающие, получение включений, быстро удаляющихся из металла. При выпуске металла в ковш, в который загружены подобные брикеты, они «зажигаются», при реакции между восстановителями и окислителями выделяется необходимое количество тепла, легирующие примеси, входящие к состав окислов, восстанавливаются. Металл при таком методе работы не охлаждается. При правильном подборе состава смесей получают сталь, более чистую, при одновременном сокращении расхода раскислителей и легирующих.
Особенности размещения предприятий по производству стали
В наше время сложилась вполне определенная классификация металлургических заводов. Различают заводы с полным металлургическим циклом, которые включают выплавку чугуна, стали, выпуск проката (интегрированные заводы), заводы, не имеющие доменного производства (неинтегрированные заводы) и мини-заводы.
Рассмотрим каждое из вышеперечисленных предприятий.
Интегрированные заводы отличаются большой мощностью отдельных агрегатов, чем крупнее агрегат, тем выше его производительность, тем дешевле обходится производство металла. Чтобы работа крупных металлургических агрегатов была устойчивой, ритмичной, максимально эффективной, их нужно «кормить» доброкачественным сырьем, для доменного цеха это в первую очередь руда в виде агломерата или офлюсованных железорудных окатышей, кокс, флюсы, именно поэтому принцип размещения таких предприятий «на сырьё», т.е.