Проектирование участка по восстановлению посадочных отверстий блок-картеров
г) Резьбовые соединения предназначены для обеспечения жесткости стыка и герметичности сопряжения, а также предохранения деталей от осевого перемещения. Основными их дефектами являются: срыв резьбы, заломы шпилек и болтов, износ резьбы, сломы резьбовых отверстий. При заломах шпилек (болтов) и их центре сверлят отверстия на всю длину, забивают в нее экстрактор и вывинчивают. Если ест возможность к заломанной шпильке навернуть гайку, то следует этим воспользоваться и затем торцевым ключом удалить гайку вместе со шпилькой. Ремонт резьбы повторной прогонкой приводит к снижению ее прочности. Поврежденные или изношенные резьбовые отверстия ремонтируются установкой резьбовых спиральных вставок. Отверстие рассверливают под ремонтный размер и нарезают новую резьбу увеличенного диаметра сохраняя первоначальный шаг. В подготовленные отверстия вставляют спиральную вставку, а затем ввертывают шпильку номинального размера. Использование спиральных пружинных вставок из нержавеющей стали позволяет повысить прочность резьбовых соединений на 20-30% по сравнению с новыми.
д) Изношенные внутренние поверхности отверстий под толкатели восстанавливают развертыванием под ремонтный размер на вертикально-сверлильном станке.
4.5 Проектирование участка по восстановлению блок-картеров
Было принято решение спроектировать участок по ремонту блок-картеров автотракторных двигателей на месте старого вулканизационного участка.
При проектировании данного участка необходимо определить годовую программу ремонта блок-картера. Программа формируется из количества единиц детали, нуждающихся в ремонте в течение года. Исходя из данных статистической службы завода принимаем производственную программу 300ед. в год.
4.5.1 Расчет годовой трудоемкости программы ремонта блок-картеров
Трудовую трудоемкость определяем по следующему выражению [17]:
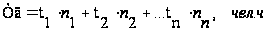 (4.1)
где  - удельная
трудоемкость
ремонта блок-картера,
чел.ч;
 - количество
отремонтированных
блок-картеров,
шт.
Средняя удельная трудоемкость работ по восстановлению блок-картера 9,5 чел.ч из справочника [1]
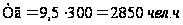
4.5.2 Расчет и подбор ремонтно-технического оборудования участка
Из всего объема работ по восстановлению блок-картеров около 70% будет производиться на станочном оборудовании, 20% составляют наплавочные работы.
Исходя из этого процентного соотношения восстановительных работ можно определить необходимое количество оборудования.
Годовая трудоемкость станочных работ составит:
Тсm = 0,7 · Туч, чел.ч (4.2)
где Туч – годовая трудоемкость участка, чел.ч;
Тсm = 0,7 · 2850 = 1995 чел.ч
Проводим расчет станочного оборудования участка по следующей формуле [12]
Sсm = Тсm · Кн /Фд.о. · ηо (4.3)
где Тсm – трудоемкость станочных работ, чел.ч;
Кн – коэффициент неравномерности загрузки участка
(Кн = 1,0…1,3)
ηо – коэффициент использования станочного оборудования
(ηо = 0,85ч0,9);
Фд.о – действительный фонд времени оборудования, ч
Фд.о = Фн ·nс · ηо, ч (4.4)
где Фн – номинальный годовой фонд времени работы, ч;
nс – число рабочих смен в сутки;
ηо – коэффициент использования станочного оборудования
(ηо = 0,98)
Номинальный годовой фонд времени работы:
Фн = (Крtсm – Кntc) · n, ч (4.5)
где Кр – число рабочих дней в году (при пятидневной неделе 253 дня);
tсm – продолжительность смены, ч;
Кn – число предварительных и предпраздничных дней;
tc – время, на которое сокращается смена в предпраздничные и предвыходные дни, ч;
n – число смен
Фн = (253 · 8 – 9 · 1) ·1 = 2015 ч
Фд.о = 2015 · 1 · 0,98 = 1974,7 ч
Sсm = 1995 · 1,3/1974,7 · 0,85 = 1,5 ≈ 1 шт
Определяем количество наплавочных установок по формуле:
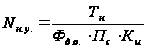 (4.6)
где Тн = трудоемкость наплавочных работ, чел.ч
Ки = коэффициент использования оборудования по времени
(Ки = 0,85)
nс = количество смен, (nс = 1)
Тн = 0,2 · Туч, чел.ч (4.7)
Тн = 0,2 · 2850 = 570 чел.ч
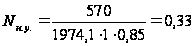
Принимаем
количество
наплавочных
установок

Все расчетные и выбранное оборудование сводим в таблицу 4.3
Таблица 4.3 – Ведомость оборудования участка по восстановлению блок-картеров.
|
№ п/п |
Наименование оборудования | Кол. | Тип, марка | Габаритные размеры, мм | Площадь, м2 | |
| ед | всего | |||||
|
1. 2. 3. 4. 5. 6. 7. 8. 9. |
Верстак слесарный Ванна для обезжиривания Стеллаж для хранения блоков двигателей Камера дробеструйная Стол для наплавочных работ Станок горизонтально-расточной Электрощит Стеллаж для ремонтных материалов Стеллаж 2-х секционный |
1 1 1 1 2 1 1 1 1 |
ОРГ-1468 2252 5394 — ОРГ-1468- -03-340 ГЛ-614 — ОРГ-1468- -05-320А ОРГ-1468- -05-318 |
1100Ч800 1000Ч700 1020Ч1100 1200Ч1000 1155Ч745 2800Ч900 600Ч300 1400Ч500 1500Ч1000 |
0,88 0,70 1,12 1,20 0,86 2,52 0,18 0,70 1,5 |
0,78 0,70 1,12 1,20 1,72 2,52 0,18 0,70 1,5 |
4.5.3 Расчет производственной площади
Определение производственных площадей может производиться различными способами.
Выбираем способ расчета площади, занимаемой оборудованием и переходным коэффициентом. Расчет ведем по следующей формуле [12]:
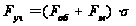 ,
м2 (4.8)
где  – площадь занимаемая
оборудованием
и машинами, м2;
 – коэффициент,
учитывающий
рабочие зоны
и переходы
(3ч2,5);
Fм = 0, так как на участке отсутствуют машины.
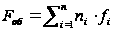 ,
м2 (4.9)
где  - количество
оборудования
i-той марки, шт;
 - удельная
площадь, занимаемая
оборудованием
i-той марки
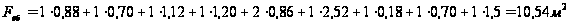
Коэффициент,
учитывающий
проходы и рабочие
зоны
принимаем
равным 3,5.
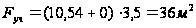
4.5.4 Расчет необходимого количества производственных рабочих
Численность основных производственных рабочих на участке рассчитываем по следующей формуле [12]:
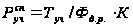 ,
чел (4.10)
где  - действительный
фонд рабочего
времени рабочего,
ч
К – коэффициент перевыполнения норм выработки, К = 1,05ч1,15
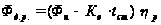 (4.11)
где Ко – общее число рабочих дней;
tcm – продолжительность рабочей смены, ч;
ηр – коэффициент потерь рабочего времени (ηр = 1,15);
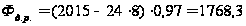 ч
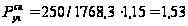
Принимаем
количество
рабочих
 чел.
Количество производственных рабочих на участке распределены по видам работ и производственным операциям.
Сводим в таблицу 4.4.
Таблица 4.4 – Распределение рабочих по видам работ.
| Наименование работ | Число рабочих | Разряд работы | |||||
| I | II | III | IV | V | VI | ||
|
Напыления Механическая обработка детали |
1 1 |
1 |
1 | ||||
Средний разряд рабочих определяется по формуле [12]:
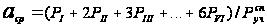 (4.12)
где  - число рабочих
соответствующего
разряда, чел.
 -
списочное число
рабочих на
участке, чел.
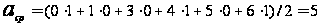
4.6 Энергетическая часть расчетов участка по восстановлению блок-картеров
4.6.1 Расчет среднегодового расхода электрической энергии
Расход электроэнергии на проектируемом участке будет состоять из расхода силовой и осветительной электроэнергии [11]:
Wг = Wг.с. + Wг.осв ; кВт (4.13)
где Wг – среднегодовой расход электроэнергии, кВт;
Wг.с. – среднегодовой расход силовой электроэнергии, кВт;
Wг.осв – среднегодовой расход осветительной электроэнергии, кВт
Для расчета среднегодового расхода силовой электроэнергии необходимо определить мощность электроприемников (Руст) для каждой единицы установленного оборудования. Затем с учетом коэффициента спроса для каждой группы электроприемников рассчитывают активную мощность по формуле [12]:
Ра = ηс · ΣРуст , кВт (4.14)
где ηсΣ – коэффициент спроса, учитывающий недогрузку (по мощности) и неодновременность работы электроприемников, потери в сети и электродвигателях (ηс = 0,15ч0,25)
Мощность Руст оборудования на участке составляет
Ра = 0,20 · 10,5 = 2,1 кВт
Годовой расход силовой электроэнергии определяем по формуле [11]:
Wг.с. = ΣРа · Фд · ηз , кВт (4.15)
где Фд – действительный фонд времени оборудования, ч;
ηз – коэффициент загрузки оборудования (0,5ч0,75);
Wг.с. = 2,1 · 1974,7 · 0,6 = 2370 кВт
Среднегодовой расход осветительной энергии определяем по формуле:
Wг.осв = Тос · Fуч · Sо / 1000 , кВт (4.16)
где Тос – годовое число использование максимальной осветительной нагрузки, ч.;
Fуч – площадь участка, м2;
Sо – удельная мощность осветительной нагрузки, кВт/м2
Из справочника литературы принимаем
Тос = 800ч Sо = 0,015 кВт/м2
Wг.осв = 800 · 36 · 0,015 = 432 кВт
Wг = 2370 + 432 = 2802 кВт
4.6.2 Расчет среднегодового расхода тепла на отопление и вентиляцию
Годовой расход пара на отопление и вентиляцию рассчитываем по формуле [11]:
дт · Тот · Vзд / 1000 · i , м2 (4.17)
где дт – расход тепла на 1м2 здания, ккал/ч;
дт = 20 ккал/ч
Тот – число часов отопительного периода, ч;
Тот = 4368 ч.
Vзд – объем производственного здания, м3;
i – теплосодержание пара, ккал/кг;
i = 540 ккал/ч
Qг.р.п. = (20·4368·216)/(1000·540) = 35 м3
4.6.3 Расчет годовой потребности в сжатом воздухе участка
Потребность в сжатом воздухе определяем по формуле [11]:
Qв = Кс · Кп · Кэ · ΣQср · Фд · η , м3 (4.18)
где Кс – коэффициент спроса на воздух, Кс = 0,4ч0,6;
Кп – коэффициент, учитывающий потери воздуха из-за неплотностей соединения, Кп = 1,5;
ΣQср – суммарный средний расход пневмоприемников, м3/ч;
Фд – действительный годовой расход времени оборудования, ч;
η – число смен работы
Qв = 0,5·1,5·1,3·4·1374,7·1 = 7701 м3
5. Конструкторская часть
5.1 Описание установки для подготовки поверхности под напыление
Одна из важных характеристик газотермических покрытий, определяющих их эксплуатационные свойства, - прочность сцепления напыленного слоя с основой (деталью, на которую они нанесены). Для повышения ее способности к образованию прочной связи с покрытием, а также ее развития путем придания ей шероховатости детали перед напылением подвергают абразивно-струйной обработке. При этом на поверхностях, подлежащих напылению, создается шероховатость в высотой микронеровностей 10 – 60 мкм (в ряде случаев до 100 мкм).
Основные данные и характеристики приведены в таблице 5.1
Таблица 5.1 – Технические данные установки для подготовки поверхности под напыление.
| Наименование показателей | Единицы измерения | Норма |
|
Оптимальное давление сжатого воздуха Расход абразивной крошки Расход воздуха Производительность обработки плоских поверхностей Количество обслуживающего персонала Габаритные размеры: длина ширина высота |
мПа м3/час м3/мин м2/ч чел. мм |
0,6 0,5 1,2 1,8 1 870 1170 1800 |
Устройство и работа изделия
Установка для подготовки поверхности под напыление (приведена в листе графической части) состоит из следующих основных частей: корпуса 1, крышки 2, стола 4, полки 5, шпинделя 6, штурвала 7, дробемета 8, пистолета дробеструйного 10.
На корпусе 1 установлена откидывающаяся крышка 2. Корпус является основополагающей частью устройства, в котором происходит непосредственного подготовка поверхности ремонтируемого блока к напылению. Также в нем имеется два отверстия с нарукавниками, предназначенными для удержания пистолета 10 рабочим при обработке поверхности.
Загрузка в корпус производится с помощью электротали, сверху за счет откидывания крышки. Для установки блока, в корпусе смонтирован поворотный стол 4, с ножным приводом. Для придания жесткости установки поворотного стола, в корпусе предусмотрены ребра жесткости. Основания стола и полка 5 выполнены в виде решетки, для обеспечения свободного прохода зернонарунда от поверхности обрабатываемой детали в дробемет 8.
Стол монтируется на штурвал 6, который вращается в корпусе подшипников на двух втулках из гетинакса. Верхняя втулка защищена от зернокорудна сальником 19, что предотвращает заклинивание шпинделя 5. При вращении, на нижней части шпинделя крепится штурвал 7, привод стола.
Мелкие частицы и пыль образующиеся при обработке детали, удаляются вытяжным устройством.
Для обеспечения наблюдения за процессом обработки поверхности детали, крышка камеры оборудована смотровым окном.
К корпусу приварены опоры с регулировочными болтами 16, обеспечивающие правильное положение корпуса относительно горизонтальной поверхности пола.
В нижней части бункера дробеструйной камеры приварен дробемет 8, являющийся основным узлом подачи зернокарунда к пистолету. В корпусе дробемета смонтировано сопло обеспечивающего захват зернокарунда и подачу его к пистолету с большой скоростью.
Подвод зернокарунда от дробемета к пистолету производится по резиновому шлангу. В параллельные ветви “компрессор – дробемет – пистолет” смонтирована ветвь “компрессор – пистолет” – которая обеспечивает паток сжатого воздуха и засасывания зернокарунда из дробемета по принципу эмекции.
При подводе сжатого воздуха к дробемету, установлен масловлагоотделитель 30, который предназначен для очистки воздуха от влаги и частиц масла подающегося от компрессора к пистолету.
Для регулировки давления подаваемого воздуха в дробемет 8 установлен вентиль 15.
Внутри корпуса (шкафа) размещен абразивноструйный пистолет, засасывающий абразивную крошку из резервуара.
Через штуцер при открытом кране подается сжатый воздух в энжекторный узел. При этом через шланг-заборник происходит засасывание абразивной крошки, находящейся в резервуаре нижней части корпуса, т.е. в дробемете. Поток сжатого воздуха с абразивной крошкой выходит через наконечник изготовленный из керамики к закаленной стали, так как он должен обладать высокой износостойкостью.
5.2 Расчет вала
При установке блока на стол, возможны два случая нагружения вала:
1. За счет смещения центра тяжести блока относительно оси вала, возникает изгибающий момент.
2. При вращении вала возникает крутящий момент, который равен произведению блока на коэффициент трения подпятника и на расстояние опорной поверхности от оси вала.
Расчетная схема для расчета вертикального вала изображена на рисунке 5.1

Рисунок 5.1 – Схема и эпюра изгибающего и крутящего момента.
Анализ, конструкции показал, что максимальное плечо а = 0,1 м, радиус опорной поверхности от оси вала R = 0.04 м, масса блока m = 280 кг.
Поскольку смазка поверхности плохая, принимаем коэффициент трения f = 0,25.
Определяем напряжения кручения по формуле [6]:
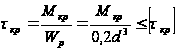 (5.1)
где Мкр – крутящий момент, Нм
d – диаметр вала, м
Суммарное напряжение изгиба и кручения
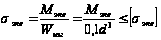 (5.2)
Определяем момент эквивалентный по формуле [6]:
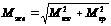 (5.3)
Изгибающий момент определяется по формуле [6]:
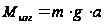 (5.4)
где m – масса блока, м
g – ускорение земного притяжения, м/с2
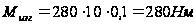
Крутящий момент определяем по формуле [6]:
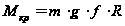 (5.5)
где  - коэффициент
трения подпятника
R – расстояние опорной поверхности от оси вала, м
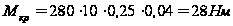
Тогда эквивалентные напряжения будут равны
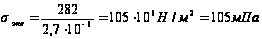
Вывод: поскольку динамические напряжения отсутствуют, такие напряжения допустимы.
Определим усилие вращения штурвала на каждую руку, если вращать двумя руками.
 (5.6)
 , Н (5.7)
где Д – диаметр штурвала, м
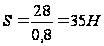
Выполним уточненный расчет по формулам для неприработанной и приработанной пяты [6]:
Момент крутящий определяем по формулам
а) для новой пяты:
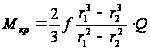 (5.8)
где
- коэффициент
трения подпятника
r1, r2 – радиус опорной поверхности от оси вала.
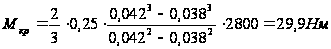
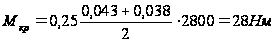
Момент при уточненном расчете несущественно отличается от приближенного.
6. Безопасность жизнедеятельности
6.1 Безопасность жизнедеятельности на производстве
6.1.2 Анализ условий труда на проектируемом участке
В ремонтно-восстановительном производстве важнейшее условие техники безопасности – устранение причин, порождающих производственный травматизм и тормозящий рост производительности труда. Это достигается комплексом мер, направленных на изучение причин производственного травматизма, технологии производственных процессов.
Обязательное условие для ликвидации этих и других недостатков – повышение знаний работающими техники безопасности, внедрения системы безопасных методов труда, соблюдение норм пожаро и электробезопасности, строгое соблюдение промсанитарии производственно-технологических процессов указанных в законодательстве об охране труда.
Для восстановления блок-картера дизельного двигателя в данном дипломном проекте используется оборудование являющееся источником повышенных опасностей, способных привести к травмам и расстройству здоровья.
В таблице 6.1 представлены вредные и опасные факторы, которые могут возникнуть в проектируемом участке.
Таблица 6.1 – анализ вредных и опасных факторов.
| Участок | Параметры | ||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | |
| Участок напыления | – | + | + | + | + | + | – | – | – | + | + |
“+” данный фактор может присутствовать на участке;
“–”данный фактор отсутствует на участке.
Факторы:
1 – электрооборудования;
2 – повышенная температура;
3 – вибрация;
4 – шум;
5 – запыленность и загазованность;
6 – открытый огонь;
7 – плохая освещенность;
8 – повышенная влажность;
9 – токсичность;
10 – механические поломки;
11 – вращающиеся части и элементы станков.
6.1.3 Классификация и присвоение категории проектируемому участку
По ГОСТ 12.1.005–88 работы по предполагаемому технологическому процессу относятся к работам средней категории II–б. Для этой категории оптимальными являются следующие метеорологические условия:
– температура воздуха 15-210С;
– относительная влажность ≤ 75%;
– скорость движения воздуха ≤ 0,4 м/с;
Эти условия обеспечивают нормальный тепловой баланс человеческого организма. Температура воздуха вне постоянных рабочих мест должна находиться в пределах 13-240С. В общем случае температура в производственных помещениях, где температура может быть не более 30С выше средней температуры наружного воздуха самого жаркого для месяца (≤280С).
По требованиям к молниезащите производственный корпус №2 относится ко II категории. Молниезащита II категории обеспечивает защиту от прямого удара молнии, от заноса высоких потенциалов через наземные и подземные коммуникации, а также от электрической и электромагнитной индукции.
Помещение участка по опасности поражения электрическим током относится ко второму классу, в цехе существует наличие токопроводящей пыли, высокой температуры воздуха в отдельных местах цеха, возможность одновременного прикосновения к металлическим частям электрооборудования с одной стороны и к соединенным с землей неметаллоконструкций с другой.
Предприятие ОАО “БАРЗ-2” относится к IV классу по санитарной классификации. Ширина защитной зоны вокруг предприятия IV-300 составляет V-100м. Данная защитная зона защищает близлежащее жилье застройки от вредных и неприятно-пахнущих веществ, повышенного уровня шума.
Производственный корпус и расположенный в нем участок по восстановлению посадочных отверстий блок-картера соответствуют санитарно-гигиеническим требованиям к помещениям и производственным зданиям.
Участок по восстановлению блок-картера находится внутри производственного корпуса №2, который по технической документации строительства относится к категории “В” по системе пожароопасности к 1й степени, по системе огнестойкости здания (материал пола, постройки и перекрытий-железобетон являются огнестойким).
6.1.4 Мероприятия по улучшению охраны труда и разработка комплексных решений
Для предупреждения случаев производственного травматизма и соблюдения техники безопасности предусматриваются следующие мероприятия.
При механической обработке посадочных отверстий блок-картера используются автоматическое режимы работы станков. При этом режиме участие рабочего в прочесе обработке сводится к минимуму, т.е. сокращается время непосредственного контакта человека с оборудованием. Дополнительно к этому, пристособления для расточки сконструированы так, что все вращающиеся части оборудования имеют защитные ограничения исключающие контакт с ними частей тела человека, предохраняющие от отлетающей стружки, брызг расплавленного металла и др. Дополнительными средствами защиты являются защитные очки и спецодежда. Ограждения также могут обеспечить некоторую защиту в случае поломки инструмента.
Приспособление для расточки сконструировано так, что практически исключена возможность вырыва оправки или смещения детали с места обработки.
Правильный обор инструмента и соответствие ему назначенных режимов резания, а также своевременная замена инструмента по мере износа снижают вероятность его поломки.
Расчет режимов напыления и наплавки, подбор ремонтного оборудования приведен в технологической части дипломного проекта.
При работе оборудования возникают механические колебания, являющиеся источником повышенного шума. Сильный шум создается в процессе напыления при полете порошка со сверхзвуковой скоростью. Вибрация и шум воздействуют на органы чувств человека и в случае превышения определенного уровня могут вызвать повышенную утомляемость человека и способствовать расстройству здоровья.
С целью уменьшения вибрации, станки устанавливаются на фундамент с применением виброгасящих прокладок. Для исключения воздействия шума применяют специальные противошумные наушники.
При осуществлении предложенного технологического процесса происходит выделение вредных газов и пыли. К ним относятся: отдельные компоненты сгоревших газов, которые могут попасть в дыхателдьные пути человека; возникновение вредной пыли при проведении дробеструйной обработки и при работе точильного аппарата; в связи с этим предусматривается принудительная вентиляция.
Возможность получения травм при транспортировке грузов предполагается главным образом значительной массой ремонтируемых деталей и отказов систем электроподъемного механизма, поэтому необходимо исключить нахождение в любой зоне его работы. С учетом массы ремонтируемых деталей был установлен в участок электротельфер для подъемных и установочных работ.
Важным источником потенциальных производственных опасностей является электрооборудование, воздействие которого может нанести ущерб здоровью человека (вплоть до летального исхода) и сооружениям (в случае возникновения пожара). Средствами защиты служат: изоляция токоведущих частей; применение плавких вставок, размыкающих цепь в случае превышения определенного значения тока; заземление оборудования для снижения силы тока, проходящего через тело человека до безопасной величины.
Требования к технике безопасности при проведении дробеструйной обработки:
1. Запрещается загрузка, разгрузка и установка на оборудование деталей более 60 кг без применения ПТМ.
2. Запрещается применять нетиповую оснастку при металлизационных работах и дробеструйной обработки деталей.
3. При проведении дробеструйной обработки необходимо соблюдать все типовые правила безопасности.
4. Смена и установка деталей в дробеструйную камеру, регулировка и настройка режимов работы и т.п. разрешается только при выключенном общем рубильнике питания.
5. Под ногами у рабочего должны быть деревянная решетка с резиновым ковриком.
6. Все оборудование должно иметь надежное заземление.
7. У рабочего места не разрешается хранение легковоспламеняющихся материалов.
8. Приточно-вытяжная вентиляция должна работать надежно.
9. Изоляция токоведущих проводов должна быть надежна.
10. Все оборудование должно эксплуатироваться под наблюдением ответственных лиц, имеющих необходимую техническую и практическую подготовку в области сварочного и металлорежущего дела.
11. Оператор-дробеструйщик должен работать в брезентовом костюме, головном уборе, очках и противошумных наушниках.
6.1.5 Расчет вентиляции на проектируемом участке.
Вентиляционные устройства в помещениях ремонтных мастерских и участках предназначены для улучшения условий труда, уменьшение запыленности и задымленности воздуха, повышения сохранности оборудования. Для расчета вентиляции участка необходимо знать кратность воздухообмена в час и объем помещения. Нормативные данные кратности обмена воздуха берем из справочника.
Объем помещения определяется по следующей формуле [13]:
Vn = Fn · h , м3 (6.1)
где Fn – площадь участка, м2
h – высота помещения, м
Vn = 36 · 6 = 216 м3
Зная объем помещения участка и норму обмена воздуха в час, можно определить потребную производительность вентилятора:
Wв = Vn · Кв , м3/ч (6.2)
где Кв – кратность обмена воздуха в час, Кв = 4
Wв = 216 · 4 = 864