Выбор способа сварки диафрагменной лопатки паровой турбины
В процессе сварки через каждые 60 мм длины шва изменяли фокусировку электронного луча на 4 мА в диапазоне токов фокусировки от 76 до 100 мА. Таким образом, концентрация мощности при постоянной погонной энергии в процессе наложения сварного шва постепенно увеличивалась, а после достижения максимума уменьшалась. Рабочее расстояние сохранялось постоянным h = 90 мм (см. табл. 3).
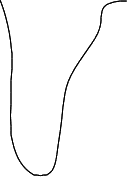
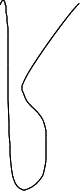
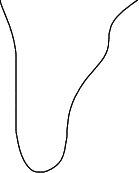
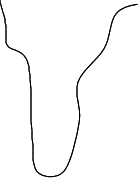
Анализ макрошлифов и очертаний зон проплавления показал, что при постоянном значении погонной энергии можно в широком диапазоне изменять геометрию проплавления с помощью только одного параметра режима сварки – степени фокусировки электронного луча. При этом очертание зоны проплавления изменялось от полукруглого до кинжального, а при больших отрицательных значениях степени фокусировки переходило в «клыкообразное». Опыт показал также, что максимуму глубины проплавления соответствует минимальная ширина шва. Зависимость глубины проплавления Н от степени фокусировки электронного луча DIф приведена на рис. 5. Под степенью фокусировки DIф понимают алгебраическую разность токов магнитной линзы при сварке и фокусировке на малом токе луча (2–4 мА): DIф = ±(Iф – I0) – За нулевую точку отсчета принят ток фокусировки Iф = 88 мА.
Характер кривой Н= f (DIф) (рис. 4) Н, свидетельствует, что степень фоку – мм сиповки, соответствующая максимальному проплавлению на данном режиме, зависит от тока луча: с уменьшением тока луча до величины, обеспечивающей максимальное проплавление, DIф стремится к нулю.
Таблица 3. Характеристика экспериментальных очертаний зон проплавления
|
Параметр |
Условный индекс шва |
|||||||||||||
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
||||||||
|
Ток фокусировки Iф, мА. |
76 |
80 |
84 |
88 |
92 |
96 |
100 |
|||||||
|
Степень фокусировки DIф, мА. |
-12 |
-8 |
-4 |
0 |
+4 |
+8 |
+12 |
|||||||
|
Коэффициент формы шва, Кф = Н/В. |
2,11 |
4 |
2,45 |
1,46 |
1,0 |
0,72 |
0,56 |
|||||||
|
Экспер-ная ширина зоны проплавления, мм |
24 |
22 |
21 |
20,6 |
32 |
47 |
59 |
|||||||
|
Опыт |
Ток фокусировки, мА |
|||||||||||||
|
72 |
76 |
80 |
84 |
88 |
92 |
96 |
100 |
|||||||
|
№1 |
|
|
|
|
|
|
|
|
||||||


Влияние изменения рабочего расстояния пушка-деталь на геометрию зоны проплавления
Заглубление в материал фокуса электронного луча может существенно увеличить глубину отверстия. Аналогичный эффект наблюдается и при электронно-лучевой сварке с кинжальным проплавлением.
С целью определения влияния заглубления фокального пятна на геометрию зоны проплавления при экспериментах на электронно-лучевой установке ЭЛУ-9Б с электронной пушкой ЭП-60/10М на образцах из нержавеющей стали размером 500 х 80 х 20 мм сварку осуществляли с переменной рабочей дистанцией Н.
После сварки четырех швов, полученных при одинаковой погонной энергии на различных рабочих дистанциях пушки и при постоянной степени фокусировки во всех случаях DIф= 0, оказалось, что площади проплавления являются эквивалентными. Такой факт имеет большое практическое значение, так как позволяет сохранять неизменную форму проплавления на различных рабочих дистанциях электронной пушки, находящихся в расчетных (паспортных) пределах для данной электронно-оптической системы.
Влияние ускоряющего напряжения на геометрические характеристики проплавления
Экспериментальные данные (рис. 5.) показывают, что ускоряющее напряжение существенно влияет на глубину проплавления: с увеличением ускоряющего напряжения при прочих равных условиях глубина проплавления увеличивается.
Связано это с уменьшением рассеяния электронов пучка на атомах пара при повышении ускоряющего напряжения. Действительно, например, при U = 30 кВ коэффициент поглощения a = 2,4*106/U2 = 2,67*103 см2/г, а при U = 100 кВ a = 2,4*102 см2/г, т.е. уменьшается более чем на порядок. Таким образом, повышение ускоряющего напряжения обеспечивает большую кинетическую энергию электронов и увеличивает пробег электронов в парах металла.



 Н,
мм
 2
 3
24

 16
 1
8
0 30 60 90 110 I, мА
Рис. 5. Зависимость глубины проплавления от тока луча у нержавеющей стали при V = 0,3 см/с: 1 – U = 30кВ, 2 – U = 60кВ, 3 – U = 100кВ
Эксперименты проводились на ЭЛУ при давлении в рабочей камере 5*10-5 – 1*10-4 мм рт. ст.
Аналогичным образом подтвердилась зависимость глубины проплавления от мощности сварки, в которой происходит одновременное увеличение обоих параметров.
При постоянной общей и удельной мощности и радиусе электронного луча rе была получена экспериментальная зависимость глубины проплавления от скорости сварки и ускоряющего напряжения (см. рис. 6).




 Н,
мм
 60

 3
40
 2
 30
 1
10
0
0,3 0,6 0,9 Vсв,
см/с
Рис. 6. Зависимость глубины проплавления от скорости сварки и ускоряющего напряжения: 1 – U = 30 кВ, 2 – U = 63 кВ, 3 – U = 100 кВ.
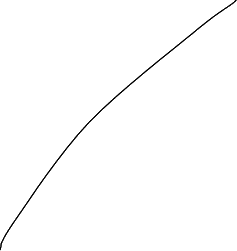
Все вышеперечисленные экспериментальные зависимости сохраняют свою суть при их теоретическом исследовании. На основании этих закономерностей можно написать зависимость глубины проплавления и ускоряющего напряжения:
Н @
 .
(см. рис. 7).
h/h (30 кВ), отн. ед.
 2,0
1,6
1,4
1,0
20
40 60 80 Uуск,
кВ
Рис. 7. Теоретическая зависимость глубины проплавления от ускоряющего напряжения при постоянных общей мощности и удельной мощности.
Исследование второстепенных параметров ЭЛС
Влияние параметров электронного луча на его диаметр
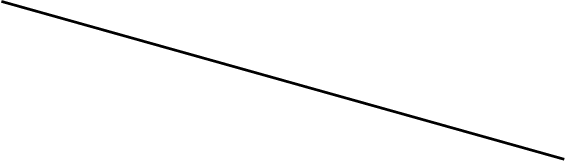
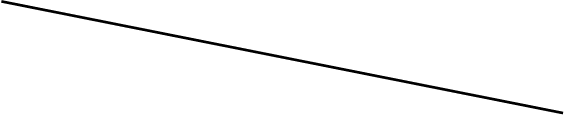
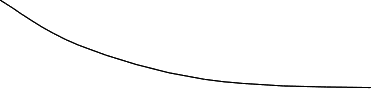
Экспериментально доказано, что с увеличением расстояния до объекта обработки диаметр электронного луча возрастает линейно. Это можно проследить по осциллограмме, представленной на рис. 8.
|
|
|
|
|||||
|
|
|||||||
 180
 0,4
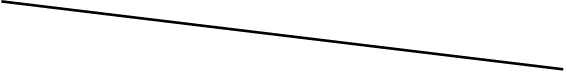
 140
 0,2
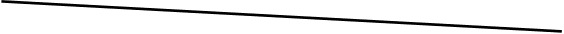
 100
 0
 Iф=f(l)
 4
 3
 2
 1
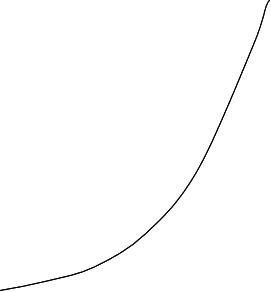
Рис. 8. Изменение диаметра луча d, тока фокусировки Iф электронно – лучевой установки типа Луч-4 в зависимости от расстояния l от объекта обработки для случая U = 30 кВ = const; 1-I = 35; 2–60; 3–80; 4–100 mA.
Пользуясь уравнением прямой, можно написать выражение для диаметра луча: d = d0+kl. Коэффициенты d0 и k в этом уравнении можно определить, построив соответствующие зависимости d0 = f(I), k = f(I).
Зависимость диаметра луча от тока см. на рис. 9.




 мА
 120
 100
80
60
40
 20
Рис. 9. Зависимость диаметра луча от тока при постоянном ускоряющем напряжении U = 30 кВ (для работы в режиме сварки)
Экспериментальная проверка по глубине проплавления некоторых металлов при воздействии электронного луча, формируемого электронно-оптической системой типа Луч-4 на разных расстояниях l при одних и тех же параметрах луча, показывает, что глубина проплавления аналогично диаметру уменьшается с увеличением расстояния до объекта сварки.
Установлено, что распределение плотности тока по радиусу луча является Гауссовым:
j = jm exp(-r2/re),
где r – текущее значение радиуса луча; re – радиус луча на уровне jm/e (нормальный радиус); jm – максимальное значение плотности тока.
Глубина пробега электронов в твердом теле
Максимальную глубину пробега электронов d в твердом теле при ЭЛС чаще всего определяют по формуле Шонланда
d = 2,35*10-12U2/r.
Где U – ускоряющее напряжение, В; r – плотность, г/см3; d – глубина проникновения, см.
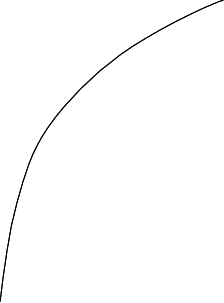
Экспериментально и теоретически установлено, что максимум энерговыделения по глубине пробега находится под поверхностью. На рис. 10 представлена экспериментальная зависимость изменения глубины проникновения электронов в железо от ускоряющего напряжения.
d, м




 10-4
 8
6
4
3
2
 10-5
8
6
4
3
10-6
8
6
4
3
 10-7
0 20 40 60 80 100 120 U, кВ
Рис. 10. Изменение глубины проникновения электронов в железо в зависимости от ускоряющего напряжения U
Таким образом, с увеличением ускоряющего напряжения (а следовательно, и глубины проникновения электронов) максимум температуры перемещается в глубь металла. Поэтому теоретически возможна ситуация, когда поверхность материала не успевает нагреться, хотя на глубине (в максимуме энерговыделения) достигается температура кипения.
На характер распределения температурного поля в зоне электронно-лучевого нагрева существенное влияние оказывает отношение диаметра луча к глубине пробега электронов. Установлено, что, например, обработка материала (плавление и выброс) эффективна только при условии d>2d, т.е. использование очень тонких пучков электронов затруднено.
Разряжение
Одним из параметров ЭЛС является степень разряжения (мм. рт. ст., Па). В большей степени этот параметр зависит от характеристик, обеспечиваемых в ЭЛУ.
ЭЛС осуществляют чаще всего вертикальным либо горизонтальным лучом в вакуумных камерах, размеры которых зависят от габаритов свариваемых изделий. Объем камер современных установок составляет от 0,1 (и менее) до сотен кубических метров. Камера с находящейся на ней (или в ней) электронной пушкой, формирующей электронный луч, может откачиваться как до высокого (» 10-3 Па), так и до низкого (» 1 – 10 Па) вакуума, но с отдельной откачкой объема электронной пушки до 10-3 Па.
Даже в низком вакууме » 1 Па содержание кислорода в 17 раз, а азота в 10 раз меньше, чем в особо чистом аргоне, поэтому при ЭЛС защита расплавленного металла очень эффективна. В вакууме электронный луч сохраняет свою удельную мощность, т. к. в нем не происходит рассеяние электронов вследствие отсутствия атомов и молекул атмосферы.
Частота автоколебаний
Для ЭЛС характерно, что при постоянном во времени потоке энергии возникают колебания физических параметров, характеризующих систему луч – вещество, а именно: потока пара, интенсивности светового излучения, эмиссии электронов и т.п. из зоны воздействия луча. Существует критическое значение потока энергии для возбуждения колебаний: если q2 > q*2, то колебания возникают, если q2 < q*2, не возникают. Здесь q2*= Sкипrd/hнt*, где Sкип = r(сТкип + Lкип) – теплосодержание кипящего металла, Дж/см3; rd – массовая толщина слоя, г/см2, hн – эффективный КПД электронно-лучевого нагрева поверхности, t* – характерное время, зависящее от теплофизических свойств металла.
При нагреве вещества постоянным во времени потоком энергии, который больше некоторого критического значения, отмечают существенные особенности в характере изменения температуры поверхности: она не стремится к постоянному значению, но колеблется относительно некоторого среднего значения. Эта закономерность обусловлена возникновением автоколебаний температуры и плотности пара в процессе нагрева.
Регистрация характеристик автоколебаний дает новые возможности для построения систем контроля и регулирования процесса ЭЛС.
В процессе ЭЛС луч надвигается на зону металла перед передней стенкой канала и проплавляет ее на глубину Н за время t, т.е. периодически с частотой f » Vсв/d углубляется в металл (периодическое «строгание» передней стенки).
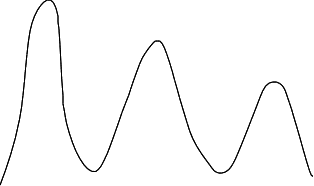
Таким образом, при формировании сварного шва наблюдаются два основных типа периодических процессов: периодическое испарение по мере углубления электронного луча в металл (с частотами порядка единиц и десятков килогерц) и колебания жидкого металла в сварочной ванне за счет периодического «строгания» передней стенки (с частотами порядка единиц и сотен герц). В литературе также отмечены плазменные колебания (с частотами порядка 106 Гц). Зависимость амплитуды колебаний от частоты для всех трех типов колебаний при ЭЛС показана на рисунке 11.


 А
 жидкость
пар
плазма



101 103 105 107 f, Гц
Рис. 11. Зависимость амплитуды от частоты автоколебаний для различных процессов в канале при ЭЛС.
Специфические дефекты сварных швов при ЭЛС
Критическое изменение некоторых параметров при ЭЛС с несквозным проплавлением может привести к появлению дефектов в сварном соединении. Такими дефектами в основном являются: не заполненные металлом полости размером до 5 – 10 мм и длиной до 20 – 30 мм и периодическое несплавление корня шва.
Это объясняется тем, что давление пара в канале прямо пропорционально удельной мощности луча, а при одной удельной мощности можно получить разную глубину проплавления, т. к. чем меньше скорость, тем больше глубина проплавления. При правильном подборе удельной мощности, мощности и скорости сварки давление пара в канале отвечает условию
Р > (РG + Рs) = rgH + s/r,
где Р – давление пара в канале; РG – давление, обусловленное весом жидкого металла; Рs – давление, обусловленное поверхностным натяжением жидкого металла.
В некоторых случаях, на выходе из канала это условие может не соблюдаться, т.е. возможно захлопывание канала жидким металлом и образование полости (рис. 12).