Материалы и расчетные характеристики подшипников качения для условия сухого трения
5.5. Расчет оптимальных зазоров.
Важным условием нормальной работы подшипника без смазки является выбор оптимального зазора между сопрягаемыми поверхностями подшипника и вала. От правильно выбранного зазора во многом зависит его работоспособность.
При увеличенных зазорах повышается износ подшипника и неуравновешенность вала, снижается точность работы. Уменьшенные зазоры вызывают повышенный разогрев подшипника, что может привести к превышению допускаемого значения [рv] и заклиниванию вала на ходу.
Как правило, оптимальные величины зазоров для подшипников из различных материалов устанавливаются экспериментально, либо на основе эксплуатационных данных по аналогии с существующими конструкциями с учетом физико-механических свойств материалов (теплопроводность, коэффициент линейного расширения и др.).
Значение [σ]k и Е2 для пластмасс
| Наименование пластмасс | Допускаемое контактное напряжение [σ]k, кгс/см2 |
Модуль упругости Е2, кгс/см2 |
|
Капрон Полиамидная смола Текстолит Волокнит Стекловолокнит Полиформальдегид Фторопласт |
40 50 120 70 70 55 50 |
5 000-7 000 23 000 40 000-55 000 150 000-200 000 350 000-500 000 – 4 700-8 500 |
В случае отсутствия опытных данных эксплуатационные зазоры εmax и εmin (с учетом натяга в соединении) для пластмассовых подшипников ориентировочно можно определить по следующим соотношениям:
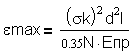 |
Значения коэффициента
| Диаметр вала d. | Коэффициент Ав, мм |
|
10-18 18-30 30-50 50-80 80-120 120—180 |
0,010-0,019 0,010-0,023 0,023-0,027 0,027-0.030 0.030-0.035 0,035-0,040 |
где [σ]k —допускаемое контактное напряжение пластмассового вкладыша; Епр — приведенный модуль упругости,
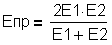 |
где Е1 и Е2 — соответственно модули упругости материалов вала и подшипника. Значение [σ]k и E2 даны в таблице.
Эксплуатационные зазоры определяются по диаметру вала из следующей формулы:
εmin = εmax – 0.1∙ 3^√d
где εmin — минимальное значение эксплуатационного зазора.
Ориентировочное значение установочного диаметрального зазора для графитовых подшипников диаметром более 10 мм, работающих при нормальных температурах.
Δεуст = 0,0012d + Aв
где Δεуст — установочный диаметральный зазор между валом и вкладышем подшипника, мм; Aв — коэффициент. Значения коэффициента Aв приведены в таблице.
Оптимальные зазоры в подшипнике зависят от перекосов шейки вала. Перекосы в подшипниковых узлах возникают из-за технологической несоосности посадочных гнезд при монтаже из-за прогиб вала под нагрузкой, а также податливости самих опорных узлов. Они вызывают снижение работоспособности подшипников, сокращение срока их службы. С увеличением перекоса возрастают давления у кромки подшипника, что может привести к его разрушению или заклиниваю.
Наибольший перекос шейки вала в цилиндрическом подшипнике из геометрических соотношений можно представить по формуле
Δ = l · tgθ
где θ – угол поворота поперечного сечения вала в опоре под действием нагрузки Р, вызывающей прогиб вала,
θ = ( 4/π ) · (PL3/ Ed4)
где L — расстояние между опорами вала; Е—модуль упругости
материала вала.
Зазор emin с учетом микрогеометрии подшипника и вала при перекосах должен удовлетворять следующему соотношению:
emin = Rzв+ Rzn+ l·tgθ
где Rzв, Rzn — параметры шероховатости вала и подшипника соответственно.
Поскольку перекосы в подшипниковых узлах неизбежны, то для нормальной эксплуатации необходимо обеспечение возможности самоустановки подшипников при монтаже вала с последующей его фиксацией в этом положении и, что более эффективно, в работе прецессирующего вала.
Практически зазоры назначают в зависимости от выбора той или иной посадки, чаще всего ходовой и широкоходовой 2 и 3-го классов точности (СТ СЭВ 144—75, посадки Е8, Е9 и Д8, Д9).
5.6. Последовательность расчета подшипников следующая.
1. Производят предварительный выбор материала подшипника исходя из коррозионных, абразивных и других свойств окружающей среды, ее температуры, характера динамической нагрузки.
2. Рассчитывают длину подшипника l и корректируют ее в зависимости от отношения l/d для выбранного материала и выбирают толщину стенки s по справочным рекомендациям.
3. Подсчитывают несущую способность подшипника р сравнивают с предельно допускаемым, давлением [р]
4. Вычисляют скорость скольжения на поверхности шейки вала v сравнивает с предельно допустимой скоростью скольжения для выбранного материала
5. Определяют значение pv и сравнивают с предельно допускаемым pv по соотношению.
6. Уточняют размеры подшипника l и d , не выходя за пределы рекомендованных отношений l/d.
7. Подсчитывают температуру подшипника сравнивают с предельно допускаемой температурой [t] для выбранного материала.
8. Уточняют материал подшипника.
9. Выбирают величину оптимального зазора в соединении.
После проведения указанного расчета используют рекомендации по конструктивному оформлению подшипникового узла, нормативные документы и имеющиеся отраслевые стандарты, например на подшипники из силицированиого графита — ОСТ 26-06-760—73, вкладыши металлокерамические — ТУ 16-509.015—75 и др.
В случае невозможности разработки подшипников сухого трения из известных материалов для экстремальных условий вновь создаваемого оборудования, выбор новых, не изученных ранее антифрикционных материалов и пар трения производят путем проведения специальных исследовательских работ с учетом конкретных условий эксплуатации подшипникового узла. Другим решением является использование подшипников жидкостного трения с усложнением конструкции (вынос подшипниковых узлов из зоны высоких температур, применение уплотнительных устройств для отделения коррозионной среды и т. п.).
Методика расчета подшипников жидкостного трения изложена в трудах М. И. Яновского, А. К. Дьячкова, М. В. Коровчинского, Д. С. Коднир, М. Г. Ханович и др., а также в работе С. А. Чернавского.
Особое место занимают опоры трения приборов. От их правильного выбора с минимальными моментами трения в значительной мере зависит точность приборов и усилия, действующие на их подвижные детали. Наиболее широкое распространение получили опоры с одноразовым смазыванием маслом при сборке или ремонте. В опорах скольжения приборов применяют и твердые смазки, а также самосмазывающиеся композиционные материалы Описание типовых конструкций опор скольжения и качения приборов, методики их расчета и рационального выбора материалов пар трения изложены в специальной литературе.
6. Работа подшипника качения в условиях сухого трения
К подшипникам качения, предназначенным для работы в специальных условиях, современная техника предъявляет особые требования. В условиях вакуума, повышенной температуры, коррозионных сред смазывание подшипников минеральными смазывающими веществами невозможно, а материалы подшипников должны дополнительно обладать коррозионной стойкостью в различных жидкостях, парах и газах, необладающих смазывающими свойствами, но являющихся рабочими средами и проникающими к подшипникам.
Известно, что для уменьшения трения и лучшего отвода тепла от трущихся поверхностей обычные подшипники качения смазывают жидкими или пластинчатыми нефтяными смазывающими веществами, так материалы шариков, колец и сепараторов не обладают достаточной антифрикционностью в режиме сухого трения. Это подтверждается многочисленными фактами из практики эксплуатации, а также данными специальных исследовании.
В МИЭМ (Московский институт электронного машиностроения) была изучена работа на долговечность стандартных шарикоподшипников 36205 с массивными сепараторами из различных материалов в условиях работы без смазки в атмосфере при частоте вращения 8500 об/мин, радиальной нагрузке 10 кгс, осевой нагрузке 1 кгс. Подшипники без сепаратора при данном режиме работали 2 ч. В связи с резким увеличением температуры испытания были прекращены. Подшипники с сепараторами из бронзы БрАЖМцЮ-3-1,5 работали со смазкой удовлетворительно, а без смазки 10 мин. При нагреве до 31 °С подшипник заклинивался (начальная температура 17°С). Такие же неудовлетворительные результаты получили для подшипников с сепараторами из латуни ЛС59-1. Долговечность их составила от 23 мин до 1 ч 35 мин. После испытания шарики и дорожки качения были покрыты тонким слоем латуни, что искажало размеры желобов, быстро уменьшало рабочий зазор и подшипники заклинивали. Отрицательные результаты подшипники с сепараторами из стали Ст3, у которых через 20 мин работы появлялся сильный шум (свист), затем следовало их заедание. Подшипники с сепаратором из текстолита работали 2,5 ч. Подшипники с сепаратором из бронзы БрОЦС5-5-5 проработали 45ч. При разборке обнаружено большое количество продуктов износа в виде бронзовой пыли. Сепараторы имели также большой износ в гнездах и в местах трения их о борта наружного кольца. Шарики и дорожки качения оказались покрытыми тонким слоем бронзы, что способствовало увеличению срока службы по сравнению с другими материалами из-за избирательного переноса меди на поверхности трения стальных деталей.
Испытания показали, что основной причиной быстрого выхода стандартных шарикоподшипников при работе без смазки в атмосфере является механическое разрушение сепараторов (разрыв по перемычкам, обрыв заклепок) или защемление вследствие попадания продуктов износа между трущимися поверхностями в рабочие зазоры.
В США фирма «Шелл» испытывала шарикоподшипники 206 со штампованным стальным сепаратором при температуре 315°С без смазки при радиальной нагрузке 13,6 кгс и 10 000 об/мин. Подшипники на этом режиме выходили из строя через несколько секунд. Быстрый выход из строя стандартных подшипников наблюдается и при их работе в жидких средах, не обладающих смазывающими свойствами. Автором испытывались шарикоподшипники 308 со штампованным клепаным стальным сепаратором в рабочих условиях реактора при 1570 об/мин и контактных напряжениях не выше 10 000 кгс/см2. Смазывание подшипников осуществлялось исходным сырьем рабочего процесса реактора — углеводородными фракциями типа 55-125 крекинг-бензина Б –70.
После 79 ч работы, в течение которых было 30 пусков и остановов, появился звук, характерный для подшипника, близкого к заклиниванию. Подшипник вышел из строя через 86ч вследствие, заклинивания от попадания в зазоры мелких частиц металла, образовавшихся при изнашивании сепаратора.
Второй подшипник проработал в этих условиях 107 ч. На внутреннем и особенно на наружном кольце наблюдались натиры, имеющие вид блестящего желобка. Остальные места колец и другие детали были покрыты бурым налетом. Наблюдался ярко выраженный износ подшипника при сухом трении с отделением микрочастиц металла (шелушение) и химическим превращением железа в окисел, выпадающий в осадок. Частицы интенсивного коррозионно-механического изнашивания, попадая в зазоры подшипника, заклинивали его.
В результате этих испытаний был сделан вывод о том, что подшипники из стали ШХ15 со штампованными стальными сепараторами непригодны для работы в условиях смазывания жидкими углеводородами легких фракций. Их срок службы даже при низких контактных напряжениях (менее 10 000 кгс/см3) не превышает 100 ч.
К таким же результатам приводят испытания стандартных подшипников в дистиллированной воде. По данным шведской фирмы СКФ их долговечность снижается в 10 раз, а по экспериментам ВНИПП, — иногда в 100раз. Отсюда использование в режиме сухого трения стандартных шарикоподшипников невозможно.
В последние годы во ВНИПП проф. Н. А. Спицыным и его учениками были разработаны конструкции и исследованы опытные партии шарикоподшипников, способных работать достаточно долговечно без подвода нефтяных смазывающих веществ при сухом трении в нормальных условиях в атмосфере и в вакууме при повышенных температурах и частотах вращения. Сотрудниками ВНИПП и автором были исследованы новые шарикоподшипники для работы в коррозионных средах без смазки.
К решению проблемы создания таких шарикоподшипников подходят несколькими путями. Одним из них является разработка конструкции подшипников, смазываемых в процессе работы твердыми смазывающими веществами, другим — изыскание конструкционных самосмазывающихся материалов для сепараторов, способных в условиях сухого трения обеспечивать смазывание трущихся элементов подшипника твердыми пленками. Кроме того, важным этапом разработки шарикоподшипников без смазки является исследование и применение новых коррозионно-стойких и жаропрочных подшипниковых сталей и сплавов для колец и шариков. К шарикоподшипникам, имеющим постоянный запас смазывающего материала на весь период эксплуатации, относятся также стандартные шарикоподшипники с двусторонними встроенными уплотнениями по ГОСТ 8882—58, которые здесь не рассматриваются.
Материалы и конструктивные особенности подшипников качения для режима сухого трения в вакууме.
Использование обычных смазок в подшипниках, работающих в вакууме рентгеновских спектрометров, электровакуумных устройств и другой аппаратуре неприемлемо. Вследствие высокой упругости паров большинство жидкостей и смазок в вакууме испаряется и теряет свои смазывающие свойства. Действие температуры еще более усугубляет этот процесс. В данном случае никакие уплотнения не способны поддержать вакуум на определенном уровне. Поэтому применение подшипников без подвода