Анализ свариваемости сплавов на основе меди (М1)
При сварке в качестве присадочного материала используют сварочную проволоку БрХ0,7, БрКМп3-1 или медь марки М1 с добавкой фосфора и кремния до 0,1-0,2 %. Фосфор и кремний хорошо раскисляют сварочную ванну, снижают пористость и обеспечивают высокие физико-механические свойства сварных швов.
Подготовка под сварку.
Свариваемый металл и электродная проволока перед сваркой тщательно очищаются от окислов механически (шабером, наждаком и прочее)или химически (травлением в растворе, содержащем в 1л 75мл HNO3, 100мл H2SO4, 1мл HCl, остальное- дистиллированная вода, с последующей промывкой в воде, затем обезжириваются).
Выбор технического процесса сварки изделия в первую очередь определяется его назначением, сложностью (наличие коротких или криволинейных швов в различных пространственных положениях, труднодоступных мест) , а также числом изготавливаемых изделий (серия) и требованиями, предъявляемыми к их качеству.
Газовая сварка.
При единичном производстве и ремонтных работах рекомендуется использовать газовую сварку, в процессе которой осуществляется подогрев и начальная термическая обработка изделия. Невысокие температурные градиенты уменьшают воздействие сварочного термического цикла на металл в зоне сварки (шов, зона термического влияния). Возможно Раскисление и легирование металла через присадочную проволоку. Газовую сварку можно применять как для чистой меди, так и для ее сплавов.
Газовая горелка- тепловой источник малой сосредоточенности, поэтому для сварки меди желательно использовать ацетиленокислородную сварку, обеспечивающую наибольшую температуру ядра пламени. Для сварки толщин более 10мм рекомендуется применять две горелки, из которых одна используется для подогрева, а вторая для образования сварочной ванны.
Для сварки меди и бронз
используют нормальное пламя 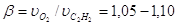 , а для сварки латуней
 (с целью уменьшения выгорания цинка).
Раскисление металла сварочной ванны, несмотря на защиту от окружающей среды продуктами сгорания, производится извлечение закиси меди флюсами или введением раскислителей через присадочную проволоку.
Сварочные флюсы для меди содержат соединения бора(борная кислота, борный ангидрид, бура), которые растворяют закись меди, образуя легкоплавкую эвтектику, и выводят ее в шлак. Кроме соединений бора, флюсы могут содержать фосфаты. (Табл.4)
Табл.4. Состав Флюсов для сварки меди и ее сплавов % (по массе) [2]
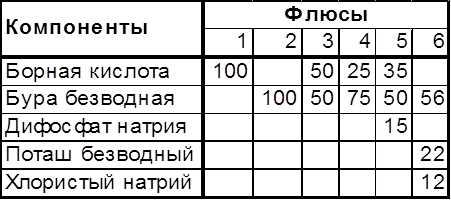
Флюсы наносят на зачищенные и обезжиренные свариваемые кромки по 10-12 мм на сторону. Дополнительно их можно вносить с помощью присадочного металла, на который наносят покрытие из компонентов флюса и жидкого стекла с добавлением древесного угля [10-20%(по массе)].При сварке алюминиевых бронз в состав флюса надо вводить фториды и хлориды, растворяющие Al2O3, который получается при окислении алюминия в составе бронзы.
При сварке Cu толщиной до 3 мм разделку кромок не производят, в качестве присадочной проволоки используют медь М1 или М2, так как медь не успевает существенно окислиться. При больших толщинах применяют присадочную проволоку, легированную раскислителями. При сварке медных сплавов состав присадочной проволоки должен совпадать с составом основного металла. Медь больших толщин сваривают в вертикальном положении. После сварки осуществляют проковку в подогретом состоянии (до 300-400 град.Цельсия) с последующим отжигом. При проковке получается мелкозернистая структура шва и повышаются его пластические свойства.
При правильно
выполненной сварке и последующей проковке сварные швы имеют прочность 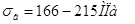 и угол загиба 120-180°.
Ручная сварка.
Выполняется на постоянном токе обратной полярности. Ориентировочные режимы приведены в Табл.5
Медь толщиной до 4 см сваривают без разделки кромок, до 10 мм- с односторонней разделкой при угле скоса кромок до 60-70 град. и притуплении 1,5-3 мм. При большей толщине рекомендуется Х-образная разделка.
Теплопроводность и электропроводность металла шва при сварке покрытыми электродами значительно снижаются. В процессе плавления электрода с покрытием в металл шва переходит часть легирующих компонентов и электропроводность шва составляет порядка 20% от электропроводности меди М1. Механические свойства швов, выполненных дуговой сваркой покрытыми электродами, вполне удовлетворительны:
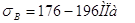 , угол
загиба 180°.
Табл.5. Ориентировочные режимы ручной однопроходной сварки меди покрытыми электродами [2]
| Толщина, мм | Диаметр электрода, мм | Ток дуги, А | Напряжение, В |
| 2 | 2-3 | 100-120 | 25-27 |
| 4 | 4-5 | 160-200 | 25-27 |
| 6 | 5-7 | 260-340 | 26-28 |
| 7-8 | 6-7 | 380-400 | 26-28 |
| 9-10 | 6-8 | 400-420 | 28-30 |
Автоматическая сварка под флюсом.
основным преимуществом автоматической сварки Cu под флюсом является возможность получения стабильных высоких механических свойств без предварительного подогрева. Поэтому при изготовлении крупногабаритных сварных конструкций их Cu больших толщин технологический процесс достаточно прост и почти не отличается от процесса сварки сталей.
При сварке меди под такими кислыми флюсами в металл шва переходят Si и Mn, в результате ухудшаются тепло- и электрофизические свойства соединений по сравнению с основным металлом. Применение бескислородных фторидных флюсов, например марки АН-М1, позволяет получать швы, удельное сопротивление которых в 1,5 раза ниже, а теплопроводность в 2 раза выше по сравнению со швами, выполненными под кислым флюсом АН-348А.
Для электродуговой сварки меди используются керамические флюсы: ЖМ-1 для сварки меди и К-13МВТУ для сварки меди со сталью.
Режимы сварки меди под флюсом К-13МВТУ приведены в Табл.6.
Табл.6. Режимы сварки меди под флюсом К-13МВТУ.[2]
| Толщина металла, мм | Диаметр проволоки, мм | Ток, А | Напряжение, В |
|
1-2 5-6 |
1-2 2-3 |
160-180 400-500 |
26-27 28-30 |
Сварку ведут на постоянном токе обратной полярности при жестком закреплениина подкладках из охлаждающей меди(толщиной до 2,5 мм) или на графите(толщиной 5-6 мм). Состав флюса К-13МВТУ,% (пол массе):
· глинозем-20
· плавиковый шпат-20
· кварцевый песок-8-10
· магнезит-15
· мел-15
· бура безводная-15-19
· порошок алюминия-3-5
Применение керамического флюса позволяет раскислить и легировать металл
шва, электро- и теплопроводность металла шва получаются на уровне исходного металла.
С увеличением толщины металла керамические флюсы становятся ограниченно пригодными, так как не обеспечивают требуемой плотности и необходимой пластичности соединения. Снизить пористость при сварке Cu позволила смесь, состоящая из 80% (по массе) флюса АН-26С и 20% флюса АН-20С. Лучшие результаты по плотности швов обеспечивает флюс сухой грануляции АН-М13 (ВТУ ИЭС 56Ф-72).
Автоматическую дуговую сварку под флюсом применяют для соединения меди со сталью. Сварка производится со смещением электрода на медь, практически без оплавления стали: расплавленная медь смачивает стальную кромку и соединение образуется за счет диффузии меди в сталь. Применяется специальная разделка кромок: скос только медной кромки под углом 45 град. с притуплением, равным половине толщины. Стыковое или угловое соединения собираются без зазора, расстояние оси электрода от края медной кромки составляет 0,65-0,75 толщины меди. Режим сварки такой же, как и при сварке медных соединений, но сварочный ток снижают до 15-20%. Сварные соединения медь - низкоуглеродистая сталь
обладают хорошими механическими свойствами.
Электрошлаковая сварка меди и ее сплавов.
Применяется для Cu больших толщин 30-55мм. Легирование шва осуществляют, применяя пластинчатые электроды соответствующего состава. Температура плавления флюса должна быть ниже температуры плавления меди, применяются легкоплавкие флюсы системы NaF-LiF-CaF2, которые обеспечивают устойчивый процесс, подогрев и плавление кромок на требуемую глубину, хррошее формирование шва и легкое удаление шлаковой корки. Особенностью режимов электрошлаковой сварки меди являются повышенные сварочные токи: I=800-1000 A ; Uд = 40-50 В, скорость подачи пластинчатого электрода 12-15 м/ч. Механические свойства металла шва мало отличаются от свойств основного металла.
Дуговая сварка в защитных газах.
Ручную, полуавтоматическую и автоматическую сварку Cu и ее сплавов можно производить плавящимся и неплавящимся электродом. Наиболее часто применяют сварку вольфрамовым электродом с подачей присадочного металла в виде проволоки непосредственно в зону дуги, узкой профилированной проставки, закладываемой в стык, или с применением технологического бурта на одной из стыкуемых деталей. Реже применяется сварка плавящимся электродом.
В качестве защитных газов используют азот особой чистоты по МРТУ 6-02-375-66, аргон сорта высший по ГОСТ 10157-79, гелий высшей категории качества марок А и Б по ТУ 51-940-80, а также их смеси в соотношении по объему 50-75% аргона.
При сварке в среде аргона плавящимся электродом процесс неустойчив, с трудом устанавливается стабильный струйный перенос металла в сварочной дуге. При сварке в среде азота эффективный и термический КПД дугового разряда выше, чем аргона и гелия. Глубина проплавления получается выше, но устойчивость дугового разряда в азоте ниже, чем в аргоне и гелии. Несмотря на высокую чистоту защитных газов, медь при сварке подвергается окислению и может возникать пористость, что определяет необходимость применения легированных присадочных и электродных проволок.
Сварку меди неплавящимся электродом осуществляют на постоянном токе прямой полярности. При сварке электрод располагают строго в плоскости стыка, наклон электрода 60-80° "углом назад". При сварке Cu толщиной более 4-5 мм рекомендуется подогрев до 300-400°.
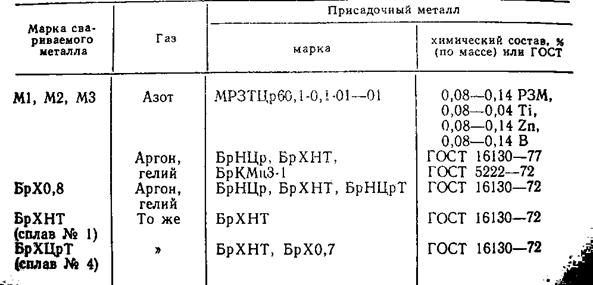
Присадочные проволоки из чистой меди М1, М0 при сварке обеспечивают получение металла шва, по составу и физическим свойствам близкого к основному металлу, однако механические свойства сварного соединения понижены, наличие пористости уменьшает плотность металла шва. При введении в состав присадочных проволок раскислителей и легирующих компонентов механические свойства возрастают, но, как правило, тепло- и электропроводность металла шва, что в ряде случаев недопустимо. В таких случаях рекомендуются присадочные проволоки, легированные сильными раскислителями в микроколичествах, которые после сварки не остаются в составе твердых растворов, а переходят в свои соединения и образуют высокодисперсные шлаковые включения и поэтому не влияют на физические свойства металлов.
Составы присадочных проволок приведены в Табл.7., позволяет получить металл шва с физическими и механическими свойствами на уровне основного металла М1, коррозионная стойкость сварных соединений такая же, как у основного металла.
Табл.7. Марки присадочного металла для сварки меди и ее сплавов неплавящимся электродом. [2]
Свариваемость меди
Общие вопросы свариваемости определяются влиянием термического цикла сварки на физические свойства металла: его прочность и пластичность. Для Cu эти свойства будут зависеть от степени ее чистоты. Так, Cu с повышенной концентрацией водорода может иметь провал пластичности в интервале температур 350-450°С, который для чистой меди обычно не регистрируется.
Сварка чистой Cu существенно отличается от сварки сталей в силу особенностей теплофизических свойств этих металлов. Большие тепло- и температуропроводности Cu создают высокие градиенты температуры и скорости охлаждения, а также определяют малое время существования сварочной ванны, что требует применения повышенной погонной энергии или предварительного подогрева, а это является нежелательным осложнением технологии сварки. Значительный коэффициент линейного расширения и его зависимость от температуры вызывают необходимость сварки при жестком закреплении кромок или по прихваткам. При большой толщине металла следует регулировать величину зазора при сварке. Малое время существования сварочной ванны в жидком состоянии ограничивает возможности ее металлургической обработки. В частности, при раскислении меди требуются более активные раскислители, чем при сварке сталей.
Особенностью сварки Cu и ее сплавов является склонность швов к образованию горячих трещин. Кислород, сурьма, висмут, сера и свинец образуют с медью легкоплавкие эвтектики, которые скапливаются по границам кристаллитов. Это требует ограничения содержания примесей в меди:
- O2 – до 0,03 %
- Bi – до 0,003 %
- Sb – до 0,005 %
- Pb – до 0,03 %
Для ответственных конструкций содержание этих примесей должно быть еще ниже. Для особо ответственных изделий содержание O2 должно быть значительно ниже – менее 0,003% (по массе). Содержание S не должно превышать 0,1 % (по массе).
Вывод
Al, Fe, Ni, Sn, Zn, Ag повышают прочность и твердость меди и используются для легированных сплавов на медной основе. Нерастворимые элементы Pb и Ni ухудшают механические свойства меди и однофазных сплавов на ее основе. Образуя легкоплавкие эвтектики, располагающиеся по границам зерен основной фазы, они вызывают красноломкость. Висмут, будучи хрупким металлом, охрупчивает медь и ее сплавы. Свинец, обладая низкой прочностью, снижает прочность медных сплавов, однако вследствие хорошей пластичности не вызывает их охрупчивания. Кроме того, свинец улучшает антифрикционные свойства и обрабатываемость резанием медных сплавов, поэтому его применяют для легирования. Нерастворимые элементы O,S, Se, Te присутствуют в меди и ее сплавах в виде промежуточных фаз (например, Cu2O, Cu2S), которые образуют с медью эвтектики с высокой температурой плавления и не вызывают красноломкости. Кислород при отжиге меди в водороде вызывает «водородную болезнь», которая