Повышение качества полиэтиленовых газопроводных труб
7. Измельчитель пластмасс роторный УИ. предназначен для измельчения отходов термопластов до размеров, пригодных для дальнейшей переработки.
Максимальные размеры пустотелых отходов, мм 200ґ150ґ100
Производительность, кг/час 50 – 150
Получаемая измельченная фракция, мм не более 6
Частота вращения ротора, об/мин 1450
Мощность привода, кВт 3
Габаритные размеры, мм 1050х750х1300
Масса, кг 230
1.7 Технологические расчеты
1.7.1 Расчеты удельных норм расхода сырья и вспомогательных материалов
Норма расхода - это максимально допустимое плановое количество сырья и материалов на производство единицы продукции установленного качества в соответствии с уровнем развития техники, технологии и организации производства.
Типовая структура нормы расхода пластических масс в основном производстве продукции из них имеет следующий вид;
Hp = mo + mто + mтп ,
где mo - чистая масса готовой продукции из пластмасса (без арматуры);
mто - масса технологических отходов;
mтп - масса технологических потерь.
Технологические отходы представляют собой остатки исходного сырья (смолы, пластмассы), некондиционные изделия, литники, грот и т.д., образовавшиеся в процессе производства продукции и частичного или полностью утратившие свое качество.
В зависимости от способа переработки и от вида готовой продукции норма расхода сырья может быть выражена в граммах на одну штуку, килограммах на тысячу штук изделий (литье под давлением, горячее прессование, выдувное формование); в килограммах на один noгонный метр или на тысячу погонных метров, в килограммах на одну тонну (экструзия листов, труб); в килограммах на один квадратный метр или на тысячу квадратных метров (экструзия пленок) и т.д.
Норма расхода сырья на производство единицы продукции из пластмасс рассчитывается по следующей формуле:
Hp =Кр Ч mo ,
где Кр - нормативно составляющие расходного коэффициента по стадиям технологического процесса;
Нр - количество стадий технологического процесса.
Нормативные коэффициенты и их структурные составляющие определяются в безразмерных величинах [22].
Определение расходных норм при производстве труб.
Определить нормы расхода полиэтилена на производство труб размером 110 x 6,3 на 1п.м.(в кг), получаемых экструзионным способом. Определяем массу трубы, исходя из плотности полиэтилена, равной 952 кг/м3 (0,952 г/см3). Фактическая масса 1п.м.трубы , кг равна 2,09 кг.
Определяем нормативные расходные коэффициенты:
К1= 0,0035 (невозвратные потери, кг)
К2= 0,0045 (неиспользуемые отходы, кг)
К3 = 0,035 (используемые отходы, кг)
К4 = 0,022 (содержание КОС, кг)
К5 = 0,002 (потери при подготовке, кг).
Суммарный расходный коэффициент равен:
К = К1 + К2 + К3 + К4 + К5 = 1,067
Норма расхода полиэтилена составляет: Нр = К Ч mo
Размер труб: 110 x 6,0
Норма расхода ПЭ (кг)
Нр = 1,067 • 2,09 = 2,23
Расходные нормы сырья при производстве труб приведена в табл.5
Таблица 5
Расходные нормы сырья при производстве труб
|
Обозна-чение труб по ГОСТ Р5О838 -95 |
Факти- ческая масса 1 и. м. трубы, кг |
Технологические отходы и потери |
Суммарный расходный коэфф. K=K1+K2++K3+K4+K5 |
Норма расхода ПЭна 1пм трубы, кг |
||||
|
Невозвра тные потери, кг K1=0,0035 |
Неисполь зуемые отходы, кг К2=0,0045 |
Используемые отходы, кг К3=0,035 |
Использо вание КОС, Кг К4=0,022 |
Потери при подготов ке, кг К3=0,002 |
||||
| 110x6,3 | 2,09 | 0,0073 | 0,0094 | 0,0732 | 0,0459 | 0,0042 | 1,067 | 2,23 |
Производительность одношнекового экструдера.
Рассчитывается по формуле:
Q=6 Ч 10-2 Ч k Ч rнЧ m Ч u Ч n , кг/час
где k – коэффициент заполнения шнека (0,7),
rн – насыпная масса гранул (0,6 г/см3),
m – число заходов шнека (1),
u – объем спирального канала, образованного поверхностями цилиндра
и шнека, м3,
n – частота вращения шнека, об/мин.
u = p Ч h Ч ( D – h ) Ч ( t – l ), см3,
где h – глубина нарезки шнека (0,5 см),
D – диаметр червяка (12,5 см),
t – шаг нарезки (12,5 см),
l – ширина гребня витка (0,6 см).
u = 3,14 Ч 0,5 Ч (12,5-0,5) Ч (12,5-0,6) = 224 см3,
Q = 6 Ч 10-2 Ч0,7 Ч 0,6 Ч 1 Ч 224 Ч 50 = 282,24 кг/час.
1.7.2 Расчет основного технологического оборудования
Расчет экструдера включает в себя следующее:
- определение основных геометрических параметров шнека;
- определение производительности экструдера;
- определение производительности экструдера;
- нахождение объема загружаемого бункера;
- определение максимального давления раствора в конце шнека;
- определение эффективной вязкости расплава;
- определение мощности, потребляемой экструдером.
Шнек характеризуется следующими основными геометрическими параметрами: диаметр, длина, шаг винтовой нарезки, глубина нарезки, ширина гребня витка, величина зазора между гребнем шнека и внутренней стенкой цилиндра, угол подъема винтовой линии нарезки шнека.
Цилиндр и шнек являются основными технологическими органами экструдера, выполняют последовательно ряд рабочих операций, действия которых можно выделить в три зоны: загрузка, сжатие и дозирование.
Зона загрузки шнека составляет обычно около трети длины рабочей части шнека и составляет:
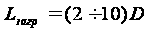 ,
где D – диаметр шнека, равный 125 мм;
Тогда Lзагр = 10 Ч D = 1250 мм
Длина шнека L = 3750 мм
Длина зоны сжатия зависит от свойств перерабатываемого материала и составляет:
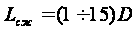
Принимаем Lсж = 14 Ч D = 1750 мм.
Зона сжатия необходима для уплотнения материала, создания монолитной массы, обладающей значительно большей теплопроводностью, чем рыхлый, неуплотненный полимерный материал. Уплотненный материал образует в зоне гомогенную свободную от пустот пластифицированную массу, которая поступает в следующую зону – дозирования.
Зона дозирования предназначена для равномерного выдавливания (дозирования) пластифицированного и гомогенизированного материала в формующую головку. Поэтому в этой зон должен быть постоянный шаг и глубина нарезки.
Когда шаг нарезки t = D = 125 мм, угол подъема винтовой линии j=17,5°.
Длина зоны дозирования:
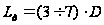
Принимаем
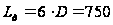 мм. Основное
влияние на
производительность
экструдер
оказывает
именно доза
дозирования.
Рассчитаем
производительность
экструдера,
используя
формулу:
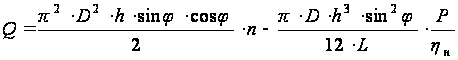 ,
где D – диаметр шнека, равный 125 мм = 12,5см;
hср – глубина нарезки в начале зоны сжатия, hср = h2.
Определим hср по формуле:
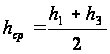 ,
где h1 – глубина спирального канала в начале зоны загрузки (под загрузочной воронкой), см;
h3 – глубина спирального канала в зоне дозирования, см.
j - угол подъема винтовой линии (j = 17,5°);
n – частота вращения шнека (n = 50 об/мин);
Р – давление в конце шнека (Р = 15 МПа);
hн – эффективная вязкость в зазоре между гребнем шнека и внутренней стенкой цилиндра (hн = 3,5Ч10-4 МПаЧс).
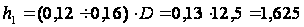 см.
h3 рассчитывается по формуле:
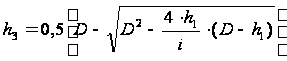 ,
где i – степень уплотнения материала, принимаемая равной 2,3.
Тогда
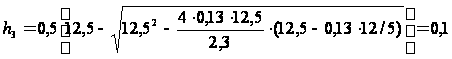 см
Значит
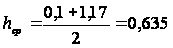 см
Подставляя найденные значения в формулу для нахождения производительности одночервячного экструдера получим:
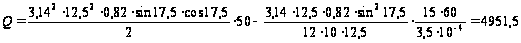 см3/мин
или
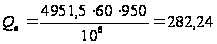 кг/ч,
где r = 950 кг/см3 – плотность материала;
Определим объем загрузочного бункера по формуле:
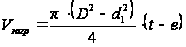 ,
где d1 – диаметр сердечника (вала) шнека у загрузочной воронки, см.
t – шаг нерезки (t = D = 12,5 см);
е – ширина гребня витка шнека, см.
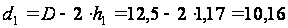 см
Тогда
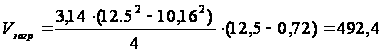 см3
Определение максимального давления расплава в конце шнека:
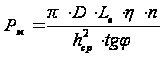 ,
где Lд – длина зоны дозирования шнека (Lд = 750 мм = 75 см);
n – частота вращения шнека (n = 50 об/мин).
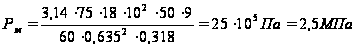
h = 18Ч102 ПаЧс.
От величины скорости сдвига g (в с-1) расплава в канале шнека зависит величина эффективной вязкости расплава.
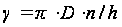 .
Зная
скорость сдвига
расплава и
температуру
переработки,
определяем
эффективную
вязкость: Пас.
Необходимая
для привода
шнека мощность
рассчитывается
по уравнению
энергетического
баланса экструдера
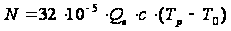 ,
где Qв – производительность экструдера, кг/ч (320 кг/ч);
с – удельная теплоемкость материала (3 кДж/(кгЧК при Т = 493 К);
Тр – температура расплава материала, К (293 К);
Т0 – температура загружаемого материала, К (453 К).
Тогда
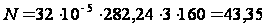 кВт
1.7.3 Теплоэнергетические расчеты
Тепловой баланс экструдера:
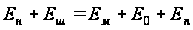 ,
где Ен – теплота, поступающая от внешних обогревателей;
Еш – теплота, выделяющаяся при работе шнека;
Ем – теплота, которая уходит с нагретым материалом;
Е0 – теплота, уносимая системой охлаждения (водой, воздухом);
Еп – потри теплоты в окружающую среду через кожух экструдера.
Количество теплоты подводимой внешними электронагревателями (Ен) рассчитывается по формуле:
 ,
где U – падение напряжения, В; R – сопротивление проводника, Ом.
Так как конечная температура, до которой необходимо довести расплав полимера, известна, то Ен можно определить из уравнения теплового баланса:
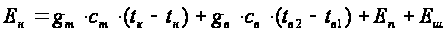
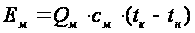 ,
где gм – количество полимерного материала, перерабатываемого экструдером в единицу времени, кг/с;
см – средняя удельная теплоемкость полимера в интервале температур переработки, Дж/(кгЧК);
tк, tн – конечная и начальные температуры полимера, К;
gв – количество воды, поступающей на охлаждение шнека, кг/с;
св – удельная теплоемкость воды, Дж/(кгЧК);
tв2, tв1 – конечная и начальные температуры воды, К.
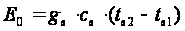
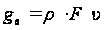 ,
где r - плотность воды, кг/м3;
u » 0,1-0,8 - скорость течения воды, м/с;
F – площадь поперечного сечения, м2.
Перепад температур tв2 - tв1, принимаем равным 5-10°С (или 5-10 К).
Подставляя все известные значения в соответствующие формулы получим:
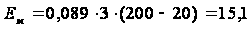 кВт
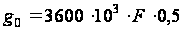
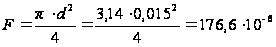 м2
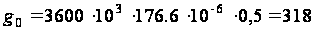 кг/ч
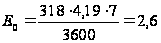 кВт
Тепловые потери Еп корпуса экструдера рассчитываются по формуле:
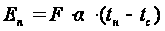 ,
где F – площадь наружной поверхности корпуса или головки, м2;
a
- коэффициент
теплопередачи
при свободной
конвекции,
кВт/(м2ЧК),
для приближенных
расчетов:
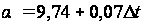 .
tн – температура наружной поверхности изолирующего корпуса (tн =50-80°С), °С;
tс – температура окружающей среды, °С.
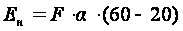
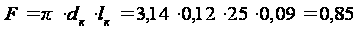 м2
где d – диаметр трубки в теле шнека, м;
dк – диаметр корпуса с изоляцией, м;
tк = 25ЧD – длина корпуса, м.
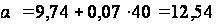 кВт/(м2ЧК)
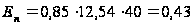 Вт
Количество внутренней теплоты трения (диссипативный нагрев), Ет, определяют по формуле:
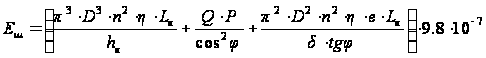 ,
где Lн – длина напорной зоны шнека, см;
hн – глубина нарезки спирального канала в напорной части шнека, см;
d - величина зазора между гребнем шнека и цилиндром, см;
е – ширина гребня шнека, см.
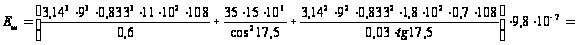
 кВт
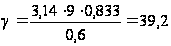 с-1
 ПаЧс
Q = 35 см3/с; Р = 15МПа
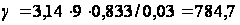 с-1
h2 = 1,8Ч102 Пас; е = 0,7 см
Ет = 4,48 кВт; Еп = 15,1+2,6+0,43-4,48 = 13,7 кВт
Получаем
,
4,48+13,7 = 15,1+2,6+0,43
18,18 = 18,18
Тепловой баланс экструдера сошелся.
Раздел «Безопасность проекта»
Развитие промышленности, успехи химии в области органического синтеза привели к тому, что перед человечеством с особой остротой встала жизненно важная проблема, связанная с сохранением окружающей среды и ее защитой от последствий собственной деятельности.
На современном этапе человечество поставлено перед фактом возникновения в природе необратимых процессов. По мере ускорения научно-технического прогресса влияние людей на природу становиться все более мощным. И в настоящее время оно уже соизмеримо с действием природных факторов, что приводит к качественному изменению соотношения сил между обществом и природой. В природу внедряется все больше и больше новых веществ, чуждых ей, порой сильно токсичных для организмов. Часть из них не включается в естественный круговорот и накапливается в биосфере, что приводит к нежелательным экологическим последствиям.
Накопление промышленных отходов, обуславливая высокий уровень загрязнения атмосферы, гидросферы и литосферы, способствует повышению заболеваемости людей и животных.
Производство изделий из полиэтилена связано с воздействием на работающих ряда вредных и опасных производственных факторов, таких как: электрический ток, производственный шум, вредные и токсичные вещества (при нарушении режима переработки), которые в ряде случаев взрывопожароопасны. Поэтому при разработке проекта необходимо создать безвредные и безопасные условия труда для рабочих, а также обеспечить защиту окружающей среды от вредных выбросов.
Опасные производственные факторы и мероприятия по технической безопасности
Опасный производственный фактор – это фактор, воздействие которого на работающего в определённых условиях приводят к травме или другому внезапному ухудшению здоровья. По основному технологическому оборудованию рассматриваемого технологического процесса можно выделить следующие опасные производственные факторы:
поражение электрическим током;
травмирование движущимися частями машин и механизмов;
термические ожоги.
Источниками поражения электрическим током являются нетоковедущие части оборудования, которые могут оказаться под напряжением вследствие пробоя изоляции (корпуса сушилки, экструдера, тянущие вальцы, резальный станок), а также токоведущие части, находящиеся под напряжением, отключенные токоведущие части, на которых остался заряд или появилось напряжение в результате случайного включения. Кроме того, возможно электропоражение напряжением шага при нахождении человека в зоне растекания тока на землю, электрической дугой в установках с напряжением более 1000 В, при приближении к частям оборудования, находящимся под напряжением, на недопустимо малое расстояние, зависящее от значения высокого напряжения [49].
По степени опасности поражения электрическим током помещения делят на 3 класса:
помещения без повышенной опасности;
помещения с повышенной опасностью;
особо опасные помещения.
В соответствии с ПУЭ, по степени опасности поражения электрическим током, помещение, в котором протекает рассматриваемый технологический процесс, относится к классу особой опасности, т. к. характеризуется наличием токопроводящих полов и возможностью одновременного прикосновения человека к имеющим соединения с землей технологическим аппаратам и механизмам с одной стороны и к металлическим корпусам электрооборудования с другой. Поэтому для обеспечения электробезопасности рекомендуется применять защитное заземление, зануление и защитное отключение, своевременно контролируют изоляцию, обеспечивают недоступность токоведущих частей [50].
Для предупреждения травмирования движущимися частями экструдера и режущим станком используют предохранительные тормозные, оградительные устройства для изоляции движущих частей; средства автоматического контроля и сигнализации, знаки безопасности, системы дистанционного управления, аварийные системы (кнопки) как для экстренной остановки механизмов и оборудования, так и для устранения возможности пуска в ход в период ремонта. При работе аппаратов не должно быть рывков и ударов, что достигается тщательной регулировкой и отладкой гидропривода, правильной выставкой литников, воздействующих на конечные выключатели экструдера.
Для предохранения от ожогов о нагретые поверхности (сушилка, экструдер, калибровочная насадка) необходимо предусмотреть тепловую изоляцию [49]. По действующим санитарным нормам температура нагретых поверхностей и ограждений на рабочих местах не должна превышать 45оС.
Вредные производственные факторы и мероприятия по гигиене труда и производственной санитарии
К вредным относятся факторы физиологического, гигиенического, химического и психологического характера, длительное действие которых, постепенно накапливаясь, разрушает организм и может вызвать профессиональное заболевание. Вредные факторы – это:
неблагоприятные метеорологические условия (температура, влажность, подвижность воздуха);
наличие в воздухе газов или пыли;
шум и вибрация;
наличие тепловых и других невидимых излучений.
Перечисленные факторы формально относятся к вредным, если их уровни превышают действующие санитарные нормы [51].
Вредным называется вещество, которое при контакте с организмом человека может вызывать травмы, заболевания или отклонения в состоянии здоровья, обнаруживаемые современными методами как в процессе контакта с ним, так и в отдаленные сроки жизни настоящих и последующих поколений.
Вредные вещества проникают в организм человека через органы дыхания, пищеварительный тракт или кожный покров.
При любой форме отравления характер действия вредных веществ определяется степенью его физиологической активности – токсичностью.
Согласно ГОСТ 12.1.007 – 76 «ССБТ. Вредные вещества. Классификация и общие требования безопасности» по степени воздействия на организм вредные вещества подразделяются на 4 класса опасности: 1 – чрезвычайно опасные; 2 – высоко опасные; 3 – умеренно опасные; 4 – малоопасные.
Отнесение вещества к классу опасности производится по показателю (ПДК), значение которого соответствует наиболее высокому классу опасности.
Полиэтилен и композиции на его основе при комнатной температуре не выделяют в окружающую среду токсичных веществ и при непосредственном контакте не оказывают влияние на организм человека, поэтому работа с полиэтиленом не требует особых мер предосторожности.
При нарушении требований регламента, воздушная среда загрязняется вредными парами и газами летучих продуктов термоокислительной деструкции.
Для ограничения неблагоприятного воздействия вредных веществ применяют гигиеническое нормирование их содержания в различных средах. В связи с тем, что требование полного отсутствия промышленных ядов в зоне дыхания работающих часто невыполнимо, особую значимость приобретает гигиеническая регламентация содержания вредных веществ в воздухе рабочей зоны (ГОСТ 12.1.005 – 88).
При переработке полиэтилена в готовое изделие особую опасность представляют выделяющиеся токсичные вещества, такие как формальдегид, ацетальдегид и оксид углерода, которые вызывают тяжелые отравления, нарушения в нервной системе, печени, крови. Кроме того, вредным производственным фактором является органическая пыль, образующаяся в процессе загрузки гранул ПЭ в экструдер и при резке труб. От охлаждающих ванн выделяются пары воды. Кроме того, большое количество тепла выделяется от нагретых поверхностей цилиндра экструзионной машины, от электродвигателя и от электронагревателей. Характеристики веществ, образующихся при нарушении технологических параметров переработки термопласта на основе полиэтилена-100, приведены в табл. 2.1.
Таблица 2.1.
Характеристика вредных веществ [52, 53]
|
Наименование вещества |
Характер воздействия на организм |
Класс опасности |
ПДК мг/м3 | ||
|
В воздухе рабочей зоны |
В атмосферном воздухе населенных пунктов | ||||
|
Максимально разовая |
Среднесуточная | ||||
| Формальдегид (СН2О) | Поражение ц.н.с., органов зрения, печени, почек. Оказывает аллергенное, канцерогенное действие. | 2 | 0,5 | 0,035 | 0,003 |
| Ацетальдегид (С2Н4О) | Общее токсическое действие. | 3 | 5 | 0,01 | 0,01 |
| Окись углерода | Действует на ц.н.с., органы дыхания, вызывает нарушение обмена веществ. | 4 | 20 | 3 | 1 |
| Аэрозоль ПЭ | Поражение органов дыхания (бронхов и легких) | 3 | 10 | - | - |
Для улавливания вредных веществ у мест их выделения и предотвращения их перемещения с воздухом предусмотрена местная вытяжная вентиляция, которая подает чистый воздух в рабочую зону, создавая в ней благоприятную метеорологическую обстановку.
Для смены воздуха во всем объеме помещения используют приточно-вытяжную механическую общеобменную вентиляцию.
Для более полного удаления вредных веществ из рабочей зоны используют отсосы открытого типа. Они применяются, когда по технологическим причинам источник не может быть снабжен полным укрытием, и являются наиболее эффективным средством оздоровления воздушной среды [51].
Средства индивидуальной защиты являются дополнительной мерой защиты работающих в производственных условиях и обеспечиваются целесообразным применением спецодежды и спецобуви. Средства индивидуальной защиты применяют для предохранения дыхательных путей, органов зрения, а также кожных покровов от воздействия летучих токсичных веществ, выделяющихся при нарушениях технологического режима.
К средствам индивидуальной защиты органов дыхания относятся фильтрующие респираторы и противогазы, изолирующие защитные приспособления, которые ингаляционно защищают организм от вредных паров и газов.
Для защиты глаз применяют защитные очки и щитки (ГОСТ 12.4.013 – 75 «Очки защитные»).
Для защиты рук используют перчатки (ГОСТ 12.4.003 – 74), профилактические пасты, мази, специальные моющие и защищающие средства.
Метеорологические условия производственной среды – температура, влажность и скорость движения воздуха, определяют теплообмен организма человека и оказывают существенное влияние на отрицательное состояние различных систем организма, самочувствие, работоспособность и здоровье.
Метеорологические условия производственной среды зависят от физического состояния воздушной среды и характеризуются основными метеорологическими элементами: температурой, влажностью и скоростью движения воздуха, а также тепловым излучением нагретых поверхностей оборудования и обрабатываемых изделий и материалов. Совокупность этих факторов, характерных для данного производственного участка, называется производственным микроклиматом. В данном процессе основное влияние на формирование микроклимата и образование явного избытка тепла оказывают сушилка, экструдер, электронагреватели.
Для создания нормальных условий труда в производственных помещениях обеспечивают нормативные значения параметров микроклимата (согласно ГОСТ 12.1.005 – 88). Оптимальные показатели распространяются на всю рабочую зону, а допустимые устанавливают раздельно для постоянных и непостоянных рабочих мест, в тех случаях, когда по технологическим, техническим или экономическим причинам невозможно обеспечить оптимальные нормы.
При нормировании метеорологических условий в производственных помещениях учитывают время года и физическую тяжесть выполняемых работ. Работы, выполняемые на данной технологической установке, относятся к работам средней тяжести – категории II а.
В таблице 2.2. представлены нормы микроклимата для данной категории работ.
Таблица 2.2.
Оптимальные и допустимые метеорологические условия в рабочей зоне производственных помещений для холодного и теплого периодов года
| Категория | Температура воздуха, єС | Относительная влажность воздуха, % | Скорость движения воздуха, м/с | |||
| II а | Оптимальная | Допустимая | Оптимальная | Допустимая | Оптимальная | Допустимая |
| Холодный период | ||||||
| 18 – 20 | 17 – 23 | 60 – 40 | 75 | 0,2 | не > 0,3 | |
| Теплый период | ||||||
| 21 – 23 | 18 – 27 | 40– 60 | 75 | 0,3 | 0,2-0,5 | |
Для обеспечения благоприятных метеорологических условий предусмотрены следующие мероприятия:
теплоизоляция оборудования, аппаратов, выделяющих тепло. Теплоизоляция сделана таким образом, чтобы температура наружных стенок теплоизлучающего оборудования не превышала 45оС;
вентиляция. Основное требование ГОСТа – работа вентиляционных систем должна создавать на постоянных рабочих местах, в рабочей и обслуживаемой зонах помещений метеорологические условия и чистоту воздушной среды, соответствующие действующим санитарным нормам.
В данном технологическом процессе используется комбинированная система вентиляции, включающая общеобменную приточно-вытяжную вентиляцию, при которой смена воздуха происходит во всем объеме помещения, и местную вентиляцию, предназначенную для отсоса избыточного тепла, газов, паров и пыли в местах их образования и удаления их из помещения.
Правильно спроектированное и рационально выполненное освещение производственных помещений оказывает положительное психофизическое воздействие на работающих, способствует повышению эффективности и безопасности труда, снижает утомление и травматизм, сохраняет высокую работоспособность.
Естественное и искусственное освещение в помещениях регламентируется нормами СНиП 23–05–95 в зависимости от характера зрительной работы, системы и вида освещения, контраста объекта с фоном (табл. 2.3).
Таблица 2.3.
Нормы освещенности
| №№ | Показатель | Цех механической обработки | Цех литья под давлением | |||
| 1. | Характеристика зрительной работы | Высокой точности | Малой точности | |||
| 2. | Наименьший или эквивалентный размер объекта различения, мм | От 0,30 до 0,50 | Св. 1 до 5 | |||
| 3. | Разряд зрительной работы | III | IV | |||
| 4. | Подразряд зрительной работы | а | а | |||
| 5. | Контраст объекта с фоном | Малый | Малый | |||
| 6. | Характеристика фона | Темный | Темный | |||
| 7. | Искусственное освещение | Освещенность, лк | При системе комбинированного освещения | Всего | 2000 – 1500 | 400 |
| В том числе | 200 | 200 | ||||
| При системе общего освещения | 500 – 400 | 300 | ||||
| Сочетание нормируемых величин показателя ослепленности и коэф. пульсации | Р | 40 – 20 | 40 | |||
| Кп, % | 15 | 20 | ||||
Создание в производственных помещениях качественного и эффективного освещения невозможно без рациональных светильников, которые предназначены для перераспределения излучаемого источником светового потока в требуемом направлении, предохранения глаз работающего от слепящего действия ярких элементов источника света, защиты источника от механических повреждений, воздействия окружающей среды и эстетического оформления помещения.
На данном участке рекомендуется использовать светильники с газоразрядными лампами типа ОД [54].
Некоторые производственные процессы сопровождаются значительным шумом и вибрацией. Источники интенсивного шума и вибрации – машины и механизмы с неуравновешенными вращающимися массами, а также технологические установки и аппараты, в которых движения газов, жидкостей и твердых веществ происходит с большими скоростями и имеет пульсирующий характер.
В результате длительного воздействия шума и вибрации нарушается нормальная деятельность сердечно-сосудистой и ЦНС, органов равновесия, пищеварительных органов, появляются заболевания суставов. Интенсивный шум и вибрация ведет к снижению производительности труда и часто является причиной травматизма.
Источниками шума и вибрации в данном технологическом процессе являются сушилка, экструдер, транспортеры, режущий станок.
Допустимые уровни шума для постоянных рабочих мест регламентируются ГОСТ 12.1.83 и СН 3223 – 85. Согласно ГОСТу уровни шума и эквивалентные уровни в производстве на постоянном рабочем месте не должны превышать фактические значения уровня шума, приведенные в таблице 2.4.
Допустимые уровни звука и эквивалентные уровни звука на рабочих местах в производственных помещениях и на территории предприятия по ГОСТ 12.1.003 – 83 с дополнениями (извлечение)
Таблица 2.4
| Рабочие места | Уровни звука и эквивалентные уровни звука, дБА |
| Помещения управления, рабочие комнаты | 60 |
| Кабины управления (без речевой связи) | 80 |
| Помещения лабораторий для проведения экспериментальных работ; помещения для размещения шумных агрегатов, вычислительных машин | 80 |
| Постоянные рабочие места и рабочие зоны в производственных помещениях и на территории предприятия | 85 |
Ультразвук как упругие волны не отличается от слышимого звука, однако, частота колебательного процесса способствует большему затуханию колебаний вследствие трансформации энергии в теплоту.
Биологический эффект