Режущий инструмент
23. Длина переходного конуса принимаем по табл. П28 приложения lп=20мм
24. Расстояние от переднего торца протяжки до первого зуба определяем в соответствии с п. 22 стр.55
L1=l1+l2+l3+l+25= 150+25+40+25=240 мм
l1 принимают в зависимости от диаметра хвостовика = 150 мм, l2 и l3 в зависимости от станка l2=25 мм, l3= 40 мм
26. Диаметр задней направляющей Dзн= 26 f9 мм
длину задней направляющей принимаем по табл. П29 приложения:
lзн= 25 мм
Протяжку делаем без заднего хвостовика
27. Общую длину протяжки определяем по формуле
L=L1+Lp+lзн=240+25+1169=1434 мм
Округляем L до 1435 мм
за счет уменьшения длины заднего направления:
lзн= 26 мм
Таблица 2.1 – Диаметры зубьев протяжки
| Номер зуба | Диаметр | Допуск | Угол | Наименование зубьев |
| 1 | 25,4 | -0.016 | 3є±30’ | фасочные зубья |
| 2 | 25,6 | -0.016 | 3є±30’ | фасочные зубья |
| 3 | 25,8 | -0.016 | 3є±30’ | фасочные зубья |
| 4 | 26 | -0.016 | 3є±30’ | фасочные зубья |
| 5 | 26,2 | -0.016 | 3є±30’ | фасочные зубья |
| 6 | 26,4 | -0.016 | 3є±30’ | фасочные зубья |
| 7 | 26,6 | -0.016 | 3є±30’ | фасочные зубья |
| 8 | 26,8 | -0.016 | 3є±30’ | фасочные зубья |
| 9 | 27 | -0.016 | 3є±30’ | фасочные зубья |
| 10 | 27,2 | -0.016 | 3є±30’ | фасочные зубья |
| 11 | 25,4 | -0.016 | 3є±30’ | черновые круглые зубья |
| 12 | 25,6 | -0.016 | 3є±30’ | черновые круглые зубья |
| 13 | 25,8 | -0.016 | 3є±30’ | черновые круглые зубья |
| 14 | 25,95 | -0.016 | 3є±30’ | переходные круг. зубья |
| 15 | 26,01 | -0.016 | 3є±30’ | переходные круг. зубья |
| 16 | 26,09 | -0.016 | 2є+30’ | чистовые круг. зубья |
| 17 | 26,13 | -0.016 | 2є+30’ | чистовые круг. зубья |
| 18 | 26,13 | -0.016 | 1є+30’ | калибр. круг. зубья |
| 19 | 26,13 | -0.016 | 1є+30’ | калибр. круг. зубья |
| 20 | 26,91 | -0.016 | 3є±30’ | шлицевые зубья |
| 21 | 27,11 | -0.016 | 3є±30’ | шлицевые зубья |
| 22 | 27,09 | -0.016 | 3є±30’ | шлицевые зубья |
| 23 | 27,31 | -0.016 | 3є±30’ | шлицевые зубья |
| 24 | 27,29 | -0.016 | 3є±30’ | шлицевые зубья |
| 25 | 27,51 | -0.016 | 3є±30’ | шлицевые зубья |
| 26 | 27,49 | -0.016 | 3є±30’ | шлицевые зубья |
| 27 | 27,71 | -0.016 | 3є±30’ | шлицевые зубья |
| 28 | 27,69 | -0.016 | 3є±30’ | шлицевые зубья |
| 29 | 27,91 | -0.016 | 3є±30’ | шлицевые зубья |
| 30 | 27,89 | -0.016 | 3є±30’ | шлицевые зубья |
| 31 | 28,11 | -0.016 | 3є±30’ | шлицевые зубья |
| 32 | 28,09 | -0.016 | 3є±30’ | шлицевые зубья |
| 33 | 28,31 | -0.016 | 3є±30’ | шлицевые зубья |
| 34 | 28,29 | -0.016 | 3є±30’ | шлицевые зубья |
| 35 | 28,51 | -0.016 | 3є±30’ | шлицевые зубья |
| 36 | 28,49 | -0.016 | 3є±30’ | шлицевые зубья |
| 37 | 28,71 | -0.016 | 3є±30’ | шлицевые зубья |
| 38 | 28,69 | -0.016 | 3є±30’ | шлицевые зубья |
| 39 | 28,91 | -0.016 | 3є±30’ | шлицевые зубья |
| 40 | 28,89 | -0.016 | 3є±30’ | шлицевые зубья |
| Продолжение табл. 2.2. | ||||
| 41 | 29,11 | -0.016 | 3є±30’ | шлицевые зубья |
| 42 | 29,09 | -0.016 | 3є±30’ | шлицевые зубья |
| 43 | 29,31 | -0.016 | 3є±30’ | шлицевые зубья |
| 44 | 29,29 | -0.016 | 3є±30’ | шлицевые зубья |
| 45 | 29,51 | -0.016 | 3є±30’ | шлицевые зубья |
| 46 | 29,49 | -0.016 | 3є±30’ | шлицевые зубья |
| 47 | 29,71 | -0.016 | 3є±30’ | шлицевые зубья |
| 48 | 29,69 | -0.016 | 3є±30’ | шлицевые зубья |
| 49 | 29,91 | -0.016 | 3є±30’ | шлицевые зубья |
| 50 | 29,89 | -0.016 | 3є±30’ | шлицевые зубья |
| 51 | 30,11 | -0.016 | 3є±30’ | шлицевые зубья |
| 52 | 30,09 | -0.016 | 3є±30’ | шлицевые зубья |
| 53 | 30,31 | -0.016 | 3є±30’ | шлицевые зубья |
| 54 | 30,29 | -0.016 | 3є±30’ | шлицевые зубья |
| 55 | 30,51 | -0.016 | 3є±30’ | шлицевые зубья |
| 56 | 30,49 | -0.016 | 3є±30’ | шлицевые зубья |
| 57 | 30,71 | -0.016 | 3є±30’ | шлицевые зубья |
| 58 | 30,69 | -0.016 | 3є±30’ | шлицевые зубья |
| 59 | 30,91 | -0.016 | 3є±30’ | шлицевые зубья |
| 60 | 30,89 | -0.016 | 3є±30’ | шлицевые зубья |
| 61 | 31,11 | -0.016 | 3є±30’ | шлицевые зубья |
| 62 | 31,09 | -0.016 | 3є±30’ | шлицевые зубья |
| 63 | 31,31 | -0.016 | 3є±30’ | шлицевые зубья |
| 64 | 31,29 | -0.016 | 3є±30’ | шлицевые зубья |
| 65 | 31,51 | -0.016 | 3є±30’ | шлицевые зубья |
| 66 | 31,49 | -0.016 | 3є±30’ | шлицевые зубья |
| 67 | 31,71 | -0.016 | 3є±30’ | шлицевые зубья |
| 68 | 31,69 | -0.016 | 3є±30’ | шлицевые зубья |
| 69 | 31,91 | -0.016 | 3є±30’ | шлицевые зубья |
| 70 | 31,89 | -0.016 | 3є±30’ | шлицевые зубья |
| 71 | 32,11 | -0.016 | 3є±30’ | шлиц. перех. зубья |
| 72 | 32,09 | -0.016 | 3є±30’ | шлиц. перех. зубья |
| 73 | 32,17 | -0.016 | 3є±30’ | шлиц. перех. зубья |
| 74 | 32,15 | -0.016 | 3є±30’ | шлиц. перех. зубья |
| 75 | 32,21 | -0.016 | 2±30’ | шлиц. чист. зубья |
| 76 | 32,25 | -0.016 | 2±30’ | шлиц. чист. зубья |
| 77 | 32,25 | -0.016 | 1±30’ | калибр. шлиц. зубья |
| 78 | 32,25 | -0.016 | 1±30’ | калибр. шлиц. зубья |
| 79 | 32,25 | -0.016 | 1±30’ | калибр. шлиц. зубья |
| 80 | 32,25 | -0.016 | 1±30’ | калибр. шлиц. зубья |
Расчет корригированного профиля фасочных и шлицевых прямобочных зубьев. Для расчета корригированного бокового профиля шлицевых прямобочных зубьев из таблицы диаметров (2.2) зубьев назначаем номера первого (Nа=21) и последнего (Nе=69) зубьев расчетном участку, диаметры этих зубьев Dа=27,11 мм и Dе=31,91 мм. Для расчета используем также ширину паза b=7 мм, шаг черновых зубьев to=15 мм. Задаемся вспомогательным углом в плане: φ1=3є.
Подъем заднего центра С на длине протяжки и половину угла корригированного бокового профиля зубьев и шлифовального круга ωк рассчитываем по формулам
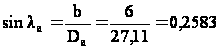 ;
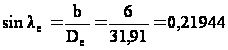 ;
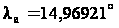 ;
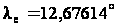 ;
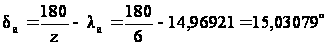 ;
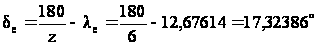 ;
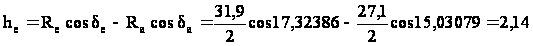 мм;
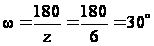 ;
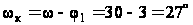 ;
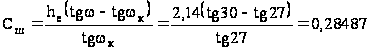 мм.
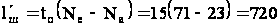 мм.
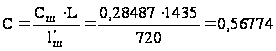 мм.
Для расчета подъема заднего центра С, размеров для контроля бокового профиля фасочных зубьев На и Нв назначаем номера первого Nа=1 и последнего Nе=9 фасочных зубьев и радиусы этих зубьев Dа=25,4 мм и Dе=27,2 мм, значение угла фаски βф и корригированного ушла фаски βк принимаем по табл. П34 приложения для числа шлицев z=6: βф=40є, βк =30є.
Другие данные, участвующие в расчете, следующие: b=7 мм, с=0,5 мм, d=25,4 мм.
Расчет производим по формулам:
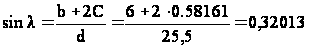 ;
 ;
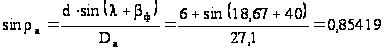 ;
 ;
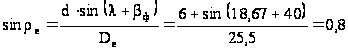 ;
 ;
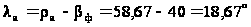 ;
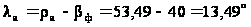 ;
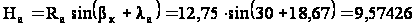 мм;
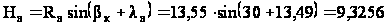 мм;
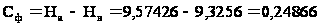 мм
Шлифование бокового профиля фасочных зубьев производим профильным кругом с ωк=60є (из табл. П34 приложения), следовательно,
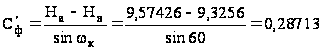 мм.
Длина расчетного участка
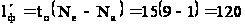 мм
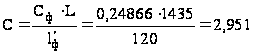 мм.
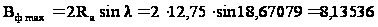 мм;
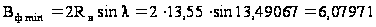 мм;
Корригированный угол профиля фасочных впадин на протяжке 2ωк=120є (из табл. П34 приложения).
Для первого зуба Н1=9,57 мм, для последнего Н2=9,26 мм; при шлифовании боковых поверхностей фасочных зубьев с № 1 по № 10 задний хвостовик поднять в направлении стрелки Е; подъем равен 5,07 мм на длине 1435 мм; при шлифовании боковых поверхностей шлицев с зуба № 21 и № 69 задний хвостовик поднять в направлении стрелки F; подъем равен 0,57 мм на длине 1435 мм; продольный профиль черновых зубьев.
3. Проектирование долбяка
Исходные данные:
Долбяк дисковый наружного зацепления, чашечного типа
Модуль нормальный – mn=2;
Число зубьев нарезаемого колеса z1=20;
Число зубьев сопряженного колеса zк=38;
Коэффициент смещения исходного контура нарезаемого колеса x1=0,36;
Коэффициент смещения исходного контура сопряженного колеса хк=0,25;
Ст=8В
3.1 Размеры зубчатых колес
По ГОСТ 1643-72 выбираем значение наименьшего отклонения толщины зуба в зависимости от вида сопряжения и степени точности по нормам плавности. Для этого определяем диаметр делительной окружности нарезаемого колеса
d1=mn·z1= 2·20=40 мм
dк=mn·zк= 2·38= 76 мм
Наименьшее отклонение толщины зуба
Асе=0,11 мм
Допуск на толщину зуба Tc устанавливается по табл. 16 (ГОСТ 1643-72). Для этого предварительно определяем допуск на радиальное биение зубчатого венца Fr нарезаемого колеса по табл. 3 (ГОСТ 1643-72)
Fr=0,042 мм
Тс=0,1 мм
Код нарезаемого зубчатого венца
K1=1
В связи с тем, что зубчатые колеса имеют угол β=0, то mt=mn, αt=αn
Диаметр основной окружности
dв1=d1·сosαn= 40·сos20= 37,5877 мм
dвк=mn· zк· сosαn= 2·38· сos20= 71,4166 мм
Угол зацепленная в передаче
inv αtw=inv αt + 2(x1+k1·xo) ·tg αn/(z1+k1·zo)
inv αtw=inv αt + 2(0,25+1·0,36) ·tg 20/(38+1·20)
inv αtw=inv αt +0,007656 рад
inv αt = tg αt -αt=0,014904 рад
inv αtw=0,007656+0,014904=0,0225603 рад
αtw=22,85°
Коэффициент уравнительного смещения
Δy=х1+k1·хк - 0,5(z1+k·zк)(сosαn/cosαtw - 1) =
= 0,25+1·0,36- 0,5(20+1·38)(сos20/cos22,85 - 1) =0,038261 мм
Диаметр окружности выступов
da1=d1+2k1mn[f+k1(x1-Δy)]
da1=40+2·1·2[1+1(0,4-0,038261)]=45,287 мм
daк=76+2·1·2[1+1(0,4-0,038261)]= 80,847 мм
Межосевое расстояние в передаче
atw=(dвк+k1dв1)/2 cosαtw
atw=(71,4166+1·37,5877)/2 cos22,85= 59,1435мм
Диаметр впадин
d'f1=2atw-k1(daк+0,6mn), где dвк - диаметр основной окружности,
d'f1=2·59,1435-1(80,84696+0,6·2) =36 мм
dак - диаметр окружности выступов сопряженного колеса.
Допуск на диаметр впадин
δf1=Тс/tgαт + 0,3
δf1= 0,1/tg20+0,3=0,57 мм
Расчетный диаметр впадин
df1=(d'f1-0,2k1δf1),
df1=(36-0,2·1·0,57)
= 35,886
 мм
df1max =35,886+0,114= 36 мм
df1min = 35,886-0,456=35,43 мм
Радиус кривизны в начале активного участка профиля зуба
ρр=atw
sin αtw-0,5k1

ρр=59,1435
sin 22,85-0,5·1·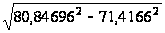 =4,02
мм
Радиус кривизны в конце активного участка профиля зуба
ρа=0,5k1

ρа=0,5·1
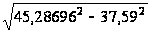 =12,63
мм
Коэффициент смещение исходного долбяка контура зуба детали в станочном зацеплении с долбяком
х1=-Асе+0,25Тс)/2mn tgαn
х1=-(0,11+0,25·0,1)/2·2 tg20 =-0,0927274 мм
3.2 Проектирование инструмента
Выбираем с минимальным делительным диаметром dо=80 мм
Число зубьев долбяка zо=80/2=40 мм
Диаметр основной окружности dво= 80·сos20=75,1754 мм
Станочное зацепления нового долбяка с деталью из условия обработки впадин и активного участка профиля
А=1+((d2f1-d2во-(2ρp)2)/(dв1+dво)2
А=1+((35,8862-75,17542-(2·4,0199)2)/(37,5877+75,1754)2 = 0,65175
В=2·2ρр/(dв1+dво)
В=2·2·4,01994/(37,5877+75,175)=0,1426
С=2·df1/(dв1+dво)
С=2·35,886/(37,5877+75,175)=0,6365
Сумма коэффициентов под радикалом
У=А2+В2 - С2= 0,65175+0,1426+0,6365=0,03999961
Z= А·С=0,65175·0,6365=0,415
Х=А2+В2= 0,651752+0,14262=0,445
D=В√У= 0,1426√0,3999961= 0,0285
αtw=arccos((Z±D)/X)
α'twн=arccos((0,415±,0285)/0,445) = 29,785
invαtwн= 0,0525 рад
α'twс= 5,103 °
Коэффициент смещения исходного контура для нового долбяка
xон=(invαtwn-invαn)(z1+zo)/2 tgαn -x1
xон=(0,052514-0,0149)(20+40)/2 tg20 +-0,0927=3,1926 мм
Станочный угол зацепления из условия отсутствия в процессе обработки среза головки зуба детали неэвольвентой частью зуба инструмента
α''twc=arctg(2ρa/(dв1+dвo)
α''twc=arctg(2·12,6301/(37,5877+74,175)= 12,62641
Так как df1<db1, не нужно рассчитывать еще один угол зацепления
Выбираем угол зацепления
αtwc=12,626є
invαtwc=0,003823
Размеры нового долбяка по передней поверхности при станочном угле зацепления, равным αtw
межосевое расстояние в зацеплении
atw=(dв1+k1·dво)/2cosαtw
atw=(37,5877+1·74,1754)/2cos29,79 = 64,9638 мм
диаметр окружности выступов
dаон=k1(2atwн-df1)
dаон=1 (2·64,96377-35,886)= 94,0415 мм
Для определения окружной толщины зуба по верху долбяка рассчитываем размеры долбяка в исходном сечении:
окружная толщина зуба по делительному диаметру
S'по=П·mn/2=3,14·2/2=3,142 мм
толщина зуба по делительному диаметру для нового долбяка
Sно=S'по+2·хон mn tgαn= 3,14159+2·2,86245· 2 tg20=7,7897 мм
станочный угол зацепления
invα'tw=invαn+2х1/(z1+k1zo) tgαn=0,0149-2·0,09273/(20+40) tg20=0,013779 рад α'tw= 20,76є
межосевое расстояние в зацеплении:
a'tw=(dв1+k1·dво)/2cosα'tw=(37,5877+1·74,1754)/2cos20,76=60,296 мм
диаметр окружности выступов
d'ao=2a'tw - k1df1=2·60,296 - 35,886=84,707 мм
угол давления на головке зуба
α'tао=arccos dво/dао= arccos 75,1754/84,70678= 27,442є
inv α'tао= 0,04033 рад
Окружная толщина зуба по верху долбяка в торцовом сечении
S'tao=84,9239(3,14159/80+0,0149-0,0403)= 1,1729 мм
Минимально допустимая окружная толщина зуба по верху
[Stао]=√ 0,2594·2-0,0375=0,6938 мм
Угол давления на головке зуба нового долбяка
α'tаон=arccos dво/dаон= arccos 75,1754/94,04154= 36,9286
inv α'tаон= 0,107076 рад
Окружная толщина зуба по верху долбяка в торцовом сечении
Stao= 94,0415(7,7897/80+0,0149-0,1071)=0,48896 мм
При dаон= 94,041536 долбяк имеет Stao<[Stao]
Таким образом, необходимо рассчитывать максимально допустимое положительное исходное расстояние из условия отсутствия заострения зубьев долбяка
Определение диаметра инструмента по условию отсутствия заострения зубьев:
расчетное значение dао=85,9107 мм;
толщина зуба по передней поверхности
Sно =3,5 мм;
Stao =1,04 мм;
α'tаон = 28,70275 мм;
inv α'tаон=0,04659 мм .
Рис.3.1 – Определение диаметра инструмента в зависимости от [Stao]
Максимально допустимый диаметр долбяка из условия отсутствия заострения зубьев
dаон= 85,9107 мм
Максимально допустимое положительное исходное расстояние для нового долбяка
а'н=(85,9107-84,70678)/2tg6=5,727 мм
хон=(85,9107-84,70678)/4=0,30099 мм
Максимально допустимое отрицательное исходное расстояние определяем при подстановке в них значения угла αtwc и αtwн
хос=(0,00364-0,014904)(40+20)/(2·tg20) + 0,093 =-0,83589 мм
ас= -0,8359·2/tg6 =-15,906мм
Максимальная величина стачивания
H=5,7274+15,9059=21,633 мм
Полученная максимально допустимая величина стачивания Н>В'р, поэтому принимаем:
а=0,5В'р=5,00 мм
ас= -5,00 мм
хон= 5,00·tg6/7=0,2628 мм
Уточняем диаметры инструмента нового, сточенного и задний угол по верху из условия обработки впадин между зубьями детали
станочный угол зацепления нового долбяка
invαtwn=0,0149+2·tg20(0,262761-0,093)/(20+40)=0,01698,
αtwn= 20,833
межосевое расстояние
аtwн= (37,5877+75,1754)/2cos20,833=60,33 мм
наружный диаметр нового долбяка
dаон= 2·60,33-35,886=84,766 мм
Коэффициент смещения исходного контура для предельно сточенного долбяка
хос=-5,00 tg6/7 = -0,2628 мм
станочный угол зацепления
invαtwс=0,0149+2·tg20(-0,26276-0,093)/(20+40) =0,01059,
αtwс= 17,9167 є
межосевое расстояние
аtwс=(37,5877+75,1754)/2cos17,9167=82,624 мм
Диаметр долбяка dаос=2·60,0267-35,886= 84,167 мм
Задний угол по верху долбяка
δ= arctg((84,7652-82,62428)/20) =6,109875 = 6є6' 36''
Радиус кривизны в начале активного участка профиля зуба нарезаемого колеса, обеспечиваемый рассчитанным инструментом
новым долбяком
ρн=аtwн
sinαtwн-0,5
ρн
=60,33 sin20,833-0,5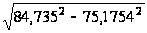 =1,873
мм
сточенным
долбяком ρс=аtwс
sinαtwс - 0,5
ρс=59,2551
sin17,92 - 0,5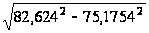 =
1,0866 мм
Нормальная толщина зуба по делительному диаметру нового долбяка
Sно=3,14159+2·0,262761·2·tg20=3,524 мм
Высота головки зуба h'=0,5(dаон-do)= 0,5(84,7652-80)=2,385 мм
Диаметр впадин
dfo=daон-dа1+df1-0,6mn= 84,7652-45,28696+35,886-0,6·2= 74,164 мм
Корригированный профильный угол инструмента
α'n=arctg(1+tg6·tg5)tg20= 20,169147 = 20є 10' 9''
Диметр основной окружности при шлифовании бокового профиля зубьев долбяка
d'во=dо cosα'n=80cos20,16915=75,094 мм
Радиус кривизны в начале активного участка профиля зуба долбяка
ρр=аtwн
sinαtwн-0,5
ρр
= 60,33 sin20,833-0,5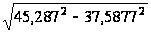 =8,82445
мм
СПИСОК ЛИТЕРАТУРЫ
1. Металлорежущие инструменты: Учебник для вузов по специальности «Технология машиностроения», «Металлорежущие станки и инструмент»/ Т.Н. Сахаров, О.Б. Арбузов, Ю.Л. Боровой и др.-М.: Машиностроение, 1989.-328 с.: ил.
2. Нефедов Н.А., Осипов К.А. Сборник задач и примеров по резанию металлов и режущему инструменту: Учебное пособие для техникумов по предмету «Основы учения о резании металлов и режущий инструмент».-5-е изд. -М.:Машиностроение, 1990.-448 с.: ил.
3. Васькин В.А. «Режущий инструмент». Учебное пособие по курсовому проектированию. – Челябинск: ЮУрГУ, 1998, – 215с.:ил.
4. Справочник конструктора-инструментальщика: Под общ. ред. В. И. Баранчикова. -М.:Машиностроение, 1994.-560 с.:ил.
5. Черемисов А.В., Ивлев С.Б. Проектирование червячных зуборезных фрез: Учебное пособие для курсового проетирования.-Челябинск:ЧГТУ, 1993.-11 с., ил.
Справочник инструментальщика/ И. А. Ординарцев, Г. В. Филиппов, А.Н. Шевченко и др.; Под общ. ред. И.А. Ординарцева.-Л.: Машиностроение, 1987.-846 с.:ил.
Справочник технолога–машиностроителя. В 2-х т.–4-е издание /под ред. А.Г. Косиловой и Р.К. Мещерякова.– М.: Машиностроение, 1985.–Т.2.
Анурьев В.И. Справочник конструктора-машиностроителя: В 3-х т. – 7-е изд., перераб. и доп. –М.: Машиностроение, 1992