координатным
осям. Интерполяция - линейная и круговая. В память устройства введены
стандартные рабочие циклы: точение конусов, обработка любых дуг окружностей, нарезание
резьбы, продольное и поперечное точение с разделением величины припуска на
рабочие ходы и ввода программы в память устройства. Разрешающая способность по
координате Z 0,01mm,
по координате X 0,005mm.
2.3 Выбор
и обоснование технологических баз.
При разработке технологической операции необходимо
особое внимание уделить выбору технологических баз. При этом должны соблюдаться
основные правила базирования: 1. правило шести точек; 2. правило совмещения
баз; 3. постоянство баз.
Поверхности, выбранные в качестве базовых, указаны
на рис. 2.4, а данные по базовым поверхностям сводим в таблицу 2.4. Выбор баз
производим в соответствии с ГОСТ 21495-76
Таблица 2.4
| № опер. |
Наименование операции |
Базовая поверхность |
Приспособление |
| 015 |
Токарно-винторезная с ЧПУ |
А |
Патрон 3-х кулачковый |
| 025 |
Токарно-винторезная с ЧПУ |
Б |
Патрон 3-х кулачковый |
| 035 |
Сверлильная с ЧПУ |
АВ |
Специальное приспособление |
| 040 |
Фрезерная |
АБВ |
Специальное приспособление |
| 045 |
Шлифовальная |
Б |
Патрон 3-х кулачковый |
2.4 Определение
припусков на механическую обработку.
От величины припусков на обработку детали зависит
себестоимость ее изготовления. Повышенный припуск ведет к увеличению расхода
материала, затратам труда и другим производственным расходам. При заниженном
припуске увеличивается возможность получения бракованной детали. Поэтому очень
важно правильное назначение общих и межоперационных припусков.
Используя два вида определения припусков,
аналитический и статический, определим припуски на несколько поверхностей.
Все данные расчетов заносим в таблицы.
| № перехода |
Вид заготовки |
Точность обработки |
Элементы припуска, мкм |
Припуск, мм |
Размер заготовки, мм |
| Квал |
допуск |
Rz
|
T |
ρo
|
εy
|
2zmin
|
2zmax
|
min |
max |
| 0 |
Заготовка |
H14 |
1.3 |
300 |
300 |
341 |
- |
- |
- |
274.68 |
275.169 |
| 1 |
Точение черновое |
H12 |
0.52 |
50 |
50 |
20.4 |
130 |
8 |
8.8 |
283.48 |
283.969 |
| 2 |
Точение чистовое |
H10 |
0.13 |
20 |
25 |
13.6 |
130 |
0.85 |
0.853 |
284.33 |
284.432 |
| 3 |
Шлифование черновое |
H 8 |
0.081 |
10 |
20 |
6.82 |
110 |
0.36 |
0.359 |
284.69 |
284.742 |
| 4 |
Шлифование чистовое |
H7 |
0.052 |
5 |
15 |
0.68 |
110 |
0.31 |
0.309 |
285 |
285.052 |
Rz
– высота микронеровности, оставшейся при выполнении предшествующего
технологического перехода, мкм.
Т – глубина дефектного поверхностного слоя,
оставшегося при выполнении предшествующего технологического перехода, мкм.
ρо – суммарные отклонения
расположения, возникшие на предшествующем технологическом переходе, мкм.
εу – величина погрешностей установки
заготовки при выполняемом технологическом переходе, мкм.
2zmin
– величина промежуточного припуска, мм.
2zmax
– максимальный припуск на обработку поверхности заготовки, мм.
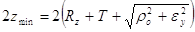
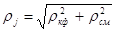 , где
ρкор – погрешность заготовки по
короблению, мм
ρсм – погрешность заготовки по смещению,
мкм
 , где
Δк= 0.5– удельная кривизна
заготовки, мкм/мм,
L – длина обрабатываемой
поверхности, мм
ρсм = δ=1,2, где δ
– допуск на заготовку
ρсмз = 1,2 мм 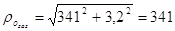 мкм
ρо1 = 341х0.06 = 20,46 мкм ρо2
= 341х0.04 = 13,64мкм
ρо3 = 341х0.02 = 6.82 мкм ρо4
= 341х0.002 = 0.682мкм
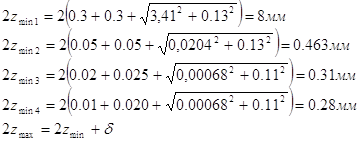
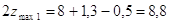
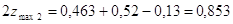
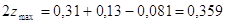
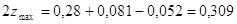
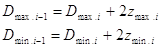
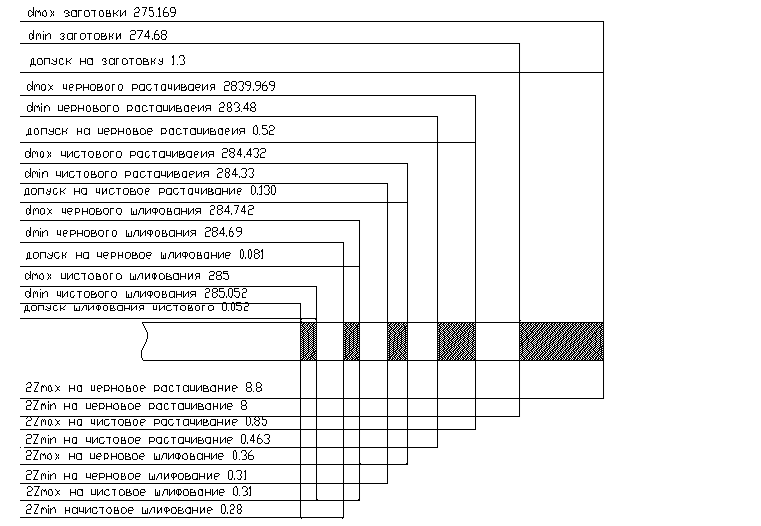
Схема полей расположения припусков и допусков.
Статический метод определения припусков.
Таблица 2.5.2
| Поверхности и вид обработки |
Припуск |
Размер |
Предельные отклонения |
|
Заготовка
Поверхность ø325
Точение
|
4.5 |
329,5
325
|
+1400
+570
|
|
Заготовка
Поверхность ø335
Точить
|
4.5 |
339,5
335
|
+1400
+570
|
|
Заготовка
Поверхность ø305
Точить
|
4.5 |
309,5
305
|
+1300
+520
|
|
Заготовка
Поверхность ø275
Расточить
|
1,7 |
273,3
275
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Поможем написать работу на аналогичную тему
Получить выполненную работу или консультацию специалиста по вашему учебному
проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты:
-
Виробництво кондитерських виробів
Асортимент та класифікація кондитерських виробів: фруктово-ягідні (мармелад, пастила), плодоконсервні (варення, джем, повидло, галярет, желе, цукати). Шарово-волокниста структура халви. Протирання насіння соняшника. Виробництво карамельних виробів.
-
Виробництво макаронних борошнистих кондитерських виробів та рослинної олії
Технологічні схеми виробництва макаронних, борошнистих кондитерських виробів та рослинної олії. Ознаки класифікації макаронних виробів. Відмінність затяжного печива від цукрового. Види насіння для виробництва рослинної олії, процес її рафінування.
-
Анализ процессов изготовления детали корпуса
Разработка и конструкционно-технический анализ чертежа детали. Вид заготовки, описание метода и способа ее получения для заданной детали. Последовательности механической обработки заданных поверхностей и технологии выполнения отдельных операций.
-
Изучение конструкций, кинематики и настройки сверлильных станков
Рассмотрение кинематической схемы и особенностей настройки настольных (обработка отверстий малого диаметра), вертикальных (одно-, многошпиндельные с постоянными и переставными шпинделями), радиальных, горизонтальных и сверильно-центровальных станков.
-
Изготовление передней панели пульта дистанционного управления
Разработка технологического процесса изготовления передней панели пульта дистанционного управления. Краткие сведения о холодноштамповочном производстве. Расчет операции вырубки, пробивки, гибки. Электрохимическое оксидирование поверхности панели.
-
Изготовление коробки пружинной
Технические требования на изготовление коробки пружинной. Анализ технологичности конструкции детали. Выбор и обоснование способа получения заготовки и ее расчет. Разработка маршрута обработки заготовки. Расчет операционных припусков и режимов резания.
-
Изучение конструкции и геометрии токарных резцов
Основные разновидности токарных резцов, особенности их формы и отличительные признаки, функциональное назначение и сферы применения. Конструкция токарного резца и его элементы Приборы для измерения углов резца и техника их использования. Виды стружки.
-
Автоцементовози
Розвантажувальні рукави до розвантажувального патрубка автоцементовоза і до транспортного цементопроводу силосу. Автоцементовоз саморозвантажний для транспортування безтарного цементу, його склад та технічна характеристика, аеруючий пристрій цементовоза.
-
АСУ ТП 5-ти клетевого стана 630 холодной прокатки
Специфика управления на предприятиях черной металлургии с полным циклом производства. Функции и структура автоматизированных систем управления стана 630 холодной прокатки. Устройство и принципы работы локальной системы автоматического управления САРТиН.
-
Идентификация параметра зазора при регулировании положения
Математическая модель подсистемы идентификации зазора в технологическом перемещении рабочего органа цифрового электропривода как астатического звена второго порядка по критерию точности, его описание передаточными функциями неизменной части и регулятора.
-
Анализ систем автоматического регулирования температуры поливной воды в теплице
Описание устройства работы системы автоматического регулирования температуры поливной воды в теплице, определение передаточных функций системы по управляющему и возмущающему воздействиям. Анализ устойчивости системы по критериям Гурвица и Найквиста.
-
Автоматизация кузнечнопрессового участка
Технологический процесс изготовления поковок в кузнечнопрессовом цехе. Устройство и принцип работы AS-interface. Пути и методы развития систем автоматического управления на данном участке производства. Функциональная Схема АСУ кузнечнопрессового участка.
-
Гармоническая линеаризация
Метод гармонического баланса (гармонической линеаризации) как один из распространенных инженерных методов. Определение наличия предельных циклов, их параметров и устойчивости. Условия гармонического баланса. Системы с мягким и жестким возбуждением.
-
Зубчатые механизмы
Параметры цилиндрических косозубых колес. Конструкции и материалы зубчатых колес, их размеры и форма. Конические зубчатые передачи и ее геометрический расчет. Конструкция и расчет червячных передач. Основные достоинства и недостатки червячных передач.
-
Изучение аппаратуры автоматизации УФИ-ИПР
Устройство формирования информации - индикатор работы погрузочного пункта, УФИ-ИРП, техническая характеристика. Изучение назначения, функциональных возможностей, принципа действия и конструкции комплекта аппаратуры. Горнотехнические условия применения.
-
Выбор и оценка качества эффективности методов обработки женского жакета на подкладке, изготовленного в ателье высшего разряда
Технологический процесс изготовления изделия (составление графической модели подготовки условного изделия к примерке и дошива изделия). Оценка свойств рекомендуемых материалов и выбор в соответствии с этим режимов и параметров обработки изделия.
-
Блок дифференциальных реле электровоза ВЛ80с
Назначение и основные технические характеристики блока дифференциальных реле, сферы и методы его употребления. Устройство и элементы блока, порядок и принцип его действия. Правила проведения текущего ремонта БРД-356, неисправности и их устранение.
-
Динамическое поведение механической системы с упругими связями
Исследование и анализ динамического поведения механической системы с упругими связями с помощью основных теорем и принципов теоретической механики. Составление дифференциального уравнения движения механической системы и определение реакций движения.
-
Експертні системи в дослідженнях умов і методів обробки нових матеріалів
Експертні системи - застосування штучного інтелекту. Будівля, функції та порівняння експертних систем. Домінуюча роль знань в експертних системах. Способи одержання знань про аналізовану систему. Спосіб самостійного і звичайного прийому інформації.
-
Диаграмма состояния железо–углерод (стабильная) и получение чугунов
Диаграмма стабильного равновесия железо–углерод и процесс образования в чугуне графита – графитизация. Связь структуры чугуна с его механическими свойствами. Особенности маркировки серого чугуна, его основные разновидности и область применения.
|