Защитные покрытия деталей РЭС-4
Окраску деталей производят с помощью кисти, окунанием и распылением. Окрашивание кистью является малопроизводительным методом, который применяют для медленно сохнущих лаков, покраски поверхности и нанесения обозначений по трафарету. Нанесение лакокрасочных покрытий окунанием применяют для деталей, не требующих тщательной отделки и имеющих форму, удобную для стекания краски. В этом случае получается неравномерное по толщине покрытие и большой расход материала. Окрашивание распылением является более высокопроизводительным процессом, при этом получается высокое качество поверхности, но этот способ связан с повышенным расходом материала и окрашивание необходимо вести в специальной камере.
Наиболее совершенным способом является окраска в электростатическом поле (рис. 3). При этом способе изделия подвешиваются на заземленный конвейер 4, проходящий между электродами 1, на которые подается отрицательный потенциал от источника напряжения 2. Краску подают воздушными распылителями 3 на движущиеся изделия, находящиеся в электрическом поле. Частицы краски, заряжаясь отрицательно, притягиваются к положительно заряженным деталям.
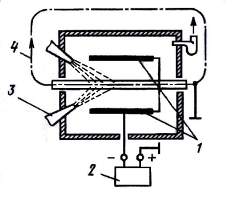
Рис. 3
При этом способе повышается производительность труда (в 3–4 раза), улучшаются санитарные условия труда, повышается качество покрытия (разброс по толщине составляет 5–8 мкм), сокращается расход лакокрасочных материалов (потери составляют всего 5–10%) и создаются условия комплексной автоматизации процесса окраски.
Сушка является заключительным этапом. При выборе способа и режима учитывают многие факторы: вид лакокрасочного материала, характер покрываемой поверхности деталей, их размеры и конфигурация, поточность производства и др. Сушка может быть при обычной температуре окружающего воздуха (естественная сушка) и принудительная при повышенных температурах (в сушильных шкафах, рефлекторных сушилках и т.д.). Наиболее совершенна сушка инфракрасными лучами.