Різальний інструмент
 .
Приєднувальна частина по ГОСТ 3266-81
Рисунок 5.2 – Приєднувальна частина
6 Проектування циліндричної фрези
Вихідні дані:
тип фрези – циліндрична;
ширина фрезерування
 мм;
припуск
 мм;
оброблюваний матеріал – Сталь 15Г.
Послідовність розрахунків:
Зовнішній діаметр фрези
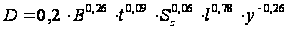
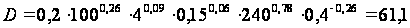 мм.
Приймаємо
стандартне
значення
 мм.
Діаметр приєднувальної частини
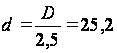 мм.
Приймаємо
стандартне
значення
 мм.
Розраховуємо кількість зубів
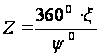 ,
де
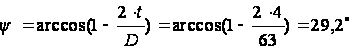 тоді
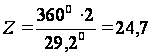
Округлюємо
до цілого парного
числа
 .
Кут нахилу зубів
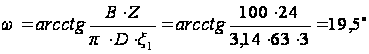
Форма зуба та його параметри
призначаємо зуб з заокругленою спинкою;
крок по
колу
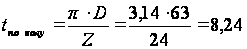 мм;
кут кроку
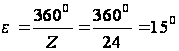 ;
висота
зуба
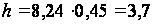 мм;
радіус
заокруглення
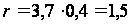 мм;
радіус
дуги кола
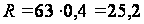 мм
Довжина фрези.
Відповідно
до стандартного
ряду та залежно
від ширини
фрезерування
призначаємо
 мм.
Довжина приєднувальної частини та діаметр виточки:
довжина
приєднувальної
частини
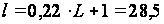 мм. Округлимо
до 29 мм;
діаметр
виточки
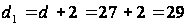 мм.
Геометрія зуба
задній кут

передній
кут

Отвір фрези та шпоночний паз виконуємо згідно ГОСТ 9472-83.
7 Технологія виготовлення циліндричної фрези
| № | Назва та зміст операції | Ескіз та технічні вимоги | Назва станка та інструменту | Режим обробки | Операційний час | |
|
м/хв |
мм/об |
|||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| 1 | Відрізна. Відрізати заготовку |
|
Токарно-відрізний напівавтомат моделі МК-244. Різець відрізний b=4 мм. | 20 | 0,2 | 0,28-0,6 |
| 2 | Шліфувальна. Зняти залишки після відрізки з однієї сторони |
|
Точильно-шліфувальний станок. Шліфувальний круг ПП500х63х127-2А -24-СТ1-5-К-20 м/с-Б, ГОСТ 2424-67 | 20 | Ручна | 0,1 |
|
3 |
Токарна. Обробити отвір і перший торець Позиція VI: зняти деталь, встановити заготівку. Позиція I: центрувати, підрізати торець попередньо Позиція II: свердлити проточити по зовнішньому діаметру попередньо Позиція III: свердлити наскрізь, підрізати торець в розмір 127,7 |
|
Токарний напівавтомат моделі 1А240П-6 Свердло
спіральне
Різець підрізний Т15К6 Свердло спіральне Різець прохідний Т15К6 Свердло спіральне Різець підрізний Т15К6 |
15 35 15 35 15 35 5 |
0,13 0,09 0,13 0,09 0,13 0,09 6 |
1,1-1,7 7 |
|
Позиція IV: розвернути отвір, зняти фаску Позиція V: розвернути отвір кінцево |
|
Розвертка чорнова Різець фасонний Розвертка чистова |
8 35 8 |
0,2 0,04 0,2 |
1,1-1,47 |
|
|
4 1 |
Токарна. Обробити другий торець і зовнішній діаметр Позиція IV: зняти деталь, установити заготовку Позиція I: підрізати торець попередньо Позиція II: проточити по зовнішньому діаметру попередньо Позиція III: підрізати торець начисто Позиція IV: проточити по зовнішньому діаметру остаточно, проточити фаску 2 |
3 |
Токарний напівавтомат 1А240П-6 Різець підрізний Т15К6 Різець прохідний Т15К6 Різець підрізний Т15К6
Різець
Різець прохідний Т15К6 4 |
47 47 47 47 47 5 |
0,09 0,14 0,09 0,14 0,14 6 |
0,8-1,05 7 |
|
Позиція V: зенкерувати фаску в отворі |
|
Зенкеровка |
20 |
0,14 |
0,8-1,05 |
|
| 5 |
Токарна. Обточити по зовнішньому діаметру остаточно Підрізати торець приєднувальної частини і підправити фаску |
|
Токарно-револьверний станок моделі 1341 Різець прохідний прямий Т15К6 |
120 120 |
0,2 0,1 |
0,79-1,23 |
| 6 | Токарна. Підрізати другий торець і підправити фаску |
|
Токарно-револьверний станок моделі 1341 Різець прохідний прямий Т15К6 |
120 |
0,1 |
0,79-1,23 |
| 7 | Розточка. Розточити виточку |
|
Спеціальний токарний модернізований напівавтомат на базі автомата моделі КТ-60 Різець розточний Т15К6 |
80 |
0,1 |
0,94-1,0 |
| 8 | Потягування. Протягнути шпоночний паз | Горизонтально-протяжний напівавтомат 7А510 | 4 | 0,02 | 0,12-0,4 | |
| 9 | Фрезерна. Фрезерувати стружкові канавки |
|
Фрезерний напівавтомат моделі 6В-2МР | 44 | 20 мм/хв | 0,43-0,41 |
| 10 | Столярна. Зачистити заустенці після фрезерування. Зняти фаску на ребрах шпоночного пазу. | Столярний верстак. Напильник №1-2 | 0,65-0,73 | |||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| 11 | Маркувальна. Клеймувати. | Прес П472А. Клеймо твердосплавне ВК20 | 0,2-0,26 | |||
| 12 |
Термічна. Закалити Відпустити Виварити Травити Промити |
Напівавтоматичний агрегат для комплексної термообробки |
Т, С 1260-1280 560 80-90 25-40 15-20 |
0,5-1,0 | ||
| 13 | Шліфувальна. Шліфувати отвір. | Круглошліфувальний станок моделі 3А225. Шліфувальний круг ПП32х10х10-2А-16-СТ1-5-Б-18 м/с А, ГОСТ 2424-67 | 18 25 |
4 0,01 |
1,87-2,08 |
|
| 14 | Шліфувальна. Шліфувати по зовнішньому діаметру попередньо | Круглошліфувальний станок моделі 3Б153. Шліфувальний круг ПП350х40х127-2А-25/40-СМ1/СМ2-5-К-25 м/с А, ГОСТ 2424-67 | 35 25 |
1 |
0,76-0,98 |
|
| 15 | Шліфувальна. Шліфувати по зовнішньому діаметру з припуском під кінцеву обробку |
|
Круглошліфувальний станок моделі 3Б153. Шліфувальний круг ПП350х40х127-6С-50-СТ1-5-К-35 м/с А, ГОСТ 2424-67 | 35 20 |
4 |
0,85-1,22 |
| 16 | Заточка. Заточити передні поверхні зубів |
|
Заточний станок моделі 3А64Д. Шліфувальний круг. | 40 |
10 |
1,5-2,07 |
| 17 | Заточка. Заточити задні поверхні зубів. |
|
Заточний станок моделі 3А64Д. Шліфувальний круг. | 25 |
4 0,04 |
1,0-1,1 |
| 18 | Шліфувальна. Шліфувати зуби по зовнішньому діаметру остаточно |
|
Круглошліфувальний станок моделі 3Б153. Шліфувальний круг 2720-0150 А63/50 100К ГОСТ 161-67 |
35 |
1 глибина різання 0,03мм |
1,13-1,54 |
| 19 |
Хіміко-термічна Промити Сушити Цианувати Охолодити Виварити Промити Пасивіровать |
Т, С 85-90 300-350 555 20 85-95 85-95 60-70 |
0,05-0,4 |
|||
| 20 | Контрольна. Протестувати на працездатність | Фрезерний станок | ||||
| 21 | Упаковочна. Провести антикорозійну обробку і упакувати | Ванна, стіл | 0,4-1,0 | |||



 Т15К6
Список використаної літератури
Руководство по курсовому проектированию металлорежущих инструментов: Учеб. пособие для вузов по специальности «Технология машиностроения, металлорежущие станки и инструменты»/Под общ. ред. Г.Н. Кирсанова – М.: Машиностроение, 1986. – 228с.: ил.
Швець С.В. Металорізальні інструменти: Навчальний посібник. – Суми: Вид-во СумДУ, 2007. – 185 с.
Справочник технолога – машиностроителя. В2-х т. Т2/ Под ред. А. Г. Косиловой и Р. К. Мещерякова. – М.: «Машиностроение»,1986.
Семенченко И.И. и др. Проектирование металлорежущих инструментов. – М.: Машгиз, 1963.
Общемашиностроительные нормативы времени и режимов времени для нормирования работ, выполняемых на универсальных и многоцелевых станках с числовым программным управлением. II часть – М.: «Экономика», 1990, с.473
Справочник инструментальщика И.А Ординарцев, Г.В. Филлипов, А.Н. Шевченко и др.; Под общей ред. И.А. Ординарцева. – Л.: Машиностроение. Ленинград отд-ние, 1987 – 846с.: ил.