Очистка промышленных газов от сероводорода
2.2 Краткое описание и сравнительная характеристика аппаратов, для принятой схемы очистки коксового газа от сероводорода
Для улучшения контакта газа с жидкостью применяют смачиваемую насадку, которую встраивают в полый скруббер. Такой скруббер называют насадочным (рис.16). Корпус скруббера с насадкой обычно изготавливают из металла и реже из других материалов. Внутрь аппарата на специальную решетку, которую называют колосниковой, помещают насадку. В верхней части аппарата над насадкой располагают оросительное устройство, состоящее из различного вида разбрызгивателей или форсунок. Газ вводят в нижнюю часть скруббера под насадку. Он движется снизу вверх, проходит через смоченную поверхность насадки и в верхней части аппарата выходит через патрубок. Жидкость, смачивающая насадку, стекает с ее поверхности в бункер, откуда через гидрозатвор выводится из аппарата. Если скруббер с насадкой работает под повышенным давлением газа, для поддержания требуемого уровня жидкости в бункере устанавливают поплавковую камеру. Типы насадок выбирают в зависимости от условий работы скруббера (рис.16).
В насадочных скрубберах газ движется по смоченным каналам, образуемым элементами насадки. Проходя через насадку, газ многократно изменяет направление движения. В результате этого содержащаяся в газе пыль или капельные компоненты по инерции попадают на смоченную поверхность насадки и смываются стекающей жидкостью. Поэтому в скрубберах с насадкой пыль улавливается более эффективно, чем в полых. Но зачастую пыль при увлажнении осаждается в отверстиях насадки, забивая их. При этом резко возрастает гидравлическое сопротивление проходу газа и снижается производительность скруббера. Загрязнение насадки весьма трудно устранить, поэтому в большинстве случаев насадку извлекают из аппарата для ее очистки.
Скрубберы с насадками не оправдали себя как пылеуловители. В последнее время их стали заменять более эффективными мокрыми аппаратами, эксплуатация которых не вызывает затруднений. Насадочные скрубберы широко применяют как абсорберы для улавливания из газа таких компонентов, как SО2, НСl, Н2S и др., а также для охлаждения и увлажнения мало запыленного газа.
Выбор насадок. Для того чтобы насадка работала эффективно, она должна удовлетворять следующим основным требованиям: 1) обладать большой поверхностью в единице объема; 2) хорошо смачиваться орошающей жидкостью; 3) оказывать малое гидравлическое сопротивление газовому потоку; 4) равномерно распределять орошающую жидкость; 5) быть стойкой к химическому воздействию жидкости и газа, движущихся в колонне; 6) иметь малый удельный вес; 7) обладать высокой механической прочностью; 8) иметь невысокую стоимость.
Насадок, полностью удовлетворяющих всем указанным требованиям, не существует, так как, например, увеличение удельной поверхности насадки влечет за собой увеличение гидравлического сопротивления аппарата и снижение предельных нагрузок. В промышленности применяют разнообразные по форме и размерам насадки (рис.16), которые в той или иной мере удовлетворяют требованиям, являющимся основными при проведении конкретного процесса абсорбции. Насадки изготавливают из разнообразных материалов (керамика, фарфор, сталь, пластмассы и др.), выбор которых диктуется величиной удельной поверхности насадки, смачиваемостью и коррозионной стойкостью.
В качестве насадки используют также засыпаемые навалом в колонну куски кокса или кварца размерами 25 – 100 мм. Однако вследствие ряда недостатков (малая удельная поверхность, высокое гидравлическое сопротивление и т.д.) кусковую насадку сейчас применяют редко.
Широко распространена насадка в виде тонкостенных керамических колец высотой, равной диаметру (кольца Рашига), который изменяется в пределах 15 – 150 мм. Кольца малых размеров засыпают в абсорбер навалом (рис.16, а). Большие кольца (размерами не менее 50 X 50 мм) укладывают правильным и рядами, сдвинутыми друг относительно друга (рис.16, б). Этот способ заполнения аппарата насадкой называют загрузкой в укладку, а загруженную таким способом насадку – регулярной. Регулярная насадка имеет ряд преимуществ перед нерегулярной, засыпанной в абсорбер навалом: обладает меньшим гидравлическим сопротивлением, допускает большие скорости газа. Однако для улучшения смачивания регулярных насадок необходимо применять более сложные по конструкции оросители. Хордовая деревянная насадка (рис.16, 7) обычно используется в абсорберах, имеющих значительный диаметр. Основное ее достоинство – простота изготовления, недостатки – относительно небольшая удельная поверхность и малый свободный объем.
При выборе размеров насадки следует учитывать, что чем больше размеры ее элемента, тем выше допустимая скорость газа (и соответственно – производительность абсорбера) и ниже его гидравлическое сопротивление. Общая стоимость абсорбера с насадкой из элементов больших размеров будет ниже за счет уменьшения диаметра аппарата, несмотря на то, что его высота несколько увеличится по сравнению с высотой аппарата, имеющего насадку меньших размеров (вследствие снижения удельной поверхности насадки и интенсивности массопередачи).
Мелкая насадка предпочтительнее также при проведении процесса абсорбции под повышенным давлением, так как в этом случае гидравлическое сопротивление абсорбера не имеет существенного значения. Кроме того, мелкая насадка, обладающая большей удельной поверхностью, имеет преимущества перед крупной тогда, когда для осуществления процесса абсорбции необходимо большое число единиц переноса или теоретических ступеней изменения концентраций.
Основными достоинствами насадочных колонн являются простота устройства и низкое гидравлическое сопротивление. Недостатки: трудность отвода тепла и плохая смачиваемость насадки при низких плотностях орошения. Отвод тепла из этих аппаратов и улучшение смачиваемости достигаются путем рециркуляции абсорбента, что усложняет и удорожает абсорбционную установку. Для проведения одного и того же процесса требуются насадочные колонны обычно большего объема, чем барботажные.
 Насадочные
колонны мало
пригодны при
работе с загрязненными
жидкостями.
Для таких жидкостей
в последнее
время стали
применят абсорберы
с «плавающей»
насадкой. В
этих абсорберах
в качестве
насадки используют
главным образом
легкие полые
или сплошные
пластмассовые
шары, которые
при достаточно
высоких скоростях
газа переходят
во взвешенное
состояние.
В абсорберах с «плавающей» насадкой допустимы более высокие скорости газа, чем в абсорберах с неподвижной насадкой. При этом увеличение скорости газа приводит к большему расширению слоя шаров и, следовательно, к незначительному увеличению гидравлического сопротивления аппарата.
Количество жидкости, которое следует подавать на каждый 1 м2 сечения насадки скруббера, называют плотностью орошения. Оно зависит от типа насадки и назначения скруббера и определяется расчетом. При использовании насадочного скруббера для охлаждения и увлажнения газа плотность орошения водой составляет 5 – 20м3/(м2 -ч).
Насадочные скрубберы не требуют тонкого распыления воды, поэтому напор перед распылителями обычно невелик и составляет 50 – 100 кПа. Ввиду того что после выхода газа из скруббера с насадкой наблюдается некоторое механическое увлечение капелек жидкость газовым потоком, за скруббером, если это необходимо, следует предусматривать каплеуловители. В качестве каплеуловителей могут служить сухой слой насадки из колец Рашига, слой стружки с опилками или аппараты инерционного действия.
3. Расчет абсорбера для улавливания сероводорода из коксового газа
3.1 Исходные данные
| Количество коксового газа, м3/час | Q = 20000,0 |
| Температура, ˚С | t = 30 |
|
|
Pизб = 59,0 |
| Плотность коксового газа, кг/м3 | ρ = 0,550 |
| Вязкость газа динамическая, Н·сек/м2 | μ = 0,01307· 10-3 |
| Содержание H2S в коксовом газе на входе в скруббер, г/м3 | а1 =19,0 |
| Содержание H2S в коксовом газе на выходе из скруббера, г/м3 | а2 =1,0 |
3.2 Материальный баланс
Количество поглощенного H2S
GH S
=
 ,
(1)
где Q – количество коксового газа, м3/час;
а1,а2 – содержание H2S в коксовом газе на входе и выходе из скруббера, г/м3.
GHS
=
 =
360 кг/час
Коэффициент улавливания
η=
1 -
 ;
(2)
η=
1 -
 =
0,9474, т.е. 95%
Определение диаметра скруббера.
Для определения диаметра аппарата необходимо привести количество коксового газа к фактическим условиям по содержанию водяных паров, температуре и давлению.
Qt=
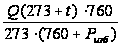 ;
(3)
Qt=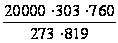 =20598,69
м3/ч
Объемный расход коксового газа с водяным паром, м3/ч
QHO
= Qt

 (4)
где: Qt - объем сухого коксового газа, м3/ч;
pHO
– парциальное
давление водяных
паров при температуре
30˚С
Pсух – давление сухого коксового газа при t = 30˚С
QHO
= 20598,7
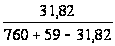 =
823,6566 м3/ч;
Общий объем коксового газа
Qобщ=
Qt
+ QHO
(5)
Qобщ = 20598,69 + 823,6566 =21422,346 м3/ч
Для определения
диаметра аппарата
необходимо
выбрать насадку
скруббера.
Принимаем в
качестве насадки
керамические
кольца 50 505
мм.
Характеристику насадки определяют по таблице (1):
– свободный объем V = 0,785 м3/ м3;
– удельная поверхность насадки f = 87,5 м3/ м3.
Для определения скорости газа в аппарате используют эквивалентный диаметр:
dэкв
=
 (6)
где: Vc – свободный объем насадки м3/ м3;
f – удельная поверхность, м3/ м3.
dэкв
=
 =
0,036 м.
Критическую скорость можно определить, пользуясь критерием Рейнольдса:
Re =
 (7)
При Re = 2330
= 2,32
 =
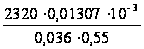 = 1,5314
 1,5
м/с
Определяем живое сечение аппарата:
Fж
=
 (8)
Fж
=
 = 3,9671
4 м2
Определяем общее сечение аппарата:
Fоб
=
 (9)
где: Vс – свободный объем насадки, м3/ м3
Fоб
=
 = 5,09 м2
Определяем диаметр скруббера:
d =
 (10)
d = =
2,5 м
3.3 Определение движущей силы процесса и количества поглотителя
Движущая сила процесса абсорбции H2S коксового газа содовым раствором определяется как разность парциальных давлений H2S в коксовом газе и поглотительном растворе на входе в аппарат и выходе из него.
Для определения движущей силы определяются парциальные давления H2S в коксовом газе на входе в скруббер и выходе из него.
Парциальное давление H2S в газе на входе в скруббер
р1вх
= Рвх
 (11)
где: Рвх – общее давление газа на входе, мм рт.ст.;
а1 – содержание H2S в коксовом газе на входе, г/м3;
МHS
– мольная масса
H2S,
кг/кмоль.
МHS
= 34 г/моль
Рвх = 760 + 59,0 = 819 мм рт.ст
р1вх =
 =
10,2519 мм рт.ст.
Парциальное давление H2S на выходе из скруббера:
р2 вых
= Рвых
 (12)
Принимаем
сопротивление
скруббера
 Р
= 10 мм рт.ст., тогда
давление коксового
газа на выходе
из скруббера
Рвых
= Рвх +
Р
(13)
Рвых = 819- 10 = 809 мм рт.ст.
р2 вых
= 809
 = 0,5329 мм рт.ст.
Принимаем в качестве поглотителя H2S содовый раствор 1N концентрации, поступающий на скруббер после регенератора.
Определяем равновесную концентрацию H2S в содовом растворе, поступающем в скруббер:
р2вых = 0,014 С1р3,22 мм рт.ст. (14)
где: С1р – равновесная концентрация H2S в поступающем растворе, соответствующая давлению H2S в коксовом газе, г/ дм3. Тогда:
С1р =
 (15)
С1р =
 =
3,0963 г/дм3
Для обеспечения движущей силы процесса принимаем концентрацию H2S в поступающем растворе С1 = 2,5 г/дм3.
Определяем равновесную концентрацию H2S в содовом растворе, выходящем из скруббера:
С2р =
 (16)
где: р1вх – парциальное давление H2S в коксовом газе на входе в скруббер, мм рт.ст.
С2р =
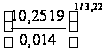 = 7, 7562 г/дм3
Принимаем концентрацию H2S в растворе С2 = 7 г/ дм3.
3.4 Определение необходимого количества поглотителя
Действительное количество поглотителя
Gд
=
 (17)
где: GHS
– количество
поглощенного
H2S в
граммах;
С1, С2 – содержание H2S в растворе на входе и выходе из скруббера.
Gд
=
 = 80000 дм3/час = 80 м3/час
Минимальное количество поглотителя
Gmin
=
 (18)
где:C2р – равновесное содержание сероводорода в растворе на выходе из скруббера,г/дм3.
Gmin
=
 = 68571,428 дм3/час
68,5714 м3/час
3.5 Проверка насадки на смачиваемость и затапливаемость
Для обеспечения удовлетворительной смачиваемости насадки необходимо подавать раствор в количестве, превышающем 2 литра на погонный метр насадки в минуту.
Периметр орошения в скруббере, заполненном выбранной ранее насадкой, можно определить:
П = Fобщּf (19)
где: Fобщ – общее сечение аппарата, м2;
f = 87,5 – удельная поверхность насадки, м2/м3
П = 5,09 ּ87,5 = 445,375 м
Линейная плотность орошения
q =
 (20)
q =
 =
2,566
2,5
дм3/мм;
2,5 2
следовательно, смачиваемость насадки удовлетворительная.
Движущая сила процесса абсорбции может быть определена путем нахождения парциального давления H2S над раствором и парциального давления H2S газа при различном его содержании от 1 до 19 г/м3.
Парциальное давление при различных концентрациях определяется:
РHS = Робּаі
 , (21)
а концентрация H2S в растворе определяется:
Рр(і) = 0,014 (Сір)3,22 (22)
Равновесное давление газа вычисляется по уравнению (14).
Полученные значения рассчитанных параметров вносятся в таблицу 1.
Таблица 1
|
Содержание H2S в газе г/м3 (аі) |
Давление коксового газа на входе в скрубер мм рт.ст. (Роб) |
Парциальное давление H2S в газе м рт.ст (Рі) |
Концентра- ция H2S в рас творе, г/дм3 (Сі) |
Равновесное давление H2S с рабо- чим раство-ром (Рр)і |
Рі-(Рр)і |
|
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| 1 | 809,10 | 0,533 | 2,5 | 0,268 | 0,265 | 3,773 |
| 2 | 809,65 | 1,067 | 2,75 | 0,364 | 0,703 | 1,422 |
| 3 | 810,20 | 1,601 | 3,0 | 0,481 | 1,12 | 0,892 |
| 4 | 810,75 | 2,136 | 3,25 | 0,623 | 1,513 | 0,661 |
| 5 | 811,30 | 2,672 | 3,5 | 0,790 | 1,882 | 0,531 |
| 6 | 811,85 | 3,209 | 3,75 | 0,987 | 2,222 | 0,450 |
| 7 | 812,40 | 3,746 | 4,0 | 1,215 | 2,531 | 0,395 |
| 8 | 812,95 | 4,285 | 4,25 | 1,477 | 2,808 | 0,356 |
| 9 | 813,50 | 4,823 | 4,50 | 1,776 | 3,047 | 0,328 |
| 10 | 814,05 | 5,363 | 4,75 | 2,114 | 3,249 | 0,308 |
| 11 | 814,60 | 5,903 | 5,0 | 2,493 | 3,41 | 0,293 |
| 12 | 815,15 | 6,444 | 5,25 | 2,917 | 3,527 | 0,283 |
| 13 | 815,70 | 6,986 | 5,50 | 3,389 | 3,597 | 0,278 |
| 14 | 816,25 | 7,528 | 5,75 | 3,910 | 3,618 | 0,276 |
| 15 | 816,80 | 8,072 | 6,0 | 4,485 | 3,587 | 0,279 |
| 16 | 817,35 | 8,616 | 6,25 | 5,115 | 3,501 | 0,286 |
| 17 | 817,90 | 9,160 | 6,50 | 5,803 | 3,357 | 0,298 |
| 18 | 818,45 | 9,706 | 6,75 | 6,554 | 3,152 | 0,317 |
| 19 | 819 | 10,251 | 7,0 | 7,368 | 2,883 | 0,347 |

Шаг определения изменения общего давления коксового газа на входе в скруббер (Роб і):
1) Робщ.к.г.на вх.в скр. – Робщ.к.г.на вых.из скр. = 10 мм рт.ст.
2) - шаг изменения
Роб і
коксового газа
 = 0,55 мм рт.ст.
Концентрацию H2S в растворе высчитываем с помощью шага:
 =
 г/дм3
Движущая сила абсорбции для аппарата может быть определена как:
– средняя арифметическая
Рср
=
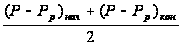 (23)
где: (Р-Рр)нач – движущая сила в начале аппарата;
(Р-Рр)кон – движущая сила в конце аппарата
– средняя логарифмическая
 Рлог
=
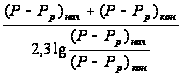 (24)
– интегральная
Ринт =
 (23)
Тогда движущая сила составляет:
Рср
=
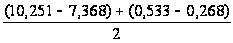 =
1,574 мм рт.ст.
Рлог
=
 =
1,320 мм рт.ст.
Ринт =
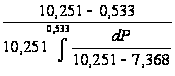 =
1,56119 мм рт.ст.
Принимаем движущую силу среднюю Р = 1,574 мм рт.ст.
3.6 Определение коэффициентов абсорбции и поверхности абсорбции
Общий коэффициент абсорбции
К =
 (26)
К = f (Reг,
Prг, Dг,
 ) (27)
где: Кг, Кж – коэффициент массопередачи через газовую и жидкую пленки.
Кг = Nuг
 (28)
Кж = Nuж
 (29)
где: Dг – коэффициент диффузии газовой фазы;
Dж – коэффициент диффузии жидкой фазы.
Dг= 0,000016 м2/сек
Dж= 1,61ּ10-9 м2/сек
Nuг = 0,167ּ
Reг0,74ּ
Prг0,33 ּ
( )0,47
(30)
Nuж = 0,21ּReж ּ Prж0,5 (31)
где: d – диаметр аппарата,м;
H – высота аппарата;
L – высота элемента насадки,м;
L = 0,05 м
Рассчитаем критерий Nuг
Reг
= ;
Reг = 2320
Prг =
 ,
где Сг
= 1370,113