Техническое перевооружение цеха по ремонту насосно-компрессорных труб
Ремонт насосно-компрессорных труб производится по следующейнормативно–технической документации:
- ГОСТ 633-80 «Трубы насосно-компрессорные и муфты к ним»; - РД 39-1-1151-84 «Технические требования на разбраковку насосно- компрессорных труб;- РД 39-1-592-81 «Типовая технологическая инструкция по подготовке к эксплуатации и ремонту насосно-компрессорных труб в цехах Центральных трубных баз производственных объединений МИННЕФТЕПРОМА»; - РД 39-2-371-80 «Инструкция по приемке и хранению бурильных, обсадных и насосно-компрессорных труб в трубных подразделениях производственных объединений Министерства нефтяной промышленности»; - РД 39-136-95 «Инструкция по эксплуатации насосно-компрессорных труб»; - Технические требования Заказчика по ремонту НКТ;- Другая нормативно-техническая документация, согласованная с Заказчиком.
Расчёт производственной площади цеха
Производственная площадь цеха рассчитывается по формуле:
Fцех = Кпƒоб ,
где ƒоб – суммарная площадь горизонтальной проекции технологического оборудования и организационной оснастки, ƒоб=558,57м2
Кп – коэффициент плотности расстановки оборудовании, для механических цехов, Кп=4
Fцех =4Ч558,57=2234,28м2
Шаг колонн выберем 18мЧ18м. Таким образом. Фактическая площадь цеха составит 2592м2.
2.7 Оборудование цеха по обслуживанию и ремонту НКТ
Количество оборудования определяется объемом выпускаемой продукции. Для выполнения операций по п.п. 1, 2, 3, 4, 10, 11, 12, 13 (см. таблицу 3.6) предусмотрено автоматизированное оборудование.
Цех оборудован автоматизированной транспортно-накопительной системой, обеспечивающей транспортировку труб между технологическим оборудованием и создание межоперационных заделов, а также автоматизированной компьютерной системой учета выпуска труб "АСУ-НКТ" с возможностью ведения паспортизации труб.
Рассмотрим оборудование цеха:
МЕХАНИЗИРОВАННАЯ ЛИНИЯ МОЙКИ ТРУБ
Предназначена для очистки и мойки внутренней и наружной поверхностей НКТ перед их ремонтом и подготовкой для дальнейшей эксплуатации.
Мойка осуществляется высоконапорными струями рабочей жидкости при этом достигается необходимое качество мойки НКТ без подогрева рабочей жидкости, за счет скоростного динамического воздействия струй. В качестве рабочей жидкости применяется вода без химических добавок.
Мойке могут подвергаться НКТ, имеющие парафино-нефтяные загрязнения и отложения солей при засорении канала трубы до 20% площади.
Допускается мойка с повышенным объемом загрязнения при снижении производительности линии.
Отработанная рабочая жидкость проходит очистку, обновление состава и снова подается в камеру мойки. Предусмотрено механизированное удаление загрязнений.
Линия работает в автоматическом режиме с управлением от программируемого командо-контроллера.
Преимущества:
- достигается высокая производительность и необходимое качество мойки без подогрева рабочей жидкости, обеспечивается экономия энергозатрат;
- не происходит коагуляция и слипание удаляемых загрязнений, снижаются затраты на их утилизацию и очистку оборудования;
- улучшаются экологические условия процесса очистки НКТ за счет уменьшения выделения вредных паров, аэрозолей и тепла, что приводит к улучшение условий труда работающих.
Технические характеристики:
Производительность, труб/час до 30
Диаметр обрабатываемых НКТ, мм 60,3; 73; 89
Длина обрабатываемых НКТ, м 5,5 ... 10,5
Количество одновременно моющихся НКТ, шт. 2
Давление моющей жидкости, МПа до 25
Насосы высокого давления:
- исполнение антикоррозионное с керамическими плунжерами
- количество рабочих 2шт.
- количество резервных 1шт.
- производительность насоса, м3/час 10
- давление сжатого воздуха, МПа 0,5 ... 0,6
Материал моющих форсунок твердый сплав
Потребляемая мощность, кВт 210
Емкость баков отстойника и расходного, м3 50
Габаритные размеры, мм 42150 Ч 6780 Ч 2900
Масса, кг 37000
КАМЕРА СУШКИ ТРУБ
Предназначена для сушки НКТ, поступающих в камеру после операции мойки или гидроипытаний.
Сушка осуществляется горячим воздухом, подаваемым под напором с торца трубы, проходящим по всей длине, с последующей рециркуляцией и частичной очисткой от паров воды.
Поддержание температуры осуществляется автоматически.
Технические характеристики:
Производительность, труб/час до 30
Температура сушки, єС 50 ... 60; Время сушки, мин 15
Мощность калорифера нагревателя, кВт 60, 90
Количество отводимого воздуха, м3/час 1000
Количество рециркулируемого воздуха, м3/час 5000
Характеристика НКТ
- наружный диаметр, мм 60, 73, 89
- длина, мм 5500 ... 10500
Габаритные размеры, мм 11830 Ч 1800 Ч 2010
Масса, кг 3150
УСТАНОВКА МЕХАНИЧЕСКОЙ ЗАЧИСТКИ ТРУБ
Предназначена для механической очистки внутренней поверхности НКТ от случайных твердых отложений, не удаленных при мойке труб, при их ремонте и восстановлении.
Очистка выполняется специальным инструментом (подпружиненным скребком), вводимым на штанге в канал вращающейся трубы, с одновременной продувкой сжатым воздухом. Предусматривается отсос продуктов обработки.
Работа установки осуществляется в автоматическом режиме с управлением от программируемого командо-контроллера.
Технические характеристики:
Производительность установки, труб/час до 30
Диаметр обрабатываемых НКТ, мм
- наружный 60,3; 73; 89
- внутренний 50,3; 59; 62; 75,9
Длина обрабатываемых НКТ, м 5,5 - 10,5
Количество одновременно обрабатываемых НКТ, шт. 2 (с любым сочетанием длин труб)
Скорость рабочей подачи инструмента, м/мин 4,5
Частота вращения трубы (Ж73мм), мин-1 55
Давление сжатого воздуха, МПа 0,5 ... 0,6
Расход воздуха на продувку труб, л/мин 2000
Суммарная мощность, кВт 2,6
Габаритные размеры, мм 23900 Ч 900 Ч 2900
Масса, кг 5400
УСТАНОВКА ШАБЛОНИРОВАНИЯ
Предназначена для контроля внутреннего диаметра и кривизны НКТ при их ремонте и восстановлении.
Контроль осуществляется прохождением контрольной оправки с размерами по ГОСТ 633-80, вводимой на штанге в отверстие трубы. Работа установки осуществляется в автоматическом режиме.
Технические характеристики:
Производительность установки, труб/час до 30
Диаметр контролируемых НКТ, мм
- наружный 60,3; 73; 89
- внутренний 50,3; 59; 62; 75,9
Длина контролируемых НКТ, м 5,5 - 10,5
Наружный диаметр шаблонов (по ГОСТ633-80), мм 48,15; 59,85; 56,85; 72,95
Усилие проталкивания шаблона, Н 100 - 600
Скорость перемещения шаблона, м/мин 21
Мощность привода перемещения, кВт 0,75
Габаритные размеры, мм 24800 Ч 600 Ч 1200
Масса, кг 3000
АВТОМАТИЗИРОВАННАЯ ЛИНИЯ ДЕФЕКТОСКОПИИ
Предназначена для неразрушающего контроля электромагнитным методом НКТ с муфтами при ремонте и восстановлении, с сортировкой их по группам прочности. Управление производится программируемым командо-контроллером. В состав линии входит установка дефектоскопии "УРАН-2000М".
По сравнению с существующим оборудованием линия имеет ряд преимуществ.
В автоматическом режиме осуществляется:
- наиболее комплексная дефектоскопия и контроль качества труб и муфт;
- сортировка и подбор по группам прочности НКТ и муфт;
- получение достоверных показателей качества как отечественных, так и импортных НКТ за счет использования в системе контроля прибора определения химсостава материала;
- определение границ дефектных участков трубы.
Технические характеристики:
Производительность линии, труб/час до 30
Диаметр контролируемых НКТ, мм 60,3; 73; 89
Длина контролируемых НКТ, м 5,5 ... 10,5
Количество контрольных позиций 4
Скорость перемещения НКТ, м/мин 20
Давление сжатого воздуха в пневмосистеме, МПа 0,5 - 0,6
Суммарная мощность, кВт 8
Габаритные размеры, мм 41500 Ч 1450 Ч 2400
Масса, кг 11700
Контролируемые параметры:
- сплошность стенки трубы;
- группы прочности трубы и муфты ("Д", "К", "Е"), определение химсостава материала;
- толщинометрия стенки трубы по ГОСТ 633-80.
Маркировка осуществляется лакокрасочным материалом по информации на мониторе установки дефектоскопии.
Данные контроля могут передаваться в автоматическую систему учета выпуска и паспортизации труб.
УСТАНОВКА ДЕФЕКТОСКОПИИ НАСОСНО-КОМПРЕССОРНЫХ ТРУБ И МУФТ "УРАН-2000М"
Установка работает в составе автоматизированной линии дефектоскопии и предназначена для проверки качества НКТ по следующим показателям:
- наличие нарушений сплошности;
- контроль толщины стенки трубы;
- рассортировка по группам прочности "Д", "К", "Е" труб и муфт.
Состав установки:
- Измерительный контроллер;
- Рабочий стол контролёра;
- Датчик контроля группы прочности трубы; пультом управления и индикацией
- Датчик контроля группы прочности муфты; (монитором);
- Комплект датчиков дефектоскопии;
- Монитор устройства индикации;
- Комплект датчиков толщинометрии;
- Программное обеспечение;
- Блок обработки сигналов;
- Комплект рабочих образцов;
- Контроллер устройства индикации;
Установка работает в следующих режимах:
Контроль нарушений сплошности (дефектоскопия) по ГОСТ 633-80;
Контроль толщины стенки трубы по ГОСТ 633-80;
Контроль химического состава муфты и трубы;
Контроль группы прочности муфты и НКТ по ГОСТ 633-80;
Вывод результатов на устройство индикации с возможностью вывода на печать;
Техническая характеристика:
Скорость контроля, м/сек 0,4
Производительность установки, труб/час 40
Характеристика ремонтируемых труб, мм
- диаметр 60,3; 73; 89; длина 5500 ... 10500
Общие технические характеристики:
Базовые процессоры контроллера - 486 DХ4-100 и Pentium 100;
Оперативная память (ОЗУ) - 16 Мб;
Накопитель на гибком магнитном диске (НГМД) - 3.5I, 1.44 Мб;
Накопитель на жестком магнитном диске (НЖМД) - 1.2 Гб;
Питание от сети переменного тока частотой 50 Гц;
Напряжение - 380/220 В; Потребляемая мощность - 2500 ВА;
Время непрерывной работы - не менее 20 часов;
Средняя наработка на отказ - не менее 3000 часов;
Устойчивость к механическим воздействиям по ГОСТ 12997-76.
СТАНОК МУФТОДОВЕРТОЧНЫЙ
Станок предназначен для довинчивания и отвинчивания муфт гладких НКТ. Довинчивание производится с контролем заданного крутящего момента (в зависимости от размера трубы).
Станок встраивается в токарный участок ремонта НКТ, но может быть использован автономно при наличии транспортных средств, обеспечивающих загрузку-разгрузку труб.
Управление станком осуществляется программируемым командо-контроллером.
Преимущества:
- конструктивная простота;
- простота и удобство переналадки на режимы довинчивания или
отвинчивания и на размер трубы;
- возможность транспортирования труб сквозь шпиндель и патрон.
Технические характеристики:
Производительность, труб/час до 40
Диаметр труб / наружный диаметр муфт, мм 60/73; 73/89; 89/108
Частота вращения шпинделя, мин -1 10
Максимальный крутящий момент, НЧм 6000
Привод шпинделя электромеханический
Давление сжатого воздуха, МПа 0,5 ... 0,6
Габаритные размеры, мм 2740 Ч 1350 Ч 1650
Масса, кг 1660
УСТАНОВКА ГИДРОИСПЫТАНИЯ
Предназначена для испытания внутренним гидростатическим давлением на прочность и герметичность НКТ с навинченными муфтами при их ремонте и восстановлении.
Герметичность испытываемой полости осуществляется по резьбам НКТ и муфты. Рабочая зона установки при испытаниях закрыта подъемными защитными экранами, что позволяет встраивать ее в технологические линии без специализированного бокса.
Работа установки осуществляется в автоматическом режиме с управлением от программируемого командо-контроллера.
Преимущества:
- повышенное качество контроля в соответствии с ГОСТ 633-80;
- надежность работы установки, предусматривается промывка канала трубы от остатков стружки;
- надежная защита производственного персонала при существенной экономии производственных площадей.
Технические характеристики:
Производительность, труб/час до 30
Диаметр НКТ, мм 60,3; 73; 89
Длина НКТ, м 5,5 - 10,5
Испытательное давление, МПа до 30
Рабочая жидкость вода
Время выдержки НКТ под давлением, сек. 10
Частота вращения заглушки и НКТ при свинчивании, мин-1 180
Расчетный момент свинчивания НЧм 100
Давление воздуха в пневмосистеме, МПа 0.5
Суммарная мощность, кВт 22
Габаритные размеры, мм 17300 Ч 6200 Ч 3130
Масса, кг 10000
УСТАНОВКА ИЗМЕРЕНИЯ ДЛИНЫ
Предназначена для измерения длины НКТ с муфтами и получения информации по количеству и суммарной длине НКТ при формировании пакетов НКТ после их ремонта.
Измерение производится с помощью перемещающейся каретки, имеющей датчик и преобразователь перемещений.
Работа установки осуществляется в автоматическом режиме с управлением от программируемого командо-контроллера. Схема измерения длины трубы согласно ГОСТ633-80;
Технические характеристики:
Производительность установки, труб/час до 30
Наружный диаметр НКТ, мм 60,3; 73; 89
Длина НКТ, м 5,5 - 10,5
Погрешность измерения, мм +5
Дискретность измерения, мм 1
Скорость перемещения каретки, м/мин 18,75
Мощность привода перемещения каретки, Вт 90
Габаритные размеры, мм 12100 Ч 840 Ч 2100
Масса, кг 1000
УСТАНОВКА КЛЕЙМЕНИЯ
Предназначена для маркирования НКТ после их ремонта.
Маркировка наносится на открытый торец муфты трубы методом последовательного выдавливания знаков. Содержание маркировки (изменяется по желанию программно): порядковый номер трубы (3 цифры), дата (6 цифр), длина трубы в см. (4 цифры), группа прочности (одна из букв Д, К, Е), шифр предприятия (1, 2 знака) и другие по желанию пользователя (всего 20 различных знаков).
Установка встраивается в участки по ремонту труб, имеющие оборудование для дефектоскопии и измерения длины труб, при этом обмен информацией и клеймение труб осуществляется в автоматическом режиме работы, с помощью программируемого контроллера.
Преимущества:
- обеспечивается большое количество информации и хорошее ее чтение, в том числе на трубах в штабелях;
- хорошее качество маркировки, т.к. клеймение выполняется на механически обработанной поверхности;
- сохранность маркировки при эксплуатации труб;
- простое и многократное удаление старой маркировки при ремонте труб;
- по сравнению с маркировкой на образующей трубы исключаются необходимость зачистки трубы и опасность возникновения микротрещин.
Технические характеристики:
Производительность, труб/час до 30
Диаметр НКТ по ГОСТ 633-80, мм 60, 73, 89; Длина НКТ, м до 10,5
Высота шрифта по ГОСТ 26.008 - 85, мм 4
Глубина отпечатка, мм 0,3 ... 0,5
Инструмент клейма твердосплавные ГОСТ 25726-83 с доработкой
Давление сжатого воздуха, МПа 0,5 ... 0,6
Габаритные размеры, мм 9800 Ч 960 Ч 1630; Масса, кг 2200
АВТОМАТИЗИРОВАННАЯ СИСТЕМА УЧЕТА ТРУБ ДЛЯ ЦЕХА РЕМОНТА НКТ
Предназначена для цехов с поточными линиями ремонта НКТ по операциям с помощью командоконтроллеров.
С помощью персональных компьютеров, объединенных в локальную сеть с контроллерами, выполняются функции:
- учет поступающих пакетов НКТ в ремонт;
- формирование сменно-суточных заданий на запуск пакетов НКТ в обработку;
- текущий учет прохождения труб по важнейшим операциям потока, учет ремонта НКТ за сутки и сначала месяца;
- учет отгрузки пакетов НКТ с начала месяца;
- ведение статистики ремонта НКТ по заказчикам и скважинам;
- составление баланса обработки партии НКТ.
Техническое обеспечение системы:
1. ПЭВМ Рentium III в программном исполнении;
1-2 ПЭВМ Рentium III для руководства цеха;
1. Принтер НР Laserjet (Printer/Copier/Seanner);
1. Источник бесперебойного питания. Сетевая арматура и кабели связи.
УСТАНОВКА ОЧИСТКИ НАСОСНЫХ ШТАНГ
Опытная установка очистки горячим воздухом от загрязнений буровых штанг после их эксплуатации на нефтепромыслах.
Очистка производится в процессе непрерывного протягивания штанги через блок форсунок, где происходит разогрев штанги до температуры плавления нефтерподуктов и сдувание их с поверхности штанги струей горячего сжатого воздуха.
Технические характеристики:
Производительность, шт/мин до 30
Скорость движения штанг (регулируемая), м/мин 2 ... 4
Давление воздуха с сети, МПа 0,6
Рабочая температура воздуха (регулируемая), °С 150 ... 400
Расход воздуха, м3/час 200
2.8 Внедрение нового оборудования для обслуживания и ремонта НКТ
На сегодняшний день разработаны различные технологии восстановления и ремонта НКТ, рассмотрим одну из них. Это технология восстановления и ремонта НКТ при помощи упрочнения и нанесения твёрдого антизадирного покрытия на резьбовые концы труб и муфт, так называемая технология НТС.
Технология «НТС» включает в себя операции:
- Восстановление резьбы без отрезания концов НКТ;
- Упрочнение резьбы;
- Нанесение специальных покрытий на резьбу;
- 100% неразрушающий контроль 4 физическими методами.
Дополнительно к существующему оборудованию вводится станок ультразвуковой обработки, и агрегат нанесения антизадирного покрытия.
УЛЬТРАЗВУКОВОЙ СТАНОК МОДЕЛИ 40—7018.
Ультразвуковой станок модели 40—7018 используют для нарезания внутренней и наружной резьбы. В шпиндельную головку станка вмонтирован ультразвуковой преобразователь. При нарезании резьбы метчик одновременно с вращательным движением вокруг оси и поступательным вдоль оси совершает дополнительные колебания с частотой 18—24 кгц и амплитудой в несколько мкм. Для возбуждения колебаний используют ультразвуковой генератор УЗГ-10/22.
Технические характеристики:
Мощность ультразвукового преобразователя, кВт 2,5
Точночть обработки, мкм ± 15 мкм
Габаритные размеры, мм 2740 Ч 1350 Ч 1650
Масса, кг 1660
УСТАНОВКА ДЛЯ НАНЕСЕНИЯ ПОКРЫТИЙ МЕТОДОМ ПЛАЗМЕННОГО НАПЫЛЕНИЯ.
Технические характеристики установки:
Выходное напряжение холостого хода - 400 В;
Максимальный ток нагрузки – 150 А;
Напряжение сети – 380 В;
Потребляемая мощность, макс. 40 кВт.
Габаритные размеры, мм 740 Ч 550 Ч 650
Вес источника тока 98 кг.
Таким образом, усовершенствованный технологический процесс восстановления и ремонта НКТ будет выглядеть следующим образом:
1. Очистка НКТ от асфальтосмолопарафинов (АСПО).
2. Механическая очистка наружной и внутренней поверхностей НКТ.
3. Шаблонирование НКТ.
4. Отвинчивание муфты НКТ.
5. Неразрушающий контроль тела НКТ (выявление дефектов продольной и поперечной ориентации в теле трубы и определение их координат, определение минимальной толщины стенки трубы, длины трубы, группы прочности трубы).
6. Отрезка дефектных концов НКТ, нарезка резьбы на трубонарезных станках с ПУ.
7. Восстановление и упрочнение резьбы ниппеля трубы.
8. Автоматизированный контроль калибрами резьбы ниппеля.
9. Восстановление и упрочнение резьбы муфты.
10. Автоматизированный контроль калибрами резьбы муфты.
11. Определение группы прочности муфты.
12. Нанесение антизадирного покрытия на резьбу трубы.
13. Навинчивание муфты.
14. Испытание НКТ гидростатическим давлением воды до 30МПа или до 70МПа с акустико-эмиссионным контролем.
15. Измерение длины НКТ и нанесение маркировочной надписи на трубу в соответствии с требованиями API, DIN, ГОСТ.
16. Консервация резьбовых элементов НКТ и установка на них предохранительных деталей.
3. Экономическая часть
Расчет экономического эффекта внедрения нового оборудования
Ремонт НКТ по ресурсосберегающей технологии НТС осуществляется в соответствии с (ТУ 1327-002-18908125-06) и обеспечивает сокращение совокупных затрат на содержание фонда НКТ в 1,8 – 2 раза за счет:
- восстановления резьбы ниппеля и муфт у 70% труб без отрезания резьбовых концов и укорачивания тела трубы, благодаря ультразвуковой обработке ресурс упрочненной резьбы выше, чем новой;
- увеличения более чем в 10 раз (гарантии до 40 СПО для фондовой НКТ и свыше 150 СПО для технологической НКТ при условии соблюдения РД 39-136-95) ресурса износостойкости резьбы отремонтированных труб по сравнению с ресурсом резьбы новых труб;
- сокращения в 2-3 раза объемов закупки новых НКТ за счет увеличения срока эксплуатации НКТ после восстановления.
Таб. 3.1 Показатели экономической деятельности цеха по ремонту НКТ
| Показатели | Годы | % соотношение 2009г. к 2007г. (в %) | ||
| 2007 | 2008 | 2009 | ||
|
Количество отремонтированных насосно-компрессорных труб (НКТ), шт. в год |
110 000 | 80 000 | 140 000 | 127 |
|
Выручка от реализации НКТ, тыс. руб. |
3 740 000 | 2 720 000 | 4 760 000 | 127 |
| Себестоимость выполненных работ, тыс. руб. | 3 366 000 | 2 448 000 | 4 284 000 | 127 |
|
Среднегодовая стоимость основных фондов, тыс. руб. |
130 000 | 126 000 | 186 000 | 143 |
|
Фонд заработной платы, тыс. руб. |
3 000 | 1 920 | 3 810 | 127 |
|
Среднесписочная численность работников, чел. |
20 | 16 | 20 | 100 |
|
Прибыль от реализации услуг, тыс. руб. |
374 000 | 272 000 | 476 000 | 127 |
|
Рентабельность реализации услуг, затраты на рубль товарной продукции |
0,9 | 0,9 | 0,9 | 100 |
Основную прибыль предприятие получает за счет реализации товарной продукции, которая составляет количество отремонтированных насосно-компрессорных труб. Прибыль от реализации данной товарной продукции зависит от нескольких факторов: объёма реализации, себестоимости и уровня среднереализационных цен. Рассматривая результаты данной работы, необходимо отметить, что в течение нескольких лет цены как на продукцию, так и на материальные ресурсы, необходимые на производство этой продукции, могут изменяться. Но, если основная пропорция сохраняется, ввод коэффициентов инфляции необязателен.
Данные таблицы 3.1 показывают, что с 2007 по 2008 года количество отремонтированных труб снизилось на 30 тыс. штук. С введением нового оборудования в2009 году объем услуг увеличился до 140 тыс. штук в год, что составляет на 60 тыс. штук больше. Соответственно, и выручка от реализации данных услуг увеличилась за счет большего объема и составила в 2009 году 4760000 тыс. рублей, что на 2040000 тыс. рублей больше, чем в предыдущем году.
Сумма инвестиций, потраченных на новое оборудование, а также затраты на доставку, монтаж, техническую подготовку, наладку и освоение производства составили 60000 тыс. рублей, что увеличило сумму основных фондов.
Если на единицу продукции себестоимость осталась на прежнем уровне, то в целом на весь объем товарной продукции она увеличилась. Численность работников увеличилась незначительно и составила 20 человек.
Исходя из показателя рентабельности, который составляет соотношение прибыли от реализации продукции к себестоимости ее производства, данные работы приносят прибыль 10 %, а в суммовом варианте это составляет в 2009 году 476000 тыс. рублей, что на 204000 тыс. рублей больше, чем в 2008 году.
3.2 Расчет экономической эффективности проекта
Экономическая эффективность – это соизмерение полученного эффекта с произведенными затратами. Численно эффективность выражается отношением величины получаемого эффекта к сумме затрат, определивших возможность получения этого эффекта. Оценка экономической эффективности капитальных вложений (единовременных затрат или инвестиций) производится по системе показателей. В данном случае, основными показателями являются цена услуг, прибыль до и после внедрения оборудования, прирост объема товарной продукции после внедрения, производительность труда после внедрения и прибыль на единицу товарной продукции.
Таблица 3.2 Показатели экономической эффективности
| Показатели | Средние показатели за 2007-2008 года (до внедрения) |
Показатели за 2009 год (после внедрения) |
| Количество отремонтированных насосно-компрессорных труб (НКТ), шт. в год | 95 000 | 140 000 |
Выручка от реализации НКТ, тыс. руб. |
3 230 000 | 4 760 000 |
|
Себестоимость услуг (тыс. руб.) |
2 907 000 | 4 284 000 |
|
Фонд зарплаты (тыс. руб.) |
2 460 | 3 810 |
|
Среднесписочная численность работников (чел.) |
18 | 20 |
|
Производительность труда (шт.) |
5 278 | 7 000 |
| Прибыль от реализации услуг, тыс. руб. | 323 000 | 476 000 |
| Прибыль на 1 единицу, руб. | 3 400 | 3 400 |
V1 – количество отремонтированных насосно-компрессорных труб в
год до внедрения
V2 – количество отремонтированных насосно-компрессорных труб в
год после внедрения
р – цена единицы продукции, р = 34 000 руб.
β1 – выручка от реализации НКТ до внедрения, тыс. руб.
β2 – выручка от реализации НКТ после внедрения, тыс. руб.
β1 = V1 Ч р
β1= 95000 Ч 34000 = 3230000
β2 = V2 Ч р
β2= 140000 Ч 34000 = 4760000
S1 = себестоимость до внедрения, тыс. руб.
S2 = себестоимость после внедрения, тыс. руб.
Р1 = прибыль от реализации услуг до внедрения, Р1 = 323000 тыс.руб.
Р2 = прибыль от реализации услуг после внедрения, Р2=476000 тыс.руб.
S1 = β1 – Р1
S1 = 3230000 – 323000 = 2907000
S2 = β2 – Р2
S2 = 4760000 – 476000 = 4284000
И – стоимость оборудования, И = 60 000 тыс. руб.
r1 – численность работников до внедрения, r1 = 18 чел.
r2 – численность работников до внедрения, r2 = 20 чел.
t1 – производительность труда до внедрения, шт.
t2 – производительность труда до внедрения, шт.
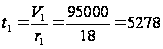 шт.
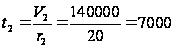 шт.
Рост производительность труда рассчитывается, как разность между выработкой предприятия до и выработкой предприятия после внедрения нового оборудования.
t2 – t1 = 7000 – 5278 = 1722
Ред.1 – прибыль на единицу продукции до внедрения, руб.
Ред.2 – прибыль на единицу продукции после внедрения, руб.
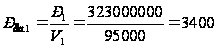
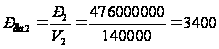
Стоимость внедряемого оборудования составляет 60 000 тыс. руб.
И = 60000 тыс. руб.
Основной показатель, который лежит в основе данного экономического эффекта – это прирост объема производства, т.е. увеличение объема выпуска отремонтированных насосно-компрессорных труб на 45 000 штук в год.
Vдоп. – дополнительный объем продукции
Vдоп. = V2 – V1 = 45000 шт.
За счет увеличения объема, увеличилась и выручка от реализации на 1530 тыс. руб.
β ув. = β2 – β1
β ув. = 4760000 – 3230000 = 1530000
Соответственно, увеличилась и прибыль, так как количество работников практически не изменилось, и себестоимость на единицу осталась на прежнем уровне. До внедрения предприятие получало прибыль в сумме 323 000 тыс. руб. в год, а после внедрения – 476 000 тыс. руб. в год.
Рдоп. = Vдоп. Ч р = 45000 Ч 3400 = 153 000 000
Где:
Рдоп. – прибыль, полученная в результате увеличения объема
продукции
Таким образом, условногодовой экономический эффект от внедрения в первый год работы составляет дополнительную прибыль, полученную предприятием от дополнительного объема за минусом стоимости внедряемого оборудования с затратами за доставку, монтаж, техническую подготовку, наладку и освоение производства.
Э1 = Рдоп. – И
Э1 = 153000 – 60000 = 93 000 тыс. руб.
Экономический эффект в последующие годы равен сумме дополнительной прибыли.
Э2… = Рдоп. = 153 000 тыс. руб.
Эффективность капитальных вложений достигается при условии, если расчетный коэффициент эффективности Ен больше либо равен нормативному коэффициенту эффективности Ен. Так как в расчете отсутствует нормативный коэффициент эффективности, вычисляем только расчетный Ен.
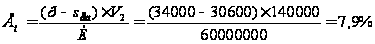
Где:р – цена единицы продукции
Sед – себестоимость единицы продукции
V2 – количество отремонтированных насосно-компрессорных труб в год после внедрения
И – стоимость инвестиций
Срок окупаемости инвестиций – это срок, за который можно возвратить инвестированные в проект средства, т.е. это период времени начиная с которого первоначальные вложения и другие затраты, связанные с инвестиционным проектом, покрываются суммарными результатами от его осуществления.
Зная доходы от инвестиций в первый год работы оборудования, высчитываем срок окупаемости:
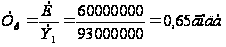
Где :Тр – срок окупаемости
И – стоимость инвестиций
Э1 – доход в первый год
Таким образом, срок окупаемости данного проекта составляет меньше года.
3.3Сегментация рынка данной отрасли
Когда трубы несколько лет назад стали дорожать, стало нецелесообразно покупать новые НКТ, дешевле было ремонтировать старые, поэтому наблюдался рост спроса на комплексы по очистке и ремонту НКТ. Сейчас металл подешевел с 45-50 тыс. руб. за тонну НКТ до 40-42 тыс. руб. Это не такое критичное снижение, но спрос на оборудование упал. Комплексный цех стоит около 130 млн. руб., его окупаемость при полной загрузке составляет 1-1,5 года в зависимости от уровня оплаты труда персонала. Ремонт одной НКТ обходится в 5-7 раз дешевле, чем закуп новой, а ресурс отремонтированной трубы – 80%. Вообще, ресурс работы НКТ зависит от глубины скважины, загрязненности нефти и т.п. В некоторых скважинах трубы стоят по 3-4 месяца, и их уже надо доставать, в других, которые выдают почти чистое топливо, они могут работать и 10 лет.
Маркетинговая стратегия
Характеристики ремонта НКТ: Ремонт НКТ по технологии НТС соответствует требованиям ГОСТ 633-80 и РД 39-136-95. В техпроцессе дополнительно присутствуют специальные операции (восстановление резьбы без отрезания концов, упрочнение резьбы и нанесение антизадирного покрытия), позволяющие на 40-60% сократить потери длины трубы и в 5-7 раз увеличить износостойкость резьбы по сравнению с ресурсом резьбы новых труб заводской поставки. При ремонте производится глубокая очистка труб от АСПО, твердых отложений и ржавчины, что создает необходимые условия для достоверной дефектоскопии тела НКТ четырьмя взаимодополняющими методами неразрушающего контроля.
Отзывы ОАО «Самотлорнефтегаз» (ТНК-ВР) после эксплуатации отремонтированных по новой технологии НТС НКТ за 2008-2009гг.
Характеристики готовой продукции отремонтированных НКТ:
- рекламации бригад ТКРС – возврата труб со скважин нет;
- аварийность – обрывов по резьбе нет;
- герметичность – соответствует требованиям РД;
- ресурс СПО: контрольная технологическая подвеска из 248 труб, отремонтированных по технологии НТС, за период 2008-2009гг. прошла 183 СПО и продолжает эксплуатироваться.
Заключение: Технология ремонта НКТ ЗАО «НТС-Лидер» отвечает требованиям ОАО «Самотлорнефтегаз» и может быть рекомендована к использованию другими предприятиями.
Томскнефть ВНК (Роснефть) "О результатах внедрения технологии "НТС" ремонта НКТ в ОАО "Томскнефть" ВНК за 2008-2009гг."
За 2008-2009гг. на комплексе "НТС-200" отремонтировано свыше 400 тыс. штук НКТ. Из них более 70 тыс. штук НКТ возвращено в эксплуатацию из труб, списанных старой технологией ремонта и накопленных в течение нескольких лет.
Эксплуатационные характеристики отремонтированных по технологии «НТС» НКТ показали высокие результаты. Для примера, в первое полугодие 2008г. более 50 тыс. штук труб, отремонтированных по технологии «НТС», было использовано 85-тью бригадами ПРС и КРС в качестве технологического инструмента для проведения ремонтных работ на скважинах. Средний ресурс резьбы этих труб при проведении спуско-подъемных операций (СПО) составил более 60 СПО и эксплуатируются до сих пор.
Подтвержденные практикой высокие показатели износостойкости резьбы позволили уже 2008г. дважды внести изменения в разделы регламента ОАО «Томскнефть» ВНК, касающиеся отбраковки НКТ при проведении ПРС и КРС. Нормативное число СПО труб, прошедших технологию «НТС», увеличено с 3 до 20 СПО для б/у труб и с 6 до 40 СПО для новых труб.
В 2008г. объем закупки новых труб составил 12 тыс. тонн, в 2009г. – 10 тыс. тонн. Фактически остатки объемов новых труб 2003-2004гг. составили на складах Нефтяной Компании на третий квартал 2009г. около 2 тыс. тонн. Таким образом, за два года работы по технологии НТС позволили значительно сократить затраты на закупку новой трубы на 2010 год.
Экономический эффект от применения технологии «НТС» составил за два года более 14млн.$. Инвестиционные затраты окупились в течение первого года эксплуатации комплекса «НТС-200». Затраты снижены благодаря увеличению срока службы НКТ, уменьшению потерь длины труб из-за восстановления более 60% резьбы мощным ультразвуком, а также из-за вовлечения в оборот части объемов НКТ, списанных старой технологией ремонта и накопленных в течение нескольких лет.
Качество и экономические показатели ремонта НКТ по технологии НТС получили высокую оценку в Компании. Поэтому в 2008г. было