Проектирование приспособления для сверления отверстий в детали с конструкторским кодом 406542
При выполнении сверления будет возникать крутящий момент, который будет стремиться повернуть заготовку относительно оси обрабатываемого отверстия. Определяем крутящий момент и осевую силу для сверления отверстия диаметром 8 мм.
Момент кручения находим по формуле: [9. с.277]
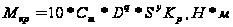
где Cm=0.0345
q=2
y=0,8;
Kp =Kmp
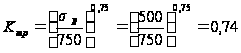
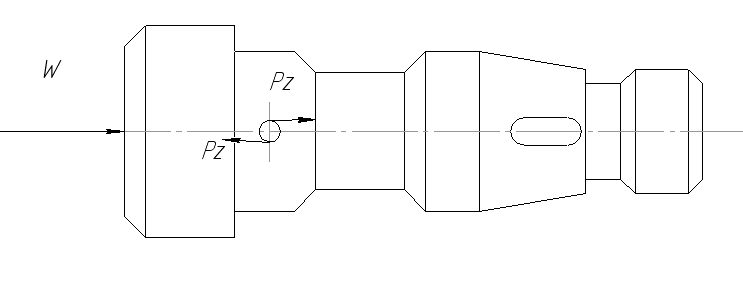
Рисунок 1 – Схема воздействия на заготовку моментов, сил зажима
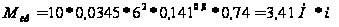
Рассчитываем силу зажима детали, для чего составим уравнение:
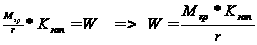
где
 –
коэффициент
запаса.
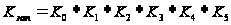 ;
K0=1,5;
K1=1,2;
K2=1;
K3=1;
K4=1,3;
K5=1.
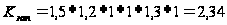 ;
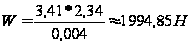

Механизм может обеспечить силу зажима в 3300 Н, что больше расчётного значения и поэтому удовлетворяет условию.
4. РАЗРАБОТКА КОНСТРУКЦИИ ПРИСПОСОБЛЕНИЯ
Приведённые выше расчёты и обоснования в значительной мере обусловили конструкцию проектируемого приспособления. Можно констатировать следующее:
зажимной элемент находится напротив установочного элемента (угольника с упором) и прижимает заготовку к нему;
Разработку конструкции приспособления выполняем в соответствии с общими рекомендациями, как было изложено выше.
На основе ранее составленной схемы базирования в точках, которыми деталь должна опирать на установочные элементы, вычерчиваем выбранные по ГОСТ опорные призму и угольники.
В точках приложения зажимных усилий, выбранных при силовом расчёте, вычерчиваем нажимной винт.
Для вертикально-сверлильного станка при установке приспособления на стол необходимо лишь совместить ось инструмента с осью кондукторной втулки. Затем закрепить кондуктор на столе прихватом.
Важным условием работоспособности приспособления является возможность лёгкого удаления стружки из зоны установки детали. Особенно тщательно следует очищать поверхность установочных элементов, поэтому к ним должен быть обеспечен свободный доступ. В разработанном приспособлении такая возможность предусмотрена, призма, на которой устанавливается деталь, легко доступна для очистки от стружки.
СПИСОК ЛИТЕРАТУРЫ
Антонюк В.Е. Конструктору станочных приспособлений. – Мн.: Беларусь, 1999. – 392 с.
Антонюк В.Е. Справочник конструктора по расчёту и проектированию станочных приспособлений. – Мн.: Беларусь, 1969. – 390 с.
Анурьев В.И. Справочник конструктора-машиностроителя. т.1. – М.: Машиностроение, 1980. – 729 с.
Горбацевич А.Ф., Шкрет В.А. Курсовое проектирование по технологии машиностроения. – Мн.: Вышэйшая школа, 1983. – 256 с.
Жданович В.В., Горбацевич А.А. Оформление документов дипломных и курсовых работ. – Мн.: УП "Технопринт", 2002. – 100с.
Поливанов П.М. Таблицы для подсчёта массы деталей и материалов. – М.: Машиностроение, 1980. – 400 с.
Режимы резания металлов. Справочник / Под ред. Ю.В. Барановского. – М.: Машиностроение, 1972. – 407 с.
Станочные приспособления. Справочник. т.1 / Под ред. Б.Н. Вардашкина и А.А.Шатилова – М.: Машиностроение, 1984 с. – 592 с.
9. Справочник технолога-машиностроителя. В 2-х т. Т.2. / Под ред. А.К. Косиловой и Р.К. Мещерякова. -4-е изд.-М.: Машиностроение. 1985. -496 с.