Установка для переработки отходов слюдопластового производства
Находим по таблице 3.5.3.1 кинематический коэффициент вязкости газа: υг = 23,9∙10-6 м2/с.
Таблица 3.5.3.1 Зависимость кинематического коэффициента вязкости газа от его температуры при давлении, близком к атмосферному
| tг, °C | 100 | 120 | 140 | 160 | 180 | 200 | 250 | 300 | 350 |
| υг∙10-6, м2/с | 23,9 | 26,2 | 28,7 | 31,0 | 33,5 | 36,0 | 42,8 | 49,9 | 57,3 |
Определим критерий Архимеда для частицы:
Ar = [(g∙d3)/υг2] ∙ [(ρс - ρг)/ρг] , (3.5.3.3)
где d - средний размер частиц слоя, равный 0,3 мм;
ρс - плотность слюды флогопит, равная 2700 кг/м3.
Ar = [(9,81∙0,33∙10-9)/2,392 ∙ 10-10]*[(2700 - 0,944)/0,944] = 1326.(3.5.3.4)
Определяем критерий Рейнольдса, соответствующий началу ожижения слоя:
Reкр= (Ar∙ε04,75)/(18 + 0,61∙(Ar∙ε04,75)0,5), (3.5.3.5)
где ε0 - порозность насыпного слоя, равная 0,6.
Reкр= (1326∙0,64,75)/(18 + 0,61∙(1326∙0,64,75)0,5) = 4,76. (3.5.3.6)
Тогда скорость ожижения равна:
ωкр= Reкр ∙( υг/d), (3.5.3.7)
ωкр= 4,76∙(23,9 ∙ 10-6/0,3∙10-3) = 0,37 м/с. (3.5.3.8)
Принимаем значение порозности в рабочих условиях ε = 0,8.
Определяем критерий Рейнольдса в рабочих условиях:
Reр= (1326∙0,84,75)/(18 + 0,61∙(1326∙0,84,75)0,5) = 14,76. (3.5.3.9)
Рабочая скорость подачи газа:
ωр = Reр∙( υг/d), (3.5.3.10)
ωр = 14,76(23,9 ∙ 10-6/0,3∙10-3) = 1,17 м/с. (3.5.3.11)
Число псевдоожижения в рабочих условиях:
Wр = ωр/ωкр, (3.5.3.12)
Wр = 1,17/0,37 = 3,16. (3.5.3.13)
Среднее влагосодержание газа:
xг = (x1 + x2)/2, (3.5.3.14)
где x1 - влагосодержание теплоносителя на входе в сушильную камеру при заданной температуре t1 = 330° С, равное 0, 024 кг/кг;
x2 - истинное значение влагосодержания, равное 0,095 кг/кг.
xг = (0, 024 + 0,095)/2 = 0,06 кг/кг. (3.5.3.15)
Определим площадь газораспределительной решетки:
S = (L∙(1 + xг))/( ρг∙ ωр), (3.5.3.16)
где L - массовый расход свежего теплоносителя, равный 0, 23 кг/с
S = (0, 23∙(1 + 0,06))/(0,944∙1,17) = 0,22 м2.(3.5.3.17)
Из условия устойчивого псевдоожижения принимаем высоту насыпного слоя H0 = 0,3 м. Тогда масса сухого продукта, находящегося на решетке:
Gс = ρс∙(1-ε0)∙S∙ H0,(3.5.3.18)
Gс = 2700∙(1 - 0,6)∙0,22∙0,3 = 71,3 кг.(3.5.3.19)
Тогда время пребывания частиц в кипящем слое, необходимое для полного протекания процесса сушки:
τ = Gс/G2,(3.5.3.20)
где G2 - производительность по сухому продукту, равная 143 кг/ч.
τ = 71,3/(143/3600) = 1795 с. (3.5.3.21)
Определяем высоту кипящего слоя в рабочих условиях:
H = H0∙((1 - ε0)/(1 - ε)),(3.5.3.22)
H = 0,3∙((1 – 0,6)/(1 – 0,7)) = 0,4 м.(3.5.3.23)
Тогда высота сепарационной зоны аппарата:
Hсеп = 4∙Н,(3.5.3.24)
Hсеп = 4∙0,4 = 1,6 м.(3.5.3.25)
Определяем конструктивную высоту аппарата от газораспределительной решетки до газохода:
Hа = Hсеп + Н,(3.5.3.26)
Hа = 1,6 + 0,4 = 2 м.(3.5.3.27)
Диаметр аппарата:
D1 = ((4∙S)/π)0,5, (3.5.3.28)
D1 = ((4∙0,22)/3,14)0,5 = 0,53 м.(3.5.3.29)
Газораспределительная решетка является наиболее ответственным узлом аппарата, от ее работы зависит качество псевдоожижения и, следовательно, интенсивность сушки. На рисунке 3.5.3.1 представлена конструкция наиболее распространенного типа колпачковой газораспределительной решетки для сушилок с кипящим слоем.
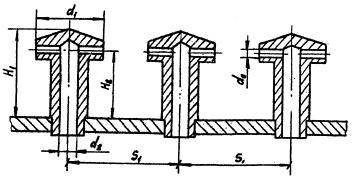
Рисунок 3.5.3.1. Конструкция наиболее распространенного типа колпачковой газораспределительной решетки
Размеры
d1,
H1,
H2
принимаются
конструктивно
( d1
= 30 50
мм, H2
= 2050
мм, H1
= 50
100
мм). Шаг s1
между колпачками
выбирается
в пределах от
150 до 250 мм. Число
отверстий в
колпачках n0
- от 4 до 16. Диаметр
центрального
отверстия
колпачка d2
должен быть
таким, чтобы
скорость движения
газа в нем составляла
ωг=
2530
м/с.
Принимаем общее число колпачков N = 9 при шаге s1 = 150 и число отверстий в каждом колпачке n0 = 16, ωг= 25 м/с.
Тогда
при скорости
истечения ωист 45 м/с диаметр
отверстия:
d0 = ((4∙L)/(π∙ ρс.г.∙ ωист ∙N∙ n0))0,5, (3.5.3.30)
где ρс.г. - плотность сухих дымовых газов, равная 0, 584 кг/м3.
d0 = ((4∙0,23)/(3,14∙0,584∙45∙9∙16)) 0,5 = 0,0088 м. (3.5.3.31)
Диаметр центрального отверстия колпачка:
d2 = ((4∙L)/(π∙ ρс.г.∙ ωг ∙N))0,5,(3.5.3.32)
d2 = ((4∙0,23)/(3,14∙0,584∙25∙9)) 0,5 = 0,047 м. (3.5.3.33)
Отношение площадей отверстий:
n = ωг/ωист, (3.5.3.34)
n = 25/45 = 0,56. (3.5.3.35)
Живое сечение решетки:
φ = ωр/ωист, (3.5.3.36)
φ = 1,17/45 = 0,026.(3.5.3.37)
Коэффициент гидродинамического сопротивления вычисляем по формуле:
ζ= 1,55∙φ0,07∙(2,9∙n2∙(d0 / d2)4 + 2,5)* (ωист∙d0 / υг)-0,07, (3.5.3.38)
ζ= 1,55∙0,020,07∙(2,9∙0,422∙(0,0088 / 0,047)4 + 2,5)* (3.5.3.39)
*(45∙0,0088 / 23,9∙10-6)-0,07 = 1,5.
Зная значение этого коэффициента, можем вычислить аэродинамическое сопротивление решетки:
Рр = ζ∙( ρс.г.∙ ωист2/2), (3.5.3.40)
Рр = 1,5∙(0,584∙452/2) = 887 Па.(3.5.3.41)
Аэродинамическое сопротивление кипящего слоя:
Рк.с. = Н∙ρс∙g(1 - ε), (3.5.3.42)
где ρс - плотность слюды флогопит, равная 2700 кг/м3;
ε - порозность в рабочих условиях, равная 0,8.
Рк.с. = 0,4∙2700∙9,81∙(1 - 0,7) = 3178 Па. (3.5.3.43)
Живое сечение решетки не должно превышать (в долях единицы) 0,05. Аэродинамическое сопротивление решетки должно составлять около 30% от сопротивления слоя. При несоответствии полученных параметров (φ и Рр) данным требованиям необходимо задаться другой скоростью истечении ωист либо изменить конструктивные характеристики и повторить расчет.
Поскольку соотношение Рк.с./Рр = 3,5, расчет газораспределительной решетки считаем законченным. [5], [6], [7] После проведенных расчетов необходимо определить, какой формы будет сушильная камера, для этого проверим условие уноса мелких частиц из аппарата. Принимает размер мелкой частицы равным 0,1 мм. Тогда Критерий Архимеда для частиц с минимальным диаметром:
Ar = [(g∙dmin3)/υг2] ∙ [(ρс - ρг)/ρг],(3.5.3.44)
где dmin - размер мелких частиц слоя, равный 0,1 мм; ρс - плотность слюды флогопит, равная 2700 кг/м3; ρг - средняя плотность газов в слое, равная 0,944 кг/м3; υг - кинематический коэффициент вязкости газа, равный 23,9∙10-6 м2/с.
Ar = [(9,81∙0,13∙10-9)/2,392 ∙ 10-10]*[(2700 - 0,944)/0,944] = 49,2. (3.5.3.45)
Определяем критерий Рейнольдса, соответствующий началу ожижения слоя:
Re= Ar/(18 + 0,61∙(Ar0,5)), (3.5.3.46)
Re= 49,2/(18 + 0,61∙(49,20,5)) = 2,21. (3.5.3.47)
Тогда скорость витания частиц равна:
ωв= Re∙( υг/ dmin), (3.5.3.48)
ωкр= 2,21∙(23,9 ∙ 10-6/0,1∙10-3) = 0,53 м/с. (3.5.3.49)
Полученное значение скорости витания частиц меньше, чем рабочая скорость подачи газа по (3.5.3.11). Поэтому для снижения уноса частиц корпус сушильной камеры выполняем расширяющимся над газораспределительной решеткой. [8]
В результате выполненного расчета сушилка с кипящим слоем расширяющегося по высоте сечения имеет следующие характеристики:
диаметр аппарата D1 = 0,53 м;
высота сепарационной зоны аппарата Hсеп = 1,6 м;
высота аппарата от газораспределительной решетки до газохода Hа = 2 м;
высота кипящего слоя H = 0,4 м.
3.6 Подбор циклона
Циклон для улавливания уноса выбираем по объемному расходу газов на выходе из установки.
Объемный расход газа:
V2 = (L∙(1 + x2)/ρг),(3.6.1)
где x2 - истинное значение влагосодержания, равное 0,095 кг/кг, найденное по h-x диаграмме влажного воздуха в пункте 3.5.2;
ρг - средняя плотность газов в слое, равная 0,944 кг/м3 (3.5.3.2).
V2 = (0, 23∙(1 + 0,095)/0,944) = 0,27 м3/с. (3.6.2)
Задаваясь скоростью газа на полное сечение цилиндрической камеры циклона ωц = 4 м/с, получаем ориентировочный диаметр циклона:
Dц = ((4/π)∙( V2/ωц))0,5,(3.6.3)
Dц = ((4/3,14)∙( 0,27/4))0,5 = 0,24 м.(3.6.4)
Выбираем к установке 1 циклон ЦН-15-250, технические характеристики которого представлены в таблице 3.6.1.
Таблица 3.6.1 Технические характеристики ЦН-15-250
| Производительность по воздуху, м3/ч |
828 |
| Диаметр, мм | 250 |
| Высота, мм | 1140 |
| Масса, кг | 79 |
 954
3.7 Подбор фильтра
Подбор рукавного фильтра осуществляем по поверхности фильтрации Fф.
Учитывая неагрессивность газов, принимаем фильтровальную ткань (лавсан с начесом), допускающую максимальную температуру газа около 130°. Примем температуру газа на входе в фильтр (после смешения с подсасываемым воздухом) tсм= 70 °С.
Расход подсасываемого воздуха, обеспечивающего снижение температуры газа от tг=100 до 70 °С:
Vп.в. = V2∙(ρг∙(tг - tсм)/ρв∙(tсм - tв)), (3.7.1)
где V2 - объемный расход газа, равный 0,27 м3/с по (3.6.2);
ρг - плотность газа, равная 0,944 кг/мі;
ρв - плотность воздуха при нормальном атмосферном давлении и температуре 20 °С, равная 1,2 кг/мі;
tв - температура воздуха, равная 20°С.
Vп.в. = 0,27(0,944(100 - 70)/1,2(70 - 20)) = 0,127 м3/с. (3.7.2)
Расход воздуха, подаваемого на продувку, примем:
Vпр = 0,2∙V2, (3.7.3)
Vпр = 0,2∙0,27 = 0,054 м3/с. (3.7.4)
Тогда площадь поверхности фильтрации при скорости газа в фильтре ωг = 0,2 м/с:
Fф = (V2 + Vпр + Vп.в.)/0,2, (3.7.5)
Fф = (0,27 + 0,054 + 0,127)/0,2 = 2,3 м3. (3.7.6)
Принимаем к установке 1 фильтр марки ФРКИ-8, его технические характеристики представлены в таблице 3.7.1.
Таблица 3.7.1 Технические характеристики ФРКИ-8
| Производительность по воздуху, м3/ч | 800 |
| Площадь фильтрации, м2 | 8 |
| Диаметр фильтра, мм | 1000 |
| Высота фильтра без бункера, мм | 4178 |
| Высота фильтра с бункером, мм | 4780 |
3.8 Расчет топочного устройства
Диаметр топочного устройства выбираем таким, чтобы скорость движения теплоносителя на свободное сечение топки не превышала 5 м/с. Объем топочной камеры определяют по величине допустимых тепловых напряжений объема топочного пространства qv = 0,6 МВт/м3.
Тогда объем топки:
Vт = Q/qv, (3.8.1)
где Q - расход теплоты на сушку, равный 83,3 кВт по (3.5.2.21).
Vт = 83,3∙10-3/0,6 = 0,139 м3. (3.8.2)
При соотношении длины топки ℓт к ее диаметру Dт, равной примерно 2, получаем:
Dт
=
 , (3.8.3)
Dт
=
 = 0,45 м.(3.8.4)
ℓт = 2∙Dт,(3.8.5)
ℓт = 2∙0,45 = 0,9 м. (3.8.6)
Принимаем к установке топку с диаметром, равным 0,5 м, и длинной 1 м.[6]
3.9 Подбор газодувки
Вентиляционное оборудование подбираем, исходя из значения суммарного аэродинамического сопротивления сушилки с газоочистной аппаратурой (циклон и рукавный фильтр) и производительности по сушильному агенту.
Суммарное аэродинамическое сопротивление:
Р = Рр + Рк.с. + Рц + Рр.ф., (3.9.1)
где Рр - аэродинамическое сопротивление решетки, равное 887 Па по (3.5.3.32);
Рк.с. - аэродинамическое сопротивление кипящего слоя 3178 Па по (3.5.3.32);
Рц - аэродинамическое сопротивление циклона, равное 500 Па;
Рр.ф. - аэродинамическое сопротивление рукавного фильтра, равное 1000 Па.
Р = 887 + 3178 + 1000 + 500 = 5565 Па.(3.9.2)
Объемный расход газа равен 0,27 м3/с.
Выбираем вентилятор высокого давления ТВ-25-1,1, технические характеристики которого приведены в таблице 3.9.1.
Таблица 3.9.1 Технические характеристики ТВ-25-1,1
|
Производительность, м3/с |
Напор, Па |
Частота вращения,с-1 | Электродвигатель | ||
| тип | NН, кВт | ɳдв | |||
| 0,833 | 10000 | 48,3 | АО2-71-2 | 22 | 0,88 |
3.10 Подбор питателей
Часовая объемная производительность сушильной установки:
Q = G/rн = 143/500 = 0,286 м3/час, (3.10.1)
где rн = 500 кг/м3 - насыпная плотность слюды.
По объемной производительности выбираем к установке для загрузки сушилки винтовой питатель типа Ш3-15, его технические характеристики приведены в таблице 3.10.1.
Таблица 3.10.1 Технические характеристики Ш3-15
| Производительность, м3/час |
0,1 |
| Диаметр шнека, мм | 150 |
| Мощность привода, кВт |
0,75 |
| Крупность материала, мм | до 0,5 |
Для разгрузки сушилки выбираем шлюзовой питатель типа ПШ1-250, его технические характеристики приведены в таблице 3.10.2.
Таблица 3.10.2 Технические характеристики ПШ1-250
| Производительность, м3/час |
0,18 |
| Частота вращения ротора, об/мин |
от 2,5 |
| Мощность привода, кВт | 0,55 |
| Частота вращения двигателя синхронная, об/мин | 1000 |
 1,65
4. КОНСТРУКТИВНЫЕ РАСЧЕТЫ
4.1 Расчет сушилки кипящего слоя
4.1.1 Выбор материала аппарата
Среда, в которой работает аппарат, не является агрессивной, поэтому нет потребности в материале, обладающим повышенной стойкостью в химически активных средах. С другой стороны необходимо подобрать материал, который был бы жаростоек, т.к. сушилка работает в условиях повышенной температуры до 350 °С. Наиболее целесообразно выполнить аппарат из качественной углеродистой конструкционной стали 20К или низколегированной конструкционной стали для сварных конструкций 16ГС. Сталь 20К характеризуется хорошим сочетанием механических и механо-технологических свойств. Назначение - обечайки, днища, крышки, плоские фланцы и другие детали аппаратов, работающих при температуре от - 40 °С до 450 °С. Свариваемость - без ограничений, способы сварки: АДС под флюсом с газовой защитой, РДС, ЭШС. Сталь неустойчива во многих агрессивных средах, однако в некоторых средах она показывает удовлетворительную устойчивость. Назначение стали 16ГС аналогично назначению 20К. Из стали 16ГС изготовливают элементы сварных конструкции, работающие при температуре от - 70 °С до 475 °С. Сваривается без ограничений, также как и 20К неустойчива во многих агрессивных средах. Допускаемые напряжения при 350 °С для проката из стали 16ГС выше, чем из стали 20К, соответственно 140 МПа против 106 МПа. Следовательно применение стали 16ГС сделает аппарат более легким, а значит и более дешевым, так как разница в цене этих сталей незначительна. Таким образом, для изготовления корпуса сушилки с кипящим слоем используем низколегированную конструкционную сталь для сварных конструкций 16ГС.
4.1.2 Расчет толщины обечайки
Толщину стенки цилиндрической части сушилки определяем согласно нормам и методам расчета по ГОСТ 14249-89 «Сосуды и аппараты. Нормы и методы расчета на прочность».
Толщина цилиндрической обечайки рассчитывается по формуле:
s
 sp
+ c,(4.1.2.1)
где sp - расчетная толщина стенки;
с - суммарная прибавка к расчетной толщине стенки.
Расчетная толщина стенки - это минимальное значение толщины стенки, которое должно остаться у оболочки на исходе расчетного срока службы, чтобы обеспечить ей эксплуатационную прочность с максимально возросшим в её материале значением напряжения, равном допускаемому напряжению в потенциально опасном месте (сечении). С учетом этого расчетная толщина стенки цилиндрической обечайки определяется по формуле:
sp = (р∙D)/(2∙[σ]∙φ-p),(4.1.2.2)
где р - расчетное давление;
Аппарат работает под небольшим избыточным давлением, обусловленным работой вентилятора высокого давления. С учетом суммарного аэродинамического сопротивления имеем:
p = pатм + pизб = 0,1 + (0,01-0,005565) = 0,105 МПа;
D - диаметр цилиндрической части аппарата, равный 0,53 м по (3.5.3.29);
[σ] - допускаемое напряжение для проката из стали 16ГС при температуре 350 °С, равное 140∙106 Па, согласно ГОСТ 14249-89;
φ - коэффициент прочности стыкового сварного шва, выполняемого вручную с одной стороны, равный 0,9 по ГОСТ 14249-89.
sp = (105∙0,53)/(2∙140∙106∙0,9-10,55) =(4.1.2.3)
= 0,0002 м = 0,2 мм.
Суммарная прибавка к расчетной толщине стенки:
с = с1 + с2 +с3, (4.1.2.4)
где с1 - прибавка для компенсации коррозийно-эрозийного износа стенки проката в рассматриваемом сечении;
с2 - прибавка для компенсации минусового допуска по толщине стенки проката, используемого для изготовления аппарата, равная 1 мм.
с3 - прибавка для компенсации технологического утонения стенки проката в рассматриваем сечении при изготовлении из него рассчитываемого элемента, равная нулю для цилиндрической обечайки.
Прибавку с1 определяем по формуле:
с1 = П∙τ, (4.1.2.5)
где П - интенсивность (скорость) корозийно-эрозийного износа стенки, равная 0,1 мм/год; τ - расчетный срок службы, равный 30 годам.
Тогда с1 = 0,1∙30 = 3 мм. (4.1.2.6)
Таким образом, суммарная прибавка к расчетной толщине стенки:
с = 3 + 1 + 0 = 4 мм.(4.1.2.7)
Тогда толщина стенки (исполнительное значение):
s
0,2 + 4 = 5 мм.(4.1.2.8)
Принимаем исполнительную толщину стенки, равной 5 мм.
Исполнительную толщину стенки конической обечайки находим по формуле аналогичной (4.1.2.1):
sp = (р∙D)/((2∙[σ]∙φ-p)∙cosα), (4.1.2.9)
sp = (10,55∙0,53)/((2∙140∙106∙0,9-10,55)∙cos10°) = (4.1.2.10)
= 0,0002 м = 0,2 мм.
С учетом прибавок, толщина будет равна так же 5 мм. Принимаем толщину обечайки во всех сечениях равной 5 мм.
Снизу аппарат закрыт плоским круглым неотбортованным днищем по ГОСТ 12622-78, приваренным непосредственно к обечайке, а сверху - коническим отбортованным с углом при вершине 120° по ГОСТ 12623-67.
4.1.3 Расчет толщины газораспределительной решетки
Рассчитаем толщину газораспределительной решетки. Номинальная расчетная толщина плоской цельной круглой решетки s' (м), опирающейся по окружности на какое-либо опорное устройство и не имеющей дополнительных опор в виде ребер, балок и т.д., определяется по формуле:
s' = 0,45∙Dр∙(p/σи∙φ0)0,5 *, (4.1.3.1)
где Dр - диаметр решетки;
σи - допускаемое напряжение на изгиб для материала решетки, стали 16ГС;
p - давление на решетку от силы тяжести слоя материала и массы собственно тарелки с учетом дополнительных нагрузок;
φ0 - коэффициент ослабления решетки отверстиями.
φ0 = (t - d)/t, (4.1.3.2)
где t - расстояние между центрами отверстий в тарелке, равное 0,15 м;
d - диаметр отверстий, равный 0,047 м по (3.5.3.33),
φ0 = (0,15 - 0,047)/0,15 = 0,69. (4.1.3.3)
* Получена
из формулы (1)
табл. 26
 с введением
в знаменатель
подкоренного
выражения
коэффициента
φ.
Диаметр
решетки принимают
на 13%
больше наружного
диаметра
цилиндрической
обечайки:
Dр = 1,02∙ Dн, (4.1.3.4)
где Dн - наружный диаметр обечайки, равный сумме внутреннего диаметра и толщины стенки, Dн = D + 2∙s = 0,53 + 2∙0,005 = 0,54 м; (4.1.3.5)
D - диаметр аппарата, равный 0,53 м по (3.5.3.29);
s - толщина стенки цилиндрической обечайки, равная 0,005 м по (4.1.2.8).
Dр = 1,02∙ 0,54 = 0,55 м. (4.1.3.6)
Обычно считается, что для сталей предел выносливости при изгибе составляет, грубо говоря, половину от предела прочности:
σи
(0,40,5)
σвр,
(4.1.3.7)
где σвр - предел прочности для стали 16ГС при температуре 350 °С, равный 140 МПа.
Так как сталь низколегированная, то выбираем нижнюю границу:
σи = 0,4∙140 = 56 МПа. (4.1.3.8)
Находим значение давления на газораспределительную решетку. По (3.5.3.19) масса сухой слюды, находящейся на решетке равна 71,3 кг. С учетом находящейся на решетке влаги и веса самой решетки масса будет равна более 100 кг, но так как материал частично в определенный момент времени находится во взвешенном состоянии, принимаем расчетную массу равной 100 кг. Тогда вес равен 981 Н, а давление на единицу площади газораспределительной решетки:
р = Р/Sр, (4.1.3.9)
где Sр - площадь решетки, равная 2πr2, равная 1,7 м2;
р = 981/1,7 = 577 Н/м2 = 0,000577 МН/м2.(4.1.3.10)
Таким образом (4.1.3.1) принимает вид:
s' = 0,45∙0,55∙(0,000577/56∙0,69)0,5 = 0,001 м.(4.1.3.11)
С учетом прибавок на компенсацию коррозийного износа, минусового допуска, влияния абразивных свойств слюды принимаем толщину газораспределительной решетки равной 5 мм. [18]
4.1.4 Расчет штуцеров и подбор фланцев
Диаметр штуцеров для входа и выхода теплоносителя рассчитываем по формуле:
d = (G/(0,785∙ρ∙ω))0,5,(4.1.4.1)
где G - массовый расход теплоносителя, равный 0,23 кг/с по (3.5.2.19);
ρ - плотность теплоносителя, равная на входе и выходе в сушилку 0,584 и 0,944 кг/м3 соответственно по (3.5.1.2.31) и (3.5.3.2);
ω - скорость движения теплоносителя в штуцере, принятая равной 25 м/с.
Диаметр входного штуцера:
d1 = (0,23/(0,785∙0,584∙25))0,5 = 0,14 м.(4.1.4.2)
Диаметр выходного штуцера:
d2 = (0,23/(0,785∙0,944∙25))0,5 = 0,11 м.(4.1.4.3)
Рассчитываем диаметры штуцеров для подачи влажной слюды в аппарат со скорость 0,01 м/с:
d3 = (0,056/(0,785∙2700∙0,01))0,5 = 0,05 м,(4.1.4.4)
здесь 0,056 кг/с - расход влажного материала по (3.5.2.4).
Диаметр штуцера для вывода сухой слюды из аппарата принимаем равным также 0,05 м.
Все штуцеры снабжаются фланцами. Для разъемного соединения цилиндрической части аппарата в месте установки газораспределительной решетки используем плоские приварные фланцы с Dвн = 530 мм, по ГОСТ 12820-80, их конструкция приведены на рисунке 4.1.3.1.
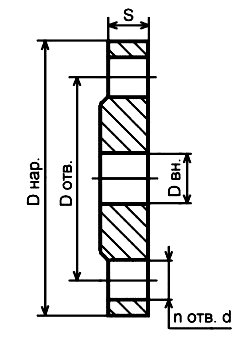
Рисунок 4.1.3.1. Плоский приварной фланец
Для штуцеров для подачи теплоносителя, вывода теплоносителя из аппарата, для подачи и вывода слюды используем свободные фланцы на приварном кольце по ГОСТ 12822-80. Конструкция свободного фланца приведена на рисунке 4.1.3.2. Такой фланец отличается от остальных видов удобством монтажа, так как к трубе приваривается только кольцо, а сам фланец остается свободным, что обеспечивает легкую стыковку болтовых отверстий свободного фланца с болтовыми отверстиями фланца арматуры или оборудования без поворота трубы.
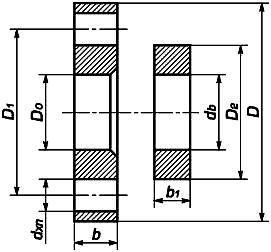
Рисунок 4.1.3.2. Свободный фланец на приварном кольце
4.1.5 Расчет фланцевого соединения
Рассчитываем фланцевое соединение крышки и корпуса сушилки кипящего слоя. Выбираем плоские приварные фланцы или приварные встык и гладкую уплотнительную поверхность или поверхность типа «шип-паз». Их конструкции приведены на рисунках 4.1.5.1 и 4.1.5.2 соответственно.
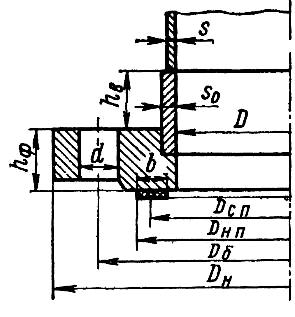
Рисунок 4.1.5.1. Конструкция плоского приварного фланца. Расчетная схема
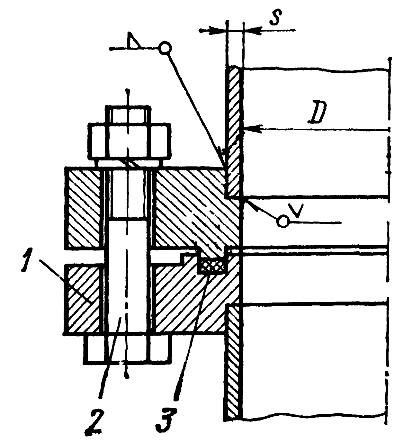
Рисунок 4.1.5.2. Уплотнительная поверхность типа «шип-паз»: 1 - фланцы; 2 - болт; 3 - прокладка
Определение конструктивных размеров фланца
Исходными данными для расчета являются внутренний диаметр аппарата D = 920 мм, толщина стенки обечайки s = 5 мм, температура обрабатываемой среды t = 300 °С. Прибавку к расчетной толщине стенки принимаем равной 1 мм. Материал корпуса и крышки - сталь 16ГС, коэффициент прочности сварных швов φ = 0,9, давление в аппарате 0,1 МПа.
Толщину втулки фланца принимаем s0 = 7 мм, что удовлетворяет условию s0 > s (7 мм > 5 мм). Высота втулки тогда будет равна:
hв > 0,5(D∙(s0 - c))0,5, (4.1.5.1.1)
hв = 0,5(920∙(7 - 1))0,5 = 37,15 мм. (4.1.5.1.2)
Принимаем hв = 50 мм.
Диаметр болтовой окружности:
Dб = D + 2∙(2∙s0 +dб + u), (4.1.5.1.3)
где dб - наружный диаметр болта при D = 920 мм, рр = 0,105 МПа, равный 20 мм;
u - нормативный зазор, равный 4 мм.
Dб = 920 + 2∙(2∙7 + 20 + 4) = 996 мм = 0,996 м.(4.1.5.1.4)
Наружный диаметр фланца:
Dн = Dб + a,(4.1.5.1.5)
где а - конструктивная добавка, равная 40 мм для шестигранных гаек при dб = 20 мм, тогда
Dн = 996 + 40 = 1036 мм.(4.1.5.1.6)
Наружный диаметр прокладки:
Dн.п. = Dб - е,(4.1.5.1.7)
где е - нормативный параметр, равный 30 мм для плоских прокладок, тогда
Dн.п. = 996 - 30 = 966 мм.(4.1.5.1.8)
Средний диаметр прокладки:
Dс.п. = Dн.п. - b,(4.1.5.1.9)
где b - ширина прокладки, принятая равной 12 мм, тогда
Dс.п. = 966 - 12 = 954 мм = 0,954 м. (4.1.5.1.10)
Количество болтов, необходимых для обеспечения герметичности соединения:
nб > π∙Dб/tш, (4.1.5.1.11)
где tш - шаг размещения болтов М20 на болтовой окружности при 0,1 МПа,
tш = 4,5∙ dб = 4,5∙ 20 = 90 мм, тогда(4.1.5.1.12)
nб = 3,14∙996/90 = 35 шт. (4.1.5.1.13)
Принимаем nб = 36, кратное четырем.
Высота (толщина) фланца:
hф > λф∙(D∙sэк)0,5,(4.1.5.1.14)
где λф - коэффициент, равный 0,3 для плоских приварных фланцев при 0,1 МПа,
sэк = s0 = 7 мм, так как для плоских приварных фланцев β1 = s1/s0 = 1.
hф = 0,3∙(920∙7)0,5 = 24,1 мм. (4.1.5.1.15)
Принимаем hф = 24 мм.
Расчетная длина болта:
ℓб = ℓб.о. + 0,28∙dб, (4.1.5.1.16)
где ℓб.о. - расстояние между опорными поверхностями головки болта и гайки при толщине прокладки hп = 2 мм,
ℓб.о. = 2∙(hф - hп) = 2∙(24 + 2) = 52 мм. (4.1.5.1.17)
ℓб = 52 + 0,28∙20 = 57,6 мм = 0, 058 м.(4.1.5.1.18)
Расчет нагрузок, действующих на фланец
Равнодействующая внутреннего давления:
Fд = рр∙π∙D2с.п./4, (4.1.5.2.1)
Fд = 0,105∙3,14∙0,9542/4 = 0,07 МН.(4.1.5.2.2)
Реакция прокладки:
Rп = π∙Dс.п.∙b0∙kпр∙рр,(4.1.5.2.3)
где b0 – эффективная ширина