Изготовление детали "Хвостовик"
ТВперех=0,16Ч7=1,12 мин на основании табл. 71 [5, c. 131]
ТВизмер=0.16Ч5=0.80 мин на основании табл. 3.40 [3, c. 96]
Таким образом, вспомогательное время на одну деталь по формуле (3.54) ТВ=0,18+0,52+1,12+0,80=2,62 мин
Оперативное время на одну деталь по формуле (3.53)
Топ=0,3+2,62=2,92 мин
Штучное время может быть определено по следующей формуле:
Тшт=ТопЧ(1+(аабс+аотл)/100) (3.55)
где аабс – время на обслуживание рабочего места, в% от ТОП
аотл – время перерывов на отдых и личные потребности, в% от ТОП
аабс=2,5% на основании карты 45 [6, c. 226]
аотл=4% на основании карты 46 [6, c. 223]
Тогда ТШТ=2,92 (1+(2,5+4)/100)=3,10 мин
Операция 010 Фрезерно-центровальная
Переход 1. Установить и закрепить заготовку.
Переход 2. Фрезеровать торцевую поверхность Ш12,5 мм.
Переход 3. Центровать поверхность.
Переход 4. Переустановить и закрепить заготовку.
Переход 5. Фрезеровать торцевую поверхность Ш20,5 мм
Переход 6. Центровать поверхность.
Наибольшая глубина фрезерования составляет 20,5 мм, а ширина фрезерования1,5 мм. По таблице 92 [5, c. 158] выбираем диаметр фрезы и уточняем размеры фрезы. Для фрезерования торцовых поверхностей в данном случае применяется дисковая фреза. По ГОСТ 3755–78 [2, c. 181] выбираем дисковую трёхстороннюю фрезу с размерами D=125 мм, В1=8 мм, Z=22 (число зубьев) из быстрорежущей стали Р6М5.
Переход 2. Подачу на один зуб SZ, мм, выбираем по табл. 34 [2, c. 283] SZ=0.10 мм. Глубина фрезерования по чертежу детали составляет t=12,5 мм, ширина фрезерования В2=0,5 мм.
Подача на один оборот фрезы может быть определена по формуле:
S=SZЧz=0,10Ч22=2,2 мм/об (3.56)
Скорость резания, м/мин, определяется по формуле:
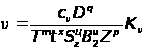 (3.57)
По таблице 39 [2, c. 286] находим коэффициент и показатели степени в формуле скорости резания:
Сu=68,5; q=0.25; x=0.3; y=0.2; u=0.1; p=0.1; m=0.2
По таблице 40 [2, c. 290] определяем период стойкости фрезы Т.
Т=150 мин.
Общий поправочный коэффициент на скорость резания, учитывающий фактические условия резания,
КМuЧКПuЧКИu (3.58)
где КМu – коэффициент, учитывающий качество обрабатываемого материала.
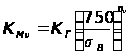 (3.59)
КГ=1,0, nu=0.9 – на основании табл. 2 [2, c. 262]
sВ=640 МПа для стали 45
КМu=1,15
КПu – коэффициент, учитывающий состояние поверхности заготовки.
КПu=1,0 – на основании табл. 5 [2, c. 263]
КИu – rj'aabwbtyn? exbnsdf.obq vfnthbfk bycnhevtynf/
КИu=1,0 – на основании табл. 6 [2, c. 263]
Таким образом, Ku=1,15Ч1,0Ч1,0=1,15
Скорость резания составит:
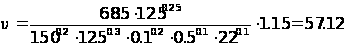 м/мин
Число оборотов фрезы в минуту определяется по формуле:
 (3.60)
n=1000Ч57,12/(3,14Ч125)=145 об/мин
Сила резания, Н, может быть определена по формуле:
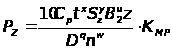 (3.61)
По таблице 41 [2, c. 291] находим:
Ср=68,2; x=0.86; y=0.72; u=1,0; q=0.86; w=0;
n – частота вращения фрезы.
По таблице 9 [2, c. 264] находим поправочный коэффициент КМР на качество обрабатываемого материала
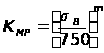 (3.62)
m=0.3; sВ=640 МПа для стали 45.
КМР=(640/750)0,3=0,95
Тогда
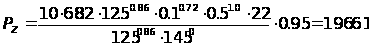 Н
Эффективная мощность резания, кВт
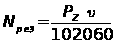 (3.63)
Nрез=196,61Ч57,12/(1020Ч60)=0,183 кВт
Проверяем достаточность мощности привода станка. Для фрезерно-центровальной операции был выбран фрезерно-центровальный станок модели 2538 с мощностью N=4,4 кВт. С учётом к.п.д. станка h=0,85 потребная мощность резания составит:
Nрез.п.=0,183/0,85=0,215 кВт
Таким образом, N>Nрез.п., что подтверждает правильность сделанного выбора технологического оборудования для данной операции.
Машинное время на данном переходе составит:
Тм=(l+l1+l2)/Sm (3.64)
где Sm – минутная подача; Sm=SЧn=2,2Ч145=319 мм/мин
l – длина обработки, мм; l=12,5 мм
l1 – величина врезания инструмента, мм.
l1=11.4 мм по таблице 87 [5, c. 155]
l2 – величина пробега инструмента, мм.
l2=3.5 мм по таблице 87 [5, c. 155]
Тм2=(12.5+11.4+3.5)/319=0,09 мин
Переход 5. Аналогично переходу 2 принимаем ту же подачу на один зуб Sz=0.1 мм. Глубина фрезерования по чертежу детали на данном переходе составляет t=20,5 мм, ширина фрезерования В2=1,5 мм. Для снижения вспомогательного времени принимаем число оборотов фрезы в минуту, полученное для перехода 2, n=145 об/мин. Тогда скорость резания u будет иметь ту же величину u=57,12 м/мин.
Сила резания, Н, может быть определена по формуле (3.61). Значения поправочного коэффициента и показатели степени аналогичны переходу 2. Тогда
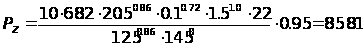 Н
Эффективная мощность резания, кВт
Nрез=858.1Ч57,12/(1020Ч60)=0,8 кВт
С учётом к.п.д. станка h=0,85 потребная мощность резания составит:
Nрез.п.=0,8/0,85=0,94 кВт,
что меньше мощности станка модели 2538.
N>Nрез.п
Машинное время на данном переходе составит:
Тм5=(l+l1+l2)/Sm=(20.5+11.4+3.5)/319=0,11 мин
Аналогично переходу 2, Sm=319 об/мин, l1=11,4 мм, l2=3,5 мм. Длина обработки l=20,5 мм.
Переход 3 и Переход 6. На данных переходах выполняется центрование поверхностей. В качестве режущего инструмента выступает сверло центровочное, выбранное по ГОСТ 14952–74 [7, c. 343] (d=1,6 мм, L=34 мм – общая длина сверла, l0=10 мм – длина рабочей части) из быстрорежущей стали Р18. Глубина резания при сверлении
t=0,5d=0,8 мм (3.65)
Подачу выбираем на основании табл. 25 [2, c. 277] S=0,10 мм/об. Для снижения вспомогательного времени принимаем число оборотов инструмента в минуту, полученное для переходов 2 и 5, n=145 об/мин.
Тогда скорость резания u можно определить по формуле:
u=pnd/1000 (3.66)
u=3,14Ч145Ч1,6/1000=0,73 м/мин
Учитывая малый диаметр режущего инструмента и низкую скорость резания, проверка на достаточность мощности станка на данных переходах нецелесообразна.
Машинное время на данных переходах составит:
ТМ3,6=2Ч(l+l1)/(nS) (3.67)
где l – длина отверстия, мм; l=d/2=0.8 мм
l1 – величина врезания, мм; l1=(d/2) ctgV, где V – главный угол в плане, град.
V=59° по таблице 7 [7, c/347], тогда l1=0,8Чctg59°=0,8Ч0,59=0,47 мм
ТМ3,6=2Ч(0,8+0,47)/(145Ч0,1)=0,18 мин
Машинное время на фрезерно-центровальной операции составит
Тм=Тм2+Тм5+Тм3,6=0,09+0,11+0,18=0,38 мин.
По формуле (3.53) Топ=Тм+ТВ.
Для фрезерно-центровальной операции вспомогательное время (ТВ) определяется по формуле (3.54)
ТВ=ТВуст+ТВупр.ст+ТВперех+ТВизмер
ТВуст – вспомогательное время на установку и снятие заготовки со станка;
ТВупр.ст – вспомогательное время на управление станком;
ТВперех – вспомогательное время, связанное с технологическими переходами;
ТВизмер – вспомогательное время на измерение заготовки.
ТВуст=0,79 мин на основании табл. 93 [5, c. 159]
ТВупр.ст=0,3 мин на основании табл. 61 [5, c. 121], устанавливается только для переходов зацентровки и связано с изменением подачи относительно переходов фрезерования
ТВперех=0,55Ч2=1,1 мин на основании табл. 93 [5, c. 159]
ТВизмер=0, т. к. учтено в ТВперех.
ТВ=0,79+0,3+1,1=2,19 мин
Оперативное время на одну деталь по формуле (3.53)
Топ=0,38+2,19=2,57 мин
Штучное время определяется по формуле (3.55)
Тшт=ТопЧ(1+(аабс+аотл)/100) (3.55)
где аабс – время на обслуживание рабочего места, в% от ТОП
аотл – время перерывов на отдых и личные потребности, в% от ТОП
аабс=3% см. [5, c. 121]
аотл=2% см. [5, c. 121]
Тогда ТШТ=2,57 (1+5/100)=2,7 мин
Операция 015 Токарная I-я
Переход 1. Установить и закрепить заготовку.
Переход 2. Точить поверхность с Ш12,5 мм на Ш11 мм с подрезкой торца в размер 20.
Переход 3. Точить фаску 1,5ґ45°
Переход
2. Производится
чистовое обтачивание
с подрезкой
торца. Учитывая,
что отношение
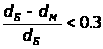 ,
то скорость
резания при
подрезке торца
берётся по
нормативам
для продольного
обтачивания
без поправочных
коэффициентов
[5, c. 127]. Глубина
резания t=(dн–dк)/2=0,75 мм
– по рабочему
чертежу детали.
Выбираем подачу по нормативам резания для чистового точения [2, c. 268] S=0,2 мм/об.
Скорость резания при выбранных t и S составит по табл. 62 [5, c. 125] для резца с режущей сталью из стали Р18 u=85 м/мин.
Число оборотов детали в минуту находится по формуле
 (3.69)
n=1000Ч85/(3,14Ч12,5)=2165 об/мин
По таблице 62 [5, c. 125] эффективная мощность резания составит Nрез=0,83 кВт. С учётом к.п.д. станка h=0,85 потребная мощность станка Nп.рез.=0,83/0,85=0,98 кВт. Для данной операции был выбран токарно-винторезный станок 16К20М с мощностью N=10 кВт. Таким образом N>Nп.рез., что подтверждает правильность сделанного выбора технологического оборудования для данной операции.
Машинное время на данном переходе составит:
ТМ3,6=(l+l1+l2)/(nS) (3.70)
где l – длина обрабатываемой детали по чертежу, мм; l=20 мм
l1 – длина врезания инструмента, мм; l1=2 мм на основании табл. 3.31 [3, c. 85]
l2 – длина подвода и пробега режущего инструмента, мм; l2=2 мм на основании табл. 3.31 [3, c. 85]
ТМ2=(20+2+2)/(2165Ч0,2)=0,06 мин
Переход
3. Производится
точение фаски
1,5ґ45°
на диаметре
Ш11 мм.
Глубина резания
t=1,5 мм. Для уменьшения
вспомогательного
времени на
операцию подачу
и число оборотов
детали в минуту
выбираем равными
подаче и числу
оборотов на
переходе 2,
S=0.2 мм/об и n=2165 об/мин.
Тогда скорость
резания
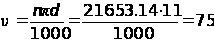 м/мин. Учитывая
малую разницу
в режимах резания
переходов 2 и
3, проверка на
достаточность
мощности станка
на переходе
3 нецелесообразна.
Машинное время на данном переходе определяется по формуле (3.70), где l=1,5 мм, l1=1 мм, l2=2 мм.
ТМ3=(1,5+1+2)/(2165Ч0,2)=0,010 мин
Машинное время на операции токарная I-я составит
ТМ=ТМ2+ТМ3=0.06+0.010=0.07 мин
Для токарной операции вспомогательное время определяется по формуле (3.54)
ТВ=ТВуст+ТВупр.ст.+ТВперех+ТВизмер
ТВуст=0,35 мин на основании табл. 70 [5, c. 131]
ТВупр.ст+ТВперех =0,32 мин на основании табл. 71 [5, c. 131]
ТВизмер=0,1 мин на основании табл. 3.40 [3, c. 96].
ТВ=0,35+0,32+0,1=0,77 мин
Оперативное время на одну деталь по формуле (3.53)
Топ=0,07+0,77=0,84 мин
Штучное время определяется по формуле (3.55)
Тшт=ТопЧ(1+(аабс+аотл)/100) =0,84 (1+7/100)=0,9 мин
где аабс=3% на основании карты 45 [6, c. 226]
аотл=4% на основании карты 46 [6, c. 223]
Операция 020 Токарная II-я
Переход 1. Установить и закрепить заготовку.
Переход 2. Точить поверхность с Ш20,5 мм на Ш20,0 мм на длине 35 мм.
Переход 3. Точить фаску 1ґ45°.
Переход 2. Производится чистовое обтачивание. Глубина резания t=(dн-dк)/2=0,25 мм – по рабочему чертежу детали. Выбираем подачу по нормативам резания для чистового точения [2, c. 268] S=0,2 мм/об.
Скорость резания при выбранных t и S составит по табл. 62 [5, c. 125] для резца с режущей сталью из стали Р18 u=85 м/мин.
Число оборотов детали в минуту находится по формуле
=1000Ч85/(3,14Ч20,5)=1320
об/мин
Учитывая малую разницу в режимах резания операций Токарная I-я и Токарная II-я и использование токарного станка одной модели 16К20М, проверка на достаточность мощности станка на операции Токарная II-я не целесообразна.
Машинное время на данном переходе составит:
ТМ2=(l+l1+l2)/(nS)
где l – длина обрабатываемой детали по чертежу, мм; l=35 мм
l1 – длина врезания инструмента, мм; l1=1 мм на основании табл. 3.31 [3, c. 85]
l2 – длина подвода и пробега режущего инструмента, мм; l2=4 мм на основании табл. 3.31 [3, c. 85]
ТМ2=(35+1+4)/(1320Ч0,2)=0,152 мин
Переход 3. Производится точение фаски 1ґ45° на диаметре Ш20 мм. Глубина резания t=1 мм. Для уменьшения вспомогательного времени на операцию подачу и число оборотов детали в минуту выбираем равными подаче и числу оборотов на переходе 2, S=0.2 мм/об и n=1320 об/мин. Тогда скорость резания u=1320Ч3,14Ч20/1000=82,9 м/мин.
Машинное время составит
ТМ3=(l+l1+l2)/(nS)
где l=1 мм
l1=1 мм на основании табл. 3.31 [3, c. 85]
l2=2 мм на основании табл. 3.31 [3, c. 85]
ТМ3=(1+1+2)/(1320Ч0,2)=0,015 мин
Машинное время на операции Токарная II-я составит
ТМ=ТМ2+ТМ3=0,152+0,015=0,167 мин
Вспомогательное время для операции Токарная II-я равно вспомогательному времени для операции Токарная I-я.
ТВ=0,77 мин.
Оперативное время ТОП=ТМ+ТВ=0,167+0,77=0,937 мин.
Штучное время по формуле (3.55)
Тшт=ТопЧ(1+(аабс+аотл)/100) =0,937 (1+7/100)=1,002 мин
где аабс=3% на основании карты 45 [6, c. 226]
аотл=4% на основании карты 46 [6, c. 223]
Операция 025 Фрезерная
Переход 1. Установить и закрепить заготовку.
Переход 2. Фрезеровать паз – ширина 10 мм, глубина 2 мм.
Производится фрезерование паза. В качестве режущего инструмента выбираем дисковую пазовую фрезу из быстрорежущей стали Р6М5 по ГОСТ 3964–69. На основании рекомендаций табл. 92 [5, c. 158] и табл. 80 [2, c. 180] выбираем размеры фрезы
D=80 мм, В1=10 мм, Z=18
Глубину фрезерования t и ширину фрезерования В2 находим по чертежу детали – t=2 мм, В2=10 мм.
Подача на один зуб фрезы SZ, мм, определяется из таблицы 34 [2, c. 283]
SZ=0,07 мм
Подача на один оборот фрезы S=SZЧZ=0,07Ч18=1,26 мм/об
Скорость резания определяется по формуле (3.57):
Значения коэффициента Cu и показателей степени определяем по табл. 39, а период стойкости фрезы Т по табл. 40 [2, c. 286–290]
Сu=68,5; q=0.25; x=0.3; y=0.2; u=0.1; p=0.1; m=0.2
Т=120 мин.
Общий поправочный коэффициент на скорость резания, учитывающий фактические условия резания по формуле (3.58)
Кu=КМuЧКПuЧКИu
где КМu – коэффициент, учитывающий качество обрабатываемого материала. По формуле (3.59):
КГ=1,0, nu=0.9 – на основании табл. 2 [2, c. 262]
sВ=640 МПа для стали 45
КМu=1,15
КПu – коэффициент, учитывающий состояние поверхности заготовки.
КПu=1,0 – на основании табл. 5 [2, c. 263]
КИu – коэффициент учитывающий материал инструмента
КИu=1,0 – на основании табл. 6 [2, c. 263]
Таким образом, Ku=1,15Ч1,0Ч1,0=1,15
Скорость резания составит:
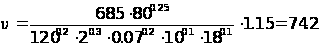 м/мин
Число оборотов фрезы в минуту определяется по формуле (3.60):
n=1000Ч74.2/(3,14Ч80)=295 об/мин
Главная составляющая силы резания при фрезеровании – окружная сила, Н, может быть определена по формуле (3.61):
По таблице 41 [2, c. 291] находим:
Ср=68,2; x=0.86; y=0.72; u=1,0; q=0.86; w=0;
n – частота вращения фрезы.
По таблице 9 [2, c. 264] находим поправочный коэффициент КМР на качество обрабатываемого материала по формуле (3.62)
m=0.3; sВ=640 МПа для стали 45.
КМР=(640/750)0,3=0,95
Тогда
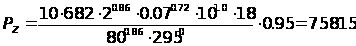 Н
Эффективная мощность резания, кВт, по формуле (3.63)
Nрез=758,15Ч74,2/(1020Ч60)=0,92 кВт
Проверяем достаточность мощности привода станка. Для фрезерной операции был выбран универсальный фрезерный станок модели 676П с мощностью N=2,2 кВт. С учётом к.п.д. станка h=0,85 потребная мощность резания составит:
Nрез.п.=0,92/0,85=1,08 кВт
Таким образом, N>Nрез.п., что подтверждает правильность сделанного выбора технологического оборудования для данной операции.
Машинное время на данном переходе составит (по формуле (3.64)):
Тм=(l+l1+l2)/Sm
где Sm – минутная подача; Sm=SЧn=1,26Ч295=371,7 мм/мин
l – длина обработки, мм; l=2 мм
l1 – величина врезания инструмента, мм.
l1=13.3 мм по таблице 87 [5, c. 155]
l2 – величина пробега инструмента, мм.
l2=3 мм по таблице 87 [5, c. 155]
Тм=(2+13.3+3)/371,7=0,049 мин
Вспомогательное время для фрезерной операции
ТВ=ТВуст+ТВперех+ТВизмер
ТВуст – вспомогательное время на установку и снятие заготовки станка;
ТВперех – вспомогательное время, связанное с технологическими переходами;
ТВизмер – вспомогательное время на измерение заготовки.
ТВуст=0,57 – на основании табл. 93 [5, c. 159];
ТВперех=0,20 – на основании табл. 93 [5, c. 159];
ТВизмер=0,10 – на основании табл. 3.40 [3, c. 96];
ТВ=0,57+0,20+0,10=0,87 мин
Оперативное время ТОП=ТМ+ТВ=0,049+0,87=0,919 мин
Штучное время по формуле (3.55)
Тшт=ТопЧ(1+(аабс+аотл)/100) =0,919 (1+6.5/100)=0,979 мин
где аабс=2.5% на основании карты 45 [6, c. 226]
аотл=4% на основании карты 46 [6, c. 223]
Операция 040 Шлифовальная
Переход 1. Установить и закрепить заготовку.
Переход 2. Шлифовать поверхность с Ш11 мм на Ш10,3 мм на длине 20 мм.
Переход 3. Шлифовать поверхность с Ш10,3 мм на Ш10 мм на длине 20 мм.
Станок круглошлифовальный модели 3А110В.
Обработка выполняется в виде предварительного и окончательного шлифования детали с одной установки. В качестве обрабатывающего инструмента выбираем шлифовальный круг 24А40ПС25К по ГОСТ 2424–83 с размерами D=200 мм, В=25 мм. В качестве процесса шлифования выбираем круглое шлифование в центрах методом врезания.
Переход 2. На данном этапе обработки заготовки выполняется предварительное врезное шлифование. Параметры резания устанавливаем на основе данных табл. 55 [2, c. 301].
При предварительном врезном шлифовании:
Глубина шлифования t=0,04 мм;
Скорость круга uк=30 м/с;
Скорость заготовки uз=35 м/с;
Радиальная подача Sp=0,040 мм/об
Частота вращения заготовки nз=1000Чuз/(pЧd)=35Ч1000/(3,14Ч11)=1015 об/мин
Частота вращения круга nк=1000Ч30/(3,14Ч11)=868 об/мин
Машинное время при врезном шлифовании определяется по формуле [7, c. 302]
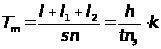 , (3.71)
где h – припуск на шлифование на сторону, мм
t – глубина шлифования, мм
nз – частота вращения заготовки
к – коэффициент, учитывающий точность шлифования и износ круга (для предварительного шлифования 1,2–1,4, для окончательного шлифования 1,3–1,7)
h=0.35 мм; t=0,04 мм; nз=1015 об/мин; к=1,3
ТМ2=0,35Ч1,3/(0,04Ч1015)=0,011 мин
Переход 3. Выполняется окончательное врезное шлифование. Параметры резания устанавливаем на основе данных табл. 55 [2, c. 301]. При окончательном врезном шлифовании:
Глубина шлифования t=0,002 мм;
Скорость круга uк=30 м/с;
Скорость заготовки uз=20 м/с;
Радиальная подача Sp=0,002 мм/об
Частота вращения заготовки nз=1000Чuз/(pЧd)=20Ч1000/(3,14Ч10)=637 об/мин
Частота вращения круга nк=1000Ч30/(3,14Ч10)=955 об/мин
Машинное время при врезном шлифовании по формуле (3.71)
,
h=0.15 мм; t=0,002 мм; nз=637 об/мин; к=1,5
ТМ3=0,15Ч1,5/(0,002Ч637)=0,177 мин
Машинное время операции шлифования
ТМ=ТМ2+ТМ3=0,011+0,177=0,188 мин
Вспомогательное время при операции шлифования
ТВ=ТВуст+ТВшл+ТВизмер
ТВуст=0,62 мин – на основании табл. 109 [5, c. 187];
ТВшл=0,37 мин – на основании табл. 109 [5, c. 187] – вспомогательное время, связанное со шлифованием одной поверхности;
ТВизмер=0,16 мин – на основании табл. 109 [5, c. 187];
ТВ=0,62+0,37+0,16=1,15 мин
Оперативное время ТОП=ТМ+ТВ=0,188+1,15=1,338 мин
Штучное время по формуле (3.55)
Тшт=ТопЧ(1+(аабс+аотл)/100) =1,338 (1+7/100)=1,432 мин
где аабс=3% на основании карты 45 [6, c. 226]
аотл=4% на основании карты 46 [6, c. 223]