Проект реконструкции отделения "белой фильтрации" для ЗАО "Крымский Титан"
Удельная производительность фильтра по сухому осадку:
Qос=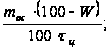
Qос1=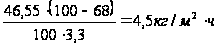
Qос2=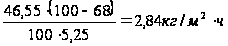
Qос=2, 84 ч 4, 5 кг/м2ч
Согласно исходным данным в 1кг пасты ГДТ содержится 0,81кг TiO2.
Тогда удельная производительность фильтра по TiO2 будет равна:
Qос TiO2= Qос∙0.81 = 2.3 ч 3.65 кг/м2ч
Часовая производительность цеха по TiO2 равна 1700кг/ч.
Необходимое количество фильтровальных пакетов (в зависимости от времени фильтровального цикла):
n1 =
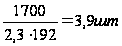
n2 =
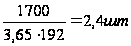
3.2. Выбор конструкционного материала
В химическом машиностроении в качестве конструкционных материалов применяют черные металлы и сплавы (стали, чугуны). Цветные металлы и сплавы, неметаллические материалы (пластмассы, материалы на основе каучука, керамику, углеграфитовые и силикатные материалы).
Специфические условия эксплуатации химического оборудования, характеризуемые широким диапазоном давлений и температур при агрессивном воздействии среды, определяют следующие требования к конструкционным материалам:
высокая химическая и коррозионная стойкость материалов агрессивных средах при рабочих параметрах;
высокая механическая прочность при заданных рабочих давлениях, температуре и дополнительных нагрузках, возникающих при гидравлических испытании и эксплуатации аппаратов;
хорошая свариваемость материалов с обеспечением высоких механических свойств сварных соединений;
низкая стоимость и недефицитность материалов.
Стали имеют наибольшее применение в химическом машиностроении, так как они лучше других материалов удовлетворяют перечисленным требованиям.
Для изготовления сосудов и аппаратов рекомендуется применять сталь, выплавленную в мартеновских и электрических печах, а в отдельных случаях - сталь кислородно-конверторного производства.
По химическому составу и механическим свойствам материалы должны удовлетворять требованиям ГОСТов, ТУ и ОСТ 26-291-71. Качество и характеристики материалов должны быть подтверждены заводом-поставщиком в соответствующих сертификатах. При проектировании аппаратов необходимо проверить соответствие качества выбранного материала требованиям ОСТ 26-291—71.
Сталь углеродистая обыкновенного качества поставляется по
ГОСТ 380-71 (сортовая, фасонная, листовая, широкополосная, трубы, поковки, ленты, проволока и т. д.) и применяется при изготовлении обечаек, днищ, фланцев, люков, лазов, патрубков и других деталей аппаратов, работающих в интервале температур от -20 до +425°С и давлении до
5 МПа.
В зависимости от назначения и гарантируемых характеристик сталь подразделяется на три группы:
А -поставляемую по механическим свойствам;
Б -поставляемую по химическому составу;
В -поставляемую по механическим свойствам и химическому составу.
Кроме того, по группе А введены три, по группе Б - две и по группе В - шесть категорий стали.
Стали изготовляют следующих марок:
группы А -СтО; Ст1, Ст2,..., Ст6;
группы Б -БСтО, БСт1,..., БСт6;
группы В -ВСт1, ВСт2,..., ВСт5.
Сталь всех групп с номерами марок 1, 2, 3, 4 по степени раскисления изготовляют кипящей (кп), полуспокойной (пс), спокойной (сп), а с номерами 5 и 6 - полуспокойной и спокойной.
В обозначениях марок сталей буквы «Ст» означают «сталь», цифры от 0 до 6 -условный номер марки в зависимости от химического состава и механических свойств; буквы Б и В перед обозначением марки означают группу стали (в обозначении марки стали группы А букву А не указывают). Для обозначения степени раскисления к обозначению марки стали после номера марки добавляют индексы: кп, сп, пс.
Для обозначения категории стали к обозначению марки, добавляют в конце номер соответствующей категории. Например, СтЗсп2, БСтЗкп2, ВСтЗпс2, ВСтЗспб. Первую категорию в обозначении марки не указывают (например, ВСт2сп).
Стали качественные углеродистые конструкционные ГОСТ 1050-74 и 5520-69 применяют для изготовления сварных эмалированных аппаратов, корпусов, днищ, трубных пучков теплообменников, змеевиков и других элементов аппаратов, работающих в интервале температур от -20 до +475°С при давлении до 10 МПа с неагрессивными и малоагрессивными средами.
По ГОСТ 1050-74 изготовляют стали: 05кп; 08кп; 08пс; 08; 10кп; 10пс; 10; 15кп; 15пс; 15; 20кп; 20пс; 20; 25; 30; 35; 40; 45; 50; 55; 58; 60; 65; 70; 75; 80; 85; 60Г; 65Г; 70Г.
Рекомендуется применять стали марок 10, 15, 20
(ГОСТ 1050-74) и 12К, 15К, 16К, 18К, 20К (ГОСТ 5520-69) для изготовления аппаратов и сосудов, работающих под давлением при температуре от -20 до +475° С.
Стали легированные конструкционные (ГОСТ 4543-71) содержат легирующих компонентов от 2,5 до 10% и применяются для изготовления обечаек, днищ, фланцев, трубных решеток, крепежных и других деталей аппаратов, работающих в интервале температур от -40 до +560°С при давлении до 10 МПа, а также для изготовления тяжело нагруженных деталей машин (шестерен, коленчатых валов, осей, штоков, роторов центрифуг, пружин и т. д.).
На заводах используют следующий сортамент:
сталь толстолистовая по ГОСТ 11269-65 (25ХГСА, ЗОХГСА, 30ХГСН2А) и тонколистовая по ГОСТ 1542-71;
поковки из сталей марок 20Х, 15ХМ, 30ХМА, 40Х;
трубы по ГОСТ 550—58 и МРТУ 14-4-21-67 из стали 15ХМ.
В зависимости от химического состава и свойств сталь делится по ГОСТ 4543-71 на три категории: качественная; высококачественная - А; особо высококачественная - Ш.
Стали высоколегированные и сплавы коррозионностойкие, жаростойкие и жаропрочные (ГОСТ 5632-72) применяют для изготовления элементов машин и аппаратов, работающих в интервале температур от -253 до +600°С при повышенных давлениях и агрессивных средах. Сталь поставляется в виде листов (ГОСТ 7350-66).
Двухслойные стали (ГОСТ 10885-64) находят все большее применение, так как позволяют экономить дорогостоящие высоколегированные стали. Они представляют собой листы, состоящие из двух гомогенно соединенных слоев: основного из недифицитной стали и плакирующего (защитного) из высоколегированной стали. Толщину основного слоя определяют по расчетам на прочность, а толщину плакирующего слоя принимают обычно равной 2- 5 мм.
В настоящее время наиболее распространены двухслойные стали, с основным слоем из сталей 10, ВСтЗсп2 -ВСтЗспб, 15К, 20К, 16ГС, 09Г2С, 10ХСНД, а плакирующим - из сталей 08X13, 12Х18Н10Т, 08Х18Н10Т, 10Х14П4Н4Т, 10Х17Н13МЗТ, 08Х17Н13М2Т, 08Х17Н15МЗТ, 06ХН28МДТ.
В соответствии с ГОСТ 10885-64 двухслойные листы поставляют толщиной от 4 до 160 мм.
Конструкционные материалы, используемые в установке:
Рама и опоры фильтра изготавливаются из стали марки Ст3, так как они не вступают в контакт с агрессивной средой.
Ресивер фильтра изготавливается из полипропилена, так как фильтрат, с которым он контактирует, является агрессивной средой.
Листы фильтровальные изготавливаются из полипропилена, так как суспензия гидратированной двуокиси титана является агрессивной.
Трубы Ду 20, предназначенные для соединения фильтровальных листов с ресивером изготавливаются из полипропилена, так как они работают в агрессивной среде.
Все узлы присоединения к вакуумной системе изготавливаются из сплава 06ХН28МДТ.
Всасывающие трубы для отвода фильтрата изготавливаются из хромоникелевой стали марки X 8, так как среда агрессивная.
Корпус ванны изготавливается из углеродистой стали марки Ст. 3,так как он не контактирует с агрессивной средой, а само корыто изнутри гуммируется.
Все задвижки изготавливаются хромоникелевым литьём из стали марки Х12.
4. Конструкторский раздел
4.1. Определение основных параметров фильтра
Зная полную поверхность фильтрации F0=772,7 м2 выбираем по ГОСТ 5748-68 стандартную установку фильтрации на листовых вакуум – фильтрах с площадью фильтрации F=192м2.Фильтрование на них производится в две стадии. Поэтому для заданной производительности необходимо установить по 4 фильтра на каждую стадию.
Техническая характеристика фильтра:
поверхность фильтрации одного листа f=5,7м2
количество листов в пакете n=34шт
объём ресивера V=1.65м3
масса фильтра в сборе m=8160кг
габаритные размеры дЧшЧв-8200Ч1960Ч2800мм
4.2. Расчет переливного устройства ванны
Расход через переливное устройство ванны набора осадка
При вакууме 0,6кг/см2 ч 0,789кг/см2
сопротивление осадка ά ср.=578,2∙103м/кг;
сопротивление фильтрующей перегородки Rф.п. = 517,5∙1091/м
масса твердой фазы, отлагающейся при получении единицы объема фильтра gт=214,6кг/м3
объем фильтрата, полученный с единицы поверхности в период опускания пакета в ванну:
V1=0,0057м3/м2
Отношение объема отфильтрованного осадка к объему полученного фильтра:
U=
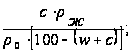
Где С=16,3 - содержание твердой фазы в суспензии, % к массе
Ρж=1800кг/м3 – плотность жидкой фазы суспензии
U=
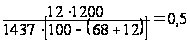
Толщина осадка, отложившегося на фильтре в период опускания, в среднем на высоте листа:
δос=U∙V1=0,5∙0,0057=0,0028м
При опускании пакета в ванну из нее через перелив будет вытесняться объем суспензии:
Vпер=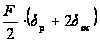 ;
где δр=0,03м – толщина фильтровального листа
Vпер=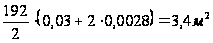 ;
Время опускания пакета:
τ=
где h=1,5м – высота фильтровального листа,
Uкрана=0,3м/мин – скорость опускания крана
Общий расход суспензии, уходящей в перелив из наборной ванны в период опускания
Qпер =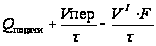 ,
где Qподачи=72м3/ч=0,02м3/с – производительность насоса
Расход через переливное устройство промывной ванны
Принимаем толщину набранного осадка δос=0,04м
Объем вытесненной из ванны суспензии
Vпер=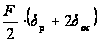 =
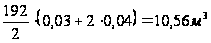
Общий расход суспензии, уходящей в перелив:
Qпер= =
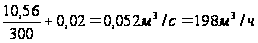
Ширина переливной кромки
Расчет ведем по формуле:
Q=mo∙b∙√2g∙H3/2,
где Q=0,052н3/с - максимальный расход
Mо=0, 46 - коэффициент расхода
В - ширина водослива
H=0,07м-предельно допустимый напор, определяемый конструкцией и размерами фильтра:
b=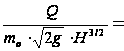 =
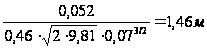
4.3. Диаметр сливных штуцеров из переливных карманов
Принимаем 2 штуцера D=150мм
Расчет ведем по формуле:
Q1= μ ∙ ω ∙ √2gH
Где μ=0,65-коэффициент расхода
ω=0,785∙0,152=0,0176м2-площадь поперечного сечения штуцера
Q1=
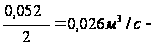 расход
H – напор над осью штуцера:
H=
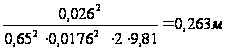
4.4. Расчет трубопроводов отвода фильтра
Расход фильтрата при наборе осадка
Мгновенная начальная скорость фильтрования:
Uмгн=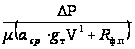 ,
Где ΔР=0,7∙98,1км/мс-перепад давлений
Μ=0,67∙10-с км ∙ с/м2-коэффициент вязкости:
Uмг=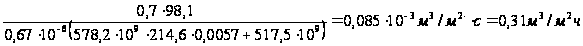
По исходным данным:
скорость набора осадка 0,1ч0,14м3/м2∙ч,
скорость промывки 0,045ч0,050м3/м2∙ч,
скорость набора промежуточного фильтровального слоя 36м3/ч, или 0,188м3/м2ч.
Таким образом, Uмгн является максимальной скоростью и последующие расчеты выполняем по ней.
Расход фильтрата через один лист:
q = f∙Uмгн,
где f=5,7м2-поверхность фильтрации одного листа:
q=5,7∙0,085∙10-3=0,48∙10-3м3/с
Расход фильтрата от пакета:
Qф=n∙q,
Где n=34шт - количество листов фильтровальных:
Qф=34∙0,48∙10-3=16,5∙10-3м3/с=60м3/ч
Скорость фильтрата в каналах фильтровального листа
Количество каналов в листе - 4
Диаметр канала- d=12мм.:
U= =
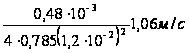
Cскорость фильтрата в трубопроводе к вакуум-ресиверу
Диаметр трубопровода D=150мм
U= =
 =0.93м/с
4.5.Расчет ресивера
Площадь поперечного сечения очищающей зоны ресивера[(5) стр. ]:
Fоч= ,
где [U1]=1,0м/с - допускаемая скорость воздуха в очищающей зоне
Fоч=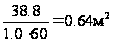
Площадь поперечного сечения ресивера[(5) стр. 41]:
Fр=1, 25∙Fоч,
Fр=1, 25∙0, 64=0,8м
Диаметр ресивера:
d= ,
d=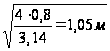
4.6. Расчёт фланцевого соединения
Расчет фланцевого соединения заключается в определении диаметра болтов их количество и размеров элементов фланцев.
Основной величиной при расчете болтов является расчетное растягивающее усилие в них.
Исходные данные:
Диаметр патрубка D = 150мм
1. При рабочих условиях расчетное растягивающее усилие в болтах определяют по формуле[(6) стр. 76]:
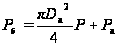
где
 =0,17м
- средний диаметр
уплотнения,
 =0,3МПа
- расчетная
сила осевого
сжатия уплотнительных
поверхностей
в рабочих условиях,
необходимая
для обеспечения
герметичности,
МПа;
 =0,6МПа
- рабочее давление.
Расчетную силу осевого сжатия уплотнительных поверхностей определяем по формуле[(6) стр. ]:

где
 =
1 см - эффективная
ширина прокладки;
 =
1 - коэффициент
материала
прокладки.
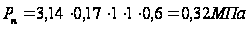 ,
тогда
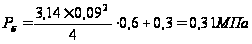
Диаметр болтовой окружности приближенно можно определить по формуле[(6) стр. 76]:
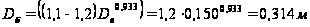
где
 -
внутренний
диаметр фланца.
Расчетный диаметр болтов определяем по формуле[(6) стр. ]:
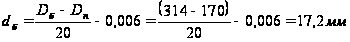 .
Принимаем
диаметр болтов
 =
0,018м.
Определим число болтов по формуле[(6) стр.77 ]:

где
 =
130 МПа – допускаемое
напряжение
на растяжение
в болтах.
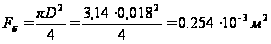
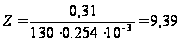
Принимаем z = 10 болтов.
Наружный диаметр фланца определим по формуле[(6) стр. 77]:
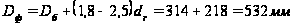 .
4.7. Механический расчёт
4.7.1. Расчёт толщины стенки ресивера
Исходные данные:
вакуум р = 0,6МПа,
материал обечайки - полипропилен,
проницаемость П ≤ 0,1мм/год,
запас на коррозию Ск = 0,5мм,
температура среды t = 70єC,
внутренний диаметр обечайки Dв = 1,0м,
сварной шов стыковой двусторонний(φш = 0,95)
Расчёт
Допускаемое напряжение для полипропилена при температуре t = 70єC определим по графику [(6) рис. IV.1. стр. 77]:
σд = 140МН/м2
Толщину стенки определим по формуле [(6) формула IV.5. стр.77]:
δ = 1,18
D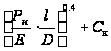 ,
где Е = 2∙10-5 МН/м2 -модуль упругости при температуре t = 70єC,
l = 3м - длина обечайки, м,
D – диаметр, м.
δ =
1,18∙1∙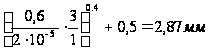
принимаем толщину стенки δ = 3мм
Формула справедлива при соблюдении двух условий
[(6) формула IV.6. стр. 78] и [(6) IV.7. стр. 78]:
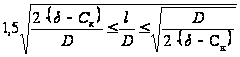
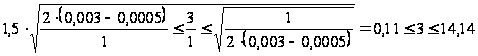
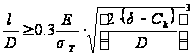 ,
где σт = 250МН/м2
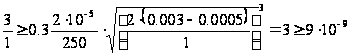
Из этого следует, что оба условия соблюдены и толщина стенки ресивера удовлетворяет требованиям.
4.7.2. Расчёт опор ванны
пределим число и основные размеры лап по следующим данным:
максимальный вес G = 5.9МН (590тыс. кгс)
Принимаем число лап n=6,конструкцию лап - двухрёберную, вылет лапы l=0,2м, высота h=l/0,5=0,4м.
Толщину ребра при k=0,6 определяем по формуле [(6)формула IV.25. стр.80]:
δ =
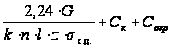 ,
где σс.д.=120МН/м2 – допускаемое напряжение,
Ск = 5мм – запас на коррозию.
δ =
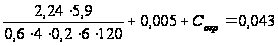 м
Принимаем толщину ребра δ =0,045м=45мм.
Длина сварного шва:
Lш = 4∙(h+δ)=4∙(0,4+0,045)=1,78м
Прочность шва определим по формуле[(6)формула IV.26. стр.80]:
G/h ≤ 0,7∙Lш∙hш∙τш.с.,
где τш.с.= 80МН/м2 – допускаемое напряжение материала шва на срез,
hш = 0,008м – катет шва.
5,9/0,4 ≤ 0,7∙1,78∙0,4∙80
14,75 ≤ 39,81
Следовательно, условие выполнено.
4.8. Расчёт привода мостового крана
Исходные данные:
грузоподъёмность Q=32т
максимальная высота подъёма Н=16м
скорость подъёма груза v=0,3м/с
скорость передвижения тележки-0,5м/с
скорость передвижения крана-1,0м/с
группа режима работы механизма-4М
4.8.1. Выбор крюковой подвески
Выбираем крюковую подвеску по ОСТ24.191.08-81,имеющую параметры:
грузоподъёмность Qп=32т,
режим работы – средний,
число блоков zбл.п=4,
диаметр блоков по дну канавок Dбл.0=610мм,
расстояние между осями крайних внутренних блоков Ввн=220мм,
расстояние между осями крайних наружных блоков Внар=432мм,
расстояние между осями крайнего наружного и соседнего
с ним внутреннего блоков bc=106мм,
масса подвески mп=687кг,
передаточное число (кратность) uп – 4
4.8.2. Выбор каната
Вес номинального груза и крюковой подвески равен:
G=(mгр+mп)∙g=(32∙103+687)∙9.81=320660 H
По таблице [(6) табл.2.2, стр24] находим:
ηп=0,94 – КПД полиспаста,
Zк.б = 2 – число ветвей каната, навиваемых на барабан.
Максимальное статическое усилие в канате определим по формуле
[(7) формула 2.1, стр24]:
Smax=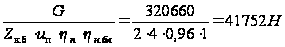
Выбираем тип каната ЛК-Р6 Ч 19 (1+6+6+6/6)+1 о.с. по ГОСТ 2688-80.
По таблице [(7) табл.2.3, стр24] находим:
kзап = 5,5
Вычисляем:
Smax∙ kзап=41752∙5,5=229636 Н
Выбираем типоразмер каната. Канат 21,0-Г-В-С-О-Н-1666
ГОСТ 2688-80 имеет параметры:
разрывное усилие - Sразр =236000 Н,
диаметр - dк =21,0мм,
расчётная площадь сечения проволок - Fк =167,03мм2.
4.8.3. Основные размеры установки барабана
Примем диаметр барабана меньше, чем диаметр блока, на 15%.
Вычислим:
Dб= 0,85∙dк∙e,
Где e = 25 – коэффициент, зависящий от типа машины и режима работы [(7) табл.2.4, стр25].
Dб= 0,85∙21,0∙25=446,25мм
Примем Dб=450мм.
Определяем рабочую длину каната, соответствующую одному нарезному участку [(7) формула 2.11, стр29]:
Lк.р = Н∙ uп=16∙4=64м
Определяем число рабочих витков [(6) формула 2.10, стр29]:
Zp= Lк.р/(π∙Dб)=64/(3,14∙0,45)=45
Определяем длину одного нарезного участка [(6) формула 2.9, стр29]:
Lн = t∙(zp+zнепр+zкр),
где t-шаг нарезки
t= (1.1ч1.23) dк = (1.1ч1.23)∙21=24
zнепр=1.5 – число неприкосновенных витков
zкр=4 – число витков для крепления конца каната
lн = 24∙(45+1,5+4)=1212мм
Определим длину гладкого среднего участка [(7) формула 2.12, стр29]:
Внар ≤ l0 ≤ Внар+2hmin б∙tg[γ],
где hmin б=3Dб=1338,75мм – минимальное допускаемое расстояние между осью блоков крюковой подвески и осью барабана.
432 ≤ l0 ≤ 432+2∙1338,75∙(tg 6) или 432 ≤ l0 ≤ 713.
Примем l0 = 500мм.
Длина гладкого концевого участка равна: lк = (4ч5) dк=84ч105мм.
Примем lk=90
Длина барабана равна [(7) формула 2.8, стр29]:
Lб=2lн+ l0+ 2lк=2∙1212+500+2∙105=3134мм
4.8.4. Выбор двигателя
Предварительное значение к.п.д. механизма примем равным ηпр = 0,85.
Максимальная статическая мощность, которую должен иметь механизм в период установившегося движения при подъёме груза, равна
[(7) формула 2.13, стр30]:
Nст max = G∙v/ ηпр= 320.7∙0.3/ 0.85=113.19кВт
Выбираем серию МТН, отличающуюся высоким классом нагревостойкости изоляции. Учитывая коэффициент использования мощности k = 0,7ч0,8, найдём необходимую мощность двигателя:
Nдв =