Проектирование резьбонакатных затылованных роликов
Рис.
При проектировании роликов для деталей имеющих бурты диаметром больше номинального диаметра накатываемой резьбы размеры m и h назначаются (с учетом вышеуказанных рекомендаций) конструктивно с последующей проверкой, исключающей столкновение заготовки, подаваемой в зону накатывания и накатанной деталью, удаляемой из зоны накатывания во встречном направлении.
Таблица 2.5.3
| Резьба | Элементы паза ролика | |||||
| j°вых | q° | Z | jст | m | h | |
| М4 | 15° | 30° | 12 | 10° | 8 | 12 |
| М5 | 15° | 30° | 12 | 15° | 8 | 15 |
| М6 | 15° | 30° | 12 | 15° | 9 | 16 |
| М8 | 15° | 30° | 12 | 15° | 10 | 16 |
| М10 | 15° | 30° | 12 | 15° | 12 | 15 |
| М12 | 15° | 30° | 12 | 15° | 14 | 18 |
| М14 | 15° | 40° | 9 | 15° | 16 | 18 |
| М16 | 15° | 40° | 9 | 15° | 17 | 18 |
Радиус участка заборной части без резьбы определяется из соотношения:
|
|
( 34 ) |
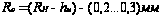
Посадочные размеры резьбонакатных роликов выбирать по таблиц 2.5.3.
Таблица 2.5.3
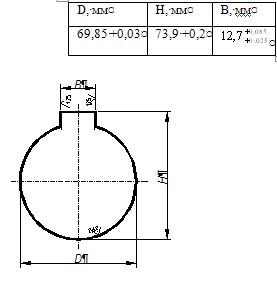
Рис.
Выбор и расчет транспортирующих дисков
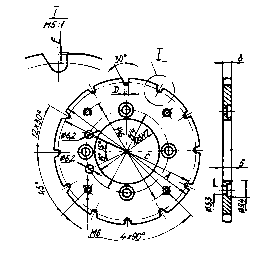
Рис.
Транспортирующие диски служат для транспортировки заготовок от загрузочного устройства станка Pee-Wee в зону накатывания резьбы. Конструкция транспортирующих дисков применяемых на АО «АВТОВАЗ» показана на рис. Error: Reference source not found.
Размеры, указанные на чертеже постоянны и зависят от паспортных данных станка. Размеры: А, С, Д, Е зависят от размера накатываемой резьбы (таблица 2.5.3).
Таблица 2.5.3
| № | Резьба | А | С | Д | Е |
| мм | |||||
| 1 | М4х0,7 | 183,3 | 179,3 | 3,8 | 1,0 |
| 2 | М5х0,8 | 182,5 | 177,5 | 4,7 | 1,0 |
| 3 | М6х1 | 181,0 | 175,3 | 5,6 | 1,2 |
| 4 | М8х1,25 | 184,0 | 177,8 | 7,5 | 1,5 |
| 5 | М10х1,5 | 184,5 | 178,5 | 9,5 | 1,5 |
При проектировании новых транспортирующих дисков к резьбонакатным роликам расчет элементов С, D, А осуществляется по формулам:
|
|
( 34 ) |

где: d – номинальный диаметр резьбы.
|
|
( 34 ) |
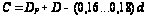
где: Dp – наружный диаметр роликов.
|
|
( 34 ) |
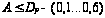
Технические данные станка модели Р12И/SH
Таблица
| 1. | Высота осей накатных шпинделей над станиной станка | 160 мм |
| 2. | Минимальные межосевые расстояния накатных шпинделей | 125 мм |
| 3. | Максимальные межосевые расстояния накатных шпинделей | 210 мм |
| 4. | Ход салазок | 15 мм |
| 5. | Максимальный диаметр накатного инструмента | 200 мм |
| 6. |
Диаметр накатных шпинделей а) специального исполнения б) стандартного исполнения |
69,85 мм 54 мм |
| 7. | Рабочая длина накатных шпинделей | 160 мм |
| 8. | Минимальный диаметр накатки | 2 мм |
| 9. | Максимальный диаметр накатки | 50 мм |
| 10. | Максимальный шаг накатки | 3 мм |
| 11. | Максимальный накатываемый ход при мелкозубом зацеплении | 1,25 мм |
| 12. | Максимальная длина накатываемой резьбы при поперечном способе | 130 мм |
| 13. | Максимальная длина при накатывании с осевой подачей | 2000 мм |
| 14. | Давление накатывания с плавным регулированием | 2000-12000 Н |
| 15. | Накатываемый материал не более sb | 950 МПа |
| 16. | Диаметр сегментных роликов (1-3 сегмента) | 160ё180 мм |
Литература
1.Султанов Г.А. Резьбонакатные головки. «Машиностроение», М, 1966.
2.ГОСТ 9539-60. Ролики резьбонакатные.
3.Писаревский М.И. Накатывание точных резьб и шлицев. «Машгиз», М.-Л., 1963.
4.Писаревский М.И. Новый инструмент для накатывания резьб и шлицев. «Машиностроение», М.-Л., 1966.
5.Писаревский М.И. Накатывание точных резьб шлицев и зубьев. «Машиностроение», Л., 1973.
6.Никифоров А.Д. Точность и технология изготовления метрических резьб, «Высшая школа», М.,1963.
7.Загурский В.И. Прогрессивные способы обработки резьбы.
8.Семенченко И.И. и др. Проектирование металлорежущего инструмента. М., 1962.
9.Карцев С.П. Конструкция, производство и эксплуатация резьбообразующего инструмента. М.,1962.
10.Карцев С.П. Резьбонакатной инструмент. М.,1959.
11.Пикалов Б.И. Особенности конструкции роликов и фрез для изготовления резьбы на деталях из жаропрочных и титановых сплавов. В сб. «Резьбообразующий инструмент», М.,1968.
12.Кузьменко А.Ф., Пикалов Б.И. Изготовление резьб на ВАЗе. В сб. «Технология машиностроения», Выпуск 28. Тула, 1972.
13.Геллер Ю.А. Инструментальные стали. Металлург издат. М.,1961.
14.Жигалко Н.И., Киелев В.В. Проектирование и производство режущих инструментов. «Высшая школа», Минск, 1969.
15.Отчет по теме № 72003, этап № 3.
Расчетные формулы РТМ – 018
Таблица
| Параметры | Расчетные формулы |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
| Наружный диаметр: | |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
nк ближе к 1. |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
 Высота
головки профиля
резьбы в общем
случае
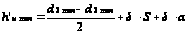
 Минимальная
высота ножки
профиля резьбы.
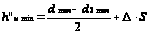
 Радиус
закругления
профиля резьбы.
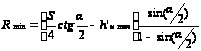
 Высота
головки профиля
резьбы для
метрических
резьб с a=60°
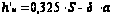
 Допустимая
высота изношенного
профиля резьбы.

 Минимальная
высота ножки
резьбового
профиля для
резьб с a=60°.
Для накатываемых
резьб с шагом
до 1,5 мм включительно.
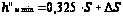
 Минимальный
радиус закругления
вершины головки
профиля резьбы
для резьб с
a=60°.

 Число
заходов резьбы
для роликов,
работающих
с ручной загрузкой
заготовок.
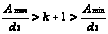
 Число
заходов резьбы
для роликов
работающих
с автоматизированной
загрузкой.
 Величина
фаски.
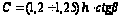
 Угол
уклона фаски
для детали
без переходной
шейки.

 Угол
уклона фаски
для деталей
с переходной
шейкой.
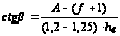
 Ширина
роликов одностороннего
действия и
затылованных
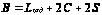
 Ширина
цилиндрических
роликов двустороннего
действия.
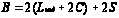
 для
резьбовыдавливающих
роликов;
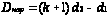
 для
резьбонакатных
роликов,
пердназначенных
для калибровки
предварительно
нарезанной
резьбы.

 Средний
диаметр резьбы
роликов.

 Величина
затылования
заборной части.
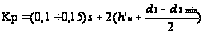
 Угол
заборной части.

 Радиус
начала заборной
части.

 Угол
калибрующей
части.

 Число
оборотов на
калибрование
резьбы для
углеродистых
и легированных
конструкционных
сталей. Для
материалов
sв Ј
100 кг/мм2.

 Величина
угла сбрасывающей
части.

 Величина
затылования
сбрасывающего
участка.

 Радиус
конца сбрасывающей
части.

 Величина
угла.

 Радиус,
ограничивающий
глубину паза.
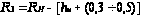
 Радиус
участка заборной
части без
резьбы.
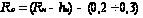
 Диаметр
паза транспортирующего
диска.

 Диаметр
делительной
окружности.
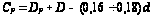
 Диаметр
транспортирующего
диска.
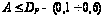
Пример расчета резьбонакатных роликов для резьб M12x1,25 – 6g
Исходные данные:
диаметр заготовки под накатку
dзаг=11,07мм
средний диаметр накатываемой резьбы
d2min = 11,028мм
d2max = 11,16 мм
внутренний диаметр накатываемой резьбы
d1 = 10,483мм
наружный диаметр накатываемой резьбы
dmax = 11,972 мм
Материал накатываемой детали АС11.
sв = 50 ё 70 кг/мм2, sт = 40 кг/мм2, d %=10%.
Расчет резьбового профиля роликов.
Высота головки профиля резьбы.
Максимальная высота головки профиля резьбы роликов определяется по формуле (1) методики. Для метрических резьб с углом профиля резьбы 60° высота головки определяется по формуле (4).
Для резьбы М12х1,25 – 6g: h’u=0,325S-da=0,406-0.02
Допустимая высота изношенного профиля резьбы определяется по формуле (5). Для резьбы М12х1,25 - 6g :
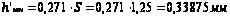 принимаем

Высота ножки профиля резьбы роликов в общем случае определяется по формуле (2). Для резьбы М12х1,25 – 6g высота ножки определяется по формуле (6):
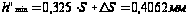
принимаем

Минимальный радиус закругления вершины головки профиля резьбы роликов определяется по формуле(8). Для резьбы М12х1,25 – 6g:
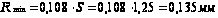
Число заходов резьбы роликов.
Для данной модели станка число заходов резьбы роликов определяется по формуле (11). Число заходов для резьбы М12х1,25 – 6g:
 ;
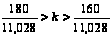 ;

принимаем

Величина фаски на роликах определяется по формуле (12). Угол наклона фаски определяется по формулам (13) и (14) (см. РТМ-018)
Принимаем угол наклона фаски b = 20°, для резьбы М12х1,25 – 6g получим следующее значение величины фаски:
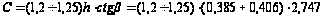
принимаем

Ширина роликов определяется по формуле (15).
Для резьбы М12х1,25 – 6g :
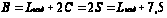
Расчет диаметров роликов.
Наружный диаметр роликов рассчитывается по формуле (17). В нашем случае:
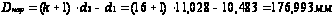
Средний диаметр резьбы роликов определяется по формуле (19):
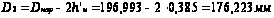
Расчет заборной части.
Величина затылования Кp = 1 определяется по формуле (21):
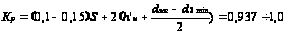
принимаем

Угол заборной части j3 определяется по формуле (22):
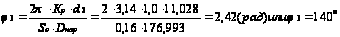
Радиус начала заборной части определяется по формуле (23):
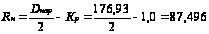
Расчет калибрующей части.
Число оборотов необходимое на калибрование резьбы опеределяется по формуле (25). Для материала АС11 и резьбы М12х1,25 – 6g число оборотов необходимое на калибрование определяется
Следующим образом:
 ;
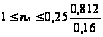 ;

принимаем
 .
Угол калибрующей
части jк
определяется
по формуле
(25). Для резьбы
М12х1,25 – 6g:
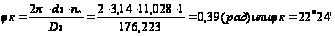
Расчет сбрасывающей части.
Величина угла сбрасывающей части jсб определяется по формуле (26). В нашем случае:
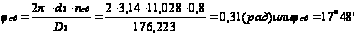
Величина затылования для резьбы M12x1,25 – 6g определяется по формуле (27):
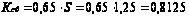
Радиус конца сбрасывающей части определяется по формуле (28):
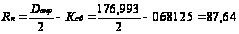
Расчет загрузочно-разгрузочного участка выполненного по типу I .
Величина угла загрузочно-разгрузочного участка определяется по формуле (29):
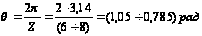
Принимаем
q = 45°
Радиус, ограничивающий
глубину паза
определяется
по формуле
(30):
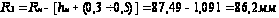
Размещено на