Выбор технологического решения женской одежды для дипломатических приемов в дневное и вечернее время
При подготовке к примерке брюк производят при необходимости влажно-тепловую обработку; в изделиях сложных форм все соединительные и декоративные швы, а так же отделочные детали могут быть не обработаны, а их сметывают, приметывают. К примерке брюки могут быть полностью обработаны, за исключением среднего шва, верхнего края и низа.
Подготовка к примерке юбки-брюк аналогична подготовке к примерке брюк.
Подготовку к примерке комбинезона и полукомбинезона производят аналогично подготовке к примерке лифа изделий и брюк.
Подготовку к примерке платья-комбинезона производят аналогично подготовке к примерке лифа изделий и юбки-брюк.
4 Выбор методов обработки [11, 12, 13]
Выбор методов технологической обработки – это один из ответственных этапов при проектировании технологических процессов, так как именно методы обработки предопределяют качество изготовляемых изделий и экономическую эффективность технологического процесса в целом.
Выбор методов обработки производится путем анализа и сравнения различных вариантов обработки. Оценка выбранных методов производится по: экономичности, технологичности и качеству. В данной работе выбор методов технологической обработки производится не для расчета производства, а для улучшения качества обработки изделий. Выбор методов обработки произведен для модели №14.
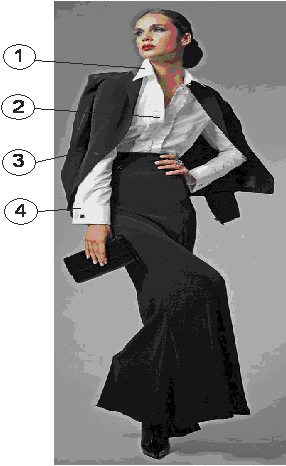
Рисунок 15. Расположение узлов технологической обработки на модели женского костюма
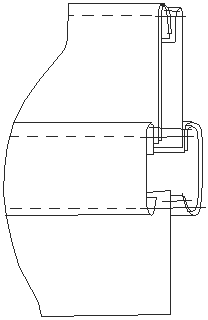
Рисунок 16. Схема технологической обработки воротника с отрезной стойкой
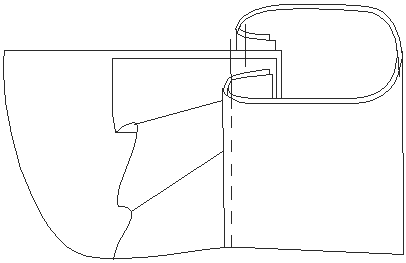
Рисунок 17. Схема технологической обработки борта планкой с оборкой
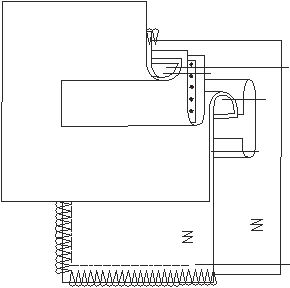
Рисунок 18. Схема технологической обработки прорезного кармана с клапаном
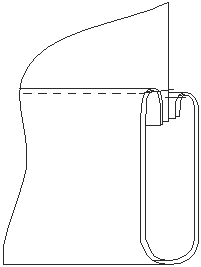
Рисунок 20. Схема технологической обработки низа рукава манжетой
5 Выбор режимов обработки и оборудования [11, 12]
Оборудование швейного производства чрезвычайно разнообразно по номенклатуре из-за различий выполняемых швейными машинами технологических операций и в зависимости от конструкции машин и принципов управления ими. С учетом назначения процесса, способа выполнения операций, а так же формы и размеров обрабатываемых изделий создаются целые виды и классы оборудования, обеспечивающие изготовление изделий с наименьшими затратами при достижении наилучшего качества.
Так как в ходе работы мы уже установили ассортимент изделий, а соответственно и технологические операции, то можно производить и выбор оборудования. Предлагаемое оборудование указано в таблице 1.
Таблица 1. Перечень швейного оборудования, выбранного для данного ассортимента
|
Класс оборудования |
Наименование оборудования |
Назначение |
|
1 |
2 |
3 |
|
1022 М кл., 0-1022 МСИ кл. |
Стачивающая одноигольная швейная машина двухниточного челночного стежка |
Пошив изделий пальтово-костюмного и платьево-блузочного ассортимента из различных материалов |
|
851 кл. |
Швейная машина трехниточного цепного стежка краеобметочной строчки |
Обметывание срезов деталей из костюмных и плательных тканей |
|
2222 кл. |
Швейная машина однониточного цепного стежка выметочной строчки |
Выметывание клапанов, хлястиков, бортов, лацканов, воротников |
|
85 кл. |
Швейная машина однониточного цепного стежка потайной строчки |
Выполнение подшивочных операций (толщина материалов 0,2 – 1,0 мм) |
|
25-1кл., ПМЗ |
Полуавтомат |
Изготовление прямых петель с двумя закрепками |
|
62761-РЗZ кл. «Минерва» |
Полуавтомат |
Изготовление фигурных петель с глазком и закрепкой |
|
895 кл. |
Полуавтомат |
Для пришивания пуговиц |
|
596 кл. |
Полуавтомат |
Для изготовления прорезных карманов |
Материалы изделий перед раскроем должны быть продекатированы, кроме материалов из искусственных (ацетатных, триацетатных) и синтетических (полиамидных, полиэфирных и т.п.) волокон, а также материалов из различных волокон с металлической или металлизированной нитью, которые в результате декатирования теряют внешний вид. Декатирование производят утюгом, причем материалы верха и подкладки декатируют через увлажненный проутюжильник, не допуская изменения внешнего вида.
Перед выполнением влажно-тепловой обработки удаляют меловые линии. ВТО изделий производят с лицевой стороны с использованием проутюжильника или с изнаночной – без него. Утюжильную обработку швов с изнаночной стороны, в основном в изделиях из шерстяных и полушерстяных материалов производят через проутюжильник.
Приутюживание краев деталей и заметанных участков производят в два приема во избежание появления трудноудаляемых следов от стежков выметывания, заметывания, особенно на материалах, содержащих синтетические, искусственные волокна и трикотажных полотнах – шерстяных и синтетических. Вначале края деталей проутюживают с незначительным увлажнением или без него, затем выправляют неровности краев, удаляют нитки выметывания или заметывания и приутюживают край детали вторично. При обработке края с отделочной строчкой вторичное приутюживание производят после прокладывания отделочной строчки и удаления ниток заметывания и выметывания.
При выполнении ВТО швов (вытачек, складок) во избежание пролегания с лицевой стороны изделия после заутюживания или разутюживания приподнимают припуски на обработку швов и приутюживают под ними. Возможно приутюживание или заутюживание производить, подкладывая под припуски швов проутюжильник или полоску бумаги, при этом дополнительная обработка под припусками на швы не требуется. Таким же образом производят и приутюживание припусков на швы при их обработке «на ребре». Припуски швов могут быть приутюжены, заутюжены, причем в изделиях из тонких, просвечивающих тканей швы чаще всего заутюживают.
Прорезные карманы приутюживают сначала с изнаночной стороны, а затем с лицевой стороны; при обработке кармана с клапаном дополнительно приутюживают с лицевой стороны участок детали под клапаном.
Защипы приутюживают с изнаночной стороны на мягкой поверхности без усилия, слегка растягивая изделие в направлении защипов. Перед соединением рукавов с проймой, конструкцией которых предусмотрена посадка, посадку образуют присбориванием оката и ее сутюживают на припуске шва втачивания рукава, не заходя утюгом за строчку, образующую присборивание; после втачивания рукава посадку опять сутюживат. Низ изделий, рукавов, припуски на обработку которых подшивают вручную или на спецмашине, приутюживают после обработки низа; на стачивающей машине – приутюживают до обработки низа.
В изделиях прилегающей формы оттягивают участки прогибов боковых срезов по линии талии переда, спинки, средних срезов спинки, срезов отрезного бочка. В изделиях полуприлегающего силуэта также оттягивают прогибы срезов, но в меньшей степени.
6 Разработка инструкционно-технологической карты [11, 12, 13]
Процессы изготовления швейных изделий занимают значительный удельный вес в общем цикле технологического процесса их производства. Особенно он велик для изделий верхней одежды, отличающихся наибольшей трудоемкостью и сложностью изготовления.
В промышленности проделана большая работа в направлении типизации и унификации конструкции и методов обработки различных технологических узлов одежды, изготавливаемой из различных материалов.
Проведение этой работы значительно облегчает решение задач комплексной механизации и автоматизации изготовления швейных изделий, способствует сокращению производственного цикла проектирования и выпуска новых моделей одежды, дает значительный экономический эффект за счет повышения качества изделий и снижения трудоемкости их изготовления.
Типизация и унификация методов обработки ведет к повышению качества продукции.
Под качеством продукции понимают совокупность свойств продукции, ее пригодность удовлетворять определенные потребности в соответствии с назначением. Качество – одна из сложнейших категорий, с которой человеку приходится сталкиваться в его деятельности. Сложность решения проблемы качества заключается в том, что она является комплексной: технической, экономической и социальной.
Все эти аспекты качества взаимосвязаны, оказывают влияние друг на друга и не могут решаться изолированно.
Инструкционно-технологическая карта на обработку бортов верхней одежды пальтово-костюмного ассортимента
Борта являются наиболее трудоемким узлом в верхней одежде, их обработка занимает 20-25% общего времени изготовления изделия, способ обработки борта зависит от конструкции, вида изделия и применяемых материалов.
Применение клеевого способа обработки наиболее эффективно, так как при этом снижается трудоемкость и повышается качество изготовления.
Обработка срезов борта начинается с выполнения влажно-тепловой обработки. От качества выполнения влажно-тепловой обработки зависит правильность образования форм изделия на различных участках переда. При этом величина сутюживания в каждом отдельном случае зависит от покроя изделия и проектируется в процессе разработки его конструкции.
Для проверки правильности влажно-тепловой обработки переда изделия в области груди их кладут бортом к работающему и перегибают по линии полузаноса так, чтобы срез борта был расположен в сторону проймы. Если влажно-тепловая обработка выполнена правильно, линия полузаноса будет прямой и нижний угол переда совпадает со срезом низа.
При закреплении формы деталей, полученной ВТО, клеевыми прокладками одежда будет иметь более устойчивую форму, если направление нитей основы или утка будут совпадать с основными направлениями деформации деталей одежды при эксплуатации.
По срезам борта для закрепления формы и предохранения их от растяжения во время носки изделия прокладывают кромку. Ориентировочная посадка полочек на кромку равна, мм: по горловине и уступу лацкана 0,2, в остальной части лацкана до верхней петли – 5-6, по борту между каждыми двумя соседними петлями – 2 мм, в остальной борта и внизу – 2-3, по линии сгиба лацкана – 4-5.
Несоблюдение технических условий при прокладывании кромки значительно снижает качество изготовления изделия, так как при неодинаковом натяжении кромки на правом и левом бортах получается разная длина переда; при недостаточной посадке края борта на кромку борта внизу переда расходятся, и, наоборот, при чрезмерной посадке борта больше, чем нужно, заходят один за другой.
При соединении подбортов с бортами, чтобы в готовом изделии лацканы (особенно их концы) прилегали к изделию, во время наметывания их посаживают. Величина посадки зависит от способности ткани к усадке и от формы лацканов.
Для получения одинаковых по форме и размерам лацканов и углов внизу бортов эти участки перед стачиванием обмеляют по лекалу. Операцию выполняют со стороны бортовой прокладки, располагая меловые линии на расстоянии 5-7 мм от бортового среза переда. Толщина меловых линий должна быть не более 1 мм.
Для закрепления канта шва обтачивания борта должен быть предусмотрен один из вариантов: отделочная строчка, «в чистый край», вспушивание.
В данной инструкционно-технологической карте предусмотрен вариант обработки борта с закреплением шва обтачивания отделочной строчкой.
Таблица 2. Технологическая последовательность на обработку обтачного борта женского жакета (с клеевой бортовой прокладкой) с отделочной строчкой.
|
№ п/п |
Наименование операции |
Оборудование, приспособления, инструменты |
Затраты времени, мин. |
Вид работы, разряд |
|
1 |
2 |
3 |
4 |
5 |
|
1 |
Выполнить повторно ВТО переда для образования выпуклости в области груди в 5 приемов |
Утюг, пульверизатор |
6,96 |
У, 4 |
|
2 |
Наметить линию обрезки лацкана и борта согласно модели и подрезать их |
Лекало, линейка, мел, ножницы |
3,79 |
Р, 5 |
|
3 |
Выкроить дополнительную клеевую прокладку для закрепления полученной формы на переде |
Лекало, линейка, мел, ножницы |
2,69 |
Р, 3 |
|
4 |
Проложить дополнительную клеевую прокладку, закрепляя полученную форму на переде |
Утюг, пульверизатор |
3,03 |
У, 4 |
|
5 |
Проложить клеевую прокладку в уступ лацкана |
Утюг, пульверизатор |
2,01 |
У, 4 |
|
6 |
Проложить кромку с односторонним клеевым покрытием по краю лацкана, борта с небольшим натяжением |
Пресс, пульверизатор |
3,63 |
См, 4 |
|
7 |
Проложить кромку с односторонним клеевым покрытием по линии перегиба лацкана |
Пресс, пульверизатор |
1,6 |
См, 2 |
|
8 |
Продублировать подборт прокладкой с клеевым покрытием |
Утюг, пульверизатор |
1,95 |
У, 4 |
|
9 |
Наметать подборт на борт полочки, образуя посадку (в два приема) |
Игла, наперсток, ножницы |
7,02 |
Р, 4 |
|
9а |
Обмелить угол лацкана и борта внизу для обтачивания (в изделиях из костюмной ткани) |
Лекало, линейка, мел, ножницы |
1,86 |
Р, 1 |
|
10 |
Сутюжить посадку наметанного борта |
Утюг, пульверизатор |
2,9 |
У, 4 |
|
11 |
Обтачать лацкан и борт переда с наметанным подбортом, одновременно обтачивая угол борта внизу |
Машина 0-1022 МСИ класса, ножницы |
5,29 |
М, 4 |
|
12 |
Удалить нитки наметывания подборта |
Ножницы |
1,52 |
Р, 1 |
|
13 |
Разутюжить швы обтачивания борта и лацкана |
Утюг, пульверизатор |
3,74 |
У, 3 |
|
14 |
Рассечь шов обтачивания в конце уступа и подрезать шов обтачивания лацкана и борта |
Ножницы |
2,75 |
Р, 2 |
|
15 |
Вывернуть борт и лацкан на лицевую сторону и выправить уголок лацкана и борта внизу |
Колышек |
2,07 |
Р, 1 |
|
16 |
Выметать лацкан и борт по краю одной строчкой, одновременно выметывая уголок внизу борта |
Машина 222 кл, ножницы |
4,75 |
См, 4 |
|
17 |
Прометать лацкан и борт на расстоянии 2,0-3,0 см от строчки выметывания |
Игла, наперсток, ножницы |
3,06 |
Р, 2 |
|
18 |
Прометать борт по линии перегиба лацкана |
Машина 222 кл, ножницы |
0,805 |
См, 2 |
|
19 |
Приутюжить лацкан и борт после выметывания |
Утюг, пульверизатор |
8,84 |
У, 4 |
|
20 |
Наметить линию для прокладывания отделочной строчки в уголке лацкана |
Лекало, линейка, мел, ножницы |
1,25 |
Р, 3 |
|
21 |
Прострочить лацкан и борт одной строчкой |
Машина 0-1022 МСИ класса, ножницы |
5,04 |
М, 4 |
|
22 |
Удалить нитки после выметывания лацкана и борта |
Ножницы |
3,79 |
Р, 1 |
|
23 |
Приутюжить лацкан и борт в готовом виде |
Утюг, пульверизатор |
4,36 |
У, 4 |
Заключение
Любая работа проходит качественную подготовку. Создание данной работы прошло в несколько этапов – выбор моделей, выбор материалов, выбор степени готовности к примерке, выбор методов обработки, выбор оборудования, разработка инструкционно-технологической карты.
На каждом этапе была произведена большая работа на пути к осуществлению поставленных целей.
На этапе выбора моделей был осуществлен анализ особенностей одежды для дипломатических приемов; анализ предложения одежды для дипломатических приемов в современных журналах и магазинах. Было выбрано несколько моделей-аналогов одежды для дипломатических приемов в дневное и вечернее время.
Следующим этапом был выбор материалов для одежды для дипломатических приемов. Этот пункт строго регламентируется деловым этикетом и допускает лишь небольшое изменения с поправкой на современную моду.
Выбор степени готовности к примерке, методов обработки и оборудования осуществлялся с учетом данного ассортимента и вида материалов.
Инструкционно-технологическая карта была разработана на обработку обтачного борта женского жакета (с клеевой бортовой прокладкой) с отделочной строчкой.
В итоге осуществлен выбор моделей одежды для дипломатических приемов в дневное и вечернее время, что отвечает цели работы.
Список используемой литературы
Соловьев Э.Я. Современный этикет. Деловой и международный протокол.- 7-е изд., перераб. и доп.- М.: Издательство «Ось -89», 2007.- 320 с.
Бреннен, Линн. Деловой этикет/Л. Бреннен; пер. с англ. Л.Ю. Анохиной. – М.: РИПОЛ классик, 2006. - 464 с.
Кузнецов Игорь Николаевич. Деловой этикет от А до Я/ И.Н. Кузнецов. – М.: Альфа-Пресс, 2007. - 344 с.
Савостицкий А. В., Меликов Е. Х. Технология швейных изделий: Учебник для высш. учеб. заведений/Под редакцией А.В. Савостицкого. – 2-е изд, перераб. и доп. – М.: Легкая и пищевая промышленность, 1982. - 440 с.
Назарова А.И., Куликова И.А. Проектирование швейных предприятий службы быта: Учебное пособие для вузов. – М.: Легкая индустрия. 1979. - 248 с.
Ермакова И.А., Королева Л.А., Коновалова Н.А. Методы качественного изготовления деталей одежды: Лабораторный практикум. – Владивосток: Изд-во ВГУЭС, 2003.- 115с.
Adobe Photoshop. Thomas Knoll, 1990-2002 Adobe Systems Incorporated
Е.А. Легензова. Проектирование новых моделей одежды. – Лаб.пр. – м. – Владивосток, Изд – во ВГУЭС, 2005. – 24 с.
Бузов Б.А. и др. Материаловедение швейного производства. – М.: изд.цнтр «Академия», 2004. – 442 с.
Тенденции моды 2008г – М.: изд – во Институт индустрии моды
Королева Л.А. Процессы изготовления верхней одежды: Лабораторный практикум. – Владивосток: Изд-во ВГУЭС,2003. – 116 с.
Прогрессивная технология изготовления одежды в домах моды, ателье разрядов «Люкс» и высшего по индивидуальным заказам. Женская верхняя одежда платьего-блузочного ассортимента (методические рекомендации). Севницкая Н.С. – М.: ЦБНТИ, 1989. – 160 с.
Куликова Т.И., Досова А.А, Гущина К.Г. Основы промышленной технологии поузловой обработки верхней одежды. М.: «Легкая индустрия», 1976. – 560 с.
Официальный сайт журнала «burda» - www.burdamode. Архив журналов, журнал «burda» 12/2008.
Бальбурова Е. Стиль леди-босс // Дорогое удовольствие. Специальное бизнес-приложение. 2008. №12. С. 38-41